 TIGERFASTENERS
Was „Prüfung bestanden“ tatsächlich bedeutet
Im Bericht steht „Prüfung bestanden“, und trotzdem liegt eine schlechte Schraube im Karton. Das ist nicht unbedingt jemandes Fehler — „bestanden“ bedeutet viel weniger, als die meisten heraushören.
Eine bestandene Stichprobenprüfung bedeutet tatsächlich: Das Ergebnis der Stichprobe hat die Schwelle nicht erreicht, ab der der Prüfplan die Rückweisung des Loses vorsieht. Das ist schwächer als „das Los ist gut“ und viel schwächer als „es sind keine fehlerhaften Teile darin“. In der Lücke zwischen dem, was der Bericht sagt, und dem, was gehört wird, beginnen die meisten Qualitätsstreitigkeiten.
Nichts davon entschuldigt ein fehlerhaftes Teil. Die Spezifikation, die Gewährleistung und jede vereinbarte Abhilfe gelten weiterhin. Diese Seite behandelt nur, was ein Stichprobenergebnis für sich allein belegen kann und was nicht.
Dritter Teil der Einsteigerreihe, nach der Reihenfolge der Entscheidungen (englisch) und was in eine Anfrage gehört.
Was nach einer Rückweisung geschieht — Sonderfreigabe, Nacharbeit, Reparatur, Abstufung —, behandelt eine eigene Seite, und diese Begriffe unterscheiden sich stärker, als die meisten annehmen.
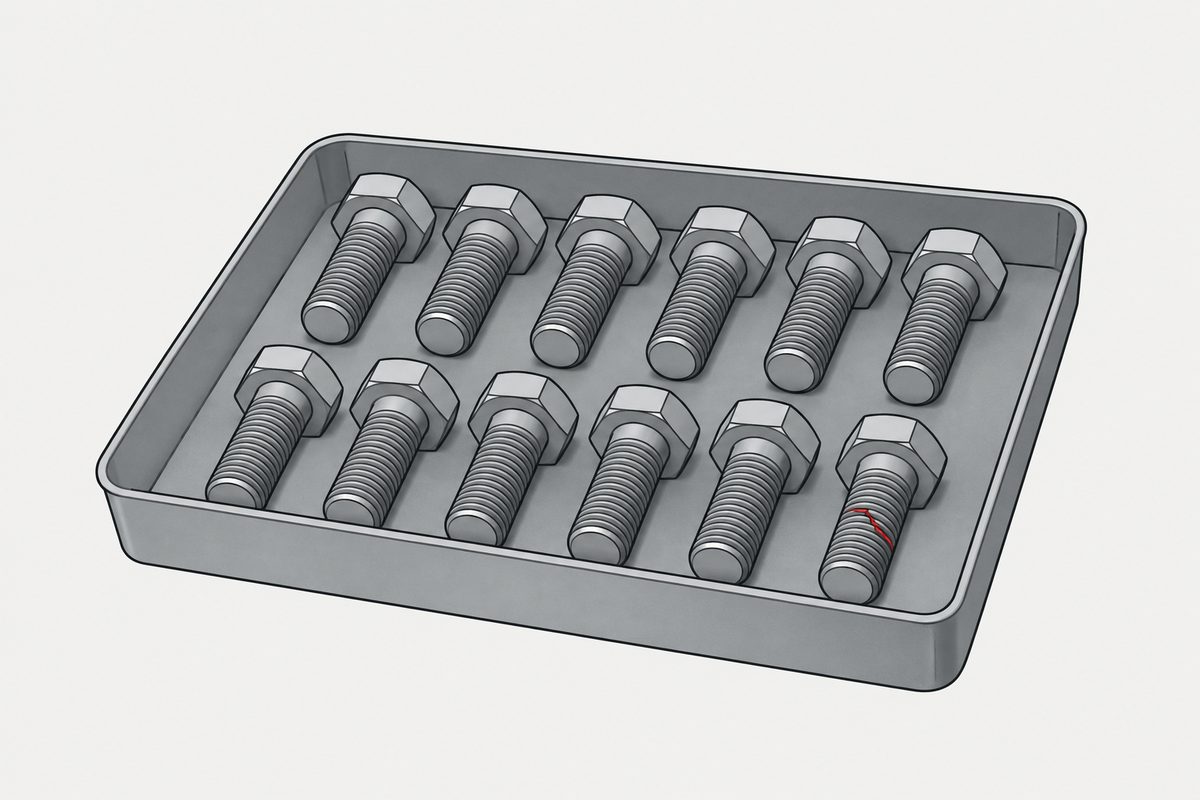
„Prüfung bestanden“ klingt wie eine Garantie
Ein Bericht kommt mit „bestanden“ zurück. Die naheliegende Lesart: Die Teile wurden geprüft, und die Teile sind gut. Genau dafür ist das Wort da, und in den meisten Gesprächen ist diese Lesart nahe genug an der Wahrheit.
Deshalb fühlt sich eine einzelne schlechte Schraube in einem angenommenen Los wie ein gebrochenes Versprechen an und nicht wie ein erwartbares Ergebnis. Jemand hat den Bericht unterschrieben. Irgendetwas muss schiefgegangen sein.
Die Prüfung ist also bestanden — und das sagt weniger, als es klingt
Eine Stichprobenprüfung funktioniert so: Man entnimmt dem Los einige Teile, prüft diese und entscheidet anhand des Ergebnisses über Annahme oder Rückweisung des ganzen Loses. Die nicht entnommenen Teile hat nie jemand angesehen.
„Bestanden“ ist deshalb eine Entscheidung, keine Messung. Es bedeutet, dass das Ergebnis der Stichprobe — wie viele fehlerhafte Teile darin auftauchten — das Rückweisungskriterium des Prüfplans nicht erreicht hat.
Eine Zufallsstichprobe sagt durchaus etwas Belastbares über das Los aus — sie ist kein Raten. Sie hat aber nicht jedes Teil gemessen und kann daher nicht belegen, dass keine schlechten Teile darin sind.
Und sie irrt in beide Richtungen: Gute Lose werden manchmal zurückgewiesen, schlechtere manchmal angenommen. Die Wahrscheinlichkeit beider Fälle ist eine Eigenschaft des Stichprobenplans — wer den Plan wählt, wählt diese beiden Risiken.
Ein AQL ist nicht „die vereinbarte Fehlerquote“
Ein AQL ist keine zulässige Fehlerquote für Ihr Los. Das ist das häufigste Missverständnis überhaupt, und es erzeugt Streitigkeiten, die keine Seite gewinnen kann, weil beide Parteien mit derselben Zahl Verschiedenes meinen.
Ein AQL ist ein Index. Der Losgrößenbereich und das Prüfniveau ergeben einen Kennbuchstaben für den Stichprobenumfang; zusammen mit dem AQL und der aktuellen Prüfschärfe bestimmt er den anzuwendenden Stichprobenplan innerhalb des Systems — ein Plan besteht aus Stichprobenumfang und Annahmekriterien, ein System aus einer Reihe von Plänen samt den Regeln für den Wechsel zwischen ihnen. Seine formale Bedeutung ist das schlechteste noch tolerierbare Qualitätsniveau für eine fortlaufende Serie von Losen — eine Aussage über einen Prozess über die Zeit, kein Freibetrag für die Lieferung, die vor Ihnen liegt. „AQL 1,0“ als „1 Prozent meiner Schrauben darf schlecht sein, und dem habe ich zugestimmt“ zu lesen, entspricht nicht dem, was diese Zahl leistet.
Der daraus abgeleitete Plan hat ein Lieferantenrisiko: die Wahrscheinlichkeit, dass ein Los mit einem Qualitätsniveau, das der Plan als annehmbar einstuft, dennoch nicht angenommen wird. Dieses Risiko ist eine Eigenschaft des ganzen Plans — einschließlich Stichprobenumfang und Annahmekriterium — und lässt sich nicht allein am AQL ablesen.
Es wirkt auch in die andere Richtung: Weil das Lieferantenrisiko nicht null ist, kann ein Los aus einem Prozess, dessen langfristiger Mittelwert besser als der AQL ist, trotzdem nicht angenommen werden. Eine einzelne Rückweisung beweist daher für sich allein nicht, dass sich der Prozess verschlechtert hat. Sie bleibt dennoch ein Ergebnis, das untersucht werden sollte, und wiederholte Rückweisungen sind ein Signal, kein Rauschen.
Warum eine 100-%-Prüfung kein Ausweg ist
Der erste Reflex nach einem Fehlerfund ist die Forderung, jedes Teil zu prüfen. Das hilft, löst das Problem aber nicht:
- Sortieren ist selbst ein Prozess mit Fehlerquote. Wiederholte manuelle Prüfung übersieht Dinge, und die Übersehensquote kann mit Menge und Ermüdung steigen — genau die Bedingungen, die Stückzahlen bei Verbindungselementen schaffen.
- Manche Merkmale lassen sich nicht prüfen, ohne das Teil zu zerstören. Zugversuche bis zum Bruch und Bruchdrehmomentprüfungen verbrauchen die geprüften Verbindungselemente, und viele Haftfestigkeitsprüfungen für Beschichtungen beschädigen das Teil oder laufen an repräsentativen Probestücken. Wasserstoffversprödung ist wieder ein anderer Fall: Sie wird über Prozesslenkung beherrscht und, sofern festgelegt, über Vorspannungs-, Dauerlast- oder Stufenlastprüfungen an Stichprobenteilen oder mitlaufenden Prozessproben — nicht durch eine gewöhnliche Wareneingangsprüfung nachgewiesen —, siehe Wasserstoffversprödung und was das Dokument abdeckt.
- Automatisches Sortieren sieht, worauf es eingestellt ist. Optisches und maßliches Sortieren wirkt bei den gemessenen Merkmalen tatsächlich gut und ist für die übrigen blind; es garantiert daher für sich allein keinen fehlerfreien Durchlauf.
Was die Fehlerquote tatsächlich bewegt
Prüfung verbessert den Prozess nicht von selbst, und sie kann ein bereits gefertigtes Los nicht ändern. Ihre Ergebnisse können und sollten zurückfließen — als Auslöser für Werkzeugwechsel, Prozesskorrekturen und Korrekturmaßnahmen —, doch der Hebel für weniger Fehler liegt vor der Prüfung und meist schon vor der Bestellung:
- Ein Prozess mit Reserve. Werkzeuge verschleißen, und bei gerollten Gewinden können Rollenverschleiß oder Einrichtdrift den Flankendurchmesser verschieben, bevor ein offensichtlicher Sichtfehler auftritt — deshalb ist die prozessbegleitende Lehrenprüfung wichtig (Rollen oder Schneiden). Ein Prozess nahe an seinen Grenzen macht aus gewöhnlicher Streuung Fehler; Reserve senkt dieses Risiko, beseitigt es aber nicht.
- Spezifikationen, die sich nicht gegenseitig widersprechen. Manche Fehler sind Spezifikationskonflikte und keine Fertigungsfehler — eine Beschichtung, die nicht in das Gewindeabmaß passt (Beschichtung und Gewindetoleranz), oder ein Kopf, der sich in dieser Größe nicht formen lässt (Grenzen der Kopfumformung).
- Eine Konstruktion, die das Versagen harmlos macht. Oft wirksamer und wirtschaftlicher, als sich allein auf Prüfung zu verlassen, und der einzige Ansatz, der auch dann noch trägt, wenn ein Fehler durchrutscht.
Was vor der Bestellung zu vereinbaren ist
| Zu vereinbaren | Weil sonst |
|---|---|
| Welche Stichprobennorm und welcher Plan | „AQL 1,0“ allein definiert keinen Plan — Norm, Prüfniveau und Prüfschärfe verändern ihn jeweils |
| Welche Merkmale kritisch sind | Ohne diese Angabe können eine kosmetische Spur und ein fehlender Gewindegang unter denselben Plan und dieselbe Annahmezahl fallen |
| Wie das Los definiert ist | Die Losgröße bestimmt den Kennbuchstaben mit und kann den Stichprobenumfang ändern; „ein Los“ oder „vier Lose“ verändert also die Prüfung |
| Was bei Rückweisung geschieht | Sortieren, Nacharbeiten, Ersetzen und Gutschrift sind unterschiedliche Kosten, und der Streit entsteht, wenn man ohnehin schon im Verzug ist |
| Ob jeder Fehler inakzeptabel ist | Wenn ja, reicht eine Stichprobe allein nicht aus, und das muss feststehen, bevor der Prozess geplant wird |
Das ist bei der Anfrage billiger zu vereinbaren als hinterher zu klären — was in eine Anfrage gehört zeigt, wo es hingehört. Toleranzen sind die andere Hälfte desselben Gesprächs: auch nicht tolerierte Maße brauchen eine Quelle, und konforme Teile können trotzdem nicht montierbar sein (Toleranzketten).
Dieser Beitrag behandelt Schritt 6: Dokumentation. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Bedeutet AQL 1,0, dass in meinem Los 1 % fehlerhafte Teile erlaubt sind?
Nein, und das ist das häufigste Missverständnis. Ein AQL ist ein Index: Losgrößenbereich und Prüfniveau ergeben einen Kennbuchstaben für den Stichprobenumfang, und zusammen mit dem AQL und der aktuellen Prüfschärfe bestimmt dieser den anzuwendenden Stichprobenplan innerhalb eines Systems. Seine formale Bedeutung ist das schlechteste noch tolerierbare Qualitätsniveau für eine fortlaufende Serie von Losen. Er beschreibt einen Prozess über die Zeit, statt einen Freibetrag für die vorliegende Lieferung zu gewähren, und er ist keine zulässige Fehlerquote für Ihr Los.
Wenn die Prüfung bestanden wurde, warum habe ich trotzdem eine fehlerhafte Schraube gefunden?
Weil eine Stichprobenprüfung eine Entscheidungsregel für Lose ist, keine Garantie für Teile. Annahme bedeutet, dass das Stichprobenergebnis das Rückweisungskriterium des Plans nicht erreicht hat. Die Zufallsstichprobe ist ein echter statistischer Befund über das Los, misst aber nicht jedes Teil und kann nicht belegen, dass das Los fehlerfrei ist. Nichts davon macht ein nicht konformes Teil annehmbar — die Spezifikation und jede vereinbarte Abhilfe gelten weiterhin.
Ein Los wurde zurückgewiesen. Heißt das, dass sich der Prozess des Lieferanten verschlechtert hat?
Für sich allein nicht. Das Lieferantenrisiko ist nicht null, daher kann ein Los aus einem Prozess, dessen langfristiger Mittelwert besser als der AQL ist, trotzdem nicht angenommen werden. Eine Rückweisung ist dennoch ein Ergebnis, das untersucht und nicht abgetan werden sollte, und wiederholte Rückweisungen sind als untersuchungswürdiges Signal zu behandeln, nicht als Stichprobenrauschen abzutun.
Würde eine 100-%-Prüfung das Problem lösen?
Sie verringert Durchschlüpfer, garantiert aber nicht null. Wiederholtes manuelles Sortieren hat eine eigene Fehlerquote, die mit Menge und Ermüdung steigen kann. Manche Merkmale lassen sich nicht prüfen, ohne das Teil zu zerstören — Zugversuche bis zum Bruch und Bruchdrehmomentprüfungen verbrauchen, was sie prüfen. Und automatisches Sortieren wirkt bei den gemessenen Merkmalen und ist für die übrigen blind.
Was soll ich tun, wenn ich keinen einzigen Fehler tolerieren kann?
Die Stichprobe allein als unzureichend behandeln und ändern, worauf Sie sich verlassen. Prüfung bestätigt ein bereits vorhandenes Los; ihre Ergebnisse können Korrekturmaßnahmen auslösen, doch der Hebel für weniger Fehler liegt davor — ein Prozess mit Reserve, Spezifikationen, die sich nicht widersprechen, und eine Konstruktion, die das Versagen harmlos macht, wenn ein Fehler durchrutscht. Fragen Sie, was der Prozess leistet, nicht nur, was die Prüfung gefunden hat.
Was gehört tatsächlich in die Bestellung?
Nennen Sie die Stichprobennorm und den Plan, nicht nur eine Zahl — welche Norm, welches Prüfniveau, welcher AQL und ob normal, verschärft oder reduziert geprüft wird. Legen Sie fest, wie ein Los definiert ist, weil die Losgröße den Stichprobenumfang mitbestimmt. Nennen Sie die kritischen Merkmale, denn sie verdienen meist einen anderen Plan als kosmetische. Und legen Sie fest, was bei Rückweisung geschieht, denn bei dieser Bedingung stellt sich am häufigsten heraus, dass sie nie vereinbart wurde.
Anfrage
Wenn ein Los zurückgewiesen wurde und Sie wissen möchten, ob der Plan oder der Prozess das Problem ist, senden Sie uns den Prüfbericht und den Plan, nach dem geprüft wurde. sales@tigerfasteners.com
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com