 TIGERFASTENERS
Galvanisieren von M1–M1.4: Die Toleranz hält nichts zurück
Kurz gesagt: ISO 965-2 legt Außengewinde von M1 bis M1.4 auf 6h fest, und das Grundabmaß in Lage h ist null. Für eine Beschichtung ist keine Zugabe vorgesehen. Eine Zeichnung, auf der nur „M1.2 Außengewinde, verzinkt“ steht, kann Teile hervorbringen, die sich nach dem Galvanisieren nicht lehren lassen – und der Fehler liegt in der Zeichnung, nicht in der Galvanik.
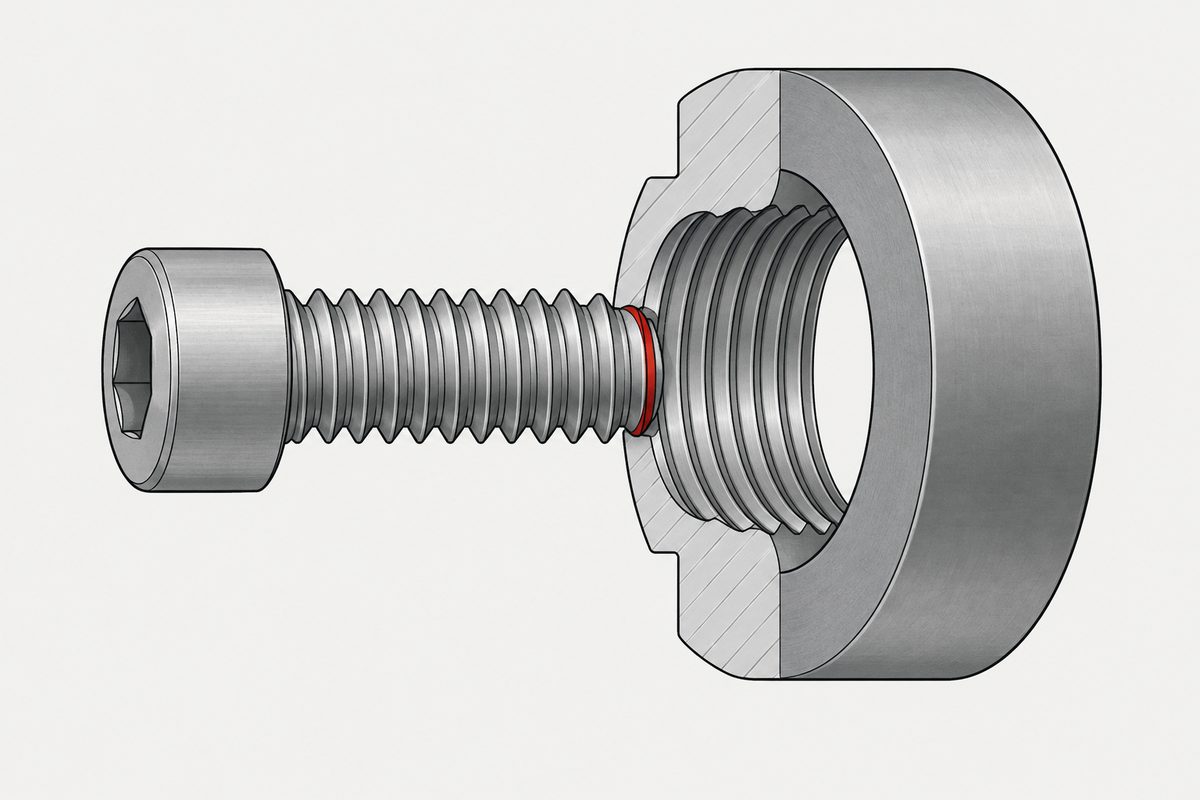
Die Toleranzklasse zu verschärfen liegt am nächsten
Nach dem Galvanisieren lässt sich ein Gewinde nicht lehren. Die Toleranzklasse steht auf der Zeichnung, und sie enthält eine Zahl, also greift jeder zuerst danach, diese Zahl zu verschärfen.
Dafür scheint die Zahl auch da zu sein. Das Problem ist nur, dass die Beschichtung nicht die Breite des Toleranzfelds verbraucht hat, sondern den Raum darunter.
Eine Beschichtung vergrößert den Flankendurchmesser um das Vierfache ihrer Dicke
Dieser Schritt wird am häufigsten übersprungen. Die Schicht liegt auf beiden Flanken, und der Flankendurchmesser wird quer über das Gewinde gemessen; die Geometrie ergibt also:
Bei einem 60°-Außengewinde vergrößert eine einseitige Schichtdicke t den Flankendurchmesser um 4t.
Fünf Mikrometer Zink kosten also zwanzig Mikrometer Flankendurchmesser. Bei M8 wird das meist ohne weiteres Nachdenken aufgefangen.

Also die Toleranz verschärfen – doch nicht dieses Maß steht im Weg
Naheliegend ist, das Schichtwachstum mit dem Toleranzfeld zu vergleichen und zu folgern, das Feld sei zu schmal. Das ist die falsche Prüfung, und bei diesen Größen führt sie zur falschen Antwort. Ein Außengewinde M1.2×0.25-6h hat ein Flankendurchmesser-Toleranzfeld von rund 53 μm Breite; zwanzig Mikrometer verbrauchen es also nicht.
Die eigentliche Grenze ist, dass Lage h ein oberes Abmaß von null hat. Lage g trägt ein negatives Grundabmaß, und in diesem negativen Wert findet die Beschichtung normalerweise Platz. Bei h gibt es diesen Raum nicht; ein Gewinde, das nahe am Maximum-Material-Maß gefertigt wurde, kann die Schicht nirgends unterbringen.
Das Kriterium ist daher der ungünstigste Flankendurchmesser nach dem Galvanisieren, geprüft mit einer Gutlehre nach dem Galvanisieren – nicht ein Vergleich von Schichtdicke und Feldbreite.
ISO 4042 Anhang D: Das theoretische Maximum ist dünner als erwartet
Anhang D nennt die theoretische maximale Schichtdicke nach Steigung und nach der Toleranzlage vor dem Beschichten. Zwei Beispiele nahe an unserem Bereich:
| Größe | Steigung | Lage | Theoretisches Max. |
|---|---|---|---|
| M1.6 | 0,35 | g | 4 μm |
| M2 | 0,4 | g | 4 μm |
| M1 – M1.4 | 0,25 – 0,3 | 6h | — nichts zurückgehalten |
4 μm ist ein theoretischer Wert. Zwei Dinge zehren daran:
- Dickenverteilung. Galvanische Schichten sind nicht gleichmäßig, und Gestell- und Trommelgalvanik verteilen sehr unterschiedlich. Ein vorgeschriebener Mittelwert sagt wenig aus.
- Der Hundeknochen-Effekt. An Kanten und Enden ist die Stromdichte höher, die Schicht wird dort dicker – an der Gewindespitze und den ersten Gängen, also genau dem Teil, der zuerst in die Bohrung eintreten muss.
Kleine Teile sind nicht weniger anfällig für Wasserstoffversprödung
Die Intuition lautet: Ein kleines Teil hat mehr Oberfläche je Volumeneinheit, Wasserstoff entweicht leichter, also lässt sich das Tempern verkürzen. ISO 4042 sieht eine solche Ausnahme nicht vor.
- Unter M6 ist Beizen manchmal das einzige praktikable Reinigungsverfahren – und Beizen ist ein Hauptweg, auf dem Wasserstoff eindringt.
- In einem dünnen Querschnitt nimmt die gehärtete Schicht einen größeren Anteil des Ganzen ein, was die Anfälligkeit eher erhöhen als verringern kann.
- Eine kürzere Temperzeit erfordert Dauerlastprüfungen oder eine Prozessqualifizierung, keine Herleitung aus der Geometrie.
ISO 4042 und ASTM B850 verwenden nicht dieselbe Einteilung und dürfen nicht vermischt werden. ISO geht von der Härte aus (ein Kern über 390 HV gilt als anfällig) mit typischen Bedingungen von 190–220 °C über 8–10 h und hält fest, dass 185–195 °C über vier Stunden im Allgemeinen nicht ausreichen – wobei die Zeit ab dem Erreichen der Temperatur in der gesamten Charge zählt, nicht ab dem Einbringen in den Ofen. ASTM teilt stattdessen nach der tatsächlichen Zugfestigkeit ein.
Was auf die Zeichnung gehört
- Gewindeangabe mit Toleranzlage und -klasse, nicht nur „M1.2“
- Ob die Toleranz vor oder nach dem Beschichten gilt – der am häufigsten strittige Punkt
- Für M1–M1.4 mit Beschichtung eine ausdrückliche Zugabe: ein Höchstmaß des Flankendurchmessers vor dem Galvanisieren oder eine festgelegte Gutlehren-Anforderung danach
- Abnahme mit der Gutlehre nach dem Galvanisieren, nicht allein ein Schichtdickenbericht
- Für hochfeste Teile (Kern über 390 HV) die Temperbedingungen und der Beginn der Zeitmessung
Nichts davon zeigt sich in der Musterphase, deshalb trifft es spät. Muster sind oft unbeschichtet oder in einer kleinen, gut kontrollierten Charge galvanisiert. Es tritt beim ersten Serienlos auf. Das spricht dafür, festzulegen, wofür das Muster ein Nachweis ist, bevor es freigegeben wird. Ein Muster belegt weiterhin Geometrie, Werkstoff, Kopf und Antrieb sowie die Passung. Was es nicht belegen kann – sofern es nicht im Serienprozess mit Seriengeschwindigkeit galvanisiert wurde –, ist die Dickenverteilung und ob sich das Gewinde nach dem Galvanisieren noch lehren lässt. Deshalb verlangt ein formaler PPAP oder eine Erstmusterprüfung nach AS9102 überhaupt Serienwerkzeuge und Serienprozess, und deshalb ist bei einem formlosen Muster außerhalb dieser Disziplin Vorsicht geboten.
Für welche Oberfläche toleriert wird, ist die frühere Entscheidung – siehe Oberfläche wählen, wo Schichtdicke unter M6 nicht mehr kostenlos ist. Die Versprödungsseite behandelt Wasserstoffversprödung.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Quellen
- ISO 4042:2022 — Fasteners — Electroplated coating systems (Abschnitt 6.2, Anhänge B und D). Es gibt ein Amendment 1:2026; sein technischer Inhalt ist nicht öffentlich und hier nicht berücksichtigt.
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2 (6H/6g von M1.6 bis M100; 5H/6h für M1 bis M1.4)
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ASTM B850-98(2022) — Guide for Post-Coating Treatments of Steel for Reducing Hydrogen Embrittlement Risk
Normen sind kostenpflichtige Dokumente. Die Angaben folgen den genannten Abschnitten; maßgeblich ist die aktuelle Ausgabe. Beschaffung und Abnahme sollten auf der Zeichnungsvereinbarung und der Norm selbst beruhen, nicht auf dieser Seite.
Anfrage
Liegt Ihre Zeichnung zwischen M1.0 und M5.0 und sieht eine galvanische Beschichtung vor, schicken Sie sie uns. Wir sagen Ihnen vor dem Angebot, ob die Toleranzverteilung aufgeht – das kostet sehr viel weniger, als es beim ersten Serienlos herauszufinden.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com