 TIGERFASTENERS
Der Rostschutz, der die Schraube bricht: Wasserstoffversprödung
Kurz gesagt: Der Prozess, der die Schraube vor Rost schützt, kann der Prozess sein, der sie bricht. Galvanisieren bringt Wasserstoff in den Stahl, und oberhalb einer bestimmten Härte erzeugt dieser Wasserstoff unter anhaltender Zugspannung verzögerten Bruch — Köpfe springen Stunden oder Tage nach der Montage ab, bei Lasten, für die die Schraube ausgelegt ist. Die Verzögerung ist keine Nebensache. Sie ist das ganze Problem, denn sie bedeutet, dass die Eingangsprüfung den Fehler grundsätzlich nicht erfassen kann.
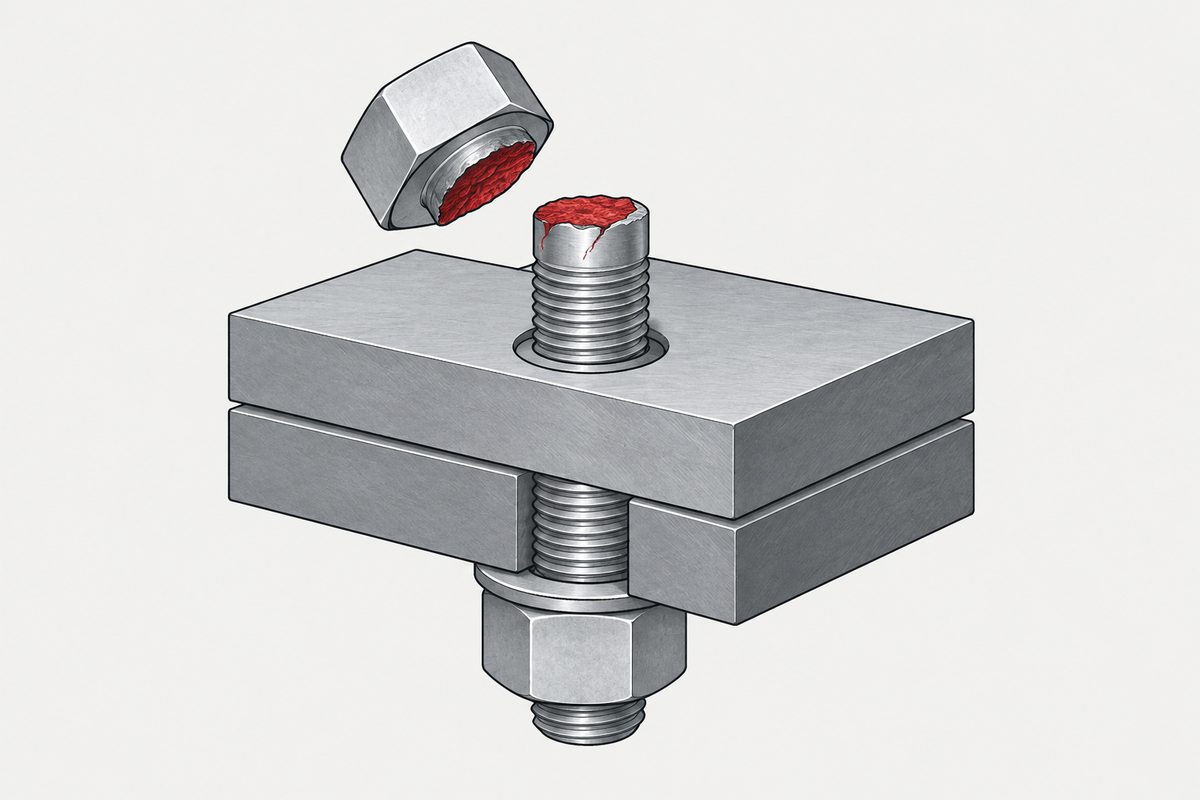
Jede Prüfung bestanden, und es waren die richtigen Prüfungen
Zugversuch, Härte, Maße, Schichtdicke. Alles in der Spezifikation, alles dokumentiert, alles, was eine Spezifikation verlangt. Niemand hat etwas ausgelassen.
Dann bricht ein Teil in einer Schublade oder im Regal, Tage nachdem es zuletzt jemand angefasst hat. Auf dem Zeugnis ist nichts falsch — das Zeugnis misst nur nicht das, was das Teil gebrochen hat.
Warum jede Prüfung besteht und die Teile trotzdem versagen
Eine wasserstoffversprödete Schraube ist bei Anlieferung nicht schwach. Zieht man sie am Liefertag bis zum Bruch, erreicht sie ihre Nennzugkraft. Das Versagen braucht drei Bedingungen gleichzeitig, und nur die dritte entsteht in Ihrem Werk:
| Bedingung | Entsteht bei | Bei der Prüfung sichtbar? |
|---|---|---|
| Anfälliger Werkstoff | Wärmebehandlung — hohe Härte | Ja — Härte ist messbar |
| Wasserstoff im Stahl | Galvanisieren (und das Beizen davor) | Nein. Mit keiner üblichen Eingangsprüfung |
| Anhaltende Zugspannung | Ihre Montagelinie, beim Anziehen | Entfällt — das ist der Auslöser, kein Fehler |
Die Charge war also tatsächlich gut, als Sie sie gemessen haben. Nach dem Anziehen diffundiert der Wasserstoff in die Bereiche höchster Spannung, und dort wächst der Riss über Stunden oder Tage. Ein Stichprobenplan kann keinen Zustand erkennen, der erst nach dem Einbau entsteht — deshalb muss die Kontrolle in der Prozessaufzeichnung des Lieferanten liegen, nicht in Ihrem Wareneingang.
Alle Prüfungen bestanden — und drei Tage später brach das Teil
- Ein Risiko wird allgemein ab etwa 320 HV anerkannt und steigt mit der Härte steil an
- ISO 4042 geht von der Härte aus — ein Kern über 390 HV gilt als anfällig, und das ist die Untergrenze einer verbindlichen Anforderung, nicht die Schwelle, ab der das Risiko beginnt. ⚠️ ISO 4042 und die ASTM-Dokumente verwenden nicht dieselbe Einteilung und dürfen nicht vermischt werden
- Die Abhilfe ist ein Tempern. Typische Bedingungen nach ISO 4042 sind 190–220 °C für 8–10 h, und 185–195 °C über vier Stunden gilt ausdrücklich als im Allgemeinen unzureichend. Die Zeit zählt ab dem Moment, in dem die gesamte Charge Temperatur erreicht hat, nicht ab dem Einlegen in den Ofen
- Tempern macht den Stahl nicht unanfällig. ISO 15330 stellt fest, dass die Anfälligkeit nach der Herstellung nicht verringert oder in einen unanfälligen Zustand überführt werden kann, auch nicht durch eine Wärmebehandlung nach dem Beschichten, und ihre eigene Prüfung ist keine Abnahmeprüfung
Zwischen 320 und 390 liegt der Bereich, in dem gestritten wird. Ein Teil mit 350 HV liegt über der Schwelle, ab der der Mechanismus anerkannt ist, und unter der Schwelle, ab der die Norm ein Tempern vorschreibt — ob es getempert wird, hat also jemand entschieden, und Sie haben ein Recht darauf zu erfahren, wer das war und auf welcher Grundlage.
Die Uhr, die niemand auf die Zeichnung schreibt
Tempern wirkt, indem der Wasserstoff wieder hinausdiffundiert. Es verliert zunehmend an Wirkung, je mehr Wasserstoff an inneren Fehlstellen gebunden wird, daher ist der Abstand zwischen Galvanisieren und Tempern selbst eine zu lenkende Größe:
- Üblich ist, so bald wie möglich nach dem Galvanisieren zu tempern, häufig genannt wird eine Grenze von wenigen Stunden
- Ein Teil, das am Freitag galvanisiert und am Montag getempert wurde, ist getempert — das Zeugnis wird es bestätigen — und das Tempern hat womöglich deutlich weniger bewirkt als beabsichtigt
- Nichts in einem üblichen Prüfbericht unterscheidet diese beiden Teile. Das kann nur die Prozessaufzeichnung
- Wie lange das Tempern selbst dauert, ist eine weitere Größe, und auch sie legt die Norm nicht fest. Die Tabelle in der kostenlosen Vorschau von ISO 4042 sagt nur, dass Temperatur und Dauer anzugeben sind; die obigen Werte von 190–220 °C stammen aus dem kostenpflichtigen Text. Eine Studie von 2025, die Zink-Nickel-Schrauben der Klasse 12.9 bei 200 °C für 4, 8 und 12 Stunden temperte, wird vollständig auf der Seite zu dieser Messung ausgewertet
Das ist die wertvollste einzelne Frage dieses Beitrags: Fordern Sie je Los die aufgezeichnete Zeit zwischen Galvanisieren und Tempern an. Ein Lieferant, der sie hat, beherrscht den Prozess; ein Lieferant, der nie danach gefragt wurde, sagt das meist ehrlich, und auch diese Antwort ist nützlich. „Ja, wir tempern“ allein beantwortet nichts, denn die Norm regelt wann und wie lange, nicht ob.
Den Bruch lesen
- Der Bruch ist spröde — eben, kaum oder keine Einschnürung, keine sichtbare Verformung vor der Trennung
- Er liegt meist am Übergangsradius zwischen Kopf und Schaft oder im ersten tragenden Gewindegang, den beiden Stellen höchster Spannung
- Er tritt nach der Montage auf, nicht währenddessen — eine Schraube, die bricht, während der Schrauber noch dreht, deutet eher auf Torsionsüberlast oder ein Problem mit Drehmoment und Reibung hin
- Er betrifft einige Teile eines Loses, nicht alle, und wird deshalb leicht als zufällige Fehler fehlgedeutet
Das Problem vermeiden, statt es zu verwalten
- Die Festigkeit nicht überspezifizieren. Eine höhere Festigkeitsklasse ist keine kostenlose Versicherung — sie schiebt das Teil in Richtung des anfälligen Bereichs. Reicht für die Verbindung eine niedrigere Klasse, ist die niedrigere Klasse auch die sicherere — und ein Werkstoffwechsel, um dem Problem auszuweichen, kostet ebenfalls Festigkeit
- Für gehärtete Teile eine nicht elektrolytische Oberfläche verwenden. Zinklamellenüberzüge im Tauch-Schleuder-Verfahren sind nicht elektrolytisch, und genau deshalb werden sie für hochfeste Verbindungselemente vorgeschrieben — wie sich das gegen Schichtdicke und Gewindespiel abwägt
- Auch die Säureschritte vor dem Galvanisieren beachten. Beizen und saure Reinigung bringen ebenfalls Wasserstoff ein; das Galvanikbad ist nicht die einzige Quelle. Das gilt auch für nichtrostenden Stahl, wo Passivieren und Beizen verschiedene Behandlungen mit unterschiedlicher Aggressivität sind. Und dazu gibt es eine benannte Anforderung: ISO 16048 legt fest, dass warmgeschmiedete Verbindungselemente aus martensitischen Sorten vor dem Beizen weichgeglüht und kugelgestrahlt werden müssen, um das Risiko der Wasserstoffversprödung zu verringern. ISO 10684 setzt für denselben Schritt beim Feuerverzinken eine Schwelle: Teile mit 320 HV oder härter müssen mit inhibierter Säure, alkalisch oder mechanisch gereinigt werden, weil der bei der Reinigung aufgenommene Wasserstoff im Zinkbad womöglich nicht vollständig entweicht
- Eine nicht elektrolytische Oberfläche ist nicht automatisch unbedenklich. ISO 11408 warnt, dass hochfester Stahl ab 1 000 MPa beim Brünieren, einem heißen alkalischen Prozess ganz ohne Galvanik, einer Laugenversprödung unterliegen kann, und verlangt eigene Vor- und Nachbehandlungen. Welche Punkte diese Norm festlegt und welche nicht, lohnt sich zu lesen, bevor eine Oberfläche mit der Begründung gewählt wird, sie umgehe das Galvanikbad
- Einen Oberflächenwechsel als Änderung der Verbindung behandeln. Die erneute Verifizierung vor dem Wechsel einpreisen
Gegen den ersten Punkt sträuben sich Einkäufer am meisten, weil eine festere Schraube nach Vorsicht aussieht. Gegen genau diese Versagensart ist es das Gegenteil, und es ist die einzige Maßnahme auf der Liste, die nichts kostet.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Warum brechen galvanisierte Schrauben einen Tag nach dem Einbau?
Das ist verzögerter Bruch durch Wasserstoffversprödung. Das Galvanisieren und die sauren Reinigungsschritte davor bringen Wasserstoff in den Stahl. In einem gehärteten Teil unter anhaltender Zugspannung diffundiert dieser Wasserstoff in die am höchsten beanspruchten Bereiche, und dort wächst über Stunden oder Tage ein Riss. Am Liefertag erreicht die Schraube ihre Nennzugkraft, weil die dritte Bedingung — anhaltende Spannung — erst beim Anziehen hinzukommt.
Kann die Eingangsprüfung Wasserstoffversprödung erkennen?
Mit üblichen Mitteln nicht. Der Zustand, der zum Versagen führt, entsteht erst, wenn das Teil eingebaut und belastet ist; ein Stichprobenplan, der bei Anlieferung Härte und Zugfestigkeit misst, lässt ein betroffenes Los daher passieren. Die Kontrolle muss in der Prozessaufzeichnung des Lieferanten liegen — konkret in der Härte der Teile, ob ein Tempern zur Wasserstoffentsprödung durchgeführt wurde und wie lange nach dem Galvanisieren es begann.
Ab welcher Härte wird Wasserstoffversprödung zum Risiko?
Ein Risiko wird allgemein ab etwa 320 HV anerkannt und steigt mit der Härte steil an. ISO 4042 geht von der Härte aus und behandelt einen Kern über 390 HV als anfällig; das ist die Untergrenze einer verbindlichen Anforderung, nicht die Schwelle, ab der das Risiko beginnt. ISO- und ASTM-Dokumente verwenden nicht dieselbe Einteilung und sollten nicht vermischt werden. Im Bereich zwischen 320 und 390 HV trifft jemand eine Entscheidung, und der Einkäufer hat ein Recht darauf zu erfahren, wer sie trifft und auf welcher Grundlage.
Wie bald nach dem Galvanisieren muss getempert werden?
So bald wie praktisch möglich. Tempern entfernt Wasserstoff durch Diffusion und verliert zunehmend an Wirkung, je mehr Wasserstoff an inneren Fehlstellen gebunden wird; der Abstand zwischen Galvanisieren und Tempern ist daher selbst eine zu lenkende Größe — üblicherweise auf wenige Stunden begrenzt. Typische Bedingungen nach ISO 4042 sind 190–220 °C für 8–10 Stunden, gezählt ab dem Moment, in dem die gesamte Charge Temperatur erreicht hat, nicht ab dem Einlegen in den Ofen. Ein Teil, das am Freitag galvanisiert und am Montag getempert wurde, ist formal getempert, und das Zeugnis wird es bestätigen, doch die Behandlung hat womöglich deutlich weniger bewirkt als beabsichtigt. Fordern Sie je Los den aufgezeichneten Abstand an.
Verursacht ein Zinklamellenüberzug Wasserstoffversprödung?
Zinklamellensysteme werden im Tauch-Schleuder-Verfahren aufgebracht, nicht elektrolytisch, sodass der Beschichtungsprozess selbst keinen Wasserstoff in den Stahl bringt. Das ist der Hauptgrund, warum sie für hochfeste Verbindungselemente vorgeschrieben werden. Eine saure Reinigung vor dem Beschichten bleibt eine eigene Frage.
Quellen
- ISO 4042:2022 — Fasteners — Electroplated coating systems (Wasserstoffentsprödung durch Tempern)
- ASTM F1941/F1941M — Electrodeposited Coatings on Threaded Fasteners
- ASTM B850-98(2022) — Guide for Post-Coating Treatments of Steel for Reducing Hydrogen Embrittlement Risk
- Hydrogen embrittlement — Wikipedia
Anfrage
Springen Köpfe einen Tag nach der Montage ab, an Teilen, die die Eingangsprüfung bestanden haben? Senden Sie Fotos der Bruchflächen, die Festigkeitsklasse oder Härte und die Oberflächenangabe. Bruchfläche und Bruchort trennen Wasserstoffversprödung meist von Torsionsüberlast — und beide weisen auf unterschiedliche Stellen im Prozess, daher lohnt es sich, das zu klären, bevor etwas geändert wird.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com