 TIGERFASTENERS
Wie schwarz, sagt die Norm nicht
Jemand auf r/Machinists wählte für ein Blechprodukt das Brünieren, weil ihm das Aussehen gefiel, und las dann überall, dass es nicht vor Rost schützt. Ein anderer zeigte Fotos fleckiger Stellen aus der eigenen Linie und vermutete die Reinigung oder die Zeit, die die Teile auf dem Weg vom Säurebad ins Salzbad verbringen. Ein Dritter schrieb, eine Serie Vorrichtungen habe ein paar Anläufe gebraucht, bis sie gelang. In keinem dieser Threads griff jemand zur Spezifikation, und dass sie selten aufgeschlagen wird, hat einen Grund: Zu der Frage, über die eigentlich alle streiten, gibt sie keine Antwort, und das sagt sie mit Absicht.
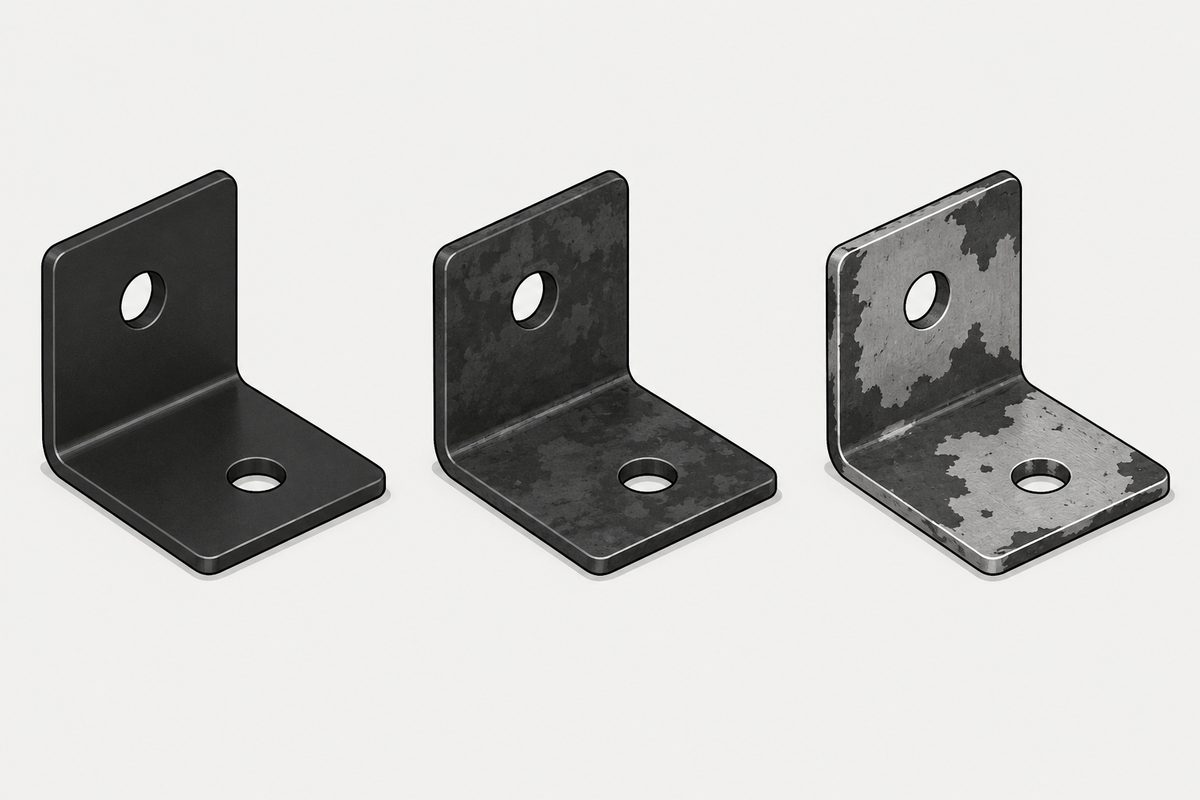
ISO 11408 enthält kein Maß für Schwärze. Keinen Farbton, keinen Glanzwert, keine Farbkoordinate, keine Stufe. Sie enthält eine Zeile, die den Besteller auffordert, ein Muster zu schicken, eine kurze Liste von Fehlern, die eine Schicht zurückweisbar machen, eine Tischprüfung, deren Bestehensgrenze aus drei Fotos besteht, und einen Warnhinweis zur Rissbildung, den kaum jemand zitiert.
Die Norm ist ISO 11408:1999, Chemical conversion coatings, Black oxide coating on iron and steel, Specification and test methods. Sie umfasst fünf Seiten, gilt weiterhin als in Überprüfung, und die kostenlose Vorschau ist bereits der vollständige Text. Schon diese Länge ist bemerkenswert. Eine Oberfläche, die weitgehend wegen ihres Aussehens gekauft wird, ist auf fünf Seiten beschrieben, weil das meiste, worüber gestritten wird, gar nicht im Dokument steht.
Fünf Angaben verlangt die Norm, und die fünfte wird gern übersprungen
Abschnitt 4.1 listet auf, was der Besteller bei der Bestellung angeben muss. Die Liste ist kurz:
| Notwendige Angabe | Was sie praktisch bedeutet |
|---|---|
| Die Nummer der Norm | ISO 11408 auf die Bestellung schreiben. Ohne sie gilt nichts vom Rest |
| Die wesentliche Fläche | Auf welchen Flächen die Schicht unverzichtbar ist, gezeigt in einer Zeichnung oder an gekennzeichneten Mustern |
| Grundwerkstoff und sein Zustand | Welcher Stahl und in welchem Oberflächenzustand er ankommt |
| Das Probenahmeverfahren | Wie das Los nach ISO 4519 beurteilt wird |
| Das Aussehen der Schicht | In den Worten der Norm (sinngemäß übersetzt): durch Bereitstellung eines geeigneten, gekennzeichneten Musters |
Die letzte Zeile ist alles, was ISO 11408 dazu sagt, wie schwarz eine Brünierschicht sein soll. Das Aussehen wird nicht festgelegt, sondern übertragen. Das Dokument gibt die Definition an den Besteller zurück und verlangt sie als physischen Gegenstand.
Das rückt einen Streit, der ständig vorkommt, in ein anderes Licht. Kommen Teile zurück und jemand sagt, sie seien nicht schwarz genug, sucht man als Nächstes meist den Abschnitt, der die Sache entscheidet. Es gibt keinen. Es hätte ein Muster geben sollen, und ohne Muster lässt sich der Satz das wollte ich nicht an nichts prüfen, in keine Richtung. Der Lieferant kann keine Konformität belegen und der Besteller keinen Verstoß, weil das Strittige nie von irgendwem aufgeschrieben wurde.
Was die Norm zurückweist, und Dunkelheit ist es nicht
In Abschnitt 7.1 wird das Aussehen tatsächlich zur Anforderung, und zwar ausschließlich durch Ausschluss. Die Schicht muss frei von roten Oxidflecken sein und darf nicht insgesamt rotbraun erscheinen. Dazu kommt eine Prüfung, die jeder in einer Minute durchführen kann: Das Teil wird mit einem sauberen Filterpapier Whatman 40 oder einem gleichwertigen abgewischt, bevor eine zusätzliche Konservierungsbehandlung aufgebracht wird, und dabei darf kein rotbrauner oder grüner Belag abfärben.
Das sind Rost und nicht umgewandelte Prozessrückstände. Zusammen gelesen sagt der Abschnitt: Die Schicht darf nicht rostig sein und nicht an den Fingern abfärben. Über die Farbtiefe sagt er nichts.
Eine Anmerkung zum selben Abschnitt geht weiter und erlaubt Abweichungen ausdrücklich. Ungleichmäßige Farbe und Schleier sind zulässig an Teilen, die örtlich gehärtet, geschweißt, einsatzgehärtet, genietet oder einer anderen mechanischen Bearbeitung unterzogen wurden. Bei einem Teil mit angeschweißtem Auge oder gehärteter Verschleißfläche wird erwartet, dass es an diesen Stellen fleckig zurückkommt, und das steht in der Norm, statt ein Zugeständnis des Beschichters zu sein.
Abschnitt 5 räumt eine weitere häufige Beanstandung namentlich ab. Die Rauheit der Schicht hängt von der Ausgangsrauheit des Grundwerkstoffs ab, und dies darf daher kein Grund für eine Zurückweisung sein. Brünieren ist eine Konversionsschicht, die aus dem Stahl herauswächst, keine Lage, die darübergelegt wird; sie bildet also ab, was darunter liegt. Teile, die getrommelt, gestrahlt oder verzundert ankommen, sehen danach genauso aus, nur schwarz. Zwei Lose, die verschieden aussehen, können beide konform sein, und der Unterschied kann vollständig im angelieferten Material liegen.
Die Prüfung, die Sie selbst durchführen können, und ihr Maßstab ist ein Foto
Abschnitt 7.2 beschreibt ein Verfahren, das kurz genug ist, um es vollständig wiederzugeben, und billig genug für die Werkbank. 50 g Oxalsäure in einem Liter destilliertem oder entionisiertem Wasser lösen. Drei Tropfen, etwa 0,2 ml, bei Raumtemperatur auf eine ebene Stelle der beschichteten Oberfläche geben. Die Reaktion soll nach 30 Sekunden und innerhalb von 8 Minuten eintreten. Nach 8 Minuten die Fläche abspülen, trocknen und mit den Bildern 1 bis 3 vergleichen.
Zwei Einzelheiten darin wiegen schwerer, als sie aussehen. Die erste ist die untere Grenze. Eine sofort einsetzende Reaktion ist ebenso ein Fehlschlag wie eine, die nie eintritt, denn die Prüfung misst, wie viel umgewandelte Schicht zwischen Säure und Stahl steht. Die zweite: Die Prüfung muss vor dem Auftragen von Öl oder Wachs erfolgen, aus demselben Grund wie das Abwischen mit Filterpapier. Sobald ein Konservierungsfilm vorhanden ist, prüft man den Film.
Und dann das Annahmekriterium. Die drei Bilder, mit denen das Ergebnis verglichen wird, tragen die Unterschriften Schicht schlechter Qualität, Schicht grenzwertiger Qualität und Schicht guter Qualität. Das ist der Maßstab. Keine Zeit, kein Durchmesser des Angriffs, keine Bewertungsskala. Die Norm entscheidet ihre eigene Sichtprüfung so, wie sie das Aussehen entscheidet: durch Vergleich mit etwas, das man neben das Teil hält. Das ist folgerichtig, und es lohnt, darüber nachzudenken, denn eine Spezifikation, die Qualität per Foto beurteilt, sagt damit, um welche Art von Eigenschaft es sich handelt.
Neun Dinge, die Sie nicht gekauft haben, sofern Sie nicht danach gefragt haben
Abschnitt 4.2 ist eine Liste zusätzlicher Angaben, die der Besteller machen kann. Von der anderen Seite gelesen ist es eine Liste von Eigenschaften, die in einer gewöhnlichen Brünier-Bestellung fehlen:
| Optional nach Abschnitt 4.2 | Wenn Sie nicht gefragt haben |
|---|---|
| Neutrale Oberflächenreaktion | Nicht geprüft |
| Porosität und Geschlossenheit | Nicht geprüft |
| Zusätzliche Konservierungsbehandlung und anschließende Feuchtigkeitsprüfung | Öl, Wachs oder Lack sind nicht selbstverständlich, ebenso wenig ein Feuchtigkeitswert |
| Wärmebehandlung vor oder nach dem Brünieren | Nicht festgelegt, siehe unten |
| Beständigkeit gegen Oxalsäure | Die oben beschriebene Tischprüfung findet nicht statt |
| Verschleißbeständigkeit und ihre Messung | Es gibt keinen Wert |
| Reibungszahl und ihre Messung | Es gibt keinen Wert |
| Beständigkeit im neutralen Salzsprühnebel | Den Teilen sind keine Stunden zugeordnet |
| Haftung bei dickeren Schichten | Nicht festgelegt |
Die Reibungszeile reicht am weitesten, denn ein Drehmomentwert ist ein Reibungswert in anderen Einheiten, und dieses Argument ist bereits ausgearbeitet in was sich ändert, wenn eine beschichtete Schraube auf eine brünierte Mutter trifft. Die Korrosionsseite des Brünierens ist dort ebenfalls anhand derselben Norm geklärt und wird hier nicht wiederholt.
Eine Zeile verdient allerdings die Korrektur einer kursierenden Zahl. Abschnitt 7.3 ist die einzige Salzsprühnebel-Anforderung in ISO 11408 und lautet: Austenitische nichtrostende Stähle müssen auf der wesentlichen Fläche, ohne zusätzliche Konservierungsschicht, 96 Stunden nach ISO 9227 ohne Korrosionsspuren überstehen. Das ist ein Abschnitt über nichtrostenden Stahl. Wer für eine brünierte Kohlenstoffstahlschraube 96 Stunden angibt, zitiert eine Anforderung, die für einen anderen Werkstoff geschrieben wurde; wer Stunden für Kohlenstoffstahl will, ist wieder bei Abschnitt 4.2 und muss sie anfordern. Was ein Salzsprühwert allgemein aussagt und was nicht, ist ein eigenes Problem.
Der Warnhinweis in Abschnitt 6, der weggelassen wird
Brünieren wird für hochfeste Teile oft mit der Begründung gewählt, es komme ohne galvanische Abscheidung aus und könne daher keinen Wasserstoff in den Stahl einbringen. Die erste Hälfte stimmt. Die zweite lässt die Norm nicht stehen.
Abschnitt 6.1 enthält einen eigenen Warnhinweis: Hochfester Stahl mit einer Zugfestigkeit von Rm ⋝ 1 000 MPa kann einer Laugenversprödung unterliegen, die unter inneren oder äußeren Spannungen zu spontaner Rissbildung führen kann, und zwar während des Brünierprozesses. Das Bad ist heiß und alkalisch, und die Norm benennt dies als eigenen Mechanismus, statt den der galvanischen Verfahren zu entlehnen.
Der Abschnitt ist ein Warnhinweis, kein Verbot, und der Wortlaut ist kann unterliegen. Was folgt, ist verfahrenstechnisch: Vorbehandlung nach ISO 9587, durchgeführt vor jeder wässrigen Reinigung oder Vorbereitung, und Nachbehandlung nach ISO 9588, wobei randschichtgehärtete Teile bei 190 °C bis 220 °C nicht weniger als 2 Stunden gehalten werden. Dieses Temperaturfenster ist dasselbe, das diese Website aus ISO 4042 für das Entspannen nach galvanischer Beschichtung zitiert, wo die Bedingungen 8 bis 10 Stunden betragen. Derselbe Ofen, ein anderer Abschnitt, eine andere Dauer, und beides ist nicht austauschbar.
Die praktische Lesart ist eng und sollte klar ausgesprochen werden. Ab etwa Festigkeitsklasse 10.9 verschwindet das Problem des verzögerten Bruchs nicht, wenn die Oberfläche nicht mehr elektrolytisch erzeugt wird. Es ändert nur, welchen Abschnitt Sie auf die Bestellung schreiben müssen.
Womit wir wieder beim Muster sind
Wir haben das selbst erlebt. Ein Kunde kam zu uns, weil sein bisheriger Lieferant das Brünieren nicht schwarz genug hinbekam, und man hatte ihm gesagt, mehr gehe nicht. Nach der Schilderung des Inhabers hören manche Vertriebsleute eine solche Anfrage und sagen sofort, sie sei unmöglich. Wir haben die Aufgabe einem spezialisierten Chemiepartner übergeben, und sie wurde gelöst.
Das ist eine Aussage, keine Messung, und diese Seite nennt dazu keine Zahl, weil es keine Zahl gibt. Die Schwärze dieser Schicht hängt von der Badchemie ab, von der Temperatur, davon, wie sauber die Teile vor dem Bad waren, und davon, was danach aufgebracht wird. Sie ist ein Prozessergebnis, und genau deshalb ist besser geht es nicht nicht widerlegbar, solange kein vereinbartes Muster auf dem Tisch liegt. Niemandem lässt sich ein Irrtum nachweisen.
Mit einem Muster wird daraus eine gewöhnliche Frage mit einer gewöhnlichen Antwort, und genau diese Frage soll Abschnitt 4.1 ermöglichen. Der sinnvolle Schritt bei einer Brünier-Bestellung ist also nicht die Suche nach einer strengeren Spezifikation. Er besteht darin, das Einzige zu tun, was die Spezifikation tatsächlich von Ihnen verlangt, und das kostet einen gepolsterten Umschlag: ein gekennzeichnetes Muster vereinbaren, ein Gegenmuster aufbewahren und auf die Bestellung schreiben, dass das Aussehen daran beurteilt wird. Alles andere auf dieser Seite folgt daraus, ob diese eine Zeile vorhanden ist oder nicht.
Eine schwarze Voreinstellung stand früher auch in der Norm für allgemeine Anforderungen an Verbindungselemente und galt für vergütete Stahlprodukte. Die Ausgabe von 2005 hat sie gestrichen und nichts an ihre Stelle gesetzt.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wie schwarz sollte eine Brünierschicht sein?
Die Norm sagt es nicht. ISO 11408 enthält keinen Farbton, keinen Glanzwert und keine Farbstufe. Ihr Abschnitt über die Angaben, die der Besteller dem Lieferanten macht, verlangt, dass das Aussehen der Schicht durch Bereitstellung eines geeigneten, gekennzeichneten Musters angegeben wird. Das Aussehen ist im Dokument nicht festgelegt, sondern wird an den Besteller zurückgegeben; deshalb hat ein Streit über die Dunkelheit keine Grundlage, sofern nicht vorher ein Muster vereinbart wurde.
Aus welchen Gründen kann ich ein brüniertes Los zurückweisen?
Aus denen, die die Norm nennt. Die Schicht muss frei von roten Oxidflecken sein und darf nicht insgesamt rotbraun erscheinen, und beim Abwischen mit einem sauberen Filterpapier Whatman 40 vor dem Auftragen von Öl oder Wachs darf kein rotbrauner oder grüner Belag abfärben. Darüber hinaus sind ungleichmäßige Farbe und Schleier an örtlich gehärteten, geschweißten, einsatzgehärteten oder genieteten Teilen zulässig, und eine vom Grundwerkstoff übernommene Oberflächenrauheit ist ausdrücklich kein Zurückweisungsgrund.
Warum fallen zwei Lose desselben Teils in unterschiedlichen Schwarztönen aus?
Oft, weil die angelieferten Teile verschieden waren. Brünieren ist eine Konversionsschicht, die aus dem Stahl herauswächst, statt eine darübergelegte Lage zu sein; die Rauheit des Ergebnisses folgt daher der Rauheit des angelieferten Teils, und die Norm sagt das und schließt es als Zurückweisungsgrund aus. Auch Badchemie, Temperatur und Vorreinigung verändern das Ergebnis. Deshalb regelt die Norm das Aussehen durch Vergleich mit einem Muster statt durch eine Zahl.
Gibt es eine schnelle Prüfung, ob richtig brüniert wurde?
Ja, und sie steht in der Norm. 50 g Oxalsäure in einem Liter destilliertem oder entionisiertem Wasser lösen, drei Tropfen, etwa 0,2 ml, bei Raumtemperatur auf eine ebene Fläche geben und beobachten. Die Reaktion soll nach 30 Sekunden und innerhalb von 8 Minuten eintreten; eine sofortige Reaktion ist also ebenso ein Fehlschlag wie keine Reaktion. Nach 8 Minuten abspülen, trocknen und mit den drei Bildern der Norm vergleichen, die mit schlecht, grenzwertig und gut beschriftet sind. Die Prüfung muss vor dem Auftragen von Konservierungsöl oder Wachs erfolgen.
Hat Brünieren 96 Stunden Salzsprühnebelbeständigkeit?
Diese Zahl gehört zu einem anderen Abschnitt als dem, den man meist meint. Die einzige Salzsprühnebel-Anforderung in ISO 11408 gilt für austenitische nichtrostende Stähle, auf der wesentlichen Fläche, ohne zusätzliche Konservierungsschicht, und verlangt 96 Stunden nach ISO 9227 ohne Rostspuren. Sie ist kein Wert für brünierten Kohlenstoffstahl. Salzsprühnebelbeständigkeit auf Kohlenstoffstahl gehört zu den optionalen Punkten, die der Besteller anfordern muss; bei einer gewöhnlichen Bestellung ist den Teilen also kein solcher Wert zugeordnet.
Ist Brünieren für hochfeste Verbindungselemente sicher, weil es keine Galvanik ist?
Es vermeidet den galvanischen Weg zur Wasserstoffversprödung, doch die Norm nennt einen anderen. Ihr Abschnitt zur Wärmebehandlung warnt, dass hochfester Stahl mit einer Zugfestigkeit ab 1 000 MPa während des Brünierprozesses einer Laugenversprödung mit spontaner Rissbildung unterliegen kann, und verlangt eine Vorbehandlung nach ISO 9587 und eine Nachbehandlung nach ISO 9588, wobei randschichtgehärtete Teile nicht weniger als zwei Stunden zwischen 190 und 220 Grad Celsius gehalten werden.
Quellen
- ISO 11408:1999 — Chemical conversion coatings, black oxide coating on iron and steel, specification and test methods. Abschnitte 4.1, 4.2, 5, 6, 7.1, 7.2 und 7.3 wie oben zitiert
- r/Machinists — Brünieren wegen des Aussehens gewählt und dann auf die Korrosionsliteratur gestoßen
- r/Machinists — fleckige Stellen in einer Brünier-Charge; der Verfasser geht mögliche Ursachen durch
ISO 11408:1999 wurde aus der öffentlich zugänglichen Vorschau gelesen, die bei dieser Norm die vollständigen fünf Seiten umfasst; jeder oben genannte Abschnittsverweis stammt aus diesem Text und nicht aus einer Sekundärbeschreibung. Die Katalognummer wurde gesondert auf der ISO-Website bestätigt, wo der Eintrag im Stadium 90.60, in Überprüfung, geführt wird. Auf dieser Seite steht kein Schwärze-, Glanz- oder Farbwert, weil in der gesamten Norm keiner steht. Die Salzsprühnebel-Anforderung von 96 Stunden wird mit dem Werkstoff und der Bedingung zitiert, an die sie gebunden ist, und darf nicht auf Kohlenstoffstahl übertragen werden. Die Schilderung des Kunden, der anderswo keine ausreichend dunkle Oberfläche bekam, ist eine Aussage des Inhabers über eine geschäftliche Situation, keine Messung, und es wird dafür kein Ergebnis in Zahlen beansprucht. Badchemie, Temperatur oder Prozessparameter werden hier nicht genannt, weil die Vorschau keine enthält und Prozessdetails Sache des Beschichters sind.
Anfrage
Wenn ein Teil brüniert geliefert werden soll, sollte die Anfrage drei Dinge enthalten: den Stahl und seinen Anlieferzustand, ob danach Öl oder Wachs gewünscht ist, und ein gekennzeichnetes Muster für das Aussehen, von dem Sie ein Gegenmuster behalten. Liegt die Festigkeitsklasse bei 10.9 oder darüber, nennen Sie auch das, denn die Abschnitte zur Wärmebehandlung hängen davon ab.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com