 TIGERFASTENERS
Salzsprühnebelstunden: was 500 Stunden aussagen und was nicht
Kurz gesagt: Die Salzsprühnebelprüfung ist ein Vergleichstest, keine Vorhersage. ASTM B117 sagt das im eigenen Text — die Ergebnisse haben keine allgemeine Korrelation zur Lebensdauer. „500 Stunden“ auf einem Angebot bedeutet also, dass sich eine Charge in derselben Kammer wie eine andere verhalten hat. Wie viele Jahre die Schraube an Ihrem Produkt hält, sagt die Zahl nicht — und nicht einmal, welches Versagen gezählt wurde.
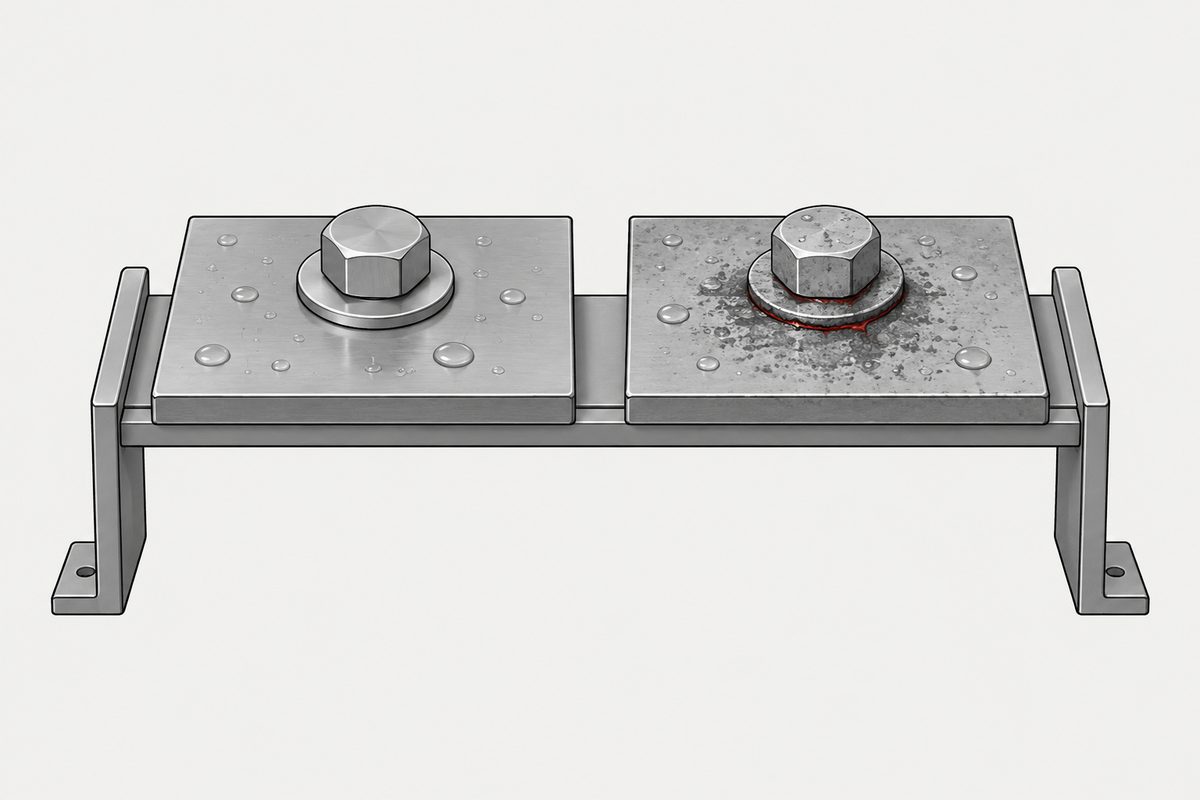
Zwei Uhren, und die meisten Spezifikationen nennen keine davon
Eine verzinkte Schraube versagt in der Salzsprühnebelprüfung zweimal, zu zwei verschiedenen Zeitpunkten und aus zwei verschiedenen Gründen.
| Endpunkt | Was korrodiert | Was es bedeutet |
|---|---|---|
| Weißrost | Der Zinküberzug | Der Überzug erfüllt seine Aufgabe. Zink korrodiert bevorzugt, damit der Stahl es nicht tut |
| Rotrost | Der Stahl darunter | Der Überzug ist an dieser Stelle aufgebraucht — der Schutz ist zu Ende |
„500 Stunden Salzsprühnebel“ ohne genannten Endpunkt ist keine Spezifikation, sondern eine Zahl. 500 Stunden bis Weißrost und 500 Stunden bis Rotrost sind verschiedene Anforderungen zu verschiedenen Preisen, und ein Lieferant, der auf die erste anbietet, während Sie die zweite angenommen haben, macht nicht unbedingt etwas falsch. Nennen Sie den Endpunkt, sonst haben Sie nichts vereinbart. Und Weißrost an Teilen, die nie verbaut wurden, ist eine Frage der Lagerung, nicht der Beschichtung.
Wofür die Zahl tatsächlich taugt
Nutzlos ist die Prüfung nicht. Sie taugt für genau eine Sache, und für diese lohnt es sich zu zahlen:
- Gleichmäßigkeit von Los zu Los. Gleicher Überzug, gleicher Prozess, gleiche Kammer — sinken die Stunden, hat sich an der Galvaniklinie etwas geändert
- Vergleich zweier Beschichtungsverfahren unter identischen Bedingungen, wenn Sie sich zwischen ihnen entscheiden
- Einen abgedrifteten Prozess erkennen — zu dünne Schicht, schlechte Passivierung, verunreinigtes Bad — bevor er ausgeliefert wird
Lesen Sie die Zahl als Instrument der Prozesslenkung, nicht als Garantie. Die richtige Frage an einen Lieferanten lautet nicht „wie viele Stunden“, sondern „wie viele Stunden, an wie vielen Losen, und was haben Sie getan, als der Wert einmal zu niedrig war“ — erst die zweite Frage trennt einen Laborbericht von einem beherrschten Prozess.
Also mehr Stunden fordern — und die Zahl verliert jede Bedeutung
Kammer und reale Umgebung korrodieren Metall über verschiedene Mechanismen:
- Die Kammer ist dauerhaft nass. Kontinuierlicher neutraler Salznebel, konstante Temperatur, keine Trocknungsphase
- Im realen Einsatz wechseln nass, trocken und wieder nass. Erst dieser Wechsel lässt Zink den stabilen Carbonatfilm aufbauen, der den Großteil seines Langzeitschutzes trägt — und die Kammer lässt ihn nie entstehen
- Im realen Einsatz gibt es Chlorid, aber auch Schwefel, UV, Temperaturwechsel und mechanischen Verschleiß. Die Kammer hat eine einzige Variable
Deshalb kann sich die Rangfolge umkehren. Eine Oberfläche, deren Schutz vom Aufbau eines passiven Korrosionsprodukts abhängt, wird von der Prüfung benachteiligt, und eine Oberfläche, die einfach mehr Opferzink hat, wird von ihr geschönt. Ein Überzug, der in der Kammer weniger Stunden übersteht, kann am selben Produkt länger halten als einer, der mehr übersteht. Das ist kein Mangel der Prüfung — genau dafür wurde sie ausgelegt, und die Norm sagt es.
Das Prüfblech ist nicht das Teil
Die meisten veröffentlichten Salzsprühnebelwerte werden an einem flachen Prüfblech gemessen. Eine Schraube ist kein flaches Blech, und der Unterschied ist nicht nur optisch:
- Galvanische Schichten scheiden sich auf einem Gewinde nicht gleichmäßig ab. Die Stromdichte ist an der Gewindespitze am höchsten und im Gewindegrund am niedrigsten, also sitzt die dünnste Schicht genau dort, wo das Teil am höchsten beansprucht ist
- Der Übergangsradius unter dem Kopf und die Antriebsaussparung sind ebenfalls Bereiche geringer Stromdichte — und an der Antriebsaussparung kratzt beim Montieren auch das Werkzeug den Überzug ab
- Trommelgalvanisieren erhöht die Streuung von Teil zu Teil. Die Teile schirmen sich beim Drehen der Trommel gegenseitig ab; eine Schraube, die länger verdeckt lag, bekommt weniger Schicht
Fragen Sie, ob die Stunden an dem Teil gemessen wurden, das Sie kaufen. Ein Blechwert und ein Teilewert aus demselben Bad sind nicht dieselbe Zahl, und bei kleinen Größen wird der Abstand größer — bei einem kleineren Teil liegt ein verhältnismäßig größerer Anteil der Oberfläche in Geometrie mit geringer Stromdichte.
Vier Zeilen, die der Zahl eine Bedeutung geben
Ersetzen Sie „500h Salzsprühnebel“ auf der Zeichnung durch diese:
- Beschichtungsnorm und Schichtdickenklasse — nicht die Stunden. Stunden sind ein Ergebnis; die Schichtdicke ist das, was Sie kaufen. Unter M1.4 begrenzt die Gewindetoleranz, welche Schichtdicke überhaupt möglich ist
- Beide Endpunkte getrennt. Stunden bis Weißrost und Stunden bis Rotrost
- Geprüft am fertigen Teil, im Lieferzustand — nach dem Tempern, nach jeder zusätzlichen Passivierung oder Versiegelung
- Wie viele Teile, wie oft. Ein einzelner Bericht von einem Los vor zwei Jahren ist keine Prozesslenkung
Die Reihenfolge zählt. Wer Stunden vorschreibt, bringt den Lieferanten dazu, auf die Kammer zu optimieren; wer Überzug, Schichtdicke und Prozess vorschreibt, bringt ihn dazu, auf das Teil zu optimieren. Kaufen Sie den Prozess und prüfen Sie mit dem Test — nicht umgekehrt.
Wann eine andere Prüfung angebracht ist
Wenn die Teile tatsächlich im Freien eingesetzt werden und die Entscheidung teuer ist, ist eine zyklische Korrosionsprüfung — nasse, trockene und feuchte Phasen im Wechsel, wie in SAE J2334 und gleichwertigen Verfahren — dafür ausgelegt, den Nass-Trocken-Wechsel nachzubilden, den der neutrale Salzsprühnebel weglässt. Sie kostet mehr und dauert länger. Das ist der Tausch: Der neutrale Salzsprühnebel ist billig und schnell, weil er gar nicht realistisch sein will.
Und bevor Sie die Beschichtung wechseln, um einer Korrosionszahl nachzujagen, kalkulieren Sie die erneute Verifizierung — ein Beschichtungswechsel verändert den Reibwert und damit die Klemmkraft, die Sie mit demselben Anziehdrehmoment erhalten. Das ist eine Änderung der Verbindung, nicht der Oberfläche (englisch).
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Bedeuten 500 Stunden Salzsprühnebel, dass die Schraube eine bestimmte Zahl von Jahren hält?
Nein. ASTM B117 schreibt im eigenen Anwendungsbereich, dass das Verfahren eine kontrollierte korrosive Umgebung bereitstellt und dass sich die Ergebnisse allgemein nicht als zuverlässige Vorhersage der Lebensdauer erwiesen haben. Die Stunden sind ein Vergleich zwischen Überzügen, die unter identischen Bedingungen geprüft wurden, keine Prognose des Verhaltens im Einsatz.
Was ist der Unterschied zwischen Stunden bis Weißrost und Stunden bis Rotrost?
Weißrost ist Korrosion des Zinküberzugs selbst, also der Überzug, der wie vorgesehen arbeitet — Zink korrodiert bevorzugt, damit der Stahl es nicht tut. Rotrost bedeutet, dass der Überzug an dieser Stelle aufgebraucht ist und der Stahlgrundwerkstoff korrodiert. Beides tritt zu sehr unterschiedlichen Zeitpunkten auf; eine Salzsprühnebelanforderung, die nicht nennt, welcher Endpunkt gezählt wird, hat also nichts festgelegt.
Warum kann ein Überzug mit weniger Salzsprühnebelstunden im Einsatz länger halten als einer mit mehr?
Weil sich die Mechanismen unterscheiden. Neutraler Salzsprühnebel ist dauerhaft nass, die reale Bewitterung dagegen nass und dann trocken. Erst die Trocknungsphase lässt Zink einen stabilen Carbonatfilm aufbauen, der einen großen Teil seines Langzeitschutzes trägt, und die Kammer lässt ihn nie entstehen. Eine Oberfläche, die auf diesen Film angewiesen ist, wird von der Prüfung benachteiligt; eine Oberfläche mit einfach mehr Opferzink wird von ihr geschönt.
Sollte der Salzsprühnebel an einem Prüfblech oder an der tatsächlichen Schraube geprüft werden?
Am tatsächlichen Teil, im Lieferzustand. Galvanische Schichten scheiden sich auf einem Gewinde ungleichmäßig ab — die Stromdichte ist an der Gewindespitze am höchsten und im Gewindegrund am niedrigsten —, sodass die dünnste Schicht dort sitzt, wo das Teil am höchsten beansprucht ist. Trommelgalvanisieren erhöht die Streuung von Teil zu Teil zusätzlich. Ein Wert am flachen Blech und ein Wert am fertigen Teil aus demselben Bad sind nicht dieselbe Zahl.
Quellen
- ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus. Laut Anwendungsbereich stellt das Verfahren eine kontrollierte korrosive Umgebung bereit, und die Ergebnisse haben sich allgemein nicht als zuverlässige Vorhersage der Lebensdauer erwiesen
- ISO 9227 — Corrosion tests in artificial atmospheres — Salt spray tests (das ISO-Gegenstück, einschließlich NSS, AASS und CASS)
- ISO 4042:2022 — Fasteners — Electroplated coating systems (Schichtdickenklassen)
- SAE J2334 — Cosmetic Corrosion Lab Test (zyklische Prüfung nass/trocken/feucht)
- Der VW-Rückruf wegen Lenkungsschrauben — Bruch, nachdem Korrosion den Querschnitt verringert hatte
Anfrage
Haben Sie eine Zeichnung mit „500h Salzsprühnebel“ und ohne Endpunkt? Senden Sie sie mit der Einsatzumgebung und dem Gegenwerkstoff. Wir antworten mit dem Überzug und der Schichtdickenklasse, die diese Anforderung bei Ihrer Gewindegröße bedeutet — auch für den Fall, dass die Gewindetoleranz sie nicht zulässt, was unter M2 häufiger die tatsächliche Antwort ist, als Einkäufer erwarten.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com