 TIGERFASTENERS
Richtiges Drehmoment, falsche Klemmkraft
Kurz gesagt: Das Drehmoment ist nicht das Ziel, die Klemmkraft ist es. Ein einziger Beiwert verbindet beide, und dieser Beiwert ist keine Eigenschaft der Schraube — er gehört zur Gesamtheit der Kontaktflächen: Gewindepaarung, Kopfauflage, Rauheit, Beschichtung, Schmierstoff, Sauberkeit und die Frage, ob zum zweiten Mal angezogen wird. Ändert sich einer dieser Punkte, erzeugt dasselbe Drehmoment eine andere Klemmkraft. Und unter M3 gibt es noch keine vereinbarten Referenzbedingungen, an denen man messen könnte.
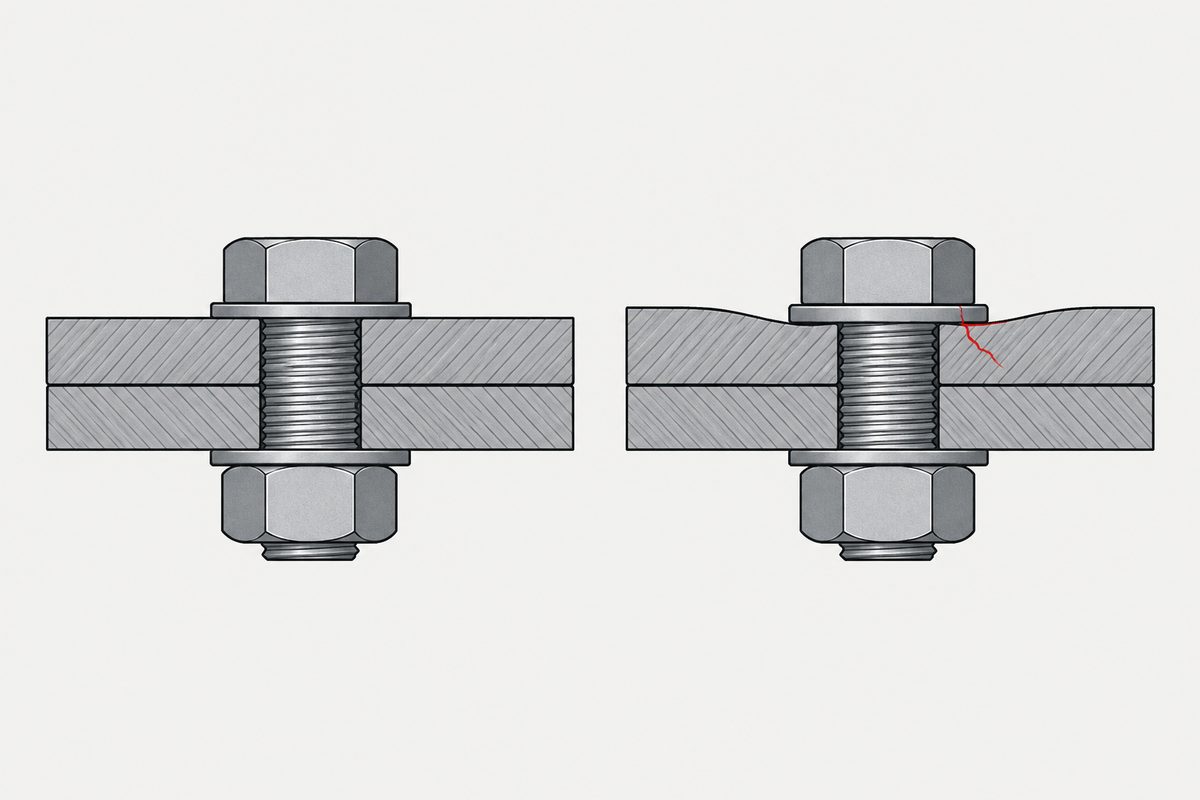
Gesteuert wird das Drehmoment, gebraucht wird die Klemmkraft
Eine Schraubenverbindung wirkt über die Klemmkraft — die Kraft, mit der die Teile aufeinandergepresst werden. Messen und steuern kann eine Fertigungslinie aber das Drehmoment. Die gängige technische Beziehung zwischen beiden, an der sich auch ablesen lässt, wann eine Drehmomentangabe überhaupt keine Vorspannkraft verlangt:
T = K · D · F
T Anziehdrehmoment, D Nenndurchmesser, F Klemmkraft, K Drehmomentbeiwert.
K ist die einzige Größe, die Sie nicht direkt messen. Sie ist zugleich diejenige, die am stärksten streut.
Das eingeleitete Drehmoment wird nicht vollständig zu Klemmkraft: Der größte Teil geht in die Reibung an den Gewindeflanken und unter dem Kopf, und nur der Rest zieht die Verbindung zusammen. Wer die Reibung ändert, ändert die Aufteilung.
Und die Reibung, die den größten Teil aufzehrt, ist keine feste Eigenschaft der Schraube: Eine Drehmomentangabe setzt einen Reibungszustand voraus; deshalb verändert ein geöltes Gewinde die Verbindung, ohne dass sich die Zahl ändert.
Also den Beiwert nachschlagen — nur kann die Schraube ihn nicht liefern
An dieser Stelle wird am häufigsten falsch gelesen. Ein Drehmomentbeiwert steht oft neben der Schraubenspezifikation und wirkt wie eine Werkstoffeigenschaft. Er beschreibt jedoch die Gesamtheit der Kontaktflächen:
- Die Werkstoffpaarung im Gewinde — Schraube und Gegenstück, nicht die Schraube allein
- Die Kopfauflage, ihr Werkstoff und ihre Rauheit
- Beschichtung und Schichtdicke
- Schmierstoff — ob vorhanden, welche Art, welche Menge
- Sauberkeit — Öl, Späne, Klebstoffreste
- Ob zum zweiten Mal angezogen wird; der erste Durchgang verändert die Oberflächen
„Gleiche Spezifikation, anderer Lieferant“ berechtigt deshalb nicht zu denselben Drehmomenteinstellungen. Auf der Zeichnung identisch, im Beschichtungsprozess verschieden: Das genügt, um den Beiwert zu verschieben — in den Papieren unsichtbar, an der Ausbeute der Schraubstation sichtbar.
Unter M3 gibt es noch keine Referenzbedingungen
ISO 16047 ist das genormte Verfahren für Drehmoment-Klemmkraft-Prüfungen, doch ihre Referenzbedingungen beginnen bei M3. Kleinere Größen liegen außerhalb.
Das heißt nicht „kleine Verbindungselemente lassen sich nicht prüfen“, sondern Prüfvorrichtung, Messtechnik und Annahmekriterien müssen zwischen beiden Parteien vereinbart werden. Die Literatur weist zudem darauf hin, dass sich die Vorspannung in Miniaturverbindungselementen derzeit nicht quantitativ messen und steuern lässt. In diesem Bereich besteht der gangbare Weg darin, die gesamten Bedingungen festzulegen und zu messen, statt einen allgemeinen Wert anzugeben.
Welche Normen wo enden, ist unter Wo die Normen für Verbindungselemente enden zusammengestellt. Das ist auch der Grund, warum dieser Größenbereich einen Lieferanten braucht, der das offen sagt.
Alternativen zur Drehmomentsteuerung
All das setzt eine Verbindung voraus, die auf eine Klemmkraft ausgelegt ist. Bei einer Blechschraube, die ihr Gewinde selbst in das Blech schneidet, gilt diese Voraussetzung nicht, und das Drehmoment ergibt sich aus etwas ganz anderem — siehe Woher die Drehmomentangabe einer Blechschraube kommt.
| Verfahren | Gesteuert über | Voraussetzung |
|---|---|---|
| Drehmoment | Anziehen auf ein festgelegtes Drehmoment | Einfachste Ausrüstung; Reibungsstreuung geht unmittelbar in die Klemmkraft ein |
| Drehmoment plus Winkel | Fügemoment, dann ein festgelegter Drehwinkel | Weniger reibungsempfindlich; braucht einen verlässlichen Fügepunkt |
| Längung | Messen, wie weit sich die Schraube dehnt | Am direktesten; braucht Zugang zu beiden Enden, bei kleinen Größen selten gegeben |
Keines der Verfahren ist an sich richtig. Maßgebend ist, welche Voraussetzung Sie tatsächlich erfüllen können — und bei kleinen Größen ist genau diese Voraussetzung meist die eigentliche Einschränkung.
Was diese Klemmkraft unter äußerer Last dann bewirkt, bestimmt die Steifigkeit — Die Schraube ist eine Feder, die Verbindung auch.
Die VDI beziffert, was jede dieser Alternativen wert ist — Wie schlecht Ihr Anziehverfahren die Vorspannkraft beherrscht.
Worin sich der Winkel in der mittleren Zeile umsetzt und wie viele Grad es braucht, steht unter Drehmoment plus Winkel.
Was Sie vom Lieferanten verlangen sollten
- Drehmoment-Klemmkraft-Daten, gemessen an Ihrer Paarung, nicht einen Katalogbeiwert
- Die Beschichtung, den Schmierstoff, den geklemmten Werkstoff und den Oberflächenzustand, aus denen die Daten stammen
- Ob die Werte für das erste Anziehen oder ein erneutes Anziehen gelten
- Die verwendete Prüfvorrichtung und Messtechnik, besonders unter M3
Erhalten Sie alle vier Angaben, hat der Lieferant die Messung tatsächlich unter Ihren Bedingungen durchgeführt. Erhalten Sie sie nicht, ist das ebenfalls eine Antwort: Die Parameter müssen Sie selbst ermitteln, und diese Arbeit gehört in den Zeitplan.
Dieser Beitrag behandelt Schritt 6: Dokumentation. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Anfrage
Drehmomenteinstellungen, die nicht mehr halten, oder eine gesunkene Ausbeute nach einem Wechsel der Oberfläche? Senden Sie die Schraubenspezifikation, die Beschichtung und den geklemmten Werkstoff. Wir zeigen, welche Punkte dieser Paarung den Beiwert verschieben, und was festgehalten werden muss, damit die Ergebnisse wiederholbar sind.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com