 TIGERFASTENERS
Drehmoment plus Drehwinkel, und woher die Gradzahl kommt
Ein Drehmomentschlüssel steuert das Drehmoment, und der größte Teil dieses Drehmoments geht in die Reibung. Einen festgelegten Winkel weiterzudrehen, nachdem die Verbindung gefügt ist, misst etwas ganz anderes — einen Weg. Dieser Tausch ist der Grund für das Verfahren, und die Rechnung, die Winkel und Vorspannkraft verknüpft, enthält einen Term mehr, als die meisten im Kopf haben.
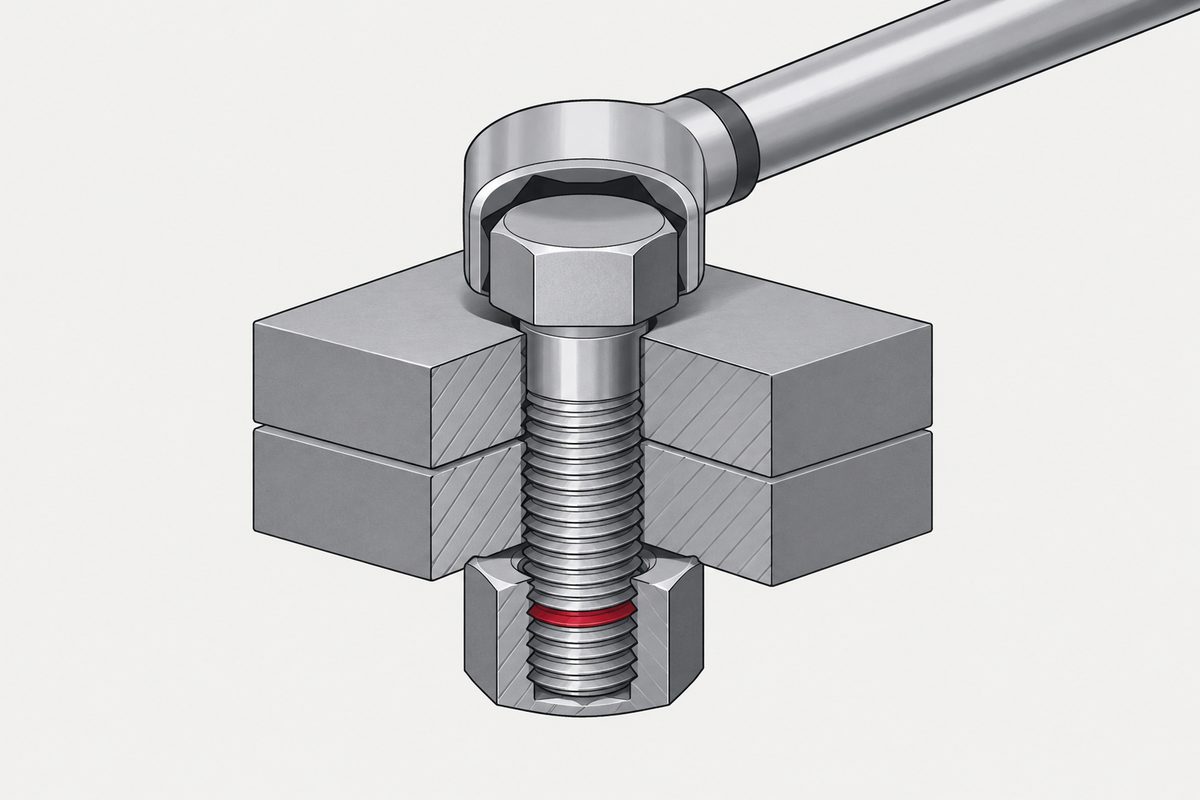
Wohin das Drehmoment tatsächlich geht
VDI 2230 Blatt 1 §5.4.3.1 teilt das Anziehdrehmoment in drei Anteile auf, Gleichung (127):
MA = FM (0,16P + 0,58 d2 μG + (DKm/2) μK)
Der erste Term hebt die Last entlang der Gewindesteigung. Der zweite überwindet die Gewindereibung, der dritte die Reibung unter Kopf oder Mutterauflage. Nur der erste hat überhaupt etwas mit der Erzeugung von Vorspannkraft zu tun, und er ist der kleine.
Ein durchgerechnetes Beispiel aus der Literatur — M8×1,25, d2 = 7,19 mm, mittlerer Auflagedurchmesser 11 mm, μG = μK = 0,15 — teilt sich auf in 12 % Steigung, 38 % Gewindereibung, 50 % Kopfauflage. Rund 88 % dessen, was Ihr Schlüssel anzeigt, wird für Reibung aufgewendet.
Das bekannte „nur 10 % werden zu Vorspannkraft“ ist eine Bedingung, keine Konstante. Es gilt für übliche metrische Stahlverbindungen bei μ ≈ 0,14–0,15, und der Anteil verschiebt sich mit Steigung, Auflagedurchmesser und Schmierung. Streng genommen ist es ein Drehmomentanteil, keine Vorspannkraft — Vorspannkraft ist eine Kraft. Sagt man etwa 10 bis 15 % des Drehmoments dienen dazu, die Last entlang der Steigung zu heben, hält der Satz der Prüfung stand.
Die Reibung ist der Term, den man nicht sieht. Der Schlüssel liest die Summe und meldet sie, als wäre sie der erste Term. Die Reibungszahlklasse B nach VDI umfasst μ = 0,08–0,16 als Richtwert, doch VDI warnt, dass die Streuung eines realen Loses nicht automatisch die gesamte Klassenbreite ist.
Worin sich der Winkel umsetzt, und der Term, den die meisten weglassen
Dreht man die Schraube um einen Winkel Δφ weiter, ist der theoretische axiale Vorschub gegenüber der Mutter die Steigung:
Δulead = P ⋅ Δφ / 360°
Dieser Vorschub ist nicht die Dehnung der Schraube. Er wird aufgeteilt: Δulead = ΔlS + ΔlP + Δf — die Schraube dehnt sich, die verspannten Teile werden gestaucht, und das Setzen, das während der Winkelzählung noch abläuft, nimmt den Rest auf. Im Entwurf hatten wir das als „Dehnung mal Schraubensteifigkeit“, und mit diesem Fehler bricht die ganze Argumentationskette zusammen.
Im elastischen Bereich, bei gesetzten Trennfugen, gilt ΔlS = δSΔFM und ΔlP = δPΔFM, woraus folgt:
ΔFM = (P ⋅ Δφ / 360° − Δf) / (δS + δP)
Im Nenner stehen beide Nachgiebigkeiten addiert. Eine weiche Dichtung oder ein dicker Schichtaufbau erhöht δP und schluckt Winkel; eine kurze, steife Verbindung ganz aus Stahl hat ein kleines δS + δP und setzt denselben Winkel in weit mehr Kraft um. Auf welcher Seite man steht, entscheidet, wie fehlertolerant das Verfahren ist.
Die Nachgiebigkeiten selbst stammen aus derselben Quelle wie alles andere in einer Schraubenverbindung — siehe die Schraube ist eine Feder, und die Verbindung auch.
Fügemoment und Schwellmoment sind zwei verschiedene Zahlen
VDI hält sie auseinander. Das Fügemoment ist das vorläufige Drehmoment, das die Trennfugen schließt, sodass die Teile wirklich aufeinanderliegen. Das Schwellmoment ist der Bezugspunkt, ab dem das Werkzeug den Winkel zählt, und es liegt über dem Fügemoment.
Der Grund für den Abstand ist das Setzen. Alles, was die Trennfugen während der Zählung noch tun, erscheint in der obigen Gleichung als Δf — Winkel, der keine Vorspannkraft erzeugt hat. Beginnt die Zählung höher, verlagert sich der größte Teil dieses Verhaltens in den Abschnitt des Anziehens, der nicht gemessen wird.
In der Praxis wird ein Begriff wie „Anlegemoment“ für beides locker verwendet. Verlangt eine Zeichnung eines davon, fragen Sie nach, welches der beiden gemeint ist, bevor Sie das Werkzeug einstellen.
Was Tabelle A8 tatsächlich über die Streuung sagt
Die Richtwerte für den Anziehfaktor αA, VDI 2230 Blatt 1 Tabelle A8:
| Verfahren | αA | Streuung |
|---|---|---|
| Streckgrenzgesteuert | 1,2–1,4 | ±9 % bis ±17 % |
| Drehwinkelgesteuert | 1,2–1,4 | ±9 % bis ±17 % |
| Hydraulischer Impulsschrauber, drehmoment- und drehwinkelgesteuert | 1,2–2,0 | ±9 % bis ±33 % |
| Drehmomentgesteuert, Sollmoment experimentell an der Originalverbindung ermittelt | 1,4–1,6 | ±17 % bis ±23 % |
| Drehmomentgesteuert, Reibung geschätzt, Reibungszahlklasse B | 1,6–2,0 | ±23 % bis ±33 % |
| Drehmomentgesteuert, Reibung geschätzt, Reibungszahlklasse A | 1,7–2,5 | ±26 % bis ±43 % |
| Schlagschrauber, Abwürgeschrauber oder von Hand nach Gefühl | 2,5–4,0 | ±43 % bis ±60 % |
Tabelle A8 nennt für Drehwinkel- oder Streckgrenzsteuerung nicht 1,0. Sie nennt 1,2 bis 1,4. Der Wert αA = 1 stammt aus einer gesonderten Anweisung im Rechenschritt R1, nach der er für diese beiden Verfahren bei der Dimensionierung der Schraube einzusetzen ist. Das sind verschiedene Aussagen, und wir hatten sie vermischt.
Die Begründung der R1-Regel lohnt das Lesen, denn die naheliegende Vermutung ist falsch. Es liegt nicht daran, dass die Streuung bereits an anderer Stelle in FM min und FM max berücksichtigt wäre. VDI §5.4.3.4 nennt den Mechanismus: Wenn die Reibung niedrig ausfällt und die axiale Vorspannkraft steigt, sinkt gleichzeitig die Torsionsspannung in der Schraube, sodass die Vergleichsspannung durch die Fließbedingung begrenzt bleibt. Es besteht kein Anlass, die Schraube gegen eine größere mögliche Axialkraft zu dimensionieren. VDI sagt klar, dass der reale αA trotzdem größer als eins ist; er wird nur nicht zur Dimensionierung verwendet.
Den deutlichsten Beleg, dass die Streuung nicht verschwunden ist, liefert R10/3. Bei Streckgrenz- und Drehwinkelsteuerung wird die maximale Flächenpressung geprüft als pmax = 1,4 FMTab / Ap min ≤ pG, und diese 1,4 setzt sich aus der Streuung der Streckgrenze selbst zusammen: 1,2 für das Verhältnis maximaler zu minimaler Streckgrenze, geteilt durch 0,9, mal 1,05 für die Kaltverfestigung. Die Streuung wurde verschoben, nicht beseitigt.
Streckgrenzgesteuertes Anziehen ist etwas anderes als eine Dehnschraube bis zur Streckgrenze
Streckgrenzgesteuertes Anziehen ist ein geregeltes Verfahren: Das Werkzeug beobachtet den Gradienten von Drehmoment über Drehwinkel dM/dφ und stoppt, wenn er abzufallen beginnt, also dort, wo die Schraube zu fließen beginnt. Torque-to-yield beschreibt eine Schraube, die bis zur oder über die Streckgrenze angezogen wurde, gleich auf welchem Weg. Beides hängt zusammen, ist aber nicht ein Ding mit zwei Namen.
Die Unterscheidung hat eine praktische Seite. Für echte gradientenbasierte Streckgrenzsteuerung geht VDI von geringer plastischer Verlängerung und kaum beeinträchtigter Wiederverwendbarkeit aus. TTY-Schrauben, die in einer Folge aus Drehmoment plus Drehwinkel weit in den plastischen Bereich gezogen werden, sind vom Hersteller meist auf einmalige Verwendung beschränkt. Untersuchungen an wiederverwendeten Zylinderkopfschrauben stützen die Austauschvorschrift der Hersteller für genau diese Verbindungen, und dieser Befund lässt sich nicht auf jede über die Streckgrenze angezogene Schraube verallgemeinern.
Ob eine bestimmte Schraube wiederverwendet werden darf, entscheiden die Servicevorschrift des OEM, die zulässige Länge sowie die Kriterien für plastische Verlängerung und Schädigung — nicht ISO 898-1, deren Anwendungsbereich das Drehmoment-Vorspannkraft-Verhalten ausschließt und dafür auf ISO 16047 verweist.
Warum die Industrie das überhaupt eingeführt hat: Überelastisches Drehwinkel- und Streckgrenzanziehen nutzt mehr von der Festigkeit der Schraube und verringert den Einfluss der Reibungsstreuung auf die Vorspannkraft. VDIs eigener Vergleich an M10 12.9 bei μG = 0,10–0,14 zeigt sowohl eine engere Streuung als auch eine höhere erreichte Vorspannkraft als drehmomentgesteuertes Anziehen. Die Eignung hängt dennoch von Duktilität der Schraube, freier belasteter Länge, Flächenpressung und Servicestrategie ab.
Wann drehmomentgesteuertes Anziehen trotzdem die richtige Antwort ist
Das Verfahren mit dem besseren Tabelleneintrag ist nicht automatisch das Verfahren für Ihre Verbindung. Drehmomentgesteuertes Anziehen bleibt die vernünftige Wahl, wenn:
- die Verbindung kurz und steif ist, sodass das zulässige Winkelfenster zu schmal ist, um es einzuhalten;
- der Schraube die Duktilität oder die freie Verformungslänge fehlt, um überelastisch angezogen zu werden;
- die Verbindung ohne plastische Verlängerung gelöst und wieder montiert werden muss;
- Reibung, Oberfläche und Schmierung beherrscht sind und das Sollmoment an der Originalverbindung kalibriert wurde;
- im Service oder bei Kleinserien kein zuverlässiges Winkel- oder Gradientenwerkzeug verfügbar ist;
- weiche Dichtungen, dicke Schichtaufbauten oder großes, instabiles Setzen den Winkel aufzehren würden.
Der niedrigere αA der Tabelle A8 für drehmomentgesteuertes Anziehen gilt unter ähnlichen Bedingungen — kleine Drehwinkel, eine steife Verbindung, Auflageflächen, die nicht fressen, und ein Werkzeug mit geringer Ausgangsstreuung.
Eines ändert sich mit dem Verfahren nicht: Der Winkel sollte durch Versuche an den Originalteilen bestimmt werden, damit die eigene Nachgiebigkeit und das Trennfugenverhalten der Verbindung in der Zahl stecken.
Wo das anschließt
Die Lücke zwischen aufgebrachtem Drehmoment und gewünschter Klemmkraft behandelt Drehmoment und Klemmkraft; wie viel Streuung jedes Verfahren kostet, steht unter wie schlecht Ihr Anziehverfahren die Vorspannkraft beherrscht. Die Nachgiebigkeiten im Nenner kommen aus die Schraube ist eine Feder, und die Verbindung auch, und die Temperatur verschiebt das Ergebnis nach der Montage erneut — Temperatur verschiebt die Vorspannkraft.
Der Stahlbau verfolgt dieselbe Idee mit einem gröberen Instrument und einer schriftlichen Begründung, warum es dem Drehmoment überlegen ist, in der Nullpunkt des zuverlässigsten Vorspannverfahrens ist die volle Kraft eines Monteurs.
Quellen
- VDI 2230 Blatt 1:2015 — §5.4.3.1 und Gl. (127) (Aufteilung des Drehmoments); §5.4.3.3 und Bild 30 (Drehwinkelsteuerung, Ermittlung durch Versuch); §5.4.3.4 (warum αA = 1 eingesetzt wird); Tabelle A8 (Richtwerte); R1 und Gl. (130)/(R1/1); R10/3 und Gl. (192) (pmax mit dem Faktor 1,4); Tabelle A5 (Reibungszahlklassen)
- ISO 16047:2005 — Drehmoment-Vorspannkraft-Prüfung für Verbindungselemente; K-Faktor in §10.1, μtot/μth/μb in §10.2–10.4, Streckgrenzen-Vorspannkraft und -Drehmoment in §10.5–10.6
- ISO 898-1 — Festigkeitsklassen; der Anwendungsbereich schließt das Drehmoment-Vorspannkraft-Verhalten aus und verweist auf ISO 16047
- Croccolo, De Agostinis und Vincenzi, Engineering Failure Analysis 18 (2011) 364–373 — die Aufteilung des Drehmoments bei M8, 12/38/50
- Schulungsmaterial der NASA zu Verbindungselementen — die Lehraufteilung 10/40/50; NASA Fastener Integrity Criteria für die Aussage „etwa 90 % gehen in die Reibung“
- Lee et al., On the Reuse of Bolts Which Have Been Torqued to Yield, 1995 — wiederverwendete Zylinderkopfschrauben
- SAE J174/J174M — Prüfverfahren für Drehmoment und Vorspannkraft; SAE weist darauf hin, dass der Zusammenhang weiterhin an realen Teilen geprüft werden muss
- VDA 235-203 — praxisorientierte Prüfung des Anziehverhaltens und der Reibung als Ergänzung zu ISO 16047; keine Montagevorschrift für das Drehwinkelverfahren
Die Freigabe einer bestimmten Verbindung richtet sich nach Ihrer Zeichnung, Ihrer Montagevorschrift und Ihrer eigenen Berechnung.
Dieser Beitrag gehört nicht zu nur einem der sechs Schritte. Er betrifft mehrere Schritte oder Vorgänge nach der Montage. Die zugrunde liegenden Entscheidungen stehen im englischen Beitrag Specifying a screw.
Häufige Fragen
Dehnt das Weiterdrehen um einen festen Winkel die Schraube um Steigung mal Winkel?
Nein. Steigung mal Winkel durch 360 ergibt den theoretischen axialen Vorschub der Schraube gegenüber der Mutter. Sobald die Verbindung gefügt ist, verteilt sich dieser Vorschub auf die Dehnung der Schraube, die Stauchung der verspannten Teile und ein noch ablaufendes Setzen. Im elastischen Bereich ist der Vorspannkraftzuwachs der Vorschub abzüglich des verbleibenden Setzens, geteilt durch die Summe aus Schraubennachgiebigkeit und Nachgiebigkeit der verspannten Teile. Mit der Schraubensteifigkeit allein wird die Vorspannkraft überschätzt.
Welchen Anziehfaktor nennt VDI 2230 für drehwinkelgesteuertes Anziehen?
Tabelle A8 nennt 1,2 bis 1,4, entsprechend einer Streuung von plus oder minus 9 bis 17 Prozent. Der oft zitierte Wert 1 stammt aus einer gesonderten Regel im Rechenschritt R1, die vorschreibt, für streckgrenz- und drehwinkelgesteuertes Anziehen bei der Dimensionierung der Schraube eins einzusetzen. Das ist eine Konstruktionskonvention, keine Behauptung, die Vorspannkraft streue nicht, und Abschnitt 5.4.3.4 sagt, dass der reale Anziehfaktor weiterhin über eins liegt.
Warum darf VDI den Anziehfaktor bei Streckgrenz- und Drehwinkelsteuerung außer Acht lassen?
Weil niedrige Reibung die axiale Vorspannkraft erhöht und gleichzeitig die Torsionsspannung in der Schraube senkt, sodass die Vergleichsspannung durch die Fließbedingung begrenzt bleibt und die Schraube nicht gegen eine größere Axialkraft dimensioniert werden muss. Die Streuung taucht an anderer Stelle wieder auf: Die Flächenpressungsprüfung R10/3 verwendet das 1,4-Fache der Tabellenvorspannkraft, und diese 1,4 ergibt sich aus der Streckgrenzstreuung von 1,2, geteilt durch 0,9, mal 1,05 für die Kaltverfestigung.
Ist eine bis zur Streckgrenze angezogene Schraube dasselbe wie streckgrenzgesteuertes Anziehen?
Es sind verschiedene Begriffe. Streckgrenzgesteuertes Anziehen ist ein geregeltes Verfahren, bei dem das Werkzeug den Gradienten von Drehmoment über Winkel beobachtet und stoppt, wenn er abfällt. Torque-to-yield beschreibt eine Schraube, die auf beliebigem Weg bis zur oder über die Streckgrenze angezogen wurde. VDI betrachtet die plastische Verlängerung bei echter Gradientensteuerung als gering und die Wiederverwendbarkeit als kaum beeinträchtigt, während weit in den plastischen Bereich gezogene Schrauben vom Hersteller meist auf einmalige Verwendung beschränkt sind.
Wie viel des Anziehdrehmoments erzeugt tatsächlich Vorspannkraft?
Bei einer üblichen metrischen Stahlverbindung mit einer Reibungszahl um 0,15 dienen rund 10 bis 15 Prozent des Drehmoments dazu, die Last entlang der Gewindesteigung zu heben; der Rest überwindet Gewinde- und Kopfreibung. Eine veröffentlichte Rechnung für eine Schraube M8 mal 1,25 mit einem mittleren Auflagedurchmesser von 11 Millimetern teilt es in 12 Prozent Steigung, 38 Prozent Gewindereibung und 50 Prozent Kopfauflage. Der Anteil ändert sich mit Steigung, Auflagedurchmesser und Schmierung und ist daher keine Konstante.
Ist das Fügemoment dasselbe wie das Schwellmoment?
Nein. Das Fügemoment schließt die Trennfugen, sodass die Teile wirklich aufeinanderliegen. Das Schwellmoment ist der Bezugspunkt, ab dem das Werkzeug den Winkel zählt, und VDI legt es über das Fügemoment. Der Abstand besteht, damit das Setzen abgeschlossen ist, bevor die Zählung beginnt, denn jede Bewegung in den Trennfugen während der Zählung ist Winkel, der keine Vorspannkraft erzeugt hat.
Anfrage
Wenn eine Verbindung nach Drehwinkel montiert werden soll, nennen Sie uns mit der Schraube die Klemmlänge, die Werkstoffe im Schichtaufbau und jede Dichtung oder Beschichtung darin. Sie bestimmen die Nachgiebigkeiten, und die Nachgiebigkeiten bestimmen, wie viel Vorspannkraft ein Grad wert ist.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com