 TIGERFASTENERS
Wo die Normen für Verbindungselemente enden
Kurz gesagt: Die internationalen Normen für Verbindungselemente wurden für übliche Größen geschrieben. Geht man nach unten, trifft man nacheinander auf eine Prüfung, die sich nicht durchführen lässt, ein Verfahren, das nicht gilt, und eine Toleranz, in der nichts vorgehalten ist. Nichts davon ist ein Versäumnis — jede Grenze steht im Anwendungsbereich. Lautet Ihr Plan aber „wir halten uns an ISO“, gibt es unterhalb eines bestimmten Durchmessers weniger, woran man sich halten kann, als Sie denken, und das zeigt sich meist erst in der Serie, nicht bei der Bemusterung.
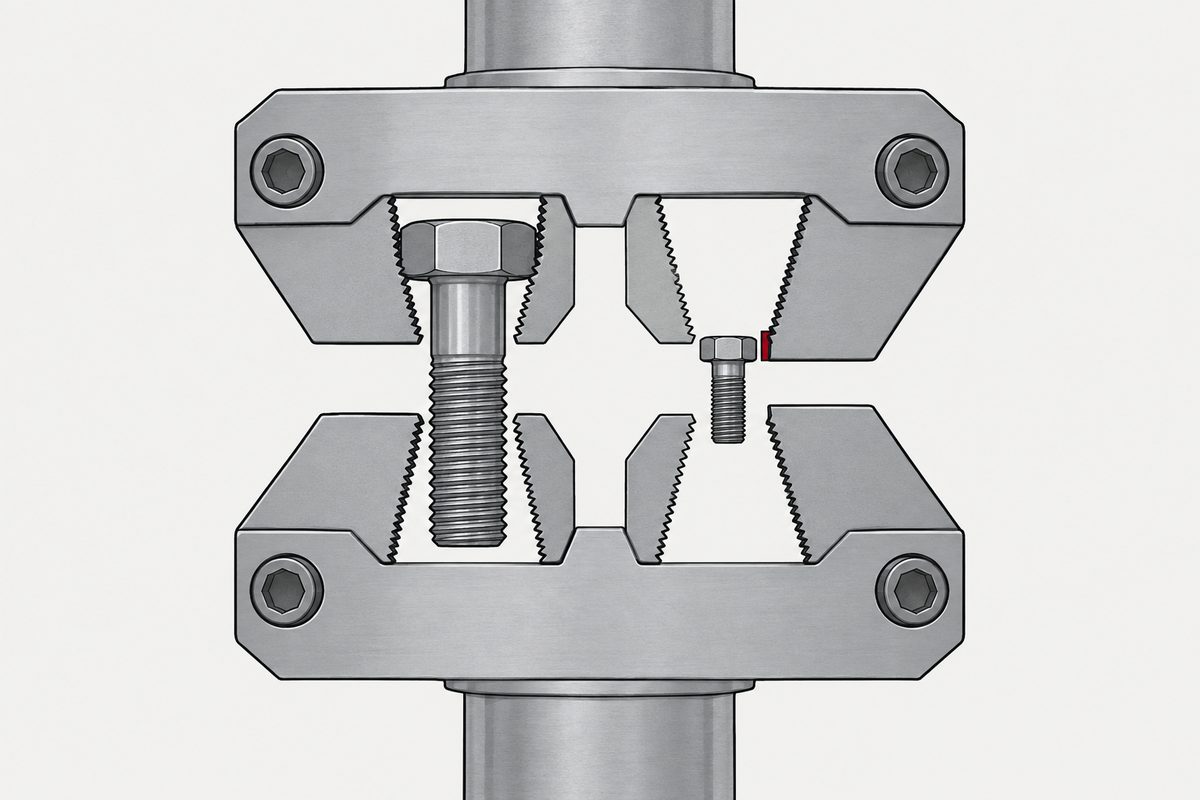
Vier unabhängige Normen, ein Muster
| Was Sie tun möchten | Norm | Untergrenze | Im Regelgewinde |
|---|---|---|---|
| Drehmoment-/Klemmkraftprüfung | ISO 16047 | M3 | Keine Referenzbedingungen unter M3 |
| Kerbschlagprüfung bei tiefer Temperatur | ISO 898-1 (Charpy) | Nenndurchmesser 16 mm | In keiner unserer Größen möglich |
| Entkohlung, Härteverfahren | ISO 898-1 Tabelle 18 | Steigung P ≥ 1,25 mm | Erst ab M8 erreicht |
| Toleranzreserve für die Beschichtung | ISO 965-2 | 6g gilt für M1.6–M100 | M1–M1.4 verwenden 6h — oberes Abmaß null |
Hinzu kommt der Anwendungsbereich selbst: ISO 898-1 gilt für Regelgewinde von M1.6 bis M39; M1, M1.2 und M1.4 liegen also vollständig außerhalb.
Die Entkohlungsgrenzen und die Vorgabe zur Mikroskopie gehören zum Prüfregime für Entkohlung und Aufkohlung der Festigkeitsklassen 8.8–12.9. Sie sind keine pauschalen Anforderungen an jedes Verbindungselement in ISO 898-1.
Eine angegebene Grenze bringt meist einen Umweg mit
Das ist wichtiger als die Grenzen selbst, denn es bestimmt, was Sie fragen sollten. In den meisten Fällen nennt die Norm die Alternative:
- Entkohlung. Unter P = 1,25 mm ist das Härteverfahren nicht zulässig, und ISO 898-1 verlangt stattdessen das mikroskopische Verfahren — Längsschliff, eingebettet, geschliffen, poliert, geätzt. Der Weg ist offen; es ist nur ein anderer.
- Zugversuch. Kurze Teile lassen sich nicht im Zugversuch prüfen; ISO 898-1 setzt deshalb für Produkte mit einer Nennlänge unter 2,5×d die Mindesthärte an deren Stelle.
- Torsionsfestigkeit. ISO 898-7 deckt 1–10 mm ab. Sie beantwortet aber eine andere Frage. ISO 898-7 misst das Drehmoment, bei dem eine Schraube bricht. ISO 16047 misst die Klemmkraft, die ein bestimmtes Drehmoment erzeugt. Das Erste ist Festigkeit; das Zweite ist das, was Sie tatsächlich steuern.
Beachten Sie, was „keine Referenzbedingungen“ nicht bedeutet. Eine Drehmoment-/Klemmkraftprüfung unter M3 ist weder unmöglich noch verboten — es gibt nur keine genormte Vorrichtung, keine Sensorspezifikation und kein Annahmekriterium. Diese müssen zwischen Ihnen und dem Lieferanten vereinbart werden, statt dass man sie zitieren könnte.
ISO 3269 macht dasselbe ganz offen: Ihr Anhang A sagt, dass ihre eigenen kleinen Stichprobenpläne keine statistische Aussage liefern. Warum fünf Stück.
Feste Grenzen wirken umso stärker, je kleiner die Teile werden
Normen enthalten zwei Arten von Grenzen: anteilig ausgedrückte, die mitskalieren, und absolut ausgedrückte, die das nicht tun.
| Merkmal | Grenze | Art |
|---|---|---|
| Tiefe der vollständigen Entkohlung G | max. 0,015 mm | Absolut — skaliert nicht |
| Höhe der nicht entkohlten Zone E | ½, ⅔ oder ¾ × H1 | Anteilig — skaliert mit der Gewindehöhe |

Beschichtungen verhalten sich genauso. Eine einseitige Schichtdicke t auf einem 60°-Gewinde vergrößert den Flankendurchmesser um 4t, und die Schichtdicke schrumpft nicht mit der Schraube. Beschichtung und Gewindetoleranz behandelt das im Detail →
Was Sie fragen sollten
„Halten Sie ISO ein?“ ist in diesem Abmessungsbereich eine schwache Frage. Fragen Sie stattdessen, was dort geschieht, wo die Norm endet:
Und eine Frage, die man stellen sollte, bevor die Antworten zählen: wer befugt ist zu entscheiden, was mit nicht konformen Teilen geschieht. ISO 9001 verlangt, dass diese Befugnis in der Aufzeichnung benannt wird, getrennt von der Person, die konforme Ware freigibt; und wo eine Norm zur Grenze schweigt, muss die Entscheidung trotzdem jemand treffen. Besser, man weiß, wer, bevor eine Charge auf die Antwort wartet.
- Wie wird die Entkohlung geprüft — mikroskopisch oder über die Härte? Wenn über die Härte: bei welcher Steigung? (Unter 1,25 mm sollte es das nicht sein.)
- Wie wird sie unter M1.6 beherrscht, wo ISO 898-1 nicht gilt — durch vertragliche Festlegung einer anderen metallografischen Norm oder über den Prozess: Drahteingang, Ofenatmosphäre, Chargendisziplin?
- Woher wird die Reserve für die Beschichtung genommen? Gilt die Zeichnungstoleranz vor oder nach der Beschichtung, und erfolgt die Annahme über einen Schichtdickenbericht oder eine Gutlehre nach dem Beschichten?
- Woher stammen die Drehmomentwerte — gemessen oder berechnet? Und wie wird die Streuung des Drehmomentbeiwerts beherrscht? In dieser Größe zählt die Streuung mehr als der Mittelwert.
- Womit wird unter M2 zu 100% geprüft? Handelsübliche optische Sortiermaschinen sind typischerweise für M2–M16 ausgelegt.
Ein schneller Test für einen Lieferanten: Fragen Sie, welche Normprüfungen in Ihrer Größe nicht durchführbar sind. Wer sie tatsächlich gefertigt hat, kann antworten. „Wir erfüllen alle ISO-Normen“ bedeutet meist, dass die Klauseln zum Anwendungsbereich nicht gelesen wurden.
Dieser Beitrag behandelt Schritt 6: Dokumentation. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Quellen
- ISO 898-1 — Mechanical properties of fasteners made of carbon steel and alloy steel — Part 1 (Anwendungsbereich; Tabelle 3, Zeilen 14–15; Tabelle 18, Anmerkung a; Abschnitt 9.10)
- ISO 898-7 — Torsional test and minimum torques for bolts and screws with nominal diameters 1 mm to 10 mm
- ISO 16047 — Fasteners — Torque/clamp force testing (einschließlich Amd 1:2012)
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2
- ISO 4042 — Fasteners — Electroplated coating systems (es gibt eine Änderung Amendment 1:2026; ihr technischer Inhalt ist nicht öffentlich und hier nicht berücksichtigt)
- ISO 6507-1 — Metallic materials — Vickers hardness test — Part 1
Normen sind kostenpflichtige Dokumente. Die hier genannten Werte folgen den angegebenen Abschnitten; maßgeblich ist die jeweils aktuelle Ausgabe der Norm. Einkauf und Annahme sollten auf der Zeichnungsvereinbarung und der Norm selbst beruhen, nicht auf dieser Seite.
Anfrage
Wir fertigen M1.0–M5.0 in Serie — den Bereich, in dem diese Normen zu schweigen beginnen. Senden Sie die Zeichnung, und wir sagen Ihnen vor dem Angebot, welche dieser Punkte sich in Ihrer Größe nicht nach Norm durchführen lassen und wie das in der Praxis gehandhabt wird.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com