 TIGERFASTENERS
Warum fünf Stück über ein Los von einer halben Million entscheiden können
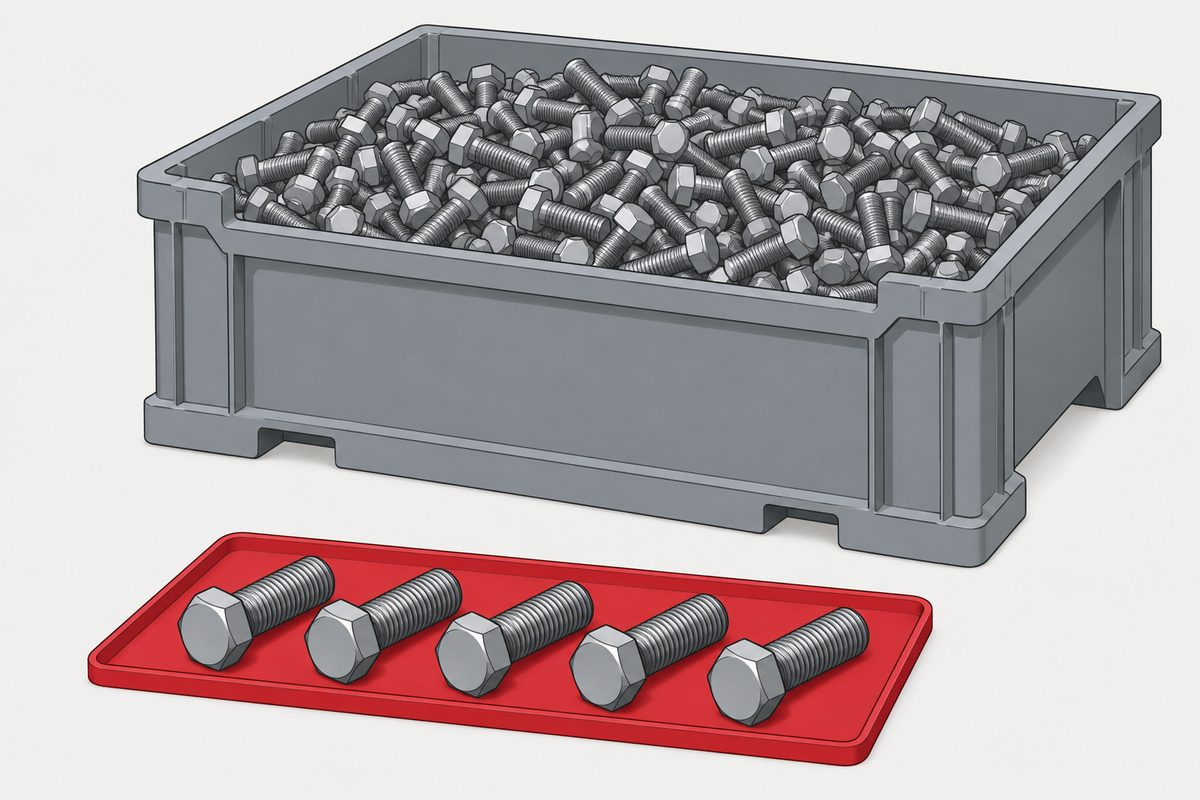
Fragt man, wie viele Teile zu prüfen sind, bekommt man eine AQL-Tabelle. Für Verbindungselemente lautet die Antwort der eigens für sie geschriebenen Norm oft: fünf — aus einem Los, das eine halbe Million Stück umfassen kann. Das ist keine Nachlässigkeit, und die Norm ist ungewöhnlich ehrlich darüber, was diese fünf Teile aussagen und was nicht.
Die AQL ist keine zulässige Fehlerquote
ISO 2859-1:2026 — die dritte Ausgabe, erschienen im Januar 2026, die die Ausgabe von 1999 samt Berichtigung von 2001 und Änderung von 2011 ersetzt — definiert die Annahmequalitätsgrenze in Abschnitt 3.1.26 als die Qualitätslage, die der schlechteste tolerierbare Prozessdurchschnitt ist, wenn eine fortlaufende Serie von Losen zur Annahmestichprobenprüfung vorgestellt wird.
Zwei Begriffe dieser Definition tragen das Argument. Prozessdurchschnitt: Er beschreibt den Prozess des Herstellers über einen Zeitraum, nicht den Inhalt des Loses, das vor Ihnen liegt. Fortlaufende Serie: Die Zusicherung, soweit es eine ist, betrifft einen Strom von Losen, nicht ein einzelnes.
Abschnitt 5.1 sagt es unmissverständlich: Die Festlegung einer AQL gibt dem Hersteller nicht das Recht, wissentlich eine fehlerhafte Einheit zu liefern. ISO 3269 wiederholt denselben Grundsatz in seiner Einleitung, speziell für Verbindungselemente. „Wir liegen innerhalb AQL 1,0“ ist also keine Antwort auf „dieses Teil ist falsch“.
Früher hieß der Begriff acceptable quality level. ISO änderte ihn in der Ausgabe von 1999 in acceptance quality limit, und ANSI/ASQ Z1.4 folgte 2003. Die übliche Erklärung lautet, die alte Formulierung habe dazu verleitet, die Zahl als Fehlerkontingent zu lesen. Diese Lesart der Geschichte ist plausibel, doch wir konnten sie auf keinen normativen Abschnitt zurückführen; sie ist daher als Interpretation zu behandeln, nicht als etwas, das ISO veröffentlicht hat.
Was geschieht, wenn ein Los durchfällt, und warum „wir liegen unter der AQL“ keine Verteidigung ist, steht unter Das Los ist durchgefallen, und wahrscheinlich ist es trotzdem in Ordnung.
Was ein einzelner Plan tatsächlich annimmt
Nehmen wir einen konkreten Plan. Allgemeines Prüfniveau II und Losumfang 10.001 bis 35.000 ergeben den Kennbuchstaben M. Einfach-Stichprobenprüfung, normale Prüfung und AQL 1,0 ergeben dann:
n = 315, Ac = 7, Re = 8
Man prüft 315 Teile; das Los wird bei sieben oder weniger fehlerhaften Teilen angenommen und bei acht zurückgewiesen. Nun rechnen wir diese Zahlen mit dem Binomialmodell durch, das die Norm für den Anteil fehlerhafter Einheiten in Prozent voraussetzt:
| Tatsächlicher Fehleranteil | Wahrscheinlichkeit, dass das Los angenommen wird |
|---|---|
| 1,0 % | etwa 98,6 % |
| 3,0 % | etwa 27 % |
Ein Los, das tatsächlich dreimal schlechter ist als die AQL, kommt immer noch etwa jedes vierte Mal durch. Das ist kein Mangel des Plans; so funktioniert eine Stichprobe. Der Plan ist eine Regel, um mit einem definierten Risiko über Lose zu entscheiden, und er hat nie beansprucht, dieses Los zu messen.
Zwei verbreitete Aussagen über diesen Plan lohnen die Prüfung am Plan selbst. Die Annahmewahrscheinlichkeit bei der AQL beträgt nicht fest 95 % — die Norm sagt „hohe Wahrscheinlichkeit“, und hier ergeben sich 98,6 %. Und Ac ist nicht die AQL mal Stichprobenumfang: 7 ÷ 315 = 2,22 %, bei einem Plan, der unter AQL 1,0 eingeordnet ist. Ac stammt aus der Operationscharakteristik des Plans, nicht aus einer Rechnung mit der AQL.
Die Stichprobe wächst nicht mit dem Los
Bei allgemeinem Prüfniveau II:
- Los 1.201 bis 3.200 → Kennbuchstabe K → n = 125
- Los 10.001 bis 35.000 → Kennbuchstabe M → n = 315
Die Obergrenze des Losbereichs wächst etwa um das Elffache, die Stichprobe um das 2,52-Fache. Sobald das Los im Verhältnis zur Stichprobe groß ist, wird die Operationscharakteristik hauptsächlich von n und Ac bestimmt, nicht davon, welchen Anteil des Loses man angesehen hat. ISO erhöht die Stichprobe dennoch stufenweise mit dem Losumfang, damit größere Entscheidungen schärfer trennen, doch proportional war der Zusammenhang nie.
Deshalb sagt auch eine Zahl ohne ihre Bedingungen nichts aus. „Wir prüfen 125“ lässt sich nur zusammen mit Losbereich, Prüfniveau, Prüfschärfe, Planart, AQL, Ac und Re deuten.
Für Verbindungselemente gilt eine andere Norm
ISO 3269:2019, Fasteners — Acceptance inspection, vierte Ausgabe, ist das Verfahren für die Eingangs-Annahmeprüfung des Käufers, wenn keine vorherige Vereinbarung besteht, und das Referenzverfahren, wenn sich beide Seiten nicht einigen können oder die Konformität strittig ist. Sie gilt für Sechskantschrauben, Schrauben, Stiftschrauben, Muttern, Stifte, Scheiben und Niete.
Sie ist nicht ISO 2859-1 mit dem Etikett „Verbindungselemente“. Sie hat ihre eigenen drei Kategorien:
| Kategorie | Merkmale | Plan |
|---|---|---|
| 1 | Kritische mechanische und physikalische Merkmale, zerstörende Prüfungen | Ac = 0, Re = 1; Stichprobe von 1 bis 8 je nach Losumfang |
| 2 | Wesentliche Maß-, Passungs- und Funktionsmerkmale | Zunächst Ac = 0, aber eine Abweichung löst eine gleich große zusätzliche Stichprobe aus statt einer automatischen Zurückweisung |
| 3 | Nebensächliche Maßmerkmale und bestimmte Funktionsmerkmale | Ac größer als null; Stichprobenumfänge aus dem besonderen Prüfniveau S-3 von ISO 2859-1 |
Für ein Los von 35.001 bis 500.000 Stück verwendet ISO 3269 eine Stichprobe von fünf für Kategorie 1 und zwanzig für die Kategorien 2 und 3. Nach ISO 2859-1, allgemeines Prüfniveau II, wären es für dasselbe Los Hunderte.
Anhang A gibt nichts anderes vor. Er stellt fest, dass diese kleinen Pläne keine statistische Information liefern und auf einer anderen Annahme beruhen: dass eine Prozessstörung einen erheblichen Teil des Loses betrifft, statt einige schlechte Teile darin zu verstreuen. Fünf Teile sind keine Messung des Loses. Sie prüfen, ob der Prozess in dem Zustand war, den der Lieferant angibt.
Diese Annahme trägt die gesamte Last, und deshalb zählen hier die Dokumente mehr als die Stichprobe. Ist die Schmelze rückverfolgbar und war der Prozess beherrscht, sind fünf Teile aussagekräftig. Ist er es nicht, würden auch fünfhundert nicht helfen. Die Seite der Zeugnisse behandelt Was ein Werkszeugnis ist.
ISO 3269 formuliert auch die AQL anders: Abschnitt 3.3 definiert AQL95 ausdrücklich als den Prozentsatz fehlerhafter Einheiten, bei dem die Annahmewahrscheinlichkeit 95 % beträgt, und Abschnitt 3.4 definiert LQ10 bei 10 %. Anhang B arbeitet die Operationscharakteristik durch. Wo ISO 2859-1 die „hohe Wahrscheinlichkeit“ den Tabellen überlässt, schreibt ISO 3269 die Zahl in die Definition.
Zu beachten ist die Grenze. ISO 3269 schließt die Großserien-Maschinenmontage sowie Sonder- und speziell ausgelegte Anwendungen aus, die eine stärkere Prozesslenkung und Losrückverfolgbarkeit erfordern; diese müssen vertraglich festgelegt werden, und für die eigene Prozesslenkung und Endprüfung des Herstellers wird auf ISO 16426 verwiesen. Verträge setzen sie regelmäßig außer Kraft — Automobil-, Luftfahrt- und sicherheitskritische Anwendungen können stattdessen Z1.4, ISO 2859-1, Pläne mit Annahmezahl null, PPAP und Produktionslenkungspläne oder eine vollautomatische Sortierprüfung verlangen.
Der Schutz liegt in den Wechselregeln
Ein einzelner Plan nach ISO 2859-1 ist schwächer, als die meisten annehmen. Der Schutz des Systems ergibt sich aus dem, was über mehrere Lose hinweg geschieht:
- Von normal zu verschärft (Abschnitt 9.3.1), wenn zwei von fünf oder weniger aufeinanderfolgenden Losen bei der Erstprüfung nicht angenommen werden.
- Von verschärft zurück zu normal (9.3.2), nachdem fünf aufeinanderfolgende Lose bei der ursprünglichen verschärften Prüfung angenommen wurden.
- Von normal zu reduziert (9.3.3), wenn der Wechselstand 30 erreicht, die Fertigung stabil ist und die zuständige Stelle es für wünschenswert hält.
- Einstellung (9.4), wenn die kumulierte Zahl der während der verschärften Folge nicht angenommenen Lose fünf erreicht.
Abschnitt 9.4 genau lesen: Auslöser sind fünf kumulierte Zurückweisungen in der Folge, nicht fünf aufeinanderfolgende. In unserem Entwurf stand das falsch. Tritt der Fall ein, wird die Annahmestichprobenprüfung ausgesetzt, bis der Lieferant Maßnahmen ergriffen hat und die zuständige Stelle anerkennt, dass diese voraussichtlich wirksam sind; danach wird mit verschärfter Prüfung fortgefahren.
Abschnitt 9.2 legt fest, dass die Wechselverfahren angewandt werden müssen, sobald das Verfahren für fortlaufende Lose in Anspruch genommen wird. Der Übergang zu reduzierter Prüfung oder Skip-Lot-Prüfung bleibt freigestellt, weil er die Zustimmung der zuständigen Stelle erfordert. Können die Wechselregeln nicht greifen — ein isoliertes Los, ein Einzelauftrag —, entfällt der Schutz auf Systemebene, und dann sollte ISO 2859-2 angewandt werden, die für isolierte Lose und die rückzuweisende Qualitätsgrenzlage geschrieben ist, oder ein einzelner Plan anhand seiner eigenen Operationscharakteristik gewählt werden.
„Dann eben alles prüfen“
ISO 28590:2017 — die Einführung in die Normenreihe ISO 2859, die die zurückgezogene ISO 2859-10 ersetzt hat — stellt in Abschnitt 4.3.4 fest, dass eine 100-%-Prüfung nicht immer voll wirksam ist: Ermüdung und grenzwertige Merkmale führen sowohl zu falschen Annahmen als auch zu falschen Zurückweisungen.
Die Literatur zu menschlichen Faktoren stützt die Richtung, ohne eine allgemeingültige Zahl zu stützen. Eine kontrollierte Studie an präzisionsgefertigten Teilen fand bei Prüfern eine mittlere Erkennungsrate von etwa 85 %, gegenüber einem allgemeinen Industrie-Richtwert um 80 %, mit enormer Streuung je nach Fehlerart. Diese Werte veranschaulichen den Effekt; sie sind keine Konstante, gegen die man auslegen kann.
Die praktische Folge für ein kleines Merkmal an einer kleinen Schraube: Sortieren ist kein verlässlicher Ersatz für einen Prozess, der richtig lief. Das spricht dafür, den Aufwand früher in der Kette zu treiben — siehe Wo die Normen aufhören.
In Taiwan
CNS 2779-1:2020 ist die nationale Übernahme von ISO 2859-1:1999 samt Änderung 1:2011. Sie ersetzte die ältere CNS 2779, die auf MIL-STD-105 beruhte. Die Leitlinien der taiwanischen Lebensmittel- und Arzneimittelbehörde nennen CNS 2779-1 neben ISO 2859-1 für die Attributprüfung.
Daraus folgen zwei Dinge. Eine taiwanische Zeichnung, die CNS 2779-1 aufruft, ruft den Inhalt von 1999 auf, nicht die aktuelle ISO-Ausgabe — wenn dieser Unterschied für Sie zählt, geben Sie an, was gemeint ist. Und speziell für Verbindungselemente ist CNS 2779-1 die allgemeine Norm für Attributprüfung, nicht die Annahmeprüfnorm für Verbindungselemente; die für das Produkt geschriebene ist weiterhin ISO 3269.
Zum Vergleich: Dieselbe Abstammung gibt es auch anderswo. JIS Z 9015-1:2006 und GB/T 2828.1-2012 sind ebenfalls Übernahmen von ISO 2859-1:1999. MIL-STD-105E selbst wurde am 27. Februar 1995 zurückgezogen; die zugehörigen Mitteilungen verwiesen auf nichtstaatliche Normen wie ANSI/ASQ Z1.4 und später auf MIL-STD-1916.
Was in die Bestellung gehört
- Welche Annahmenorm gilt, mit Nummer und Jahr. „AQL 1,0“ allein ist kein Verfahren.
- Bei ISO 2859-1: das Prüfniveau, die Planart, die Prüfschärfe zu Beginn und ob die Wechselregeln angewandt werden.
- Bei ISO 3269: welche Merkmale in welche Kategorie fallen, denn das bestimmt die Stichprobe.
- Wie Lose gebildet werden. Zufallsauswahl und sinnvolle Losbildung sind Anforderungen (Abschnitte 6.1 und 8.1); eine Stichprobe aus dem obersten Karton macht die angegebenen Risiken ungültig.
- Was bei einer Zurückweisung geschieht — festgelegt, bevor sie eintritt.
Weiterführend
Was das Zeugnis aussagt und wie man es liest, steht unter Das Werkszeugnis. Was nach der Zurückweisung eines Loses geschieht — und warum Sonderfreigabe, Abweichungsgenehmigung, Nacharbeit und Reparatur nicht austauschbar sind —, steht unter Das Los ist durchgefallen. Die gesamte Reihenfolge der Entscheidungen bis zur Spezifikation steht unter Schrauben vollständig spezifizieren (englisch).
Dieser Beitrag behandelt Schritt 6: Dokumentation. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Bedeutet AQL 1,0, dass 1 % fehlerhafte Teile erlaubt sind?
Nein. ISO 2859-1 definiert die Annahmequalitätsgrenze als die Qualitätslage, die der schlechteste tolerierbare Prozessdurchschnitt ist, wenn eine fortlaufende Serie von Losen zur Annahmestichprobenprüfung vorgestellt wird. Sie beschreibt den Prozess des Herstellers über die Zeit, nicht den Inhalt eines Loses, und Abschnitt 5.1 stellt fest, dass die Festlegung einer AQL dem Hersteller nicht das Recht gibt, wissentlich eine fehlerhafte Einheit zu liefern. ISO 3269 wiederholt denselben Grundsatz für Verbindungselemente. Beachten Sie auch, was sie nicht abdeckt: die Stückzahl in der Verpackung — eine AQL ist keine Fehlmengentoleranz.
Wie viele Teile prüft ISO 3269 aus einem großen Los von Verbindungselementen?
Für ein Los von 35.001 bis 500.000 Stück verwendet ISO 3269 eine Stichprobe von fünf für Merkmale der Kategorie 1, also die kritischen mechanischen und physikalischen einschließlich zerstörender Prüfungen, und von zwanzig für die Kategorien 2 und 3. Anhang A stellt fest, dass diese kleinen Pläne keine statistische Information liefern und auf der Annahme beruhen, dass eine Prozessstörung einen erheblichen Teil des Loses betrifft statt einiger verstreuter Teile.
Ist ein Los, das einen Plan mit AQL 1,0 besteht, unter 1 % fehlerhaft?
Die Annahme belegt das nicht. Nehmen wir allgemeines Prüfniveau II mit einem Los von 10.001 bis 35.000 bei AQL 1,0 unter normaler Einfachprüfung: Der Plan umfasst 315 Teile mit Annahme bei sieben und Zurückweisung bei acht. Bei einem tatsächlichen Fehleranteil von 1 % nimmt dieser Plan etwa 98,6 % der Lose an, bei einem tatsächlichen Anteil von 3 % aber immer noch etwa 27 %. Der Plan entscheidet mit einem definierten Risiko über das Los, statt es zu messen.
Ist die Annahmezahl einfach die AQL mal Stichprobenumfang?
Nein, und die Rechnung geht nicht auf. Beim Plan mit 315 Teilen und der Annahmezahl sieben ergibt sieben geteilt durch 315 den Wert 2,22 %, während der Plan unter AQL 1,0 eingeordnet ist. Die Annahmezahl stammt aus der Operationscharakteristik des Plans. In den Tabellen ergeben Losumfang und Prüfniveau den Kennbuchstaben und den Stichprobenumfang, und die AQL wählt dann Annahme- und Rückweisezahl aus.
Warum wächst der Stichprobenumfang nicht proportional zum Losumfang?
Weil die Operationscharakteristik, sobald das Los im Verhältnis zur Stichprobe groß ist, hauptsächlich von Stichprobenumfang und Annahmezahl bestimmt wird und nicht vom geprüften Anteil des Loses. Bei allgemeinem Prüfniveau II werden für ein Los von 1.201 bis 3.200 Stück 125 Teile entnommen, für ein Los von 10.001 bis 35.000 Stück 315. Die Obergrenze des Losbereichs steigt etwa um das Elffache, die Stichprobe um das 2,52-Fache — eine bewusste Stufung, keine Proportion.
Wann muss die Prüfung nach ISO 2859-1 eingestellt werden?
Abschnitt 9.4 verlangt die Einstellung, wenn die kumulierte Zahl der während einer Folge unter ursprünglicher verschärfter Prüfung nicht angenommenen Lose fünf erreicht. Es müssen keine fünf aufeinanderfolgenden Zurückweisungen sein. Die Annahmestichprobenprüfung wird dann ausgesetzt, bis der Lieferant Maßnahmen ergriffen hat und die zuständige Stelle anerkennt, dass diese voraussichtlich wirksam sind; danach wird die Prüfung verschärft fortgesetzt.
Welche Norm gilt in Taiwan?
CNS 2779-1:2020 ist die nationale Übernahme von ISO 2859-1:1999 samt Änderung 1:2011 und ersetzte die ältere, auf MIL-STD-105 beruhende CNS 2779. Es handelt sich also um den Inhalt von 1999, nicht um die aktuelle ISO-Ausgabe von 2026; eine Zeichnung, die CNS 2779-1 aufruft, sollte das bewusst tun. Speziell für Verbindungselemente bleibt ISO 3269 die für das Produkt geschriebene Annahmenorm.
Quellen
- ISO 2859-1:2026, dritte Ausgabe (Januar 2026) — Abschnitt 3.1.26 (Definition der AQL), 5.1 (kein Recht zur Lieferung fehlerhafter Einheiten), 6.1 und 8.1 (Losbildung und Stichprobenentnahme), 9.2–9.4 (Wechsel und Einstellung), 12.6 (Risiken), Abschnitt 15 Tabelle 1 (Kennbuchstaben), Abschnitt 16 Tabelle 2 (Einfachpläne, normale Prüfung)
- ISO 2859-2:2020 (isolierte Lose, rückzuweisende Qualitätsgrenzlage); ISO 2859-3:2005 (Skip-Lot); ISO 2859-4:2020; ISO 2859-5:2005; ISO 28590:2017 Abschnitt 4.3.4 (ersetzte die zurückgezogene ISO 2859-10)
- ISO 3269:2019, vierte Ausgabe, Fasteners — Acceptance inspection — Abschnitt 1 (Anwendungsbereich und Vorrang), 3.3 und 3.4 (AQL95, LQ10), 5.3, Tabellen 1 und 2, Anhang A, Anhang B
- ISO 16426 — Prozesslenkung und Endprüfung des Herstellers
- ANSI/ASQ Z1.4-2003 (R2024); Mitteilung zur Zurückziehung von MIL-STD-105E, 27. Februar 1995
- CNS 2779-1:2020 (Übernahme von ISO 2859-1:1999 + Amd 1:2011); JIS Z 9015-1:2006; GB/T 2828.1-2012
- Squeglia, Zero Acceptance Number Sampling Plans, sechste Ausgabe
- Human Factors, 2015 — Sichtprüfung präzisionsgefertigter Teile
Über die Annahme eines bestimmten Auftrags entscheiden Ihr Vertrag und Ihre Zeichnung.
Anfrage
Wenn zu einem Auftrag ein Annahmeverfahren gehört, senden Sie es mit der Zeichnung und nicht erst nach der ersten Zurückweisung. Welche Norm, welches Prüfniveau und welche Merkmale in welche Kategorie fallen, ändert, was wir vor dem Versand prüfen.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com