 TIGERFASTENERS
Bei einer feuerverzinkten Mutter wird das Gewinde erst nach dem Verzinken geschnitten
Mit feuerverzinkten Verbindungselementen gehen auf der Baustelle zwei Dinge schief, und sie sehen wie gegensätzliche Probleme aus. Entweder lässt sich die Mutter gar nicht erst auf die Schraube drehen, oder sie läuft wunderbar herunter und streift dann bei einem Drehmoment ab, das eigentlich nichts hätte ausrichten dürfen. Beide Fälle behandelt ein vierseitiger Abschnitt von ISO 10684, und beide gehen auf eine einzige Entscheidung zurück: Ein Überzug von mehr als 40 Mikrometern braucht Platz, und es gibt zwei Stellen, an denen man ihn schaffen kann. Welche gewählt wurde, steht als Buchstabe auf dem Teil, und die Norm sagt, dass zwei dieser Buchstaben nie miteinander montiert werden dürfen.
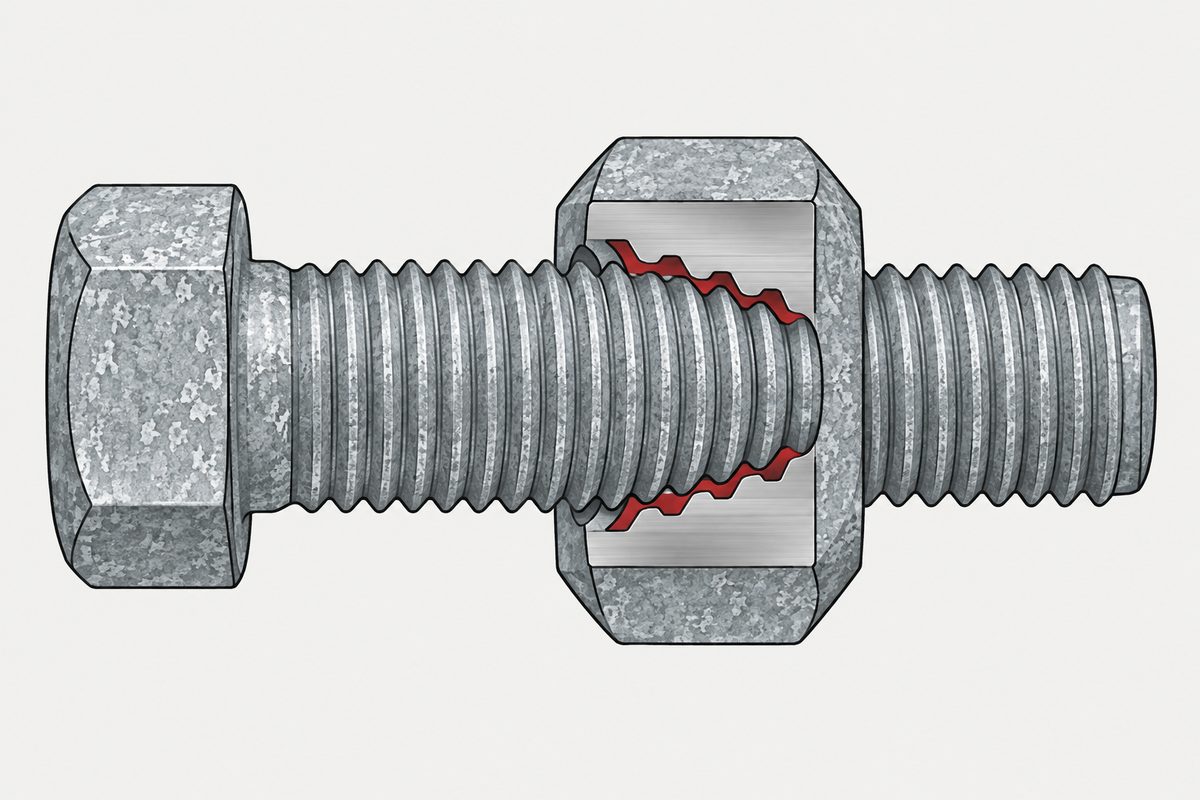
„Muttergewinde und andere Innengewinde müssen nach dem Feuerverzinken geschnitten werden. Nachschneiden ist nicht zulässig.“ (sinngemäß übersetzt) Das ist Abschnitt 5.7 vollständig. Die Mutter geht als Rohling oder mit vorgeschnittenem Gewinde ins Zinkbad, und das tatsächlich genutzte Gewinde wird danach durch den Überzug hindurch geschnitten. Die lasttragenden Flanken einer feuerverzinkten Mutter sind also frisch geschnittener Stahl, und die Norm verbietet, einen Gewindebohrer durch eine fertige Mutter zu drehen, damit sie passt.
Quelle ist hier ISO 10684:2004, Verbindungselemente – Feuerverzinkung, von ISO/TC 2. Sie gilt für Regelgewinde von M8 bis M64, für Festigkeitsklassen bis 10.9 bei Schrauben und bis 12 bei Muttern, und sie sagt ausdrücklich, dass das Feuerverzinken von Gewindeteilen unter M8 oder bei Steigungen unter 1,25 mm nicht empfohlen wird. Alles Folgende stammt aus den ersten sieben Seiten, die in der kostenlosen Vorschau enthalten sind.
Warum sich das Gewinde überhaupt verschieben muss
Abschnitt 6.2.1 nennt die Zahl, die die ganze Auslegung bestimmt. Das Feuerverzinken erzeugt einen dicken Überzug, stets über 40 µm, und deshalb ist es notwendig, Gewinde mit besonderen Grenzmaßen herzustellen, um solche dicken Überzüge aufnehmen zu können. Vierzig Mikrometer auf jeder Flanke beider Teile sind weit mehr, als eine gewöhnliche 6H/6g-Passung hergeben kann.
Ursache ist die Dicke, nicht das Zink selbst. Es gibt ein Zinkverfahren, das unter diesem Wert bleibt, weil nie etwas geschmolzen wird: ein Überzug, der unterhalb des Schmelzpunkts aus Zinkstaub wächst und einen eigenen Abschnitt für Gewindeteile hat.
Es gibt zwei Wege, Platz zu schaffen, und die Norm beschreibt sie als zwei Verfahren. Das erste weitet die Mutter: Sie wird nach dem Verzinken mit Übermaß geschnitten, auf Toleranzklasse 6AZ oder 6AX, und mit einer Schraube gepaart, deren Gewinde vor dem Verzinken in der gewöhnlichen Lage g oder h gefertigt wurde. Das zweite verkleinert die Schraube: Das Außengewinde wird vor dem Verzinken mit Untermaß gefertigt, auf Toleranzklasse 6az, und mit einer Mutter gepaart, die nach dem Verzinken in der gewöhnlichen Lage H oder G geschnitten wurde.
Beide bringen dasselbe Spiel in die Verbindung. Sie unterscheiden sich darin, welches Teil verändert wurde, aus welcher Norm die Toleranz stammt und – entscheidend für jeden, der die Teile in der Hand hält – welcher Buchstabe aufgeprägt wurde.
Der Buchstabe hinter der Festigkeitsklasse
| Kennzeichen | Auf | Bedeutung | Passt zu |
|---|---|---|---|
| Z | Mutter | Nach dem Verzinken mit Übermaß auf 6AZ geschnitten | Schraube mit Gewinde g oder h vor dem Verzinken |
| X | Mutter | Nach dem Verzinken mit Übermaß auf 6AX geschnitten | Schraube mit Gewinde g oder h vor dem Verzinken |
| U | Schraube | Vor dem Verzinken mit Untermaß auf 6az gefertigt | Mutter nach dem Verzinken auf H oder G geschnitten |
| Kein Buchstabe | Beide | Gewöhnliche Toleranzlage | Hängt ganz davon ab, welche Seite das Spiel trägt |
Das Kennzeichen steht unmittelbar hinter dem Kennzeichen der Festigkeitsklasse, zusätzlich zu der bereits nach ISO 898-1 und ISO 898-2 geforderten Kennzeichnung. Eine feuerverzinkte Mutter kann also 8 Z tragen, eine feuerverzinkte Schraube 8.8 U, und diese beiden Zeichen sind die gesamte Aufzeichnung darüber, welches Verfahren der Lieferant angewandt hat.
Die beiden Paarungen, die versagen – in den Worten der Norm
Die erste ist die, bei der das Gewinde abstreift. „Mit Übermaß geschnittene Muttern (gekennzeichnet mit Z oder X) dürfen niemals mit Schrauben mit Untermaßgewinde (gekennzeichnet mit U) gepaart werden, da solche Kombinationen mit hoher Wahrscheinlichkeit zum Abstreifen des Gewindes führen.“ (sinngemäß übersetzt) Beide Teile haben Spiel für das Zink abgegeben, sodass der verbleibende Eingriff die Last nicht tragen kann. Man beachte das Modalverb: dürfen niemals, nicht sollten vermeiden.
Die zweite ist die, bei der die Mutter nicht anläuft. Werden feuerverzinkte Muttern, die nach dem Verzinken auf H oder G geschnitten wurden, mit feuerverzinkten Schrauben montiert, deren Gewinde vor dem Verzinken auf g oder h gefertigt wurde, führt das zu einer Überdeckung der Gewinde. Keines der Teile hat Platz geschaffen, und in einem Spalt, der für wenige Mikrometer ausgelegt ist, sitzen 80 Mikrometer Zink oder mehr.
Der Fehler auf der Baustelle ist also selbst eine Diagnose. Läuft die Mutter nicht an, hat keine Seite nachgegeben. Läuft sie leicht herunter und streift dann ab, haben beide Seiten nachgegeben. Die Buchstaben verraten, was passiert ist, bevor man überhaupt einen Schlüssel ansetzt.
Wie weit sich die Mutter tatsächlich verschiebt
Tabelle 1 listet die Grundabmaße. Für die Klasse Z wird der Flankendurchmesser der Mutter um 325 µm bei M8 geöffnet, ansteigend auf 420 µm bei M64. Das ist am kleinen Ende ein Drittel Millimeter, und es ist eine Toleranzlage, kein Fertigungsfehler.
Die Klasse X verhält sich so anders, dass ein zweiter Blick lohnt. Bei M8 öffnet sie die Mutter um 255 µm, also weniger als Z. Bei M10 ist es immer noch weniger, 310 gegenüber 330. Ab M12 überholt sie, 365 gegenüber 335, und steigt von da an viel schneller: Bei M64 beträgt das X-Abmaß 1 300 µm gegenüber 420 bei Z, gut das Dreifache. Die beiden Klassen kreuzen sich zwischen M10 und M12; welche die lockerere Mutter ergibt, hängt also von der vorliegenden Größe ab.
| Größe | Abmaß AZ | Abmaß AX | Lockerer ist |
|---|---|---|---|
| M8 | +325 µm | +255 µm | Z |
| M10 | +330 µm | +310 µm | Z |
| M12 | +335 µm | +365 µm | X |
| M24 | +360 µm | +640 µm | X |
| M64 | +420 µm | +1 300 µm | X, um mehr als das Dreifache |
Aus dem Vergleich der beiden Tabellen ergibt sich noch etwas. Das Verfahren mit Untermaßschraube in Tabelle 2 liefert genau dieselben zwölf Spielwerte und genau dieselben zwölf Schichtdickengrenzen wie die Z-Hälfte von Tabelle 1, Zeile für Zeile. Geometrisch sind beide Verfahren derselbe Tausch; es ändern sich nur das veränderte Teil und der aufgeprägte Buchstabe. Für die Klasse X gibt es in Tabelle 2 überhaupt kein Spiegelbild.
Ein Viertel des Spiels – und eine Zelle, die sich nicht daran hält
Beide Abschnitte enthalten denselben Rat zur zulässigen Schichtdicke: Sie sollte zweckmäßigerweise ein Viertel des Mindestspiels der Gewindepaarung nicht überschreiten. Die Tabellen nennen diese Werte dann, gekennzeichnet als informativ.
Wir haben die Rechnung in jeder Zeile beider Tabellen geprüft. Die Regel gilt bis auf Rundung exakt in den Spalten AZ/h, AZ/g und AX/g für alle zwölf Größen sowie in elf der zwölf AX/h-Zeilen. Die Ausnahme ist die Zeile für Steigung 5,5, die M56 und M60 umfasst: Dort beträgt das Mindestspiel 1 190 µm und die gedruckte maximale Schichtdicke 398 µm. Ein Viertel von 1 190 ist 297,5, und die Spalte verläuft an dieser Stelle mit 270, dann 398, dann 325, ist also auch nicht monoton. Wir haben die Seite als Bild gerendert und direkt abgelesen, um einen Extraktionsfehler auszuschließen; der gedruckte Wert ist 398.
Zu dieser Norm gibt es eine einseitige Technische Berichtigung, veröffentlicht im Juli 2008, die uns nicht vorlag. Diese Seite berichtet daher die Rechnung und hört dort auf. Was die Berichtigung ändert, sagt sie nicht, weil wir sie nicht gelesen haben.
Was sich nachträglich nicht prüfen lässt
Eine Anmerkung in Abschnitt 6.1 verbaut die naheliegende Prüfung. „Es ist nicht möglich, die Gewindetoleranz eines feuerverzinkten Teils zu prüfen, indem man den Überzug entfernt und das Gewinde anschließend lehrt, da beim Feuerverzinken etwas Stahl vom Teil abgelöst wird.“ (sinngemäß übersetzt)
Man lese das zusammen mit Abschnitt 5.7. Nachschneiden ist verboten, und die Toleranz lässt sich durch Entschichten und Messen nicht zurückgewinnen. Die Gewindeklasse eines feuerverzinkten Verbindungselements ist also eine Eigenschaft des durchgeführten Prozesses, festgehalten durch einen aufgeprägten Buchstaben, und keine Wareneingangsprüfung kann sie am Teil rekonstruieren. Das hat dieselbe Form wie eine Passivierungsanforderung ohne Schiedsprüfung: Die Bestellung muss die Anforderung tragen, weil das Teil die Frage später nicht beantwortet.
Vier Prozessfakten aus denselben sieben Seiten
- Das Bad hat einen verbotenen Bereich. Normales Feuerverzinken läuft bei 455 bis 480 °C, Hochtemperaturverzinken bei 530 bis 560 °C, und die Norm legt fest, dass zwischen 480 und 530 °C nicht verzinkt werden darf
- Klasse 10.9 ab M27 darf nicht hochtemperaturverzinkt werden, um Mikrorisse zu vermeiden. Die Hochtemperaturoberfläche wird außerdem als matt beschrieben
- Phosphor plus Silizium zwischen 0,03 und 0,13 % ändert die Empfehlung zum Hochtemperaturverzinken; die Stahlzusammensetzung entscheidet also über das Bad
- Wasserstoff dringt beim Reinigen ein, nicht nur beim Beschichten. Die Norm sagt, dass beim Reinigen Wasserstoff aufgenommen werden kann, der im Zinkbad möglicherweise nicht vollständig effundiert, und verlangt, dass Teile ab 320 HV, sofern nicht anders vereinbart, mit inhibierter Säure, alkalisch oder mechanisch gereinigt werden
Der letzte Punkt verdient es, zu dem Korrosionsschutz, der die Schraube bricht, mitgenommen zu werden. Feuerverzinken wird oft als sichere Alternative beschrieben, weil die Badtemperatur den Wasserstoff austreibe, und die Norm ist vorsichtiger: Sie sagt, der Wasserstoff effundiere möglicherweise nicht vollständig, und knüpft das Reinigungsverfahren an eine Härteschwelle.
Was in die Bestellung gehört
- Das Paar kaufen, nicht die Teile. Das Spiel liegt in der Verbindung, und die Norm nennt zwei Kombinationen, die versagen: Z- oder X-Muttern mit U-Schrauben sowie gewöhnliche H- oder G-Muttern mit gewöhnlichen g- oder h-Schrauben
- Nach dem Verfahren fragen und einen Buchstaben erwarten. Z, X oder U steht unmittelbar hinter der Festigkeitsklasse. Kommen die Teile ohne Kennzeichen an, kann später niemand mehr sagen, welches Schema verwendet wurde
- Die Größengrenzen beachten. Die Norm gilt für Regelgewinde M8 bis M64 und rät vom Feuerverzinken von Gewindeteilen unter M8 oder unter 1,25 mm Steigung ab
- Mit veränderten Lastwerten rechnen. Der Anwendungsbereich vermerkt, dass die Prüfkräfte für mit Übermaß geschnittene Muttern M8 und M10 sowie Zug- und Prüfkräfte für Schrauben M8 und M10 mit Untermaß gegenüber ISO 898-2 und ISO 898-1 verringert sind und in Anhang A der Norm festgelegt werden
Die Mutter einer feuerverzinkten Verbindung ist nicht dasselbe Bauteil wie die Mutter einer unbeschichteten. Ihr Gewinde wurde später geschnitten, durch einen Überzug hindurch, auf eine Toleranzklasse, die zu einer Schraube passen soll, der sie nie begegnet ist, und das Einzige, was mit ihr reist, ist ein einzelner Buchstabe.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Warum lässt sich eine verzinkte Mutter nicht auf eine verzinkte Schraube drehen?
Meist, weil keines der beiden Teile mit den besonderen Grenzmaßen gefertigt wurde. ISO 10684 stellt fest, dass die Montage feuerverzinkter Muttern, die nach dem Verzinken in der Toleranzlage H oder G geschnitten wurden, mit feuerverzinkten Schrauben, deren Gewinde vor dem Verzinken in der Lage g oder h gefertigt wurde, zu einer Überdeckung der Gewinde führt. Der Feuerzinküberzug liegt stets über 40 Mikrometern, und eine gewöhnliche Gewindepassung hat keinen Platz dafür.
Was bedeuten die Buchstaben Z, X und U auf feuerverzinkten Verbindungselementen?
Sie halten fest, mit welchem Verfahren Platz für das Zink geschaffen wurde. Eine nach dem Verzinken mit Übermaß geschnittene Mutter wird mit Z für Toleranzklasse 6AZ oder mit X für 6AX gekennzeichnet. Eine vor dem Verzinken mit Untermaß gefertigte Schraube wird mit U für Toleranzklasse 6az gekennzeichnet. Der Buchstabe steht unmittelbar hinter dem Kennzeichen der Festigkeitsklasse, zusätzlich zur nach ISO 898-1 und ISO 898-2 geforderten Kennzeichnung.
Darf eine Z-Mutter mit einer U-Schraube verwendet werden?
Nein, und die Norm ist dabei ungewöhnlich deutlich. Mit Übermaß geschnittene Muttern, gekennzeichnet mit Z oder X, dürfen niemals mit Schrauben mit Untermaßgewinde, gekennzeichnet mit U, gepaart werden, da solche Kombinationen mit hoher Wahrscheinlichkeit zum Abstreifen des Gewindes führen. Beide Teile haben Spiel für den Überzug abgegeben, sodass zu wenig Gewindeeingriff bleibt.
Ist das Gewinde einer feuerverzinkten Mutter beschichtet?
Abschnitt 5.7 sagt, dass Muttergewinde und andere Innengewinde nach dem Feuerverzinken geschnitten werden müssen und Nachschneiden nicht zulässig ist. Das Arbeitsgewinde wird also geschnitten, nachdem das Zink aufgebracht ist. Diese Seite geht nicht über den Abschnitt hinaus, weil die Norm die Reihenfolge des Gewindeschneidens beschreibt, nicht den Zustand der Flanken danach.
Darf ich einen Gewindebohrer durch eine verzinkte Mutter drehen, damit sie passt?
ISO 10684 sagt, dass Nachschneiden nicht zulässig ist. Passt eine feuerverzinkte Mutter nicht auf ihre Schraube, behandelt die Norm das als falsche Kombination von Gewindetoleranzklassen und nicht als etwas, das man an der Werkbank korrigiert.
Lässt sich die Gewindetoleranz eines feuerverzinkten Teils beim Wareneingang prüfen?
Nicht durch Messen. Eine Anmerkung in Abschnitt 6.1 stellt fest, dass es nicht möglich ist, die Gewindetoleranz eines feuerverzinkten Teils zu prüfen, indem man den Überzug entfernt und das Gewinde anschließend lehrt, da beim Feuerverzinken etwas Stahl vom Teil abgelöst wird. Was bleibt, sind die Kennzeichnung und das, was in der Bestellung festgelegt war.
Vermeidet Feuerverzinken Wasserstoffversprödung?
Die Norm ist vorsichtiger als die übliche Zusammenfassung. Sie sagt, dass beim Reinigen Wasserstoff in den Stahl aufgenommen werden kann und dass dieser Wasserstoff im Zinkbad möglicherweise nicht vollständig effundiert, was zu Sprödbruch führen kann. Sofern nicht anders vereinbart, müssen Teile, die auf 320 HV oder mehr wärmebehandelt oder kaltverfestigt sind, mit inhibierter Säure, alkalisch oder mechanisch gereinigt werden.
Quellen
ISO 10684:2004 wurde in der öffentlich zugänglichen Vorschau gelesen, die bei dieser Norm die Titelei und die ersten sieben Inhaltsseiten enthält: Anwendungsbereich, normative Verweisungen, Begriffe, Abschnitt 4 zu Werkstoffen, den gesamten Abschnitt 5 zu den Verfahren, Abschnitt 6.1 und Abschnitt 6.2 mit beiden Tabellen. Ab Abschnitt 6.3, Abschnitt 7, der gesamte Abschnitt 8 einschließlich der Anforderungen an die Schichtdicke, die Abschnitte 9 bis 11 und alle Anhänge liegen außerhalb der Vorschau; nichts daraus wird zitiert. Diese Seite nennt keine Anforderung an die Schichtdicke; der einzige zitierte Dickenwert ist die Beschreibung in 6.2.1, dass der Überzug stets über 40 Mikrometern liegt. Die verringerten Lastwerte in Anhang A werden nicht angegeben, nur der Vermerk im Anwendungsbereich, dass sie verringert sind. Es existiert eine einseitige Technische Berichtigung, ISO 10684:2004/Cor 1:2008, die nicht beschafft wurde; diese Seite sagt daher nicht, was sie berichtigt. Die Beobachtung zum Wert 398 ist unsere eigene Rechnung anhand der gedruckten Tabelle von 2004, geprüft durch Rendern dieser Seite als Bild. Das Vorwort des Dokuments ordnet es ISO/TC 2, Unterkomitee SC 1, zu, während der aktuelle ISO-Katalogeintrag ISO/TC 2/SC 14 nennt; zitiert wird das Dokument wie gedruckt. Die Norm steht im Stadium 90.92 (wird überarbeitet) und wurde zuletzt 2021 überprüft und bestätigt. Diese Seite gibt keine Anweisungen zu Anziehen, Schmierung oder Montage; nichts davon steht in den gelesenen Seiten.
Anfrage
Nennen Sie bei einer Bestellung feuerverzinkter Teile die Gewindetoleranzklassen beider Teile statt nur der Oberfläche, und geben Sie an, ob die Muttern mit Z, X oder ohne Kennzeichen geliefert werden. Das Spiel gehört zum Paar, und nach der Lieferung lassen sich weder Kennzeichnung noch Bestellung aus den Teilen rekonstruieren.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com