 TIGERFASTENERS
Die Prüfung auf Wasserstoffversprödung sagt selbst, dass sie keine Abnahmeprüfung ist
Ein Einkäufer, der sich über Wasserstoffversprödung informiert hat, landet meist bei derselben Forderung: eine Prüfung in die Bestellung schreiben und das Zeugnis bestätigen lassen, dass sie bestanden wurde. Für genau diese Prüfung gibt es eine ISO-Norm, sie ist neun Seiten lang, und ihr Anwendungsbereich enthält einen Satz, der die Forderung sofort stoppt. Die Prüfung eignet sich nur zur Fertigungsüberwachung. Sie ist nicht als Abnahmeprüfung gedacht. Der Grund ist eine Frist, und die Norm nennt ihn in einer Anmerkung.
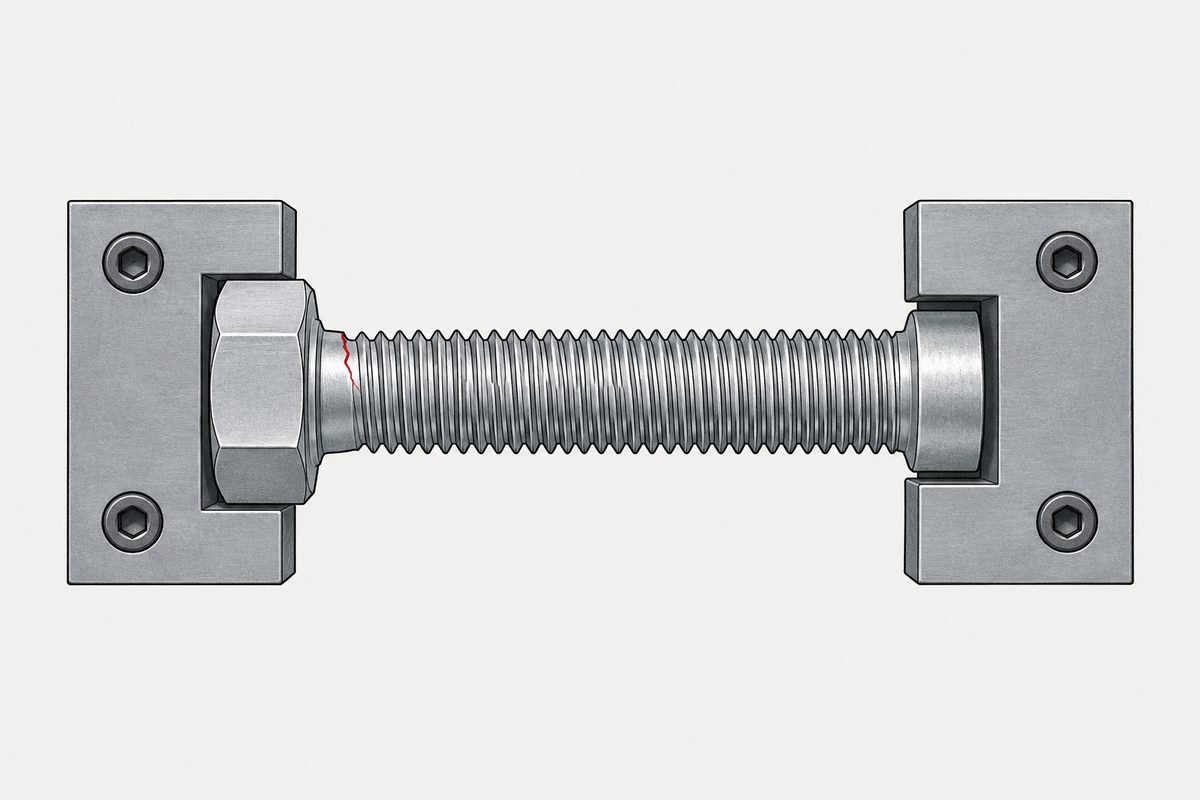
„Die Prüfung eignet sich nur zur Fertigungsüberwachung und kann nach jedem Schritt des Fertigungsprozesses durchgeführt werden. Sie ist nicht als Abnahmeprüfung gedacht.“ (sinngemäß übersetzt) So steht es in Abschnitt 1 von ISO 15330, der Norm, die die Vorspannprüfung zum Nachweis von Wasserstoffversprödung an Verbindungselementen festlegt. Das ist kein in einem Anhang versteckter Vorbehalt. Es steht im Anwendungsbereich, zwei Sätze nach der Aufzählung, worauf die Prüfung anzuwenden ist.
Die Quelle ist ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method. Sie wurde 1999 veröffentlicht, 2024 überprüft und als gültig bestätigt und umfasst neun Seiten. Diese Seite stützt sich auf die kostenlose Vorschau; sie enthält Einleitung, Anwendungsbereich, Begriffe, Prinzip und Prüfeinrichtung und endet vor den Abschnitten zu Probenahme, Durchführung, Auswertung und Prüfbericht.
Der Grund ist eine Frist von vierundzwanzig Stunden
Eine Anmerkung im selben Abschnitt erklärt, warum die Prüfung im Wareneingang nicht taugt. Die Wahrscheinlichkeit, Wasserstoffversprödung nachzuweisen, sinkt deutlich, wenn die Prüfung mehr als 24 h nach dem letzten Fertigungsschritt beginnt; daher eignet sich die Prüfung im Normalfall nicht als Abnahmeprüfung.
Überlegen Sie, wo die Teile vierundzwanzig Stunden nach dem Galvanisieren sind. Noch in der Beschichtungsanlage, bestenfalls auf einer Palette, die auf den Versand wartet. Nicht in einem Container, nicht in der Zollabfertigung und nicht drei Wochen später auf einem Prüftisch im Wareneingang. Die Prüfung verliert ihre Aussagekraft etwa im selben Zeitraum wie der diffusible Wasserstoff, nach dem sie sucht.
Die Norm hat also eine Grenze gezogen, die leicht zu übersehen und teuer zu ignorieren ist. Die Prüfung ist echt, sie funktioniert, und sie gehört dem, der den Prozess gefahren hat. Wenn die Teile bei Ihnen ankommen, ist das Instrument stumpf geworden.
Was die Prüfung leisten kann
Liest man den Rest dieses Absatzes im Anwendungsbereich, wird die Absicht klar. Die Prüfung kann Unterschiede oder Änderungen bei Prozessbedingungen oder Verfahren beurteilen und die Wirksamkeit der einzelnen Prozessschritte bestimmen, einschließlich der Vor- und Nachbehandlungen, um den diffusiblen Wasserstoff in den Verbindungselementen zu verringern.
Das ist ein Instrument für Prozessentwicklung und Prozessüberwachung. Beizzeit ändern, Tempern ändern, Bad ändern und dann prüfen, ob die Änderung geholfen hat. Sie beantwortet Fragen zu einem Prozess. Sie wurde nicht gebaut, um eine Frage zu einer Lieferung zu beantworten.
Der Anwendungsbereich fügt noch eine Zeile hinzu, die klingt, als sei sie nach einem Streit geschrieben worden. Diese Prüfung entbindet den Hersteller oder Verarbeiter nicht von der Verantwortung, eine geeignete Prozessüberwachung einzuführen und zu überwachen. Die Prüfung durchzuführen ist nicht die Überwachung. Die Überwachung ist die Überwachung.
Der Satz, der das Tempern in neues Licht rückt
Die Begriffe enthalten das andere, was man wissen sollte, und es ist leicht misszuverstehen; deshalb müssen die beiden Begriffe auseinandergehalten werden. Die Norm definiert Anfälligkeit in 3.1 und Risiko in 3.2, und sie verhalten sich unterschiedlich.
Eine Anmerkung zur Definition der Anfälligkeit: „Nach dem Fertigungsprozess lässt sich die Anfälligkeit für Wasserstoffversprödung nicht verringern oder in einen unanfälligen Zustand überführen, auch nicht durch eine Wärmebehandlung nach dem Beschichten (Tempern).“ (sinngemäß übersetzt)
Das ist keine Aussage, dass Tempern nicht wirkt. Anfälligkeit ist eine Eigenschaft des Stahls: wie wenig diffusibler Wasserstoff genügt, um ihn zu brechen. Die Anmerkung zur Definition der Anfälligkeit sagt, dass mit zunehmender Anfälligkeit die kritische Menge an diffusiblem Wasserstoff, die einen Sprödbruch verursachen kann, deutlich abnimmt. Nichts, was nach der Fertigung geschieht, verschiebt das.
Risiko ist das andere, und die Norm sagt, dass es sich verringern lässt: wenn die Wasserstoffzufuhr in den betreffenden Prozessschritten minimiert wird und wenn eine geeignete Wärmebehandlung nach dem Beschichten durchgeführt wird, damit Wasserstoff effundieren kann und/oder irreversibel im Stahl gebunden wird. Zwei Mechanismen, benannt. Tempern wirkt auf den Wasserstoff, nicht auf den Stahl.
Die praktische Folge ist die, die man in eine Spezifikation mitnehmen sollte. Ein hochfestes Teil, das getempert wurde, ist immer noch ein anfälliges Teil. Sein Wasserstoff wurde verringert, und die Anfälligkeit, die Wasserstoff für es überhaupt erst gefährlich machte, ist unverändert; deshalb zählt danach die Belastung im Betrieb. Unsere Seite Der Rostschutz, der die Schraube bricht behandelt, wo die Härtegrenzen liegen und wie eine Temperspezifikation aussieht.
Woher der Wasserstoff kommt, nach der Liste der Norm selbst
Die Einleitung nennt mehr Quellen als die übliche Zusammenfassung, und mehrere Einträge sind gar keine Beschichtungsprozesse.
| Stufe | In der Einleitung genannt |
|---|---|
| Wärmebehandlung | Wärmebehandlung, Gasaufkohlen |
| Oberflächenvorbereitung und -behandlung | Reinigen, Beizen, Phosphatieren, galvanisches Beschichten |
| Fertigung | Walzprofilieren, spanende Bearbeitung und Bohren, durch Zersetzung von Kühlschmierstoff oder Schmiermittel |
| Fügen | Schweißen oder Hartlöten |
| Im Betrieb | Kathodischer Korrosionsschutz oder Korrosionsreaktionen |
Die Zersetzung von Kühlschmierstoff beim Zerspanen und Bohren ist der Eintrag, der überrascht, und der kathodische Korrosionsschutz ist der, der nach der Lieferung zählt. Zu keinem von beiden sagt ein Beschichtungszeugnis etwas.
Die Einleitung beschreibt auch die Versagensart so, dass es sich lohnt, sie jedem zu zitieren, der meint, ein Zugversuch hätte es erkannt. Atomarer Wasserstoff im Stahl kann katastrophale Sprödbrüche bei Spannungen deutlich unterhalb der Streckgrenze oder sogar der üblichen Auslegungsfestigkeit der Legierungen verursachen, und das Phänomen tritt häufig bei Legierungen auf, die im konventionellen Zugversuch keinen nennenswerten Verlust an Duktilität zeigen. Die Norm selbst nennt es auch wasserstoffinduzierten verzögerten Sprödbruch.
Was die Prüfung tatsächlich ist
Das Prinzip ist vier Sätze lang und braucht kein Labor. Die Verbindungselemente werden im Bereich der Streckgrenze oder des Bruchdrehmoments beansprucht, entweder durch Anziehen gegen eine Gegenmutter oder durch Eindrehen in eine Platte mit vorgeschnittenem Gewinde. Die Spannung oder das Drehmoment wird mindestens 48 h gehalten. Alle 24 h werden die Verbindungselemente auf die Anfangsspannung oder das Anfangsdrehmoment nachgezogen und dabei auf Bruch geprüft.
Die Vorrichtung ist so genau festgelegt, dass es sich lohnt, sie zu lesen, denn das meiste davon dient dazu, keine zweite Variable einzuführen:
- Platten mit mindestens 45 HRC, Auflageflächen geschliffen, Rauheit höchstens Ra 8 µm, jede Platte mindestens einen Durchmesser dick
- Durchgangsbohrungen nach ISO 273, Reihe fein, und nicht angefast, mindestens drei Durchmesser voneinander entfernt
- Mindestens ein Durchmesser freies Gewinde unter Last und höchstens fünf volle Gewindegänge über die Mutter hinaus
- Kurze Schrauben unter 2,5 Durchmessern werden ohne Mutter in eine einzelne Platte mit vorgeschnittenem Gewinde eingedreht und gegen den Kopf angezogen
- Federscheiben werden gestapelt und durch flache Scheiben getrennt, die härter sind als die geprüften und mindestens 40 HRC haben; Tellerfedern werden paarweise geprüft und bis zum Flachliegen angezogen
Muttern erhalten einen eigenen Absatz, und er korrigiert eine verbreitete Annahme. Es ist zu berücksichtigen, dass bestimmte Muttern im Bereich der Auflagefläche durch Aufweitung Zugspannungen ausgesetzt sein können; das kann für Bundmuttern oder andere ungewöhnlich geformte Muttern gelten, aber auch für gewöhnliche Muttern. Ob Muttern überhaupt geprüft werden, ist zwischen Hersteller und Verarbeiter zu vereinbaren.
Die gesamte Prüfung läuft zwischen 10 und 35 °C und gilt für metrische Schrauben, Bolzen und Stiftschrauben, gewindefurchende Schrauben, Blechschrauben, Bohrschrauben, Muttern und Scheiben aus Stahl, die unter Zugspannung stehen.
Ist eines davon für die Abnahme geschrieben
Sobald sich ISO 15330 von der Abnahme ausgeschlossen hat, lautet die nächste Frage, wer „kann dieses Los angenommen werden“ beantwortet. Nebeneinandergelegt zeigt sich, dass die Dokumente dieser Familie drei verschiedene Fragen beantworten.
Die folgende Einteilung stammt von Salim Brahimi, Fundamentals of Hydrogen Embrittlement in Steel Fasteners (IBECA, Juli 2014), hier vollständig aus der öffentlichen Fassung gelesen. Die ASTM- und DIN-Texte selbst wurden nicht gelesen; das Folgende ist also Brahimis Einordnung, nicht der Wortlaut ihrer Abschnitte.
| Worin die Frage besteht | Dokumente | Form |
|---|---|---|
| Bricht dieses Teil unter gehaltener Last innerhalb von N Stunden | ASTM F606 §7, ASTM F519, ISO 15330; für einsatzgehärtete Teile ASME B18.6.3 §4.11.5 | Dauerlast, je nach Spezifikation 24 bis 200 Stunden, bestanden oder nicht bestanden |
| Wie hoch ist die Schwellenspannung dieses Werkstoffs bei dieser Wasserstoffkonzentration | ASTM G129, ISO 7539-7 (langsame Dehnrate); ASTM F1624 (stufenweise steigende Last) | Last wird langsam bis zum Bruch gesteigert und liefert eine Zahl |
| Hinterlässt diese Galvaniklinie Wasserstoff in den Teilen | ASTM F1940, DIN 50969-2 | Prozessqualifizierung |
Die erste Gruppe hat keine Skala. Brahimi beschreibt die Dauerlastprüfung so, dass ein Verbindungselement zum gegebenen Zeitpunkt entweder besteht oder nicht und dass „sie kein quantitatives Maß dafür ist, wie nahe ein Verbindungselement dem Versagen ist“ (sinngemäß übersetzt). Das ist die Vierundzwanzig-Stunden-Frist von weiter oben auf dieser Seite, anders ausgedrückt.
Die zweite Gruppe liefert eine Zahl und trägt einen Hinweis. Die analytischen Verfahren nach ASTM G129, ISO 7539-7 und ASTM F1624 sind „wegen des Zeit- und Kostenaufwands für die Durchführung nicht für die Versprödungsprüfung von Teilen im Produktionsmaßstab geeignet“ (sinngemäß übersetzt) und werden der Forschung und Entwicklung zugeordnet. Die Losprüfung ist nicht ihr Platz.
Die dritte Gruppe schreibt die Antwort in ihren eigenen Titel. ASTM F1940 ist die Standard Test Method for Process Control Verification to Prevent Hydrogen Embrittlement in Plated or Coated Fasteners. Gegenstand der Verifizierung ist der Prozess, nicht das Los. Sie weist auf dieselbe Stelle wie der Satz im Anwendungsbereich von ISO 15330: Die Prüfung entbindet den Hersteller oder Verarbeiter nicht von der Verantwortung, geeignete Prozessüberwachungen einzurichten und zu überwachen.
Zwei weitere Punkte aus diesem Dokument gehören direkt in eine Einkaufsspezifikation. Der eine ist, gebrochene Teile zur Dauerlastprüfung zurückzuschicken: Genormte Dauerlastprüfungen sind „nicht für die Prüfung von Teilen nach dem Ausbau aus dem Betrieb gedacht“ (sinngemäß übersetzt). Für die Schadensanalyse wurden diese Verfahren nicht geschrieben.
Der andere ist der Abstand zwischen Galvanisieren und Tempern. Diese Website hat auf der Seite zur Wasserstoffversprödung geschrieben, dass die übliche Grenze bei wenigen Stunden liegt. Brahimi stimmt zu, dass das gute Praxis ist, und ergänzt etwas zu ihrem Stellenwert: Eine genaue Zeit wie vier Stunden festzulegen, „ist rein subjektiv“, und sie „sollte nicht als starres Kriterium für die Annehmbarkeit eines Loses von Verbindungselementen verwendet werden und darf keinesfalls als Grundlage dienen, um einem Bruch eines Verbindungselements eine Ursache zuzuschreiben“ (beide Zitate sinngemäß übersetzt). Damit ein Los anzunehmen oder die Ursache eines Bruchs zu benennen, sind genau die beiden Dinge, von denen dieses Dokument abrät.
Was also in die Bestellung gehört
Wenn die Prüfung kein Abnahmekriterium sein kann, muss die Anforderung anders formuliert werden. Übrig bleiben der Prozess und seine Aufzeichnungen, dieselbe Antwort, zu der diese Website auch auf anderen Wegen immer wieder kommt: eine Passivierungsanforderung ohne Schiedsprüfung und eine Beschichtungsnorm, die sagt, dass es keine zufriedenstellende Haftprüfung gibt.
- Den Prozess vorschreiben, nicht das Bestehen. Vorbehandlung, Beschichtungsweg und Wärmebehandlung nach dem Beschichten benennen, denn genau diese soll die Prüfung bewerten
- Fragen, wann geprüft wurde, nicht nur ob. Die eigene Anmerkung der Norm setzt das Nachweisfenster auf 24 Stunden nach dem letzten Fertigungsschritt
- Die Losdefinition der Norm verwenden. Ein Fertigungslos ist eine Bezeichnung, eine Schmelze und derselbe Behandlungszyklus, bei einem kontinuierlichen Prozess also ohne jede Änderung der Einstellungen. Daran lässt sich ein Ergebnis knüpfen
- Über Muttern ausdrücklich entscheiden. Die Norm überlässt die Prüfung von Muttern einer Vereinbarung zwischen Hersteller und Verarbeiter; von selbst geschieht sie also nicht
- Tempern nicht als Heilung lesen. Der Stahl ist danach so anfällig wie vorher; geändert hat sich, wie viel diffusibler Wasserstoff in ihm steckt
Eines tut die Norm noch, das Respekt verdient. Ihr Anwendungsbereich endet mit dem Satz, dass der Referenzprüfung in einem späteren Abschnitt besondere Aufmerksamkeit zu widmen ist. Dieser Abschnitt liegt außerhalb der kostenlosen Vorschau, und diese Seite beschreibt ihn nicht. Es lohnt sich zu wissen, dass es ihn gibt, und einen Lieferanten, der diese Norm anführt, zu fragen, ob er ihn durchgeführt hat.
Eine verwandte Falle steckt in der Oberflächenbeschaffenheit, wo dasselbe Symbol seine Bedeutung ändern kann, ohne sein Aussehen zu ändern, weil sich die Ausgabe, nach der es geschrieben wurde, verschoben hat.
Die Zuordnung zählt anderswo auf dieselbe Weise: Bei einem Kabelbinder ändert eine Beschichtung die Einstufung nur, wenn sie zur gemessenen Festigkeit beiträgt, und die Norm bietet im Zweifelsfall Prüfungen mit und ohne sie an.
Dieser Beitrag behandelt Schritt 6: Dokumentation. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Kann ich eine Prüfung auf Wasserstoffversprödung in meine Bestellung schreiben?
Nicht als Abnahmekriterium nach dieser Norm. ISO 15330 hält in ihrem Anwendungsbereich fest, dass sich die Prüfung nur zur Fertigungsüberwachung eignet und nicht als Abnahmeprüfung gedacht ist. Eine Anmerkung erklärt, dass die Wahrscheinlichkeit, Wasserstoffversprödung nachzuweisen, deutlich sinkt, wenn die Prüfung mehr als 24 Stunden nach dem letzten Fertigungsschritt beginnt; im Normalfall eignet sie sich daher nicht als Abnahmeprüfung.
Warum beträgt das Nachweisfenster nur 24 Stunden?
Die Norm nennt die Wirkung, nicht den Mechanismus: Die Wahrscheinlichkeit, Versprödung nachzuweisen, sinkt deutlich, wenn die Prüfung mehr als 24 Stunden nach dem letzten Fertigungsschritt beginnt. Die Prüfung sucht nach diffusiblem Wasserstoff, und die Norm beschreibt die Wärmebehandlung nach dem Beschichten so, dass sie Wasserstoff effundieren lässt oder irreversibel bindet; die Menge, die einen verzögerten Bruch verursachen kann, ändert sich also mit der Zeit nach der Verarbeitung.
Beseitigt Tempern das Risiko der Wasserstoffversprödung?
Es verringert das Risiko, ohne die Anfälligkeit zu ändern, und die Norm trennt die beiden Begriffe. Eine Anmerkung zur Definition der Anfälligkeit sagt, dass sich die Anfälligkeit für Wasserstoffversprödung nach dem Fertigungsprozess nicht verringern oder in einen unanfälligen Zustand überführen lässt, auch nicht durch eine Wärmebehandlung nach dem Beschichten. Die Anmerkung zur Definition des Risikos sagt, dass sich das Risiko verringern lässt, wenn die Wasserstoffzufuhr minimiert wird und eine geeignete Wärmebehandlung nach dem Beschichten Wasserstoff effundieren lässt oder ihn irreversibel im Stahl bindet.
Woraus besteht die Prüfung nach ISO 15330?
Die Verbindungselemente werden im Bereich der Streckgrenze oder des Bruchdrehmoments beansprucht, entweder durch Anziehen gegen eine Gegenmutter oder durch Eindrehen in eine Platte mit vorgeschnittenem Gewinde. Die Spannung oder das Drehmoment wird mindestens 48 Stunden gehalten, und alle 24 Stunden werden die Verbindungselemente auf die Anfangsspannung oder das Anfangsdrehmoment nachgezogen und auf Bruch geprüft. Die Prüfung läuft zwischen 10 und 35 Grad Celsius.
Wo gelangt Wasserstoff in ein Verbindungselement?
Die Einleitung von ISO 15330 nennt Wärmebehandlung, Gasaufkohlen, Reinigen, Beizen, Phosphatieren und galvanisches Beschichten sowie in der Betriebsumgebung kathodischen Korrosionsschutz oder Korrosionsreaktionen. Sie ergänzt, dass Wasserstoff auch bei der Fertigung eingebracht werden kann, etwa beim Walzprofilieren, Zerspanen und Bohren durch Zersetzung von Kühlschmierstoff oder Schmiermittel sowie beim Schweißen oder Hartlöten.
Würde ein Zugversuch Wasserstoffversprödung erkennen?
Die Norm sagt, dass das Phänomen häufig bei Legierungen auftritt, die im konventionellen Zugversuch keinen nennenswerten Verlust an Duktilität zeigen, und dass es katastrophale Sprödbrüche bei Spannungen deutlich unterhalb der Streckgrenze oder sogar der üblichen Auslegungsfestigkeit der Legierung verursachen kann. Als weitere Bezeichnung nennt sie wasserstoffinduzierten verzögerten Sprödbruch.
Werden Muttern auf Wasserstoffversprödung geprüft?
Nur wenn es vereinbart wurde. ISO 15330 merkt an, dass bestimmte Muttern im Bereich der Auflagefläche durch Aufweitung Zugspannungen ausgesetzt sein können, was für Bundmuttern oder andere ungewöhnlich geformte Muttern, aber auch für gewöhnliche Muttern gelten kann, und sagt, dass die Prüfung von Muttern nach Vereinbarung zwischen Hersteller und Verarbeiter zu berücksichtigen ist.
Quellen
- ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method. Einleitung, Abschnitt 1, Begriffe in Abschnitt 3, Abschnitt 4 und Abschnitt 5
- Salim Brahimi, Fundamentals of Hydrogen Embrittlement in Steel Fasteners (IBECA, Juli 2014) — vollständig gelesen
ISO 15330:1999 wurde in der öffentlich zugänglichen Vorschau gelesen, die bei dieser Norm das Titelmaterial und den Inhalt bis zum Ende von 5.5 auf Seite 5 enthält. Abschnitt 6 zur Probenahme, Abschnitt 7 zur Prüfdurchführung, Abschnitt 8 zur Auswertung und Abschnitt 9 zum Prüfbericht liegen außerhalb der Vorschau, und nichts daraus wird zitiert. Auf dieser Seite erscheinen weder Probenumfang noch Abnahmekriterium noch Berichtsinhalt. Der Anwendungsbereich lenkt besondere Aufmerksamkeit auf eine Referenzprüfung in 7.3; dieser Abschnitt liegt außerhalb der Vorschau, und diese Seite stellt nur fest, dass es ihn gibt. Das Vorwort des Dokuments ordnet es dem Unterkomitee SC 1 von ISO/TC 2 zu, während der aktuelle ISO-Katalogeintrag ISO/TC 2/SC 14 nennt; zitiert wird das Dokument wie gedruckt. Die Norm steht im Stadium 90.93, bestätigt, und wurde zuletzt 2024 überprüft und bestätigt. Die Anmerkung, dass sich die Anfälligkeit nach der Fertigung nicht ändern lässt, ist eine Aussage über die Anfälligkeit im Sinne der Definition in 3.1 und keine Aussage, dass Tempern unwirksam sei; die eigene Anmerkung der Norm zu 3.2 sagt, dass sich das Risiko durch Minimieren der Wasserstoffzufuhr und durch Wärmebehandlung nach dem Beschichten verringern lässt. Härtegrenzen und Temperbedingungen werden hier nicht angegeben; ISO 4042 wurde für diese Seite nicht gelesen. Aus ISO 10587, dem andernorts für Restversprödung genannten Verfahren mit geneigtem Keil, wird nichts beschrieben, da diese Norm nicht gelesen wurde. Drei ASTM-Dokumente und ein DIN-Dokument werden auf dieser Seite nur so genannt, wie Brahimi sie einordnet; keiner dieser Texte wurde gelesen, und der Titel von F1940 ist aus dem Katalogeintrag zitiert.
Anfrage
Schreiben Sie bei einer hochfesten Bestellung den Prozess und die Aufzeichnungen statt eines Prüfergebnisses vor: die Vorbehandlung, den Beschichtungsweg, die Wärmebehandlung nach dem Beschichten, ob Muttern eingeschlossen sind und wann eine Prüfung in der Fertigung im Verhältnis zum letzten Fertigungsschritt durchgeführt wurde. Die Norm sagt ausdrücklich, dass ihre Prüfung nicht in den Wareneingang gehört.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com