 TIGERFASTENERS
Grenzen der Kopfumformung: Warum kleine Köpfe schwieriger sind
Kurz gesagt: Wie viel Werkstoff sich mit einem Schlag stauchen lässt, hat eine praktische Obergrenze. Für Stahl gilt als üblicher Richtwert ein Stauchverhältnis von etwa 2,25–2,3 in einem Schlag und rund 4,5 in zwei — ein Richtwert, keine Normanforderung, der sich mit Matrizenführung, freier Länge, Werkstoffzustand, Reibung und Vorformgeometrie verschiebt. Außerdem ist es ein Wert aus dem Makrobereich. Arbeiten zur Mikroumformung berichten, dass das erreichbare Verhältnis auf etwa 1,6 fällt. Kleine Teile sind nicht dasselbe Problem in kleinerem Maßstab; die Grenze selbst wird enger.
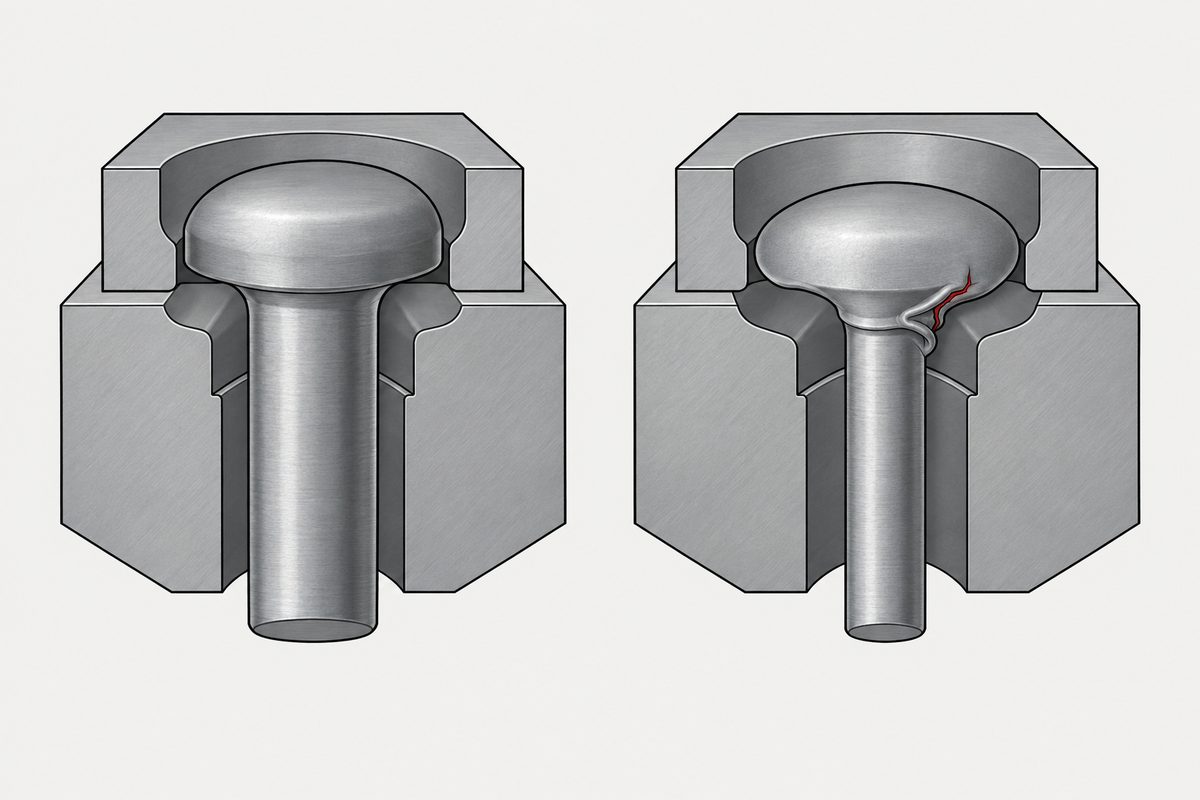
Was das Stauchverhältnis bedeutet
Beim Kaltstauchen entsteht ein Kopf, indem der aus der Matrize ragende Drahtabschnitt verkürzt und verdickt wird. Diese überstehende Länge geteilt durch den Drahtdurchmesser ist das Stauchverhältnis.
Stauchverhältnis = gestauchte Länge ÷ ursprünglicher Drahtdurchmesser
Wird der beherrschbare Bereich überschritten, geschieht eines von zwei Dingen. Bei zu großer freier Länge knickt der Abschnitt aus — sobald er sich neigt, bildet sich der Kopf außermittig. Oder der Werkstoff wird zu abrupt verdrängt und bildet am Übergang vom Kopf zum Schaft eine Falte oder einen Riss.
Größere Köpfe brauchen deshalb mehr Stufen. Ein Kopf, der viel breiter ist als sein Schaft, braucht vor dem Fertigschlag meist eine Vorform — wie viele Stufen nötig sind, hängt aber von Kopfhöhe, Profil, Volumen der Antriebsaussparung und Abstützung ab, nicht allein vom Durchmesserverhältnis. Deshalb kann eine geänderte Kopfform eine neue Matrize bedeuten oder eine neu aufgebaute Stufenfolge.
Warum die Grenze bei kleinen Größen enger wird
Intuitiv ist Umformen Geometrie und müsste sich skalieren lassen. Das tut es nicht. Die Mikroumformung nennt das den Größeneffekt: Nähert sich ein Teil der Korngröße des Werkstoffs, verhält sich der Werkstoff nicht mehr wie ein Kontinuum.
- Weniger Körner im Querschnitt. Ein Makroquerschnitt enthält Tausende Körner, die sich ausmitteln. Ein Miniaturquerschnitt enthält vielleicht nur Dutzende, sodass Orientierung und Festigkeit einzelner Körner im Ergebnis sichtbar werden.
- Ein größerer Anteil an Oberflächenkörnern. Körner an einer freien Oberfläche sind weniger eingespannt als innere und fließen anders. Je kleiner das Teil, desto größer ihr Anteil.
- Die Folge ist Streuung. Gleicher Draht, gleiche Matrize, weniger gleichmäßiges Ergebnis als im Makrobereich.
Den Makrowert 2,3 bei M1.4 als nutzbar anzusehen, ist deshalb riskant. Untersuchungen zur Mikroumformung berichten, dass die erreichbaren Werte auf etwa 1,6 fallen. Doch auch 1,6 ist keine allgemeingültige Obergrenze für M1.4 — es ist das Ergebnis einer Studie unter ihren eigenen Werkstoff- und Versuchsbedingungen. Verwertbar ist die Richtung: weniger Reserve, mehr Streuung. Was Ihr Teil tatsächlich erreicht, muss an Ihrem Draht und Ihrer Geometrie ermittelt werden.
Also zuerst simulieren — doch die Simulation verspricht kein Teil
Das Kriterium für duktilen Bruch nach Cockroft-Latham wird häufig zusammen mit der Finite-Elemente-Simulation eingesetzt, um Risse vorherzusehen, bevor eine Matrize gefertigt wird. Eine Studie an einer TORX-Schraube M2.6×5 aus SUS304 berichtet, dass eine geänderte Form der vorstehenden Spitze des Vorformstempels der ersten Stufe den Schädigungswert an der Rissstelle von 0,594 auf 0,392 senkte, also um etwa 34 %.
Die Autoren schreiben ausdrücklich, dass diese Werte nur dem relativen Vergleich dienen. Ein experimenteller kritischer Wert wurde nicht bestimmt; die Zahl kann daher nicht entscheiden, ob ein Teil reißt.
Im Mikrobereich kommt ein weiteres Problem hinzu: Klassische Kriterien für duktilen Bruch berücksichtigen weder die Korngröße noch Effekte der Oberflächenkörner, weshalb ihre Übertragung auf Miniaturteile ohne Kalibrierung unzuverlässig ist.
In der Praxis: Die Simulation taugt für die Entscheidung, ob Entwurf A besser ist als Entwurf B. Sie garantiert nicht, dass einer von beiden nicht reißt. Das zeigen weiterhin nur Muster.
Werkzeuge werden nicht von einem Auftrag verbraucht
Die übliche Sorge bei Sonderteilen sind die Werkzeugkosten. Entscheidend ist aber nicht, was eine Matrize kostet, sondern wie viele Teile sie herstellt.
| Werkzeug | Standzeit |
|---|---|
| Flachbacken (Gewindewalzen) | im Mittel über 2.000.000 Stück |
| Standardmatrize, gerader Schaft | etwa 200.000 Stück |
| Hartmetallstempel | 1.500.000 – 3.000.000 Hübe |
| Stempel aus Schnellarbeitsstahl, gleiches Teil | etwa 150.000 Stück |
Nach diesen Zahlen verbrauchen 10.000 Stück etwa 0,3 % bis 6,7 % der Standzeit eines Werkzeugs.
Deshalb wird ein Werkzeug in der Regel nicht von einem einzelnen Auftrag verbraucht. Ob ein Folgeauftrag erneut belastet wird, ist jedoch eine Vertragsfrage und keine technische Folge — Eigentum, Lagerung, Reparatur und Ersatz regeln Lieferanten unterschiedlich. Zu fragen ist nicht, was eine Matrize kostet, sondern ob sie einmalig berechnet oder umgelegt wird, ob ein Folgeauftrag erneut berechnet wird, wie lange sie aufbewahrt wird und wer einen Ausfall trägt.
⚠️ Die Tabelle zeigt allgemeine Größenordnungen, keine allgemeingültigen Werte für jedes Werkzeug, jeden Werkstoff und jede Geometrie; die Werte für Hartmetall und Schnellarbeitsstahl stammen aus einem einzelnen Fall M6 DIN 912 / SCM435. Maßgebend sind die Messdaten des Lieferanten.
Was Sie fragen sollten
- Wie viele Stufen braucht dieser Kopf in dieser Größe? Die Stufenzahl bestimmt Werkzeugaufwand und Lieferzeit. Fällt die Antwort hoch aus, lohnt es sich, vor dem Werkzeugbudget den Kopf selbst zu überdenken — Auflagefläche und Lasteinleitung in die Verbindung sind eine der Randbedingungen der Kopfwahl, neben Bündigkeit, Zugänglichkeit und Bauraum; bevor Sie die Stufenzahl akzeptieren, sollten Sie wissen, welche davon tatsächlich feststeht.
- Mit welchem Stauchverhältnis arbeiten Sie — mit einem Makrowert oder einem für kleine Größen angepassten?
- Simulieren Sie die Umformung? Wenn ja: Dient sie dem Vergleich von Varianten, oder wird sie als Zusicherung angeboten?
- Hartmetall- oder Schnellarbeitsstahlstempel? Ein zehn- bis zwanzigfacher Unterschied in der Standzeit bedeutet eine andere Kostenstruktur.
- Werden Matrizen planmäßig oder erst bei Ausfall gewechselt, und werden die Hübe gezählt? Verschleiß schreitet allmählich fort und lässt sich einplanen; ein Ermüdungsbruch hält eine Linie an.
Dieser Beitrag behandelt Schritt 3: Kopf. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Quellen
- Padfield & Bhupatiraju, “Cold Heading,” ASM Handbook, Vol. 14A, 2005
- Talangkun, “Design of the semi-closed die for shaping thick coin-like carbon steel parts in a single operation,” SN Applied Sciences 5, 176 (2023)
- Seo et al., “Design of Cold Heading Process of a Screw for Storage Parts,” Transactions of Materials Processing 20(1), 2011
- Ran, Fu, Chan & Kwan, “The influence of size effect on the ductile fracture in micro-scaled plastic deformation,” International Journal of Plasticity 41 (2013)
- Nickel Institute — Cold Forming Stainless Steel Bar and Wire
Einige Quellen sind kostenpflichtig. Die zitierten Werte sind jeweils Ergebnisse einer Studie unter ihren eigenen Bedingungen und keine allgemeinen Auslegungswerte; Prozessparameter sind an Mustern und mit dem Lieferanten zu bestätigen.
Anfrage
Sie haben eine Kopfform geändert, die Größe liegt zwischen M1.0 und M5.0, und Sie möchten wissen, ob das eine Matrizenanpassung oder ein neues Werkzeug bedeutet? Senden Sie die Zeichnung oder ein Muster; wir melden uns mit der Stufenzahl und den Folgen für die Lieferzeit.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com