 TIGERFASTENERS
태핑 나사의 체결 토크 규격은 어디서 오는가
요약. 판금이나 성형품에 나사를 체결하는데 드라이버를 얼마로 설정해야 하는지 알고 싶은 경우입니다. 그 숫자가 어디서 오는지 설명합니다.
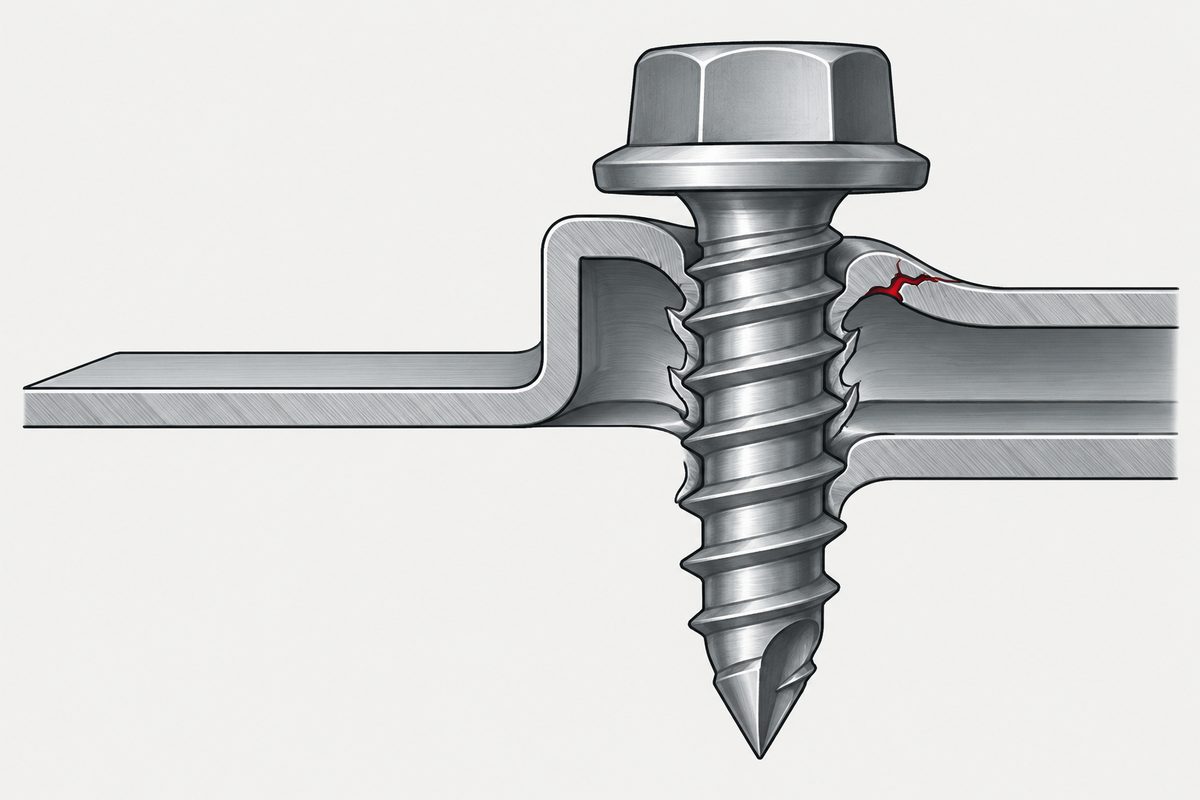
볼트와 너트는 ‘얼마나 조일지 정한 다음 토크를 계산’합니다. 태핑 나사는 그렇게 설정하지 않습니다. ISO 2702는 이 나사가 목표 힘까지 조이도록 설계되지 않았다고 분명히 말합니다. 따라서 토크는 계산하는 것이 아니라 체결부가 어디서 파손되는지 보고 그보다 충분히 아래에 머무는 방식으로 찾습니다.
하지만 이 문장이 다루는 범위는 ‘너트 없음’보다 좁으므로 확대 해석하지 마십시오. 박판에 스스로 나사산을 만드는 나사에 관한 말입니다. 이미 나사산이 있는 구멍이나 금속 인서트에 들어가는 나사는 여전히 ‘얼마나 조일지 정하는’ 경우입니다.
지극히 합리적인 질문입니다
탭 가공한 구멍에 체결하는 머신 스크루에는 토크표가 있습니다. 누구나 쓰고, 핸드북에 실려 있으며, 현장 작업자가 그 표를 보고 드라이버를 설정할 수 있습니다. 그러니 태핑 나사에도 같은 표를 달라는 것은 특별한 부탁이 아니라 일관성을 요구하는 것입니다.
돌아오는 답은 범위이거나, 절차이거나, 시험해 보라는 권고입니다. 아무도 계산해 보지 않은 것처럼 들립니다.
그럼 토크는 얼마로 하나: 그리고 왜 아무도 알려 주지 않는가
체결 토크를 어떻게 정하느냐고 물으면 좋은 답이 돌아오고, 모두 같은 답을 합니다. 먼저 체결부를 얼마나 세게 눌러 붙여야 하는지 정합니다. 엔지니어는 이것을 초기 체결력이라고 부르며, 쉽게 말해 나사가 두 부품을 서로 누르는 힘입니다. 그다음 T = K · D · F로 그 힘에 도달하는 토크를 역산합니다.
이 답은 맞습니다. 다만 전적으로 반대편 끝에 너트가 있는 볼트에 관한 이야기입니다.
이어서 너트가 없으면요?라고 물으면 대화는 대개 조용해집니다.
그 이유 중 하나는 ‘너트 없음’이 한 가지 경우가 아니라 두 가지이기 때문입니다.
- 이미 나사산이 있는 구멍이나 금속 인서트에 체결: 나사산이 이미 있습니다. 여전히 ‘얼마나 조일지 정하는’ 경우이며, 볼트 체결 방법이 대체로 적용됩니다.
- 나사가 박판에 스스로 나사산을 만드는 경우(태핑 나사): 전혀 다른 경우이며, 이 글이 다루는 대상입니다.
소형 체결 부품 분야, 특히 판금과 성형품에서는 두 번째가 일반적인 경우입니다.
표준이 실제로 하는 말과 그 범위
ISO 2702:2022는 ST2.2부터 ST9.5까지의 열처리 강제 태핑 나사를 다루며, 같은 단락에서 그 용도를 밝힙니다. 박판에 스스로 나사산을 만드는 것입니다. 이 범위 안에서 표준은 이렇게 말합니다.
태핑 나사는 설치 후 정도의 차이는 있지만 낮은 수준의 인장 응력을 받을 수 있음에도, 설계상 초기 체결력을 거는 용도가 아닙니다. (번역)
쉽게 말해 이런 나사는 애초에 어떤 힘까지 조이도록 설계되지 않았습니다. T = K · D · F의 목적은 목표 체결 상태에 도달하는 토크를 구하는 것입니다. 체결부가 그 체결 상태를 기준으로 설계되지 않았다면 이 식은 여기에 맞는 도구가 아닙니다. 지배적인 값은 자사 부품에서 측정해야 합니다.
이 문장은 확대 해석하기 쉬우므로 주의해야 합니다. 박판에 스스로 나사산을 만드는 태핑 나사에만 해당합니다. 너트가 없으면 체결 축력이 중요하지 않다는 규칙이 아닙니다. 반례는 구체적입니다.
- 탭 가공한 구멍이나 금속 인서트에 체결하는 나사는 체결 축력을 기준으로 설계됩니다.
- 일부 플라스틱 전용으로 개발된 나사 시스템도 마찬가지이며, 공급사는 VDI 2230에 따른 체결 축력 계산까지 제공합니다.
- 나사산 성형 나사에 관한 발표된 연구는 나사산 성형 단계와 조임 단계를 구분하고, 뒤의 단계에 대해 토크와 체결 축력의 관계를 세웁니다.
따라서 실제 경계선은 너트가 있느냐가 아니라, 그 체결부가 체결 축력을 관리하려고 하느냐입니다.
잘못 읽히는 곳이 하나 더 있습니다. 표준은 체결부에 힘이 없다고 말하지 않습니다. 나사가 어떤 힘까지 조이도록 설계되지 않았다고 말하면서, 설치 후 어느 정도 인장력이 존재한다는 점은 인정합니다. 힘은 있습니다. 없는 것은 토크 렌치로 겨냥할 목표 숫자입니다.
그럼 토크는 어떻게 정하나: 두 숫자 사이의 간격을 봅니다
두 토크가 문제의 틀을 정하며, 둘 다 체결 축력이 아닙니다.
| 토크 | 의미 | 변동 요인 |
|---|---|---|
| 체결 토크 (박아 넣기가 얼마나 힘든가) | 나사산을 만들고 나사를 끝까지 박아 넣는 데 필요한 토크 | 구멍 크기, 재료, 나사산 형상, 코팅, 윤활 |
| 지배적 파괴 토크 (어디서 파손되는가) | 두 가지 파손 중 먼저 일어나는 쪽: 부품의 나사산이 뜯겨 나가거나, 나사가 비틀려 끊어집니다 | 나사산 물림 길이, 모재 강도, 나사 자체의 비틀림 강도 |
바라는 것은 이 두 숫자가 크게 벌어져 있는 것입니다. 박아 넣는 데 필요한 토크가 낮을수록, 파손되는 토크가 높을수록 그 사이의 띠가 넓어지고 양산 드라이버가 그 안에 들어가기 쉬워집니다.
그러므로 이런 체결부에서 좋은 나사는 가장 강한 나사가 아닙니다. 잘 들어가고 잘 파손되지 않는 나사입니다. 나사를 단순히 더 강하게 만든다고 띠가 저절로 넓어지지는 않습니다. 더 강한 나사는 박아 넣기도 더 힘들 수 있기 때문입니다.
이 띠를 조립 안전성의 전부로 여겨서도 안 됩니다. 드라이버 정밀도, 정지 시점, 머리 아래 마찰, 양산 중 구멍 크기와 판 두께의 산포가 모두 이 띠를 깎아 먹습니다. 그리고 카탈로그 수치로 계산하는 것이 아니라 실제 부품에서 측정해야 합니다.
제조사의 기술 지침은 ISO 2702를 인용하며 대략적인 수치를 제시합니다. 이것은 공급사 핸드북의 참고값이지 표준의 요구 사항이 아닙니다.
- 판금용 태핑 나사: 체결 토크를 지배적인 하한 파괴 토크, 즉 나사의 최소 비틀림 강도 또는 부품 나사산 파손 토크의 약 80%로 설정합니다.
- 판금용 태핑 나사: 최대 나사산 성형 토크를 나사 최소 비틀림 강도의 50% 미만으로 합니다.
- 열가소성 수지에 직접 체결(같은 핸드북의 다른 절): 측정한 체결 토크와 나사산 파손 토크의 간격을 가능한 한 크게 합니다.
이 세 가지는 서로 다른 상황에서 나온 것입니다. 하나의 규칙이 아니며 귀사 부품의 사양도 아닙니다. 시험의 출발점으로 삼으십시오. 실제 체결 토크와 나사산 파손 토크는 모재, 구멍 크기, 구멍 가공 방식, 표면 처리에 따라 달라지며, 지배적인 값은 자사 부품에서 측정한 값입니다.
실무에서 달라지는 점
- 파일럿 구멍이 주요 변수가 됩니다. 그리고 다이얼이 아니라 절충입니다. 구멍이 크면 대체로 체결 토크가 낮아져 도움이 되지만, 나사산 물림 길이도 줄어 나사산 파손 토크가 낮아질 수 있으므로 도움이 되지 않습니다(파일럿 구멍 크기).
- 물림 길이는 의도한 파손 모드에 여유가 있도록 정합니다. 부품 손상 비용이 큰 경우 설계자는 흔히 나사 강도가 지배하도록 하지만, 이는 규칙이 아니라 판단입니다. 뜯긴 구멍은 인서트로 보수할 수 있는 경우가 있지만, 구멍 안에서 부러진 나사는 피하려던 손상보다 더 나쁠 수 있습니다(나사산 물림 길이, 어느 쪽이 뜯겼는가).
- 코팅과 윤활은 체결 토크를 직접 바꿉니다. 따라서 표면 처리를 바꾸면 토크가 바뀝니다(표면 처리 선택, 도금과 나사산 공차).
- 플라스틱에서는 이완이 더해집니다. 조립 시 존재하던 인장력은 부품 겉모습이 그대로인 채 시간이 지나며 줄어듭니다(플라스틱용 나사).
- 정말로 알려진 체결 축력이 필요하다면 체결부를 바꾸십시오. 너트나 나사 인서트에 체결하는 머신 스크루가 계산을 뒷받침하는 설계입니다. 머신 스크루와 볼트, 그리고 볼트 체결의 경우와 K가 나사가 아니라 접촉 조합 전체에 속하는 이유를 다룬 토크와 체결 축력을 참고하십시오.
나사에 붙은 형식 문자가 무엇인지에 따라 나사산을 만드는 방식부터 달라집니다. 태핑 나사의 문자를 참고하십시오.
판 두께가 어느 수준보다 얇으면 나사가 체결 토크를 전혀 만들어 내지 못하므로 토크 창 자체가 없습니다. 판이 너무 얇아 나사산을 유지하지 못할 때를 참고하십시오.
확인하지 못한 것
나사산 성형 토크를 정의하고 이를 체결 축력과 연결하는 표준을 찾아보았지만 찾지 못했습니다. 그 과정에서 관련된 주장을 잘못 쓴 적도 있으며, 밝혀 둘 가치가 있습니다. 폐지된 ISO 7085:1999는 설치와 관련된 성능을 실제로 규정합니다. 4.7절은 나사가 시험판에 맞물림 나사산을 성형할 것을 요구하고, 체결 토크를 표 3에 실린 값으로 제한하며, 성형된 나사산이 ISO 965-3 6h 체결 부품을 받아들이고 보증 하중을 견딜 것을 요구합니다. 이 표준이 제공하지 않는 것은 체결 축력에서 도출한 체결 토크, 또는 성형 토크와 초기 체결력 사이의 일반적인 관계입니다.
따라서 80%와 50%라는 수치는 표준이 아니라 제조사 지침에 근거하며, 글 전체에서 그렇게 표시했고 더 그럴듯하게 꾸미지 않았습니다.
문의하기
근거 있는 조립 창을 정하려면 숫자 하나가 아니라 양산을 대표하는 부품에서 토크 분포를 측정해야 합니다. 도움이 된다면 부품, 구멍 사양, 나사를 보내 주십시오. 그 값을 측정해 조립 사양을 정하는 근거 중 하나로 드릴 수 있습니다. sales@tigerfasteners.com
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
스스로 나사산을 성형하는 태핑 나사의 토크는 어떻게 정합니까?
초기 체결력에서 출발해 앞으로 계산하는 것이 아니라 파손에서 거꾸로 정합니다. 판금용 태핑 나사에 대한 제조사 지침은 체결 토크를 지배적인 하한 파괴 토크, 즉 나사의 최소 비틀림 강도 또는 부품 나사산이 뜯기는 토크의 약 80%로 설정하고, 체결 토크와 그 파괴 토크 사이의 간격을 넓혀야 할 조립 여유로 봅니다. 목표 체결 축력에 도달하도록 토크를 계산하는 볼트 체결 플랜지와는 방향이 반대입니다.
그렇다면 너트가 없으면 T = K·D·F는 전혀 적용되지 않습니까?
아닙니다. 바로 여기서 주장이 쉽게 확대됩니다. ISO 2702의 문장은 박판에 나사산을 성형하는 열처리 태핑 나사에 대한 것입니다. 탭 가공한 구멍이나 나사 인서트에 체결하는 머신 스크루는 여전히 초기 체결력 기준으로 설계된 체결부이며, 열가소성 수지용 직접 체결 시스템 중 일부는 VDI 2230에 따른 초기 체결력 중심의 계산과 함께 공급됩니다. 경계선은 너트의 유무가 아니라 그 체결부가 관리 가능한 축 방향 초기 체결력을 기준으로 설계되었느냐입니다.
체결 토크와 지배적 파괴 토크는 어떻게 다릅니까?
체결 토크는 맞물림 나사산을 성형하거나 절삭하며 나사를 끝까지 박아 넣는 데 필요한 토크입니다. 지배적 파괴 토크는 부품의 나사산이 뜯기는 토크와 나사 자체가 비틀림으로 파단되는 토크 중 낮은 쪽입니다. 둘을 구분하는 것이 중요합니다. 백분율로 표시된 참고값은 어느 쪽이 분모인지 알아야 쓸 수 있기 때문입니다.
태핑 나사 체결부에는 체결 축력이 전혀 없습니까?
힘은 있습니다. ISO 2702는 이 나사가 설계상 초기 체결력을 거는 용도가 아니라고 하면서도 설치 후 정도의 차이가 있는 낮은 수준의 인장 응력을 인정합니다. 없는 것은 토크 렌치로 겨냥하는, 설계되고 계산된 초기 체결력입니다. 체결부가 정말로 알려진 체결 축력에 의존한다면 너트나 인서트에 체결하는 머신 스크루로 바꾸라는 신호입니다.
80%와 50% 수치를 우리 부품에 적용해도 됩니까?
사양이 아니라 시험의 출발점으로 삼으십시오. 또한 출처의 맥락이 다릅니다. 둘 다 판금용 태핑 나사에 대한 제조사 핸드북 지침이며 50%는 특히 나사의 최소 비틀림 강도에 연결되어 있습니다. 반면 체결 토크와 나사산 파손 토크의 간격을 최대화하라는 조언은 그 핸드북의 열가소성 수지 직접 체결 절에 나옵니다. 실제 값은 재료, 구멍 크기, 구멍 가공 방식, 코팅에 따라 달라지므로 양산을 대표하는 시험이 필요합니다.
참고 자료
- ISO 2702:2022, 제4판 — Fasteners — Heat treated tapping screws — Mechanical and physical properties. ST2.2부터 ST9.5까지의 ISO 1478 나사를 다루며, 박판에 맞물림 나사산을 성형하는 나사로 설명합니다. 인용한 문장은 1절 적용 범위에 있습니다. 이전 판은 1974년, 1992년, 2011년판입니다.
- ISO 7085:1999 — 나사산 전조 나사; 2010년 폐지. 직접 확인했습니다. 최대 체결 토크와 체결성 요구 사항을 규정하지만 체결 축력에서 체결 토크를 도출하지는 않습니다.
- Bossard, Construction recommendations — Fastening (01-2025): 체결 토크와 나사산 파손 토크의 비교, ISO 2702를 인용한 80% / 50% 참고값. 공급사의 기술 핸드북이며 표준이 아닙니다.
- 이 표준들은 발행 기관에서 직접 입수하지 못했습니다. 의존하기 전에 적용 범위와 현행판을 해당 표준 기관에서 확인하십시오.
문의
부품, 구멍 사양, 나사를 보내 주시면 양산을 대표하는 부품에서 토크 분포를 측정해 드립니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com