 TIGERFASTENERS
파일럿 구멍 크기: 나사 지름이 정하지 않습니다
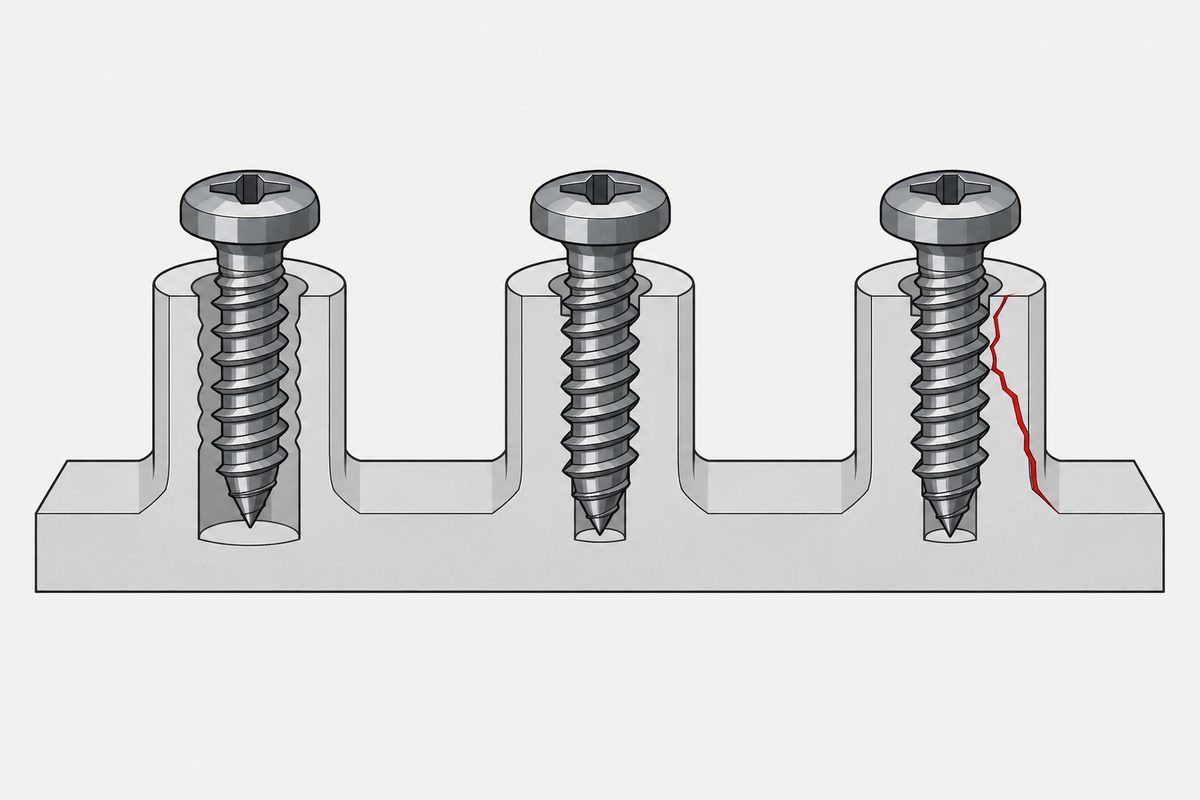
요점부터 말하면, 하나의 올바른 파일럿 구멍은 없고 창이 있을 뿐입니다. 구멍이 너무 크면 나사산 물림 길이가 부족해 조여지기 전에 나사산이 뭉개집니다. 너무 작으면 체결 토크가 올라가다가 무언가가 견디지 못합니다 — 머리가 끊어지거나, 보스가 갈라지거나, 주물이 깨집니다. 쓸모 있는 일은 지름을 찾아보는 것이 아니라, 체결 토크와 나사산 파손 토크를 재고 둘이 얼마나 떨어져 있는지 보는 것입니다 — 그 간격이 곧 공정 여유입니다. 이 글은 무엇이 창을 움직이는지, 그리고 나사 공급업체에 무엇을 요구해야 하는지를 다룹니다.
누구나 숫자 하나를 기대하며, 그럴 만합니다
도면의 다른 치수는 모두 공차가 붙은 숫자입니다. 나사에 어떤 구멍이 필요하냐고 물으면 같은 형태의 답을 기대하게 됩니다. 값 하나, 어쩌면 플러스마이너스가 붙은 값입니다.
표가 그 기대를 부추깁니다. 어느 탭 드릴 표를 펼쳐도 크기마다 숫자 하나가, 나사산 피치만큼이나 망설임 없이 인쇄되어 있습니다. 그래서 공급업체가 “경우에 따라 다릅니다”라고 답하면 질문을 피하는 것처럼 들립니다.
그럼 구멍 크기를 찾아보면 — 올바른 값이 하나가 아닙니다
양쪽 끝 모두 실패하며, 실패하는 방식이 다릅니다.
| 방향 | 직접적인 결과 | 라인에서 보이는 것 |
|---|---|---|
| 구멍이 너무 큼 | 물림 부족으로 축방향 내력이 떨어짐 | 중간에서 헛돌고 토크가 오르지 않음 |
| 구멍이 너무 작음 | 체결 토크가 상승해 나사의 비틀림 한계에 접근 | 머리 끊어짐, 보스 갈라짐, 사이클 타임 증가 |
둘 다 “불량 나사”로 기록됩니다. 헛도는 것은 나사산이 잘못 성형된 것처럼, 끊어지는 것은 재질이 틀린 것처럼 보입니다 — 그러나 둘 다 순전히 구멍 문제일 수 있으며, 그렇다면 공급업체를 바꿔도 달라지는 것이 없습니다.
창을 움직이는 것
- 나사산을 만드는 방식. 절삭식과 성형식은 필요한 구멍이 다르며, 성형식의 창이 뚜렷하게 더 좁습니다
- 모재. 강철, 알루미늄, 주물, 각종 플라스틱은 항복과 유동 거동이 달라 숫자를 서로 옮겨 쓸 수 없습니다
- 두께(또는 보스 벽). 같은 구멍이라도 얇은 재료와 두꺼운 재료에서 물리는 나사산 수가 다릅니다
- 구멍을 만드는 방식. 펀칭, 드릴링, 주조 구멍은 벽면 상태와 실제 지름의 분포가 다릅니다
- 도금. 구멍 안쪽의 도금은 유효 지름을 줄이고, 나사 쪽의 도금은 마찰을 바꿉니다 (작은 크기에서 도금 여유의 문제)
목재는 공개된 규칙이 실제로 모재를 지목하는 유일한 경우이며, 대부분의 표가 쓰지 않는 지름을 기준으로 하기 때문에 자세히 읽을 가치가 있습니다. Wood Handbook은 리드 구멍을 침엽수에서 골지름의 약 70퍼센트, 활엽수에서 약 90퍼센트로 두고, 래그 스크루에는 몸통 지름을 기준으로 한 다른 백분율을 제시합니다. 백분율이 어느 지름에 걸리는지가 백분율 자체보다 구멍을 더 크게 움직입니다.
지름이 아니라 토크를 재십시오
구멍은 수단일 뿐입니다. 실제로 관리하는 대상은 두 가지 토크입니다.
- 체결 토크 — 나사를 자리까지 넣는 데 드는 토크
- 나사산 파손 토크 — 암나사가 무너지는 토크
둘 사이의 간격이 공정 창입니다. 간격이 넓으면 라인의 토크 설정이 변동을 견디고, 좁으면 구멍 크기나 드라이버 정확도가 조금만 움직여도 바닥 아래나 천장 위로 벗어납니다.
그러므로 공급업체에 던질 질문은 “구멍을 얼마로 뚫어야 하나”가 아니라 “내 재료, 내 두께에서 체결 토크와 나사산 파손 토크가 각각 얼마인가”입니다. 이 두 숫자를 내놓을 수 있는 공급업체는 실제로 귀사의 조건에서 시험해 본 곳입니다.
작은 크기에서 관리가 더 어려운 이유
부품이 작아져도 구멍의 절대 공차는 함께 줄지 않습니다 — 펀칭과 드릴링의 편차는 같은 범위에 머무는 반면 쓸 수 있는 창은 좁아집니다. 동시에 나사의 비틀림 강도는 지름에 따라 가파르게 떨어지므로 천장이 체결 토크에 더 가까워집니다.
같은 이유로 이 크기 범위에서는 그대로 옮겨 쓸 수 있는 규격 문구가 점점 줄어듭니다. 지그, 방법, 합격 기준은 대개 당사자 간에 합의해야 합니다.
출시 전에 정해 둘 네 가지
- 권장 구멍과 그 공차, 그리고 그것이 어떤 재료에서 정해졌는지
- 그 재료, 그 두께에서의 체결 토크와 나사산 파손 토크
- 구멍의 가공 방식과 실제 지름 분포 — 도면의 호칭값이 아니라
- 도금이 구멍 쪽인지 나사 쪽인지, 그리고 두께
이 글은 2단계: 나사산를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
문의
파일럿 구멍을 정하는 중이거나, 이미 헛도는 나사와 끊어지는 머리가 나오고 있습니까? 모재, 두께, 지금 쓰는 구멍 크기를 보내 주십시오. 구멍 문제인지 나사 문제인지 말씀드리고, 확실히 하려면 무엇을 시험해야 하는지도 알려 드립니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com