 TIGERFASTENERS
M1–M1.4 도금: 공차는 아무것도 남겨 두지 않습니다
요약하면: ISO 965-2는 M1부터 M1.4까지의 수나사를 6h로 정하며, 위치 h의 기초 치수 허용차가 전혀 없습니다. 도금을 위한 여유는 들어 있지 않습니다. 도면에 “M1.2 수나사, 아연 도금”이라고만 적으면 도금 후 게이지를 통과하지 못하는 부품이 나올 수 있습니다. – 문제는 도금 공장이 아니라 도면에 있습니다.
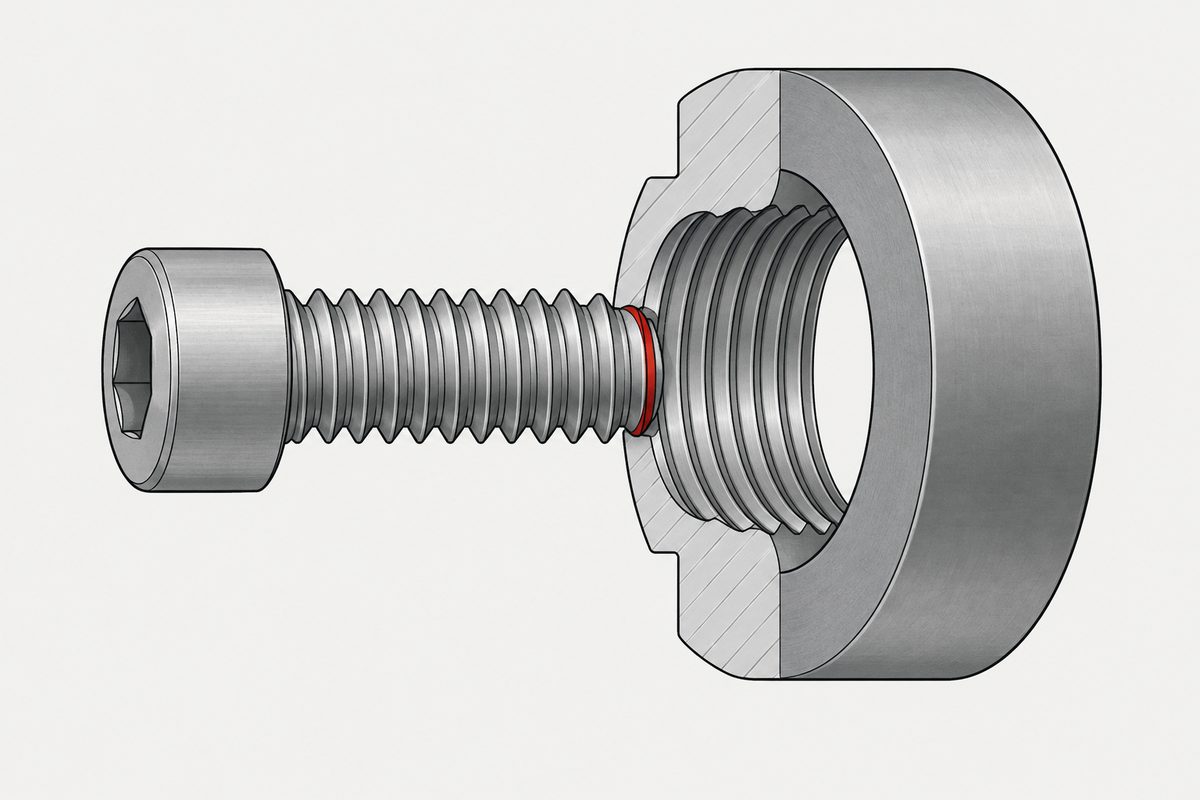
등급을 엄격하게 하는 것이 가장 먼저 떠오르는 수단입니다
도금 후 나사산이 게이지를 통과하지 못합니다. 도면에는 공차 등급이 적혀 있고 그 안에 숫자가 있으니, 누구나 먼저 그 숫자를 엄격하게 하려고 합니다.
그 숫자도 바로 그런 용도로 보입니다. 문제는 도금이 공차역의 폭을 쓴 것이 아니라 그 아래의 공간을 썼다는 점입니다.
도금은 유효 지름에 두께의 네 배를 더합니다
가장 자주 건너뛰는 단계입니다. 도금은 양쪽 플랭크에 붙고, 유효 지름은 나사산을 가로질러 측정하므로 기하학적으로 다음이 성립합니다.
60° 수나사에서 한쪽 도금 두께가 t이면 유효 지름은 4t 커집니다.
따라서 아연 5 μm는 유효 지름 20 μm에 해당합니다. M8에서는 대개 신경 쓰지 않아도 흡수됩니다.

그러면 공차를 엄격하게 하면 되는가 – 걸리는 치수는 그것이 아닙니다
도금 두께 증가분을 공차역과 비교해 공차역이 너무 좁다고 결론 내리기 쉽습니다. 그것은 잘못된 판정 방법이며, 이 크기에서는 잘못된 답을 냅니다. M1.2×0.25-6h 수나사의 유효 지름 공차역은 약 53 μm이므로 20 μm로 소진되지 않습니다.
실제 제약은 위치 h의 위 치수 허용차가 전혀 없다는 점입니다. 위치 g에는 음의 기초 치수 허용차가 있고, 보통 도금은 그 음의 값 안에 자리 잡습니다. h에는 그런 공간이 없으므로, 최대 실체 치수 가까이 만들어진 나사산은 도금을 둘 곳이 없습니다.
따라서 판정 기준은 도금 후 최악 조건의 유효 지름이며, 이는 도금 후 통과 게이지로 확인합니다. 도금 두께를 공차역 폭과 비교하는 것이 아닙니다.
ISO 4042 부속서 D: 이론 최대치는 예상보다 얇습니다
부속서 D는 피치와 도금 전 공차 위치에 따른 이론 최대 도금 두께를 제시합니다. 당사 범위에 가까운 두 가지 예는 다음과 같습니다.
| 호칭 | 피치 | 위치 | 이론 최대치 |
|---|---|---|---|
| M1.6 | 0.35 | g | 4 μm |
| M2 | 0.4 | g | 4 μm |
| M1 – M1.4 | 0.25 – 0.3 | 6h | — 여유 없음 |
4 μm는 이론값입니다. 여기서 두 가지가 더 깎아 먹습니다.
- 두께 분포. 전기 도금은 균일하지 않으며, 랙 도금과 배럴 도금은 분포가 크게 다릅니다. 평균값을 지정해도 알 수 있는 것은 많지 않습니다.
- 도그본 효과. 모서리와 끝부분에서 전류 밀도가 높아 도금이 두꺼워집니다. 나사산 산마루와 처음 몇 개의 나사산, 즉 구멍에 가장 먼저 들어가야 하는 바로 그 부분입니다.
작은 부품이라고 수소 취성에 덜 취약한 것은 아닙니다
작은 부품은 부피당 표면적이 커서 수소가 더 쉽게 빠져나가므로 베이킹을 줄여도 된다는 것이 직관입니다. ISO 4042는 그런 예외를 인정하지 않습니다.
- M6 미만에서는 산세가 유일하게 실용적인 세정 방법인 경우가 있습니다. 그리고 산세는 수소가 들어가는 주요 경로입니다.
- 얇은 단면에서는 경화층이 전체에서 차지하는 비율이 커서 취약성이 줄기보다 오히려 커질 수 있습니다.
- 베이킹을 줄이려면 형상에서 추론할 것이 아니라 지속 하중 시험이나 공정 인증이 필요합니다.
ISO 4042와 ASTM B850은 같은 분류 체계를 쓰지 않으므로 섞어 쓰면 안 됩니다. ISO는 경도를 기준으로 하며(심부 390 HV 초과를 취약한 것으로 봄), 전형적인 조건은 190–220 °C에서 8–10 h입니다. 또한 185–195 °C에서 4시간으로는 일반적으로 부족하다고 명시하며, 시간은 노에 넣은 시점이 아니라 장입물 전체가 온도에 도달한 시점부터 셉니다. ASTM은 대신 실제 인장 강도로 분류합니다.
도면에 적어야 할 것
- “M1.2”만이 아니라 공차 위치와 등급을 포함한 나사산 표기
- 공차가 도금 전과 도금 후 중 어느 쪽에 적용되는지 – 가장 다툼이 많은 항목
- 도금하는 M1–M1.4에는 명시적인 여유: 도금 전 유효 지름 최대치, 또는 도금 후 통과 게이지 요구 사항
- 두께 보고서만이 아니라 도금 후 통과 게이지에 의한 합격 판정
- 고강도 부품(심부 390 HV 초과)에는 베이킹 조건과 시간을 세기 시작하는 시점
이 중 어느 것도 샘플 단계에서는 드러나지 않으므로 문제가 늦게 터집니다. 샘플은 도금하지 않았거나, 잘 관리된 소량 배치로 도금한 경우가 많습니다. 문제는 첫 양산 로트에서 나타납니다. 그래서 샘플이 무엇의 증거인지 합의하는 일을 승인 전에 해 두어야 합니다. 샘플은 여전히 형상, 재료, 머리와 드라이브, 그리고 조립 여부를 증명합니다. 양산 공정과 양산 속도로 도금하지 않은 한 증명할 수 없는 것은 두께 분포와 도금 후에도 나사산이 게이지를 통과하는지입니다. 그래서 정식 PPAP나 AS9102 초도품 검사는 처음부터 양산 금형과 공정을 요구하며, 그 규율 밖에서 보낸 비공식 샘플을 조심해야 합니다.
어떤 표면 처리를 위해 공차를 비워 둘지는 그보다 앞선 결정입니다. M6 미만에서 두께가 더 이상 공짜가 아닌 이유는 표면 처리 선택을, 취성 쪽은 수소 취성을 참고하십시오.
이 글은 5단계: 표면 처리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
참고 자료
- ISO 4042:2022 — Fasteners — Electroplated coating systems(6.2항, 부속서 B와 D). Amendment 1:2026이 있으나 기술 내용이 공개되지 않아 이 페이지에는 반영하지 않았습니다.
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2(M1.6~M100은 6H/6g, M1~M1.4는 5H/6h)
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ASTM B850-98(2022) — Guide for Post-Coating Treatments of Steel for Reducing Hydrogen Embrittlement Risk
표준은 유료 문서입니다. 수치는 인용한 조항을 따르며, 현행판이 우선합니다. 구매와 합격 판정은 이 페이지가 아니라 도면 합의와 표준 원문에 근거해야 합니다.
문의
도면이 M1.0에서 M5.0 사이이고 도금이 필요하다면 보내 주십시오. 견적 전에 공차 배분이 성립하는지 알려 드립니다. 첫 양산 로트에서 알게 되는 것보다 비용이 훨씬 적게 듭니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com