 TIGERFASTENERS
M6 미만의 표면 처리 선택: 도금은 치수입니다
요약하면, 작은 치수에서 표면 처리는 내식 특성이기 전에 치수입니다. 도금 비교표는 공정을 염수 분무 시간으로 줄 세우기 때문에 가장 좋은 숫자를 골라 넘어가고 싶어집니다. 그러나 용융 아연 도금은 표면에 50–100 µm를 올리고, M2 나사산의 전체 공차는 수십 마이크로미터 수준입니다. 표에서 성능이 가장 좋은 처리는 여기서 비싼 정도가 아니라 기하학적으로 불가능합니다. 따라서 질문의 순서가 바뀌어야 합니다.
흔히 빠지는 열을 넣은 비교
| 공정 | 일반적인 두께 | 전해 공정인가 | M6 미만에서 문제가 되는 지점 |
|---|---|---|---|
| 전기 아연 도금 | 등급에 따라 대략 3–12 µm | 예: 수소를 흡장시킴 | 가능하지만 두께 등급은 부식 목표가 아니라 나사산 공차에 맞춰 골라야 합니다 |
| 전기 아연-니켈 도금 | 비슷한 범위 | 예: 수소를 흡장시킴 | 마이크로미터당 내식성이 아연보다 높습니다. 마이크로미터가 귀할 때 바로 원하는 교환입니다 |
| 아연 플레이크(딥 스핀) | 대략 5–25 µm | 아니요: 전해 공정이 아님 | 두께 관리가 전기 도금보다 균일하지 않고, 작은 홈에 고이거나 막힐 수 있습니다 |
| 용융 아연 도금 | 50–100 µm | 아니요 | 적용 불가. 도금이 나사산 공차 전체를 넘습니다. 너트를 오버탭하는 표준 관행은 이 치수에서는 존재하지 않습니다 |
| 흑색 산화 피막 | 사실상 치수 변화 없음 | 아니요 | 기름 없이는 사실상 방청 효과가 없고, 그 기름은 소모됩니다. 외관용이자 가벼운 소착 방지용 처리이며, 해당 규격은 외관에 대한 척도를 전혀 정하지 않습니다 |
이 표는 먼저 셋째와 넷째 열을 따라 읽고, 그다음에 첫째 열을 읽으십시오. 부식 순위표로 읽는 구매 담당자는 용융 아연 도금을 고르고 불가하다는 견적을 받습니다. 치수 문제로 읽는 구매 담당자는 누가 말릴 필요도 없이 아연-니켈이나 아연 플레이크에 도달합니다.
M6 미만에서 두께가 더 이상 공짜가 아닌 이유
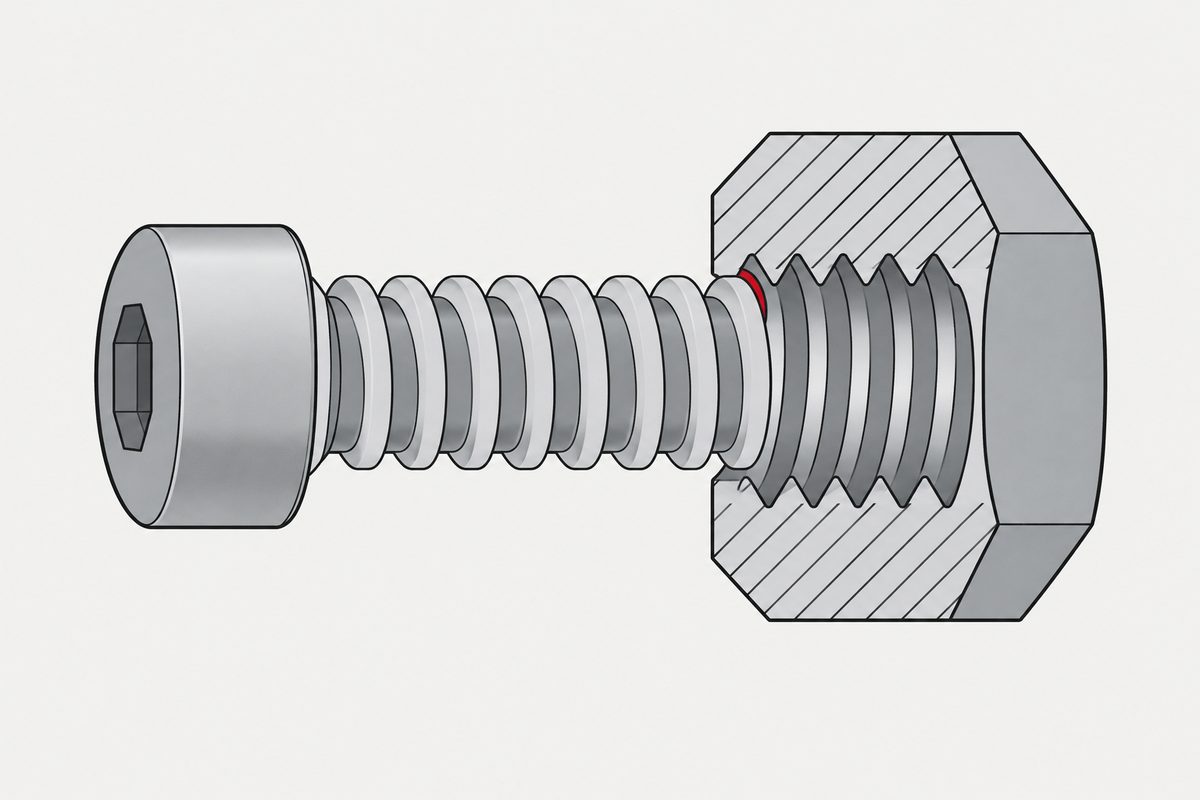
도금은 나사의 수나사에, 그리고 상대 부품에 나사산이 있다면 너트 쪽 암나사에도 올라갑니다. 둘 사이의 틈새가 양쪽을 모두 흡수해야 하는데, 그 틈새는 나사가 작아지는 속도만큼 빨리 작아지지 않습니다.
- 피치가 작아지므로 플랭크끼리 가까워집니다. M10 나사산에서는 묻혀 버리는 같은 8 µm 도금이 M1.6에서는 상당한 비율을 차지합니다
- 플랭크 위의 도금은 표면에 수직으로 측정되지만, 틈새는 유효 지름을 따라 잡아먹습니다. 끼워맞춤에 미치는 영향은 두께 수치가 암시하는 것보다 큽니다
- 석출은 고르지 않습니다. 산마루에는 많이, 골에는 적게 붙습니다. 그래서 끼워맞춤에 중요한 수치는 평균이 아니라 산마루의 최대값입니다
그래서 표면 처리 결정은 나사산 공차 결정보다 먼저 와야 하며, 나중이 아닙니다. M1–M1.4에서는 공차가 도금 몫을 전혀 남겨 두지 않으며, 그 치수의 피치는 지름 비율이 암시하는 것보다 작습니다. 정밀한 공차와 두꺼운 도금을 함께 지정한 도면은 제조할 수 없는 것을 요구하는 셈이며, 이는 대개 금형이 만들어진 뒤에 드러납니다.
둘째 열은 나사가 파단될 수 있는지를 결정합니다
모든 전해 공정은 강재에 수소를 넣습니다. 일정 강도 아래에서는 문제가 되지 않지만, 그 위에서는 지연 파괴, 즉 조립 후 몇 시간 또는 며칠 뒤에 일어나 수입 검사로는 잡을 수 없는 파단을 일으킵니다.
- 부품이 경화되어 있고 높은 응력을 받는다면, 비전해 경로가 바로 이 이유로 존재합니다. 아연 플레이크는 도금하는 것이 아니라 딥 스핀으로 도포합니다
- 그래도 전기 도금을 한다면 베이킹은 선택 사항이 아니며, 그 전까지의 대기 시간은 일정상의 편의가 아니라 관리 변수입니다
- 실제로 고르는 것이 도금 강재냐 스테인리스냐라면, 그것은 부식만큼이나 강도에 관한 결정입니다
- 부품이 일반 강도의 저탄소강 나사라면 이 열은 귀사의 문제가 아닙니다. 이를 해결하겠다고 아연 플레이크 공정에 돈을 쓰면 아무것도 아닌 것에 돈을 쓰는 셈입니다
표면 처리를 대신 골라 주는 세 가지 질문
- 나사가 무엇과 닿으며, 전해질이 있는가? 이종 금속에 수분이 더해지면 대기 부식과는 다른 메커니즘이며, 체결 부품은 대개 그 쌍에서 작은 쪽입니다. 더 좋은 도금이 나쁜 조합을 고쳐 주지는 않습니다
- 부품이 경화되어 있는가? 그렇다면 전해 열은 자유로운 선택이 아니라 관리해야 할 위험입니다
- 도면에 어떤 나사산 공차가 있는가? 이 질문은 산수로 답이 나오며, 다른 두 질문보다 빨리 선택지를 지웁니다
목록에 없는 것을 보십시오. 염수 분무 시간입니다. 이것은 선정 단계가 아니라 검증 단계에 속합니다. 이 시험은 공정을 비교할 뿐 사용 수명을 예측하지 않으며, 시간을 지정하면 공급업체는 귀사의 체결부가 아니라 시험 챔버에 맞춰 최적화하게 됩니다.
표 하나에 다 담기지 않는 더 많은 표면 처리를 나란히 보려면 표면 처리 비교를, 도금이 실제로 얼마나 버티는지는 도금 수명 추정을, 둘이 한 조립품에서 만나면 어떻게 되는지는 혼합 도금을 참고하십시오.
체결부가 두 금속을 맞붙인다면 양극만 도금하는 것이 함정입니다. 양극 지수표를 보십시오.
공급업체에 무엇을 묻고, 분명한 답은 어떻게 들리는가
- 도금은 자체 처리입니까, 외주입니까? 둘 다 정상입니다. 중요한 것은 답이 구체적인가이며, 그 답이 베이킹까지의 시간을 누가 관리하고 기록을 누가 보관하는지를 정하기 때문입니다
- 어떤 두께 등급을, 어디서 측정합니까? “아연 도금”은 색깔이지 사양이 아닙니다. 성적서에 적힌 최소값조차 어디서나 지켜지는 하한이 아니라 여러 평균값 중 가장 낮은 값입니다
- 추가 패시베이션이나 실러가 있습니까? 부식 수치의 상당 부분은 아연이 아니라 이 층에서 나옵니다. 그리고 첫 사용 전 컨테이너 안에서 보내는 몇 주를 부품이 어떻게 견디는지도 이 층이 결정합니다
- 도금 후 나사 게이지 검사는 어떻게 됩니까? 도금 전에만 게이지 검사를 한다는 답이라면 끼워맞춤 위험은 전혀 확인되지 않은 것입니다
마지막 질문이 목록에서 가장 얻는 것이 많은 질문인데, 거의 아무도 묻지 않습니다. 도금 전에는 게이지를 통과하고 도금 후에는 걸리는 부품은 출하 상태로 검증된 적이 한 번도 없는 것입니다.
이 글은 5단계: 표면 처리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
M2 나사에 용융 아연 도금을 할 수 있습니까?
할 수 없습니다. 용융 아연 도금은 대략 50~100마이크로미터를 입히는데, 이는 작은 미터 나사산의 공차 전체를 넘습니다. 더 큰 체결 부품에서는 도금이 들어갈 자리를 만들기 위해 상대 너트를 오버탭하는 것이 통용되는 관행이지만, 이 관행은 M1~M3 범위의 치수까지 내려오지 않습니다. 이 치수에서 현실적인 선택지는 전기 아연 도금, 전기 아연-니켈 도금, 또는 딥 스핀으로 도포하는 아연 플레이크 코팅입니다.
두께 마이크로미터당 내식성이 가장 높은 표면 처리는 무엇입니까?
전기 도금 중에서는 아연-니켈이 순수 아연보다 마이크로미터당 내식성이 높습니다. 나사산 공차가 쓸 수 있는 마이크로미터를 제한할 때 바로 이 교환이 중요합니다. 아연 플레이크 계열은 적당한 두께로 높은 내식 수치를 얻고 전해 없이 도포되므로, 코팅 공정 중에 강재에 수소를 넣지 않습니다.
흑색 산화 피막은 녹을 막습니까?
그 자체로는 막지 못합니다. 흑색 산화 피막은 치수 변화가 사실상 없어 가는 나사산에 매력적이지만, 보조 오일이나 왁스 없이는 방청 효과가 매우 적고 그 오일은 사용 중에 소모됩니다. 방식 피막이라기보다 외관용이자 가벼운 소착 방지용 처리로 이해하는 것이 맞습니다.
표면 처리는 나사산 공차보다 먼저 정해야 합니까, 나중에 정해야 합니까?
먼저입니다. 도금은 나사산 틈새를 잡아먹고, 석출은 골보다 산마루에서 두꺼우며, 끼워맞춤에 미치는 영향은 공칭 두께가 암시하는 것보다 큽니다. 엄격한 나사산 공차와 두꺼운 도금을 함께 지정한 도면은 제조가 불가능할 수 있고, 이는 대개 금형이 만들어진 뒤에 드러납니다.
참고 자료
- ISO 4042:2022 — Fasteners — Electroplated coating systems(도금 두께 등급, 수소 취성 제거 처리)
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2
- ISO 10683 — Fasteners — Non-electrolytically applied zinc flake coating systems
- ASTM B633 — Standard Specification for Electrodeposited Coatings of Zinc on Iron and Steel
- Hot-dip galvanization — Wikipedia
문의
도면의 도금이 지정한 나사산에 들어갈지 확신이 서지 않으십니까? 나사산 공차와 도금 지시가 적힌 도면을 보내 주십시오. 틈새를 계산해 들어가는지 말씀드리고, 들어가지 않는다면 둘 중 어느 쪽을 왜 바꾸겠는지도 말씀드리겠습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com