 TIGERFASTENERS
염수 분무 시간: 500시간이 말해 주는 것과 말해 주지 않는 것
요약하면, 염수 분무 시험은 비교 시험이지 예측이 아닙니다. ASTM B117이 본문에서 직접 그렇게 말합니다. 결과는 사용 수명과 일반적인 상관관계가 없습니다. 따라서 견적서의 “500시간”은 한 로트가 같은 시험기 안에서 다른 로트와 비슷하게 거동했다는 뜻입니다. 나사가 귀사 제품에서 몇 년을 견디는지는 알려 주지 않으며, 어떤 파손을 기준으로 셌는지조차 알려 주지 않습니다.
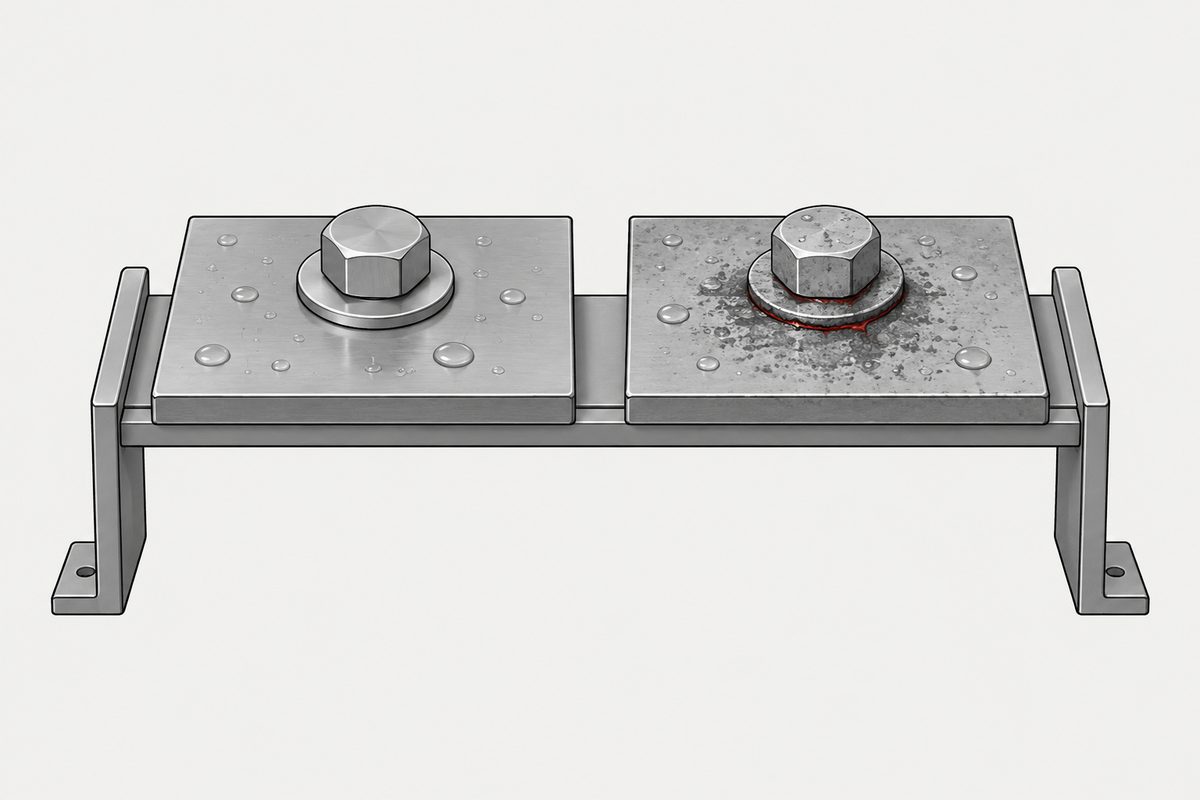
시계는 두 개인데, 대부분의 사양서는 어느 쪽도 지정하지 않습니다
아연 도금 나사는 염수 분무 시험에서 서로 다른 시점에, 서로 다른 이유로 두 번 불합격합니다.
| 판정 기준 | 부식되는 대상 | 의미 |
|---|---|---|
| 백청 | 아연 피막 | 피막이 제 역할을 하고 있습니다. 강철 대신 아연이 먼저 부식됩니다 |
| 적청 | 그 아래의 강철 | 그 지점에서 피막이 소진되었습니다. 보호가 끝났습니다 |
판정 기준 없이 “염수 분무 500시간”이라고만 쓴 것은 사양이 아니라 숫자일 뿐입니다. 백청까지 500시간과 적청까지 500시간은 가격도 다른 별개의 요구 사항이며, 귀사가 후자를 생각하는 동안 공급업체가 전자로 견적을 냈다고 해서 반드시 잘못한 것은 아닙니다. 판정 기준을 지정하지 않으면 아무것도 합의하지 않은 것입니다. 또한 설치한 적 없는 부품에 생긴 백청은 코팅이 아니라 보관의 문제입니다.
이 숫자가 실제로 쓸모 있는 곳
이 시험이 쓸모없는 것은 아닙니다. 딱 한 가지 용도가 있고, 그 용도에는 비용을 들일 가치가 있습니다.
- 로트 간 일관성. 같은 코팅, 같은 공정, 같은 시험기에서 시간이 줄었다면 도금 라인에서 무언가가 바뀐 것입니다
- 동일 조건에서 두 코팅 공정 비교. 둘 중 하나를 골라야 할 때 유용합니다
- 틀어진 공정을 출하 전에 잡아내기. 얇은 도금층, 불량한 부동태 처리, 오염된 도금액 등이 해당합니다
보증이 아니라 공정 관리 도구로 읽으십시오. 공급업체에 던질 올바른 질문은 “몇 시간인가”가 아니라 “몇 시간이며, 몇 개 로트에서 측정했고, 결과가 낮게 나왔을 때는 무엇을 했는가”입니다. 실험실 보고서와 관리되는 공정을 가르는 것은 뒤쪽 질문입니다.
그래서 더 많은 시간을 요구하면, 숫자는 아무 의미도 없어집니다
시험기와 실제 환경은 서로 다른 메커니즘으로 금속을 부식시킵니다.
- 시험기는 항상 젖어 있습니다. 중성 염수 안개가 연속으로 분무되고, 온도는 일정하며, 건조 주기가 없습니다
- 실제 사용 환경은 젖었다가 마르고 다시 젖습니다. 이 주기 덕분에 아연은 장기 보호의 대부분을 담당하는 안정한 탄산염 피막을 형성합니다. 그런데 시험기는 이 피막이 생길 틈을 주지 않습니다
- 실제 환경에는 염화물뿐 아니라 황, 자외선, 온도 변화, 기계적 마모도 있습니다. 시험기의 변수는 하나뿐입니다
그래서 순위가 뒤집힐 수 있습니다. 부동태 부식 생성물을 형성해 보호하는 표면 처리는 이 시험에서 불리하고, 단순히 희생 아연이 더 많은 표면 처리는 유리하게 나옵니다. 같은 제품에서 시험기 시간이 짧은 코팅이 시간이 긴 코팅보다 오래 갈 수 있습니다. 이것은 시험의 결함이 아니라 시험이 원래 그렇게 설계된 것이며, 규격도 그렇게 말합니다.
시험판은 부품이 아닙니다
공개된 염수 분무 수치의 대부분은 평평한 시험판에서 측정한 것입니다. 나사는 평판이 아니며, 그 차이는 겉모양의 문제가 아닙니다.
- 전기 도금은 나사산 위에 고르게 석출되지 않습니다. 전류 밀도는 나사산 꼭대기에서 가장 높고 골에서 가장 낮으므로, 가장 얇은 피막이 하필 응력이 가장 높은 곳에 놓입니다
- 머리 아래 라운드부와 드라이브 홈도 전류 밀도가 낮은 부위입니다. 드라이브 홈은 조립 중 공구가 피막을 긁어내는 곳이기도 합니다
- 배럴 도금은 부품 간 편차를 키웁니다. 배럴이 도는 동안 부품끼리 서로를 가리므로, 더 오래 파묻혀 있던 나사일수록 피막이 얇아집니다
그 시간이 귀사가 구매하는 부품에서 측정된 것인지 물어보십시오. 같은 도금액이라도 시험판 수치와 부품 수치는 같은 숫자가 아니며, 크기가 작을수록 그 차이는 커집니다. 작은 부품일수록 표면 중 전류 밀도가 낮은 형상에 놓인 비율이 높기 때문입니다.
숫자에 의미를 부여하는 네 줄
도면의 “500h 염수 분무”를 다음으로 바꾸십시오.
- 코팅 규격과 두께 등급. 시간이 아닙니다. 시간은 결과이고, 구매하는 대상은 두께입니다. M1.4 미만에서는 나사산 공차가 가능한 두께 자체를 제한합니다
- 두 판정 기준을 각각. 백청까지의 시간과 적청까지의 시간
- 완성 부품으로, 납품 상태에서 시험. 베이킹 후, 그리고 추가 부동태 처리나 실러 처리 후의 상태입니다
- 몇 개를, 얼마나 자주. 두 해 전 한 로트에서 받은 보고서 한 장은 공정 관리가 아닙니다
순서가 중요합니다. 시간을 지정하면 공급업체는 시험기에 맞춰 최적화하고, 코팅·두께·공정을 지정하면 부품에 맞춰 최적화합니다. 공정을 구매하고 시험으로 검증하십시오. 그 반대가 아닙니다.
다른 시험을 요구해야 할 때
부품이 실제로 옥외에 놓이고 결정에 큰 비용이 걸려 있다면, 습윤·건조·고습 단계를 번갈아 거치는 복합 사이클 부식 시험(SAE J2334 및 동등 규격)이 중성 염수 분무가 없애 버린 습윤/건조 주기를 재현하도록 설계되어 있습니다. 비용이 더 들고 시간도 더 걸립니다. 그것이 맞교환입니다. 중성 염수 분무가 싸고 빠른 이유는 현실을 재현하려 하지 않기 때문입니다.
또한 부식 수치를 좇아 코팅을 바꾸기 전에 재검증 비용부터 따져 보십시오. 코팅을 바꾸면 마찰 계수가 달라지고, 같은 토크로 얻는 체결 축력도 달라집니다. 이것은 표면 처리 변경이 아니라 체결부 변경입니다(영어).
이 글은 5단계: 표면 처리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
염수 분무 500시간이면 나사가 일정 연수만큼 버틴다는 뜻입니까?
아닙니다. ASTM B117은 적용 범위에서 이 시험법이 관리된 부식 환경을 제공할 뿐이며, 그 결과가 사용 수명을 신뢰성 있게 예측한다고 일반적으로 확인된 바 없다고 밝힙니다. 시간은 동일 조건에서 시험한 코팅끼리의 비교이지, 현장 성능의 예측이 아닙니다.
백청 시간과 적청 시간은 무엇이 다릅니까?
백청은 아연 피막 자체의 부식으로, 피막이 의도대로 작동하고 있다는 뜻입니다. 강철 대신 아연이 먼저 부식됩니다. 적청은 그 지점에서 피막이 소진되어 강철 소지가 부식되고 있다는 뜻입니다. 두 현상은 전혀 다른 시점에 나타나므로, 어느 판정 기준을 세는지 지정하지 않은 염수 분무 요구 사항은 아무것도 규정하지 않은 것입니다.
염수 분무 시간이 짧은 코팅이 실제 사용에서는 시간이 긴 코팅보다 오래 가는 이유는 무엇입니까?
메커니즘이 다르기 때문입니다. 중성 염수 분무는 계속 젖어 있지만, 실제 노출 환경은 젖었다가 마릅니다. 건조 주기가 있어야 아연이 장기 보호의 상당 부분을 담당하는 안정한 탄산염 피막을 만들 수 있는데, 시험기는 이 피막이 생길 틈을 주지 않습니다. 그 피막에 의존하는 표면 처리는 시험에서 불리하고, 단순히 희생 아연이 더 많은 표면 처리는 유리하게 나옵니다.
염수 분무 시험은 시험판으로 해야 합니까, 실제 나사로 해야 합니까?
실제 부품으로, 납품 상태에서 해야 합니다. 전기 도금은 나사산 위에 고르지 않게 석출되며(전류 밀도는 나사산 꼭대기에서 가장 높고 골에서 가장 낮습니다), 그 결과 가장 얇은 피막이 응력이 가장 높은 곳에 놓입니다. 배럴 도금은 부품 간 편차를 더 키웁니다. 같은 도금액이라도 평평한 시험판 수치와 완성 부품 수치는 같은 숫자가 아닙니다.
참고 자료
- ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus. 적용 범위에서 이 시험법은 관리된 부식 환경을 제공할 뿐이며, 그 결과가 사용 수명을 신뢰성 있게 예측한다고 일반적으로 확인된 바 없다고 밝힙니다
- ISO 9227 — Corrosion tests in artificial atmospheres — Salt spray tests(NSS, AASS, CASS를 포함하는 ISO 대응 규격)
- ISO 4042:2022 — Fasteners — Electroplated coating systems(도금 두께 등급)
- SAE J2334 — Cosmetic Corrosion Lab Test(습윤/건조/고습 사이클 시험)
- VW 스티어링 볼트 리콜 — 부식으로 단면이 줄어든 뒤 파단
문의
판정 기준 없이 “500h 염수 분무”라고만 적힌 도면이 있으십니까? 사용 환경과 상대 재질을 함께 보내 주십시오. 귀사의 나사 크기에서 그 요구 사항이 의미하는 코팅과 두께 등급을 회신드립니다. 나사산 공차가 그 두께를 받아들이지 못하는 경우도 포함해서입니다. M2 미만에서는 구매 담당자가 예상하는 것보다 자주 그것이 실제 답입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com