 TIGERFASTENERS
플라스틱용 나사: 나사보다 보스가 먼저 망가집니다
요약하면, 플라스틱에서는 나사가 망가지는 경우가 거의 없습니다. 보스가 갈라지거나, 체결부가 조용히 헐거워집니다. 둘 다 같은 데서 비롯됩니다 — 나사산은 쐐기이며, 이것을 플라스틱 보스에 박아 넣으면 보스 벽에 원주 방향 인장이 걸립니다. 그래서 플라스틱용으로 설계된 나사는 표준 미터 나사의 60°보다 작은 나사산 각도를 씁니다. 그리고 두 번째 고장에는 눈에 보이는 원인이 전혀 없습니다. 플라스틱이 나사산 주위에서 이완되기 때문에, 첫날 제대로였던 체결부가 여섯 달 뒤에는 아무것도 부러지지 않은 채 헐거워져 있습니다.
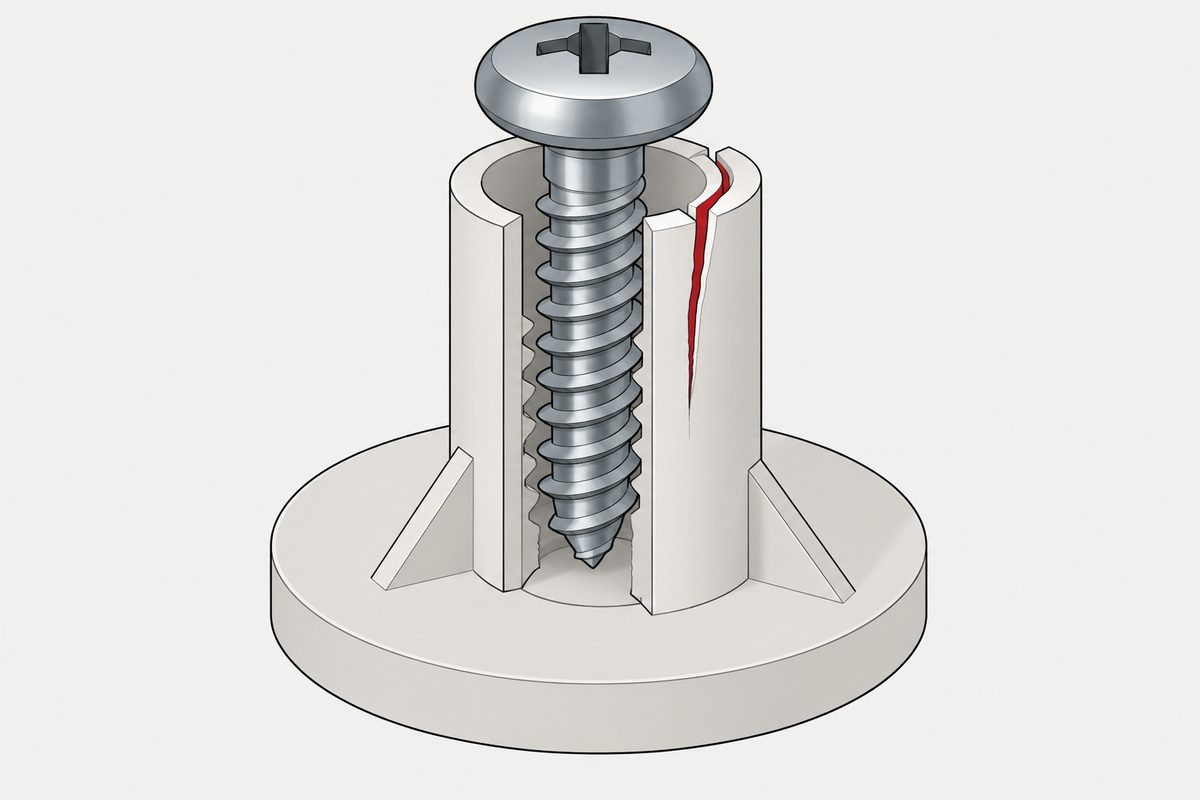
나사산 각도는 쐐기 각도입니다
보스에 나사산을 박아 넣으면 재료가 바깥쪽으로 밀려납니다. 보스 벽은 이를 원주 방향 인장으로 견디는데, 둘레를 따라 작용하는 이 응력은 플라스틱이 상대적으로 약한 부분입니다.
- 표준 미터 나사의 나사산 각도는 60°입니다. 비교적 무딘 쐐기여서, 플라스틱 보스 안에서는 필요 이상의 반경 방향 힘을 만듭니다
- 플라스틱용으로 설계된 나사는 더 좁은 나사산 각도를 씁니다 — 흔히 30° 안팎이며, 바로 그 반경 방향 성분을 줄이기 위해서입니다
- 더 굵은 피치도 의도된 것입니다. 수가 적고 더 깊은 나사산은 나사산 사이에 재료를 더 많이 남기며, 재료의 전단 강도가 낮을 때 이것이 중요합니다
- 비대칭 나사산과 로브형 나사산도 같은 이유로 있습니다. 같은 깊이의 대칭 나사산보다 바깥쪽 압력을 덜 주면서 재료를 밀어냅니다
그러니 “마침 있던 게 M3 머신 스크루 나사산이라 그걸 썼다”는 중립적인 결정이 아니라 실제 설계 결정입니다. 원주 방향 강도와는 아무 관계 없는 이유로 고른 재료에 더 무딘 쐐기를 넣는 일이기 때문입니다.
눈에 보이는 원인이 없는 고장
두 번째 고장 모드는 아무것도 갈라 놓지 않습니다. 응력 완화이며, 결함이 아니라 재료 자체의 성질입니다.
- 지속 하중을 받는 플라스틱은 흐릅니다. 나사산에 눌린 보스 재료가 천천히 재분배되고, 체결 축력도 함께 떨어집니다
- 아무것도 돌지 않고 아무것도 갈라지지 않으므로, 점검해도 전보다 그냥 헐거워진 체결부만 보일 뿐입니다
- 체결 축력을 높이면 나아지기는커녕 더 나빠집니다. 응력이 클수록 완화가 빨라지므로, 헐거워진 체결부는 더 세게 조여야 한다는 직감과 정반대입니다
- 온도가 이를 가속하므로, 사용 중 따뜻해지는 하우징은 벤치 시험에서 예상한 것보다 빨리 초기 체결력을 잃습니다
이것은 금속 체결부의 접촉면 자리잡음과 같은 모양의 문제이며 — 나사가 한 번도 돌지 않았는데 초기 체결력이 사라지는 것 — 결과도 같습니다. 아무것도 돌고 있지 않으므로 어떤 풀림 방지 장치도 소용이 없습니다. 머리에 선을 그어 두면 그 선이 움직이지 않았다는 것을 볼 수 있습니다.
설계해야 할 부품은 보스입니다
플라스틱 체결 문제의 대부분은 보스 문제입니다. 아래 치수는 흔히 인용되는 출발점이지 규격이 아닙니다 — 수지에 따라 크게 달라지며, 수지 공급업체의 데이터시트가 어떤 일반 규칙보다 우선합니다.
- 보스 바깥지름은 흔히 나사 지름의 약 두 배로 제시됩니다. 너무 얇으면 갈라지고, 너무 두꺼우면 성형면에 싱크 마크가 생깁니다
- 나사산 성형 나사용 구멍 지름은 나사의 바깥지름보다 작고 골지름보다 큽니다 — 그리고 이를 정하는 올바른 방법은 지름을 고르는 것이 아니라 체결 토크와 나사산 파손 토크를 재는 것입니다
- 구멍 입구의 넉넉한 안내 모따기는 나사산이 성형되기 시작하는 순간의 최대 힘을 줄여 주며, 보스는 대개 그 순간에 갈라집니다
- 보스를 벽이나 모서리에서 떨어뜨리십시오. 측벽에 바로 붙은 보스는 고르게 팽창할 수 없어서, 원주 방향 응력이 구속된 곳에 집중됩니다
- 웰드 라인이 어디에 오는지 보십시오. 보스를 따라 내려가는 웰드 라인은 균열이 시작되는 바로 그 자리이며, 이것은 체결 부품이 아니라 금형 게이트 위치의 문제입니다
나사산 성형이냐 절삭이냐는 수지에 달려 있습니다
| 재료 | 권장 | 이유 |
|---|---|---|
| 무르고 연성이 있는 열가소성 수지 | 나사산 성형 | 재료가 깨끗하게 밀려나며 칩이 없고, 밀려난 재료가 계속 하중을 받습니다 |
| 단단하거나 충전재가 든 수지, 취성 수지 | 나사산 절삭 | 성형하면 균열이 생깁니다. 절삭은 재료를 밀어내는 대신 제거해서 원주 방향 응력을 덜어 줍니다 |
| 반복해서 여는 모든 것 | 금속 인서트 | 재조립할 때마다 플라스틱 나사산을 다시 성형하게 되며, 깎여 나간 재료는 돌아오지 않습니다 |
여기서 칩은 청소 문제가 아닙니다. 밀폐된 전자 기기 하우징에서는 잘린 플라스틱 조각이 안으로 떨어지면 빠져나갈 길이 없는 오염 문제가 됩니다 — 기계적으로는 절삭도 가능한 곳에서 성형을 선호할 이유입니다. 다만 이것은 금지가 아니라 관리할 위험이며, ASME가 공식적으로 플라스틱용으로 나열한 형식은 절삭형입니다 — 카탈로그가 25라고 부르는 BT형입니다.
토크 창이 곧 사양입니다
금속에서는 흔히 정해진 토크로 조이고 더 생각하지 않아도 됩니다. 플라스틱에는 토크가 두 개 있고, 쓸모 있는 숫자는 그 둘 사이의 간격입니다.
- 체결 토크 — 나사산을 성형하고 머리를 자리면까지 끌어내리는 데 드는 토크
- 나사산 파손 토크 — 방금 성형한 나사산을 망가뜨리는 데 드는 토크
- 둘 사이의 비율이 공정 창이며, 플라스틱에서는 이 창이 손으로 맞춘 클러치로는 안정적으로 맞히기 어려울 만큼 좁을 수 있습니다
두 값 모두를, 귀사의 수지로 만든 귀사의 보스에서 잰 값으로 요청하십시오. 나사산 파손 토크 없이 토크 값만 제시하는 공급업체는 사양의 절반만 준 것이며 — 토크와 체결 축력의 관계는 어차피 고정되어 있지 않습니다.
플라스틱은 강철보다 5배에서 10배 더 많이 팽창하므로, 부품이 따뜻해질 때마다 초기 체결력이 변합니다. 온도가 초기 체결력을 움직입니다.
금형을 깎기 전에 던질 다섯 가지 질문
- 어떤 수지이며, 충전재가 들었습니까? 유리 섬유 충전 여부가 여기 나온 다른 모든 질문의 답을 바꿉니다
- 몇 번이나 열게 됩니까? 몇 번을 넘는다면 처음부터 인서트가 답이었습니다 — 다만 인서트는 고장을 없애는 것이 아니라 보스 쪽으로 옮깁니다
- 따뜻해집니까? 완화는 온도와 함께 빨라집니다
- 보스가 독립되어 있습니까, 벽에 붙어 있습니까? 구속된 보스는 원주 방향 응력을 집중시킵니다
- 실제 성형품에서 체결 토크와 나사산 파손 토크를 잰 사람이 있습니까? 계산이 아니라 측정이어야 합니다
다섯 가지 모두 금형을 깎기 전에는 싸고, 깎은 뒤에는 비쌉니다. 보스 지름은 금형 수정이고 나사는 구매 주문입니다 — 그래서 보스에 있는 문제를 풀려고 대개 나사를 바꾸게 됩니다.
이 글은 1단계: 모재를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
나사를 박으면 플라스틱 보스가 갈라지는 이유는 무엇입니까?
나사산이 쐐기이기 때문입니다. 나사를 박으면 재료가 바깥쪽으로 밀려나고, 보스 벽은 이를 원주 방향 인장으로 견디는데 플라스틱은 이에 상대적으로 약합니다. 표준 미터 나사의 나사산 각도는 60°로 비교적 무딘 쐐기이며, 플라스틱용으로 설계된 나사는 반경 방향 성분을 줄이기 위해 흔히 30° 안팎의 더 좁은 각도를 씁니다. 더 굵은 피치와 비대칭 또는 로브형 나사산도 같은 이유로 있습니다.
플라스틱에 박은 나사가 몇 달 뒤 헐겁게 느껴지는 이유는 무엇입니까?
응력 완화 때문입니다. 지속 하중을 받는 플라스틱은 흐르므로, 나사산에 눌린 보스 재료가 천천히 재분배되고 체결 축력도 함께 떨어집니다. 아무것도 돌지 않고 아무것도 갈라지지 않으므로 점검해도 헐거워진 체결부만 보입니다. 더 세게 조이면 응력이 커져 완화가 빨라지므로 오히려 나빠지고, 열은 이를 더 가속합니다. 아무것도 돌고 있지 않으므로 어떤 풀림 방지 장치도 소용이 없습니다.
플라스틱에는 나사산 성형 나사와 나사산 절삭 나사 중 무엇을 써야 합니까?
무르고 연성이 있는 열가소성 수지에는 나사산 성형 나사입니다. 재료가 깨끗하게 밀려나고 칩이 없으며, 밀려난 재료가 계속 하중을 받습니다. 단단하거나 충전재가 든 수지, 취성 수지에는 나사산 절삭 나사입니다. 이런 재료는 성형하면 보스가 갈라지고, 절삭은 재료를 밀어내는 대신 제거해 원주 방향 응력을 덜어 줍니다. 반복해서 여는 체결부에는 둘 다 맞지 않습니다 — 재조립할 때마다 나사산을 다시 성형하게 되고 깎여 나간 재료는 돌아오지 않으므로, 처음부터 금속 인서트가 답이었습니다.
플라스틱 보스의 구멍은 어느 크기여야 합니까?
나사의 바깥지름보다 작고 골지름보다 커야 하지만, 구체적인 값은 수지에 따라 크게 달라지며 수지 공급업체의 데이터가 어떤 일반 규칙보다 우선합니다. 믿을 만한 방법은 지름을 고르는 것이 아니라 실제 성형품에서 체결 토크와 나사산 파손 토크를 재는 것입니다. 이 두 값의 비율이 실제 공정 창이기 때문입니다.
플라스틱 보스의 벽은 얼마나 두꺼워야 합니까?
흔히 인용되는 출발점은 바깥지름을 나사 지름의 약 두 배로 하는 것이지만, 이는 규격이 아니라 출발점이며 수지에 따라 달라집니다. 너무 얇으면 보스가 갈라지고, 너무 두꺼우면 성형면에 싱크 마크가 생깁니다. 보스를 측벽에 바로 붙이지 않고 독립시키는 것도 그만큼 중요합니다. 구속된 보스는 고르게 팽창할 수 없어 붙잡힌 곳에 원주 방향 응력이 집중되기 때문입니다.
참고 자료
- Technical bulletin — Thread forming screws for plastics(나사산 각도, 보스 비율, 체결 토크와 나사산 파손 토크)
- Creep (deformation) — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1(비교용 60° 미터 나사산 형상)
문의
보스가 갈라지거나, 사용 중에 체결부가 헐거워집니까? 수지, 보스 치수, 현재 지정된 나사를 보내 주십시오. 다른 나사산 형상으로 해결되는지 말씀드리겠습니다 — 그리고 문제가 보스에 있어 어떤 나사로도 고칠 수 없을 때는 분명히 그렇다고 말씀드리겠습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com