 TIGERFASTENERS
모재가 너트 역할을 할 수 없을 때
요약하면, 인서트는 대개 이음이 견딜 수 있는 양을 실제로 늘려 주며, 동시에 이음이 파손되는 위치도 옮깁니다. 탭 구멍은 모재 속의 작은 나사산 면적에 전단을 떠맡기고, 인서트는 가운데에 더 단단한 나사산을 넣은 뒤 훨씬 넓은 경계면에 뽑힘과 회전을 버티게 합니다. 인서트를 넣는 이유는 용량입니다. 사람들이 잊는 것은 옮겨 간 파손입니다 — 뽑힘과 헛돌기는 이전에 시험하던 대상이 아닙니다.
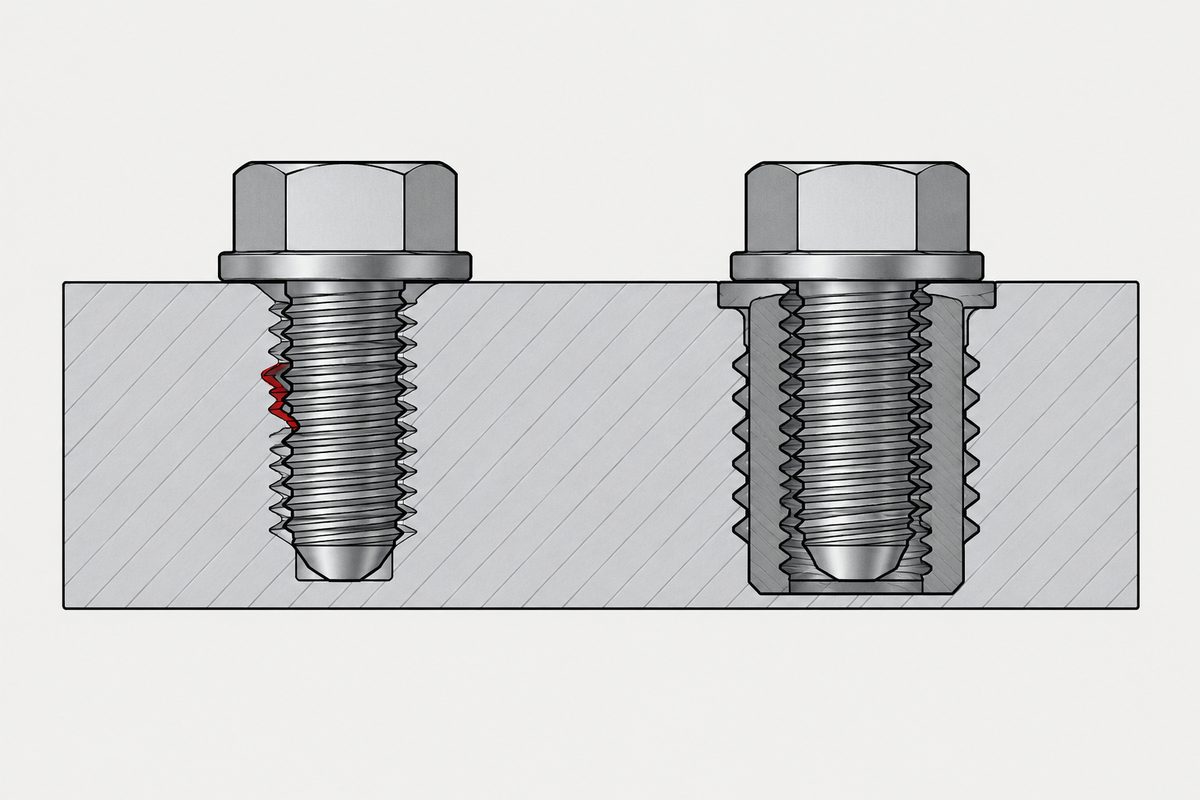
모재가 너트 역할을 할 수 없는 세 가지 이유
판단 순서는 소재에서 시작합니다. 소재가 나사산의 모습을 결정하기 때문입니다(영어). 때로는 나사산 자체가 될 수 없다는 것이 답입니다.
- 나사보다 나사산이 먼저 파손됩니다. 이음은 값싼 쪽에서 끊어지도록 해야 하는데, 구멍 쪽이 대신 망가졌다면 전단 면적비가 처음부터 확보되지 않은 것입니다. 무른 모재에서는 그러려면 부품의 깊이보다 긴 나사산 물림 길이가 필요할 수 있습니다
- 다시 여는 것을 견디지 못합니다. 재조립할 때마다 플라스틱 나사산이 다시 성형되며, 깎여 나간 재료는 돌아오지 않습니다. 이것을 몇 번 여는가에 대한 답이 한두 번을 넘는다면, 나사산을 하우징보다 단단한 무언가에 두는 것을 검토할 만합니다 — 실제 경계가 어디인지는 수지, 나사, 토크에 따라 달라지므로 규칙이 아니라 시험으로 정하는 것이 좋습니다
- 열지 않아도 느슨해집니다. 고분자는 크리프가 생기고, 눈에 보이게 부러지는 것 없이 나사산 플랭크와 자리면을 통해 초기 체결력이 새어 나갑니다
인서트가 실제로 바꾸는 것
용량은 대개 올라갑니다 — 플라스틱 하우징 속의 금속 나사산은 성형한 나사산보다 더 큰 토크와 하중을 받습니다. 하지만 설계를 바꾸는 것은 하중이 어디서, 어떤 형태로 전달되는가입니다.
| 모재에 직접 탭 | 인서트 사용 | |
|---|---|---|
| 하중 경로 | 나사의 나사산에서 모재의 나사산으로 | 나사의 나사산에서 인서트로, 인서트의 바깥면을 통해 모재로 |
| 하중을 받는 면적 | 작고, 처음 물린 몇 개 나사산에 집중 | 크고, 인서트의 널링된 바깥면 전체에 분산 |
| 파손 방식 | 나사산 파손 | 뽑힘 또는 헛돌기 — 인서트가 보스에서 빠지거나 보스 안에서 돎 |
| 시험 항목 | 나사산 파손 토크, 나사산 물림 길이 | 축 방향 뽑힘력과 토크에 의한 회전 — 그리고 무엇이 움직였는지 지켜봐야 함 |
그래서 “인서트를 넣었다”는 말은 강도 질문에 대한 절반의 답일 뿐입니다. 인서트는 대개 용량을 높여 주면서 가장 약한 고리를 인서트와 보스 사이의 경계면으로 옮기며, 그 경계면에는 따로 맞춰야 할 형상이 있습니다. 널링 형태도 그 일부입니다 — 거친 널링은 회전에 더 잘 버티지만 플라스틱에 더 큰 부하를 주고, 직선 무늬와 나선 무늬는 헛돌기와 뽑힘에 각기 다르게 유리합니다 — 하지만 그 주위의 보스도 적어도 그만큼 중요합니다.
각 방식이 전제하는 것
- 열 압입식과 초음파식. 국부적으로 녹이거나 가소화해 널링과 언더컷 속으로 흘러 들어가게 할 수 있는 열가소성 수지를 전제로 합니다. 팁 온도는 수지에 맞춰 정하며, 지나치면 인서트가 고정되어야 할 재료가 열화됩니다 — 그러나 통제된 국부 용융은 이 방식의 메커니즘이지 실패가 아닙니다. 두 방식 모두 나사용이 아니라 인서트용으로 설계된 보스를 전제로 합니다
- 인서트 성형. 금형을 직접 보유하고 사이클 타임과 취급 비용을 감수할 수 있다는 것을 전제로 하며, 그 대가로 모재가 밀려나는 대신 인서트를 감싸며 성형됩니다
- 압입식. 공차를 관리한 구멍을 전제로 합니다. 고정력이 억지 끼워맞춤에서 나오고, 죔새가 핵심 치수이기 때문입니다
- 확장식. 다른 메커니즘입니다. 인서트를 먼저 끼운 뒤 나사나 설치 공구로 바깥쪽으로 확장시키므로, 고정력이 삽입할 때가 아니라 조립할 때 생깁니다
- 와이어 나사 인서트. 이를 받기 위해 탭을 낸 구멍을 전제로 합니다 — 대개 금속에 쓰지만, 같은 방식으로 설치하는 플라스틱용 제품도 있습니다. 무른 재료에 더 단단한 나사산을 넣거나, 이미 파손된 나사산을 보수합니다
- 블라인드 리벳 너트. 나사산을 낼 만한 깊이가 처음부터 없어 체결 부품이 자기 나사산을 가져와야 하는 판재를 전제로 합니다
이 목록은 순위가 아닙니다. 각 방식은 모재가 무엇이고 어떤 설비가 있는지에 대해 서로 다른 질문에 답하고 있습니다.
그래서 인서트를 넣는다 — 그런데 이렇게 하면 얻는 것이 없습니다
보스를 바꾸지 않고 인서트만 추가하는 경우입니다. 이에 대한 빈도 데이터는 없으며 있는 척하지도 않겠지만, 도면에서 보이지 않기 때문에 가장 먼저 확인할 만한 항목입니다. 나사산 성형 나사에 맞춘 보스와 인서트에 맞춘 보스는 다른 부품입니다 — 구멍이 다르고, 대개 벽 두께도 다릅니다. 예전 형상에 인서트를 넣으면 파손 위치가 나사산에서 보스로 옮겨 갈 뿐 나아지는 것은 없습니다.
뽑히는 인서트는 대개 보스가 너무 얕거나, 구멍이 너무 크거나, 주위 재료가 너무 적다는 신호입니다. 헛도는 인서트는 대개 벽이 얇거나, 널링 물림이 나쁘거나, 체결 토크가 주변 재료가 버틸 수 있는 수준보다 높다는 신호입니다. 인서트 형상도 분명히 중요합니다 — 길이, 널링 형태, 언더컷은 두 값을 모두 바꿉니다 — 하지만 보스가 지배적인 제약이라면 다른 인서트는 그 제약을 없애는 것이 아니라 옮길 뿐이며, 어느 쪽이든 설계해야 할 부분은 보스입니다.
인서트를 지정하기 전에 정해야 할 것
- 이 이음은 몇 번 열립니까? 인서트가 답하기 위해 존재하는 질문이 바로 이것이며, 답이 0번이라면 인서트는 아무것도 해결하지 못할 수 있습니다
- 모재는 정확히 무엇입니까? 열가소성 수지, 열경화성 수지, 충전재 함유, 주조품, 판재 — 재료마다 배제되는 설치 방법이 다릅니다
- 보스를 새로 설계합니까, 그대로 씁니까? 그대로 쓴다는 것은 명시해 둘 가치가 있는 전제입니다. 도면에는 그것을 알려 주는 표시가 없기 때문입니다
- 성형품에서 뽑힘과 헛돌기는 누가 측정합니까? 계산이 아니라, 시험 블록도 아니라 — 실제 부품에서
같은 질문 — 모재가 어떻게 반응할 것인가 — 이 구멍의 배치도 결정합니다. 체결 구멍을 엇갈리게 배치하는 이유와, 설계 기준이 그에 대해 실제로 무엇을 인정해 주는지를 참고하십시오.
판재의 경우, 두께 하한과 버링 구멍의 실제 가치는 판이 너무 얇아 나사산을 유지할 수 없을 때에서 다룹니다.
모재가 나사산을 유지할 수 없다고 판단하기 전에, 모재가 실제로 무엇인지 확인하십시오 — 다이캐스팅은 한 가지 재료가 아닙니다.
모재가 금속이나 플라스틱이 아니라 조적이라면 나사산은 아예 포기하고, 하중은 수지와 맞물림으로 전달됩니다. 그 경우 수치를 공표하기 전에 유럽 평가 문서가 무엇을 요구하는지는 당신의 벽돌에서 다섯 번 뽑아 보고, 표준 편차 3.4배를 뺀다에 있습니다.
이 글은 1단계: 모재를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
나사 인서트를 쓰면 이음이 더 강해집니까?
대개 그렇습니다. 그리고 이음에서 가장 약한 곳도 바뀌는데, 사람들이 놓치는 부분이 바로 이것입니다. 플라스틱 하우징 속의 금속 나사산은 플라스틱 자체에 성형한 나사산보다 더 큰 토크와 하중을 받으며, 하중은 인서트의 널링된 바깥면을 통해 보스의 훨씬 넓은 면적으로 퍼집니다. 그러나 탭 구멍에는 없는 두 가지 파손 모드 — 인서트가 보스에서 뽑히는 것과 보스 안에서 헛도는 것 — 가 생기므로, 용량이 늘어나는 대신 설계하고 시험해야 할 새로운 약한 고리가 생깁니다.
뽑힘과 헛돌기는 어떻게 다릅니까?
서로 다른 시험으로 확인하는 서로 다른 파손입니다. 뽑힘은 인서트가 나사 축을 따라 보스에서 빠져나오는 것이며, 대개 보스가 너무 얕거나, 구멍이 너무 크거나, 인서트 주위 재료가 너무 적다는 신호입니다. 헛돌기는 나사를 조이는 동안 인서트가 보스 안에서 도는 것이며, 대개 벽이 얇거나, 널링 물림이 나쁘거나, 체결 토크가 주변 재료가 버틸 수 있는 수준보다 높다는 신호입니다. 둘 다 나사산 파손이 아니며, 나사산 파손 토크 시험으로 측정되지도 않습니다.
인서트를 넣었는데 왜 문제가 해결되지 않았습니까?
대개 보스를 함께 새로 설계하지 않았기 때문입니다. 나사산 성형 나사에 맞춘 보스는 인서트에 맞춘 보스와 구멍이 다르고, 대개 벽 두께도 다릅니다. 예전 형상에 인서트를 넣으면 파손 위치가 나사산에서 보스로 옮겨 갈 뿐 나아지지 않습니다. 그래서 인서트는 체결 부품의 변경이 아니라 부품 자체의 변경입니다.
플라스틱 부품에는 언제 성형 나사산 대신 인서트를 써야 합니까?
반복 개폐가 통상적인 계기입니다. 재조립할 때마다 플라스틱 나사산이 다시 성형되고, 밀려나거나 깎여 나간 재료는 돌아오지 않기 때문입니다 — 실용적인 한계가 어디인지는 수지, 나사, 토크에 따라 달라지므로 숫자가 아니라 시험으로 정하는 것이 좋습니다. 열고 닫는 것과 무관한 계기도 두 가지 있습니다. 열지 않아도 초기 체결력이 새어 나갈 만큼 크리프가 큰 모재, 그리고 나사산을 나사보다 강하게 만드는 데 필요한 물림 길이가 부품의 깊이보다 긴 경우입니다.
열 압입식 인서트를 설치할 때의 목표는 무엇입니까?
보스를 널링과 언더컷 속으로 흘러 들어가게 하는 것입니다. 즉 용융을 피하는 것이 아니라 통제된 방식으로 국부적으로 녹이거나 가소화하는 것입니다. 팁 온도는 모재 수지에 맞춰 정하며, 지나치면 인서트가 고정되어야 할 재료가 열화됩니다. 이 방식은 열가소성 수지를 전제로 합니다 — 열경화성 수지는 다시 흐르지 않으므로 이 방법을 옮겨 쓸 수 없습니다. 설정의 나머지 절반은 구멍입니다. 인서트가 밀어낸 고분자 부피는 어딘가로 가야 하기 때문입니다. 그것이 가는 곳이 구멍입니다.
참고 자료
문의
인서트와 더 큰 나사 사이에서 고민 중이십니까? 모재, 보스 치수, 그리고 수명 동안 이음을 몇 번 여는지 보내 주십시오. 인서트는 파손을 없애는 것이 아니라 어느 경계면이 파손되는지를 바꿉니다 — 그리고 보스를 함께 새로 설계하지 않으면, 그 변경은 대개 문제를 해결하지 못하고 옮길 뿐입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com