 TIGERFASTENERS
다이캐스팅 부품은 한 가지 재료가 아닙니다
합금 데이터시트에는 인장 강도가 하나 적혀 있습니다. 고압 다이캐스팅 부품에는 인장 강도가 하나가 아닙니다. 결정립 크기, 경도, 기공률이 모두 깊이에 따라 달라집니다. 다만 현장에서 흔히 말하는 것처럼 깔끔하게 달라지지는 않으며, 두꺼운 벽에서는 모두가 말하는 미세 결정립 표피층이 아예 없습니다.
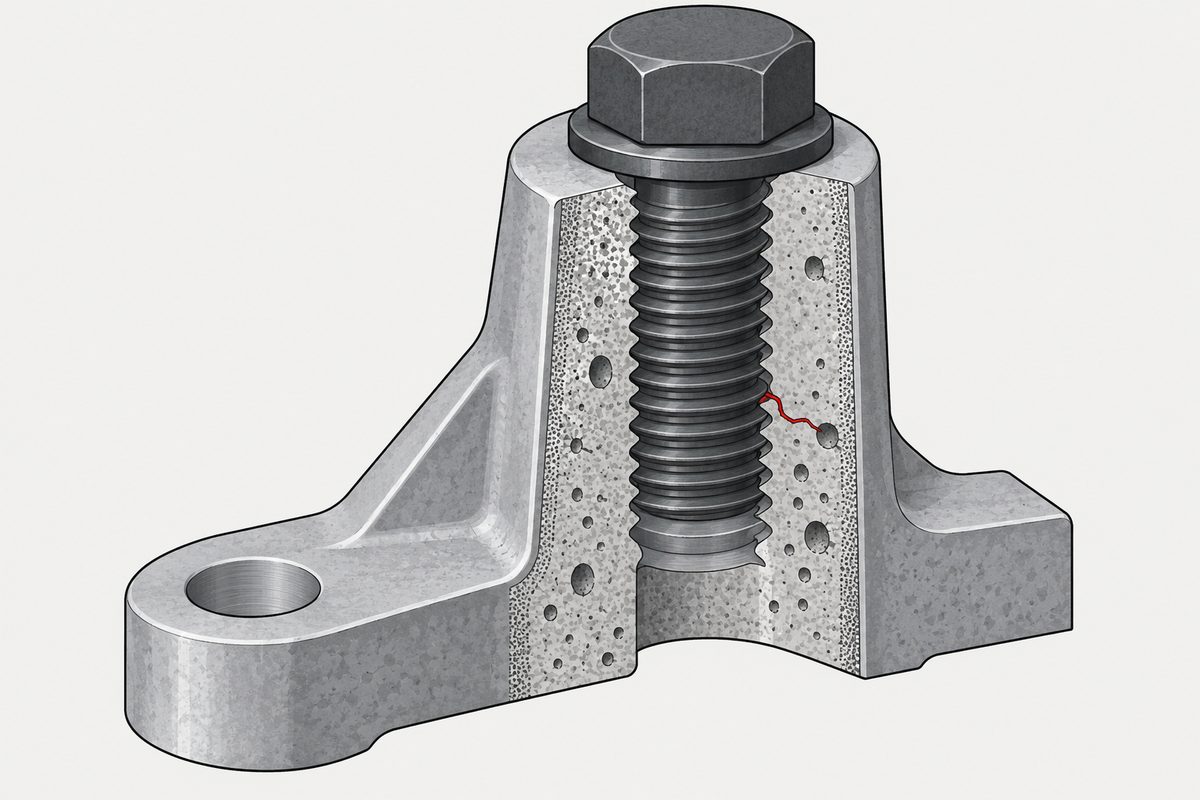
표피층은 실재하지만 일정하지 않습니다
고압 다이캐스팅(HPDC) AlSi10MnMg(Fe)의 단면 측정에서 미세 결정립 표면층은 다음과 같았습니다.
| 벽 | 표피층 |
|---|---|
| 2 mm | 30–150 µm |
| 4 mm | 20–90 µm |
| 6 mm | 관찰되지 않음 |
| 10 mm | 관찰되지 않음 |
게다가 2 mm에서도 표피층은 군데군데 끊기거나, 표면에서 떨어져 있거나, 한쪽 면에는 아예 없었습니다. HPDC에 대해 인용할 수 있는 단일한 전형적 두께는 없습니다.
메커니즘은 꽤 단순합니다. 2차 덴드라이트 암 간격은 표면에서 3.6 µm, 코어에서 14.6 µm로 측정되었고, 이는 각각 약 33 °C/s와 0.5 °C/s의 냉각 속도에 해당합니다. 표면은 빨리 굳었고 코어는 그렇지 않았습니다.
기공은 예상대로 분포하지 않습니다
처음에는 표피층이 치밀하고 기공은 그 아래에 있어서, 표피층을 뚫고 드릴 가공하면 약한 부분이 드러난다고 쓰려 했습니다. 측정 결과는 이를 뒷받침하지 않습니다.
| 벽 | 코어 | 표피층 |
|---|---|---|
| 2.7 mm | 0.18% | 0.42% |
| 3.7 mm | 0.31% | 0.07% |
| 4.7 mm | 0.11% | 0.27% |
| 5.7 mm | 0.14% | 0.16% |
| 6.7 mm | 0.05% | 0.10% |
다섯 가지 벽 두께 중 네 가지에서 표피층이 코어보다 기공이 많았으며, 같은 연구는 기공이 두 영역 어느 쪽보다도 표피층과 코어의 경계면에서 최대가 되는 경우가 많다고 지적합니다. HPDC AM50에 관한 별도 연구에서는 실제로 가스 기공이 벽 두께의 가운데 3분의 1에 몰려 있었고 수축 기공은 더 고르게 퍼져 있었습니다. 따라서 분포는 기공 생성 메커니즘과 공정에 따라 달라지며, 어느 패턴도 일반 규칙이 아닙니다.
규모를 짐작할 수 있도록: 이 연구의 CT 분해능은 4~9 µm, 평균 기공 지름은 14~32 µm, 최대 기공 지름은 108~247 µm였습니다. 가장 큰 기공은 작은 나사산에서 무시할 수 없는 비율을 차지합니다.
경도도 깊이에 따라 단순히 떨어지지 않습니다
HPDC 알루미늄 합금 두 종의 3 mm 단면에 걸친 미소 경도 매핑은 평균적으로 U자형 깊이 프로파일을 보이며, 표면과 중심의 차이는 평균 약 15 HV입니다. 국부 극값의 폭은 훨씬 넓습니다. 한 합금의 표면에서 130~150 HV, 코어에서 국부적으로 50~90 HV였고, 기공이 있는 곳은 30~45 HV까지 내려갔습니다.
그런데 AlSi10MnMg(Fe)에 대한 별도 측정은 더 까다롭습니다. 경도는 표면에서 약 86 HV로 시작해 약 300 µm 깊이까지 올라갔다가 Al–Si 공정 분율이 늘어나는 구간을 지난 뒤에야 떨어지기 시작합니다. 따라서 ‘단단한 표피, 무른 코어’는 가정할 수 있는 프로파일이 아닙니다.
나사산에 주는 의미: 신중하게
여기서는 무엇이 추론이고 무엇이 측정인지 정직하게 구분해야 합니다.
HPDC에서 나사산 강도를 깊이별로 분해하거나, 서로 다른 깊이에 드릴 가공한 나사산의 인발력을 비교한 연구는 찾지 못했습니다. 말할 수 있는 것은 기하학적인 사실입니다. 구멍을 바깥 표면에서 안쪽으로 드릴 가공하면 원래 표피층은 구멍 입구 부근에만 있고, 원통형 구멍 벽은 새로 드러난 재료입니다. 나사산 물림 길이가 수십에서 수백 마이크로미터보다 훨씬 길면 나사산 대부분은 원래의 바깥 표피층에 있지 않습니다.
그렇다고 나사산이 균일하고 더 약한 코어에 있다는 뜻은 아닙니다.
- 주조로 뚫은 코어 구멍은 구멍 벽에 자체 주조 표피를 유지하지만, 드릴 구멍은 그렇지 않습니다.
- 표피층은 끊길 수 있으며, 더 단단한 영역이 표피층과 코어의 경계면에 있을 수 있습니다.
- 기공률이 반드시 코어에서 가장 높은 것은 아닙니다.
HPDC의 암나사를 같은 합금의 단조재나 압출재와 직접 비교한 연구도 찾지 못했습니다. 가장 가까운 것은 소재 인장 비교로, HPDC AZ91의 항복이 압출 AZ91보다 약 2~3배 낮았습니다. 그러나 이 연구에서는 나사산을 만들거나 시험하지 않았으므로 나사산 파손 수치로 환산할 수 없습니다.
표준이 실제로 제공하는 것
- DIN 7500-2는 주조 표피를 실제로 다룹니다. 이 표준의 지침에 따르면 구멍 벽을 가공 경화시키는 구멍 가공 방법은 표의 값보다 큰 지름이 필요할 수 있고, 이는 주조 구멍에도 해당할 수 있으며(독일어 원문은 Gusshaut를 명시합니다), 주조 코어 구멍에서는 성형부를 포함한 나사 형상을 주조 구멍에 개별적으로 맞춰야 합니다. 값은 제조사와 사용자 시험에서 나온 지침값이며, 양산 전에 자체 시험을 할 것을 전제로 합니다.
공개된 문서는 공식 서론뿐이고 5쪽짜리 표준 본문은 유료입니다. 따라서 확인할 수 없는 조항 번호는 인용하지 않습니다. - ‘알루미늄은 지름의 두 배 물림’은 표준이 아닙니다. DIN 7500-2는 재료와 실제 물림 길이에 따른 구멍 지름을 표로 제시합니다. ISO 16224:2026은 볼트 파단, 수나사 파손, 암나사 파손의 계산 방법을 제공합니다. VDI 2230 Blatt 1:2015 R10.4.2절의 식 205~208은 수나사의 인장 강도, 암나사의 전단 강도, 피치, 지름, 공차 보정, 비하중 길이로부터 유효 물림 길이와 전체 물림 길이를 계산합니다. 어느 것도 재료별 고정 배수를 쓰지 않으며, HPDC 전용 계수도 없습니다.
- 주조품에 나사산을 성형하는 방법은 실제 근거가 있습니다. 미국 에너지부의 한 프로그램은 HPDC A380 알루미늄과 AZ91D 마그네슘의 주조 성형 구멍에 나사산 성형 체결 부품을 나사 파단 또는 암나사 파손까지 체결해 시험했고, 양산 주조품에서 이 방법이 기술적으로 가능하다고 결론지었습니다. 주조 Al 319-T7에 관한 SAE 논문은 전조 시편이 절삭 시편보다 피로 강도가 높았고 이를 압축 잔류 응력으로 설명했습니다. 다만 이는 노치와 나사산 골의 모사 시험이었지 HPDC 암나사의 인발 시험이 아니었습니다. HPDC 알루미늄에서 같은 구멍과 같은 나사산으로 성형 탭과 절삭을 비교한 연구는 찾지 못했습니다.
주조품은 그 안의 강제 나사보다 약 두 배 빠르게 팽창하기도 합니다. 온도는 초기 체결력을 바꿉니다.
그럼 데이터시트의 숫자는 어떻게 써야 하나
처음에는 합금의 인장 강도가 나사산 설계에 별 도움이 되지 않는다는 말로 끝내려 했습니다. 그것은 지나친 표현입니다. 공칭 강도는 실제 입력값입니다. ISO 16224와 VDI 2230은 나사산 파손을 계산할 때 이 값이나 이 값에서 도출한 전단 강도를 사용합니다.
정확한 표현은 범위가 더 좁지만 여전히 의미가 있습니다. 공칭 인장 강도는 필요조건이지만 충분조건은 아닙니다. 구멍 주변의 국부 조직과 기공을 대신할 수 없고, 다이캐스팅 부품은 둘 다 편차가 커서 계산은 답이 아니라 출발점입니다.
DIN 7500-2가 양산 전 검증에 대해 그렇게 말하는 이유도 여기에 있습니다. 주조품에서 그 지시는 상투적인 문구가 아닙니다.
이어지는 주제
성형 방식과 그에 필요한 구멍 공차는 금속용 나사산 성형 나사에, 나사산을 만드는 방식을 정하는 형식 문자는 태핑 나사의 문자에 있습니다. 모재가 아예 너트 역할을 할 수 없을 때는 모재가 너트가 될 수 없을 때를, 또 다르게 거동하는 플라스틱의 경우는 플라스틱용 나사를 참고하십시오.
이 글은 1단계: 모재를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
다이캐스팅 부품의 표피층은 얼마나 두껍습니까?
벽에 따라 다르고 항상 있는 것도 아닙니다. HPDC AlSi10MnMg(Fe) 단면에서 미세 결정립 표피층은 2 mm 벽에서 30~150마이크로미터, 4 mm 벽에서 20~90마이크로미터였고, 6 mm와 10 mm 시편에서는 전혀 관찰되지 않았습니다. 2 mm에서도 표피층은 군데군데 끊기거나 표면에서 떨어지거나 한쪽 면에 아예 없었으므로, 인용할 수 있는 단일한 전형적 두께는 없습니다.
다이캐스팅 부품의 기공은 코어에 몰려 있습니까?
그렇다고 믿을 수 없습니다. HPDC AZ91의 X선 CT에서는 다섯 가지 벽 두께 중 네 가지에서 표피층이 코어보다 기공이 많았고(예: 2.7 mm에서 0.42% 대 0.18%), 기공은 두 영역보다 표피층과 코어의 경계면에서 최대가 되는 경우가 많았습니다. AM50에 관한 별도 연구에서는 가스 기공이 벽 두께의 가운데 3분의 1에 몰려 있고 수축 기공은 더 고르게 분포했으므로, 분포는 기공 생성 메커니즘과 공정에 따라 달라집니다.
다이캐스팅 부품은 깊이 들어갈수록 물러집니까?
단조롭게 물러지지는 않습니다. HPDC 알루미늄 합금 두 종의 미소 경도 매핑은 표면과 중심의 차이가 약 15 HV인 U자형 평균 프로파일과 훨씬 넓은 국부 극값을 보여 줍니다. 그런데 AlSi10MnMg(Fe)의 한 측정에서는 경도가 표면에서 약 86 HV로 시작해 알루미늄-실리콘 공정 분율이 늘면서 약 300마이크로미터 깊이까지 올라간 뒤 떨어집니다. 무른 코어 위의 단단한 표피는 가정할 수 있는 프로파일이 아닙니다.
알루미늄 다이캐스팅 보스에는 나사산 물림 길이가 얼마나 필요합니까?
표준화된 배수는 없습니다. 지름의 두 배라는 수치는 경험칙입니다. DIN 7500-2는 재료와 실제 물림 길이에 따른 구멍 지름을 표로 제시하고, ISO 16224:2026은 볼트 파단과 나사산 파손의 계산 방법을 제공하며, VDI 2230 Blatt 1:2015 R10.4.2절은 나사산 강도, 피치, 지름, 공차 보정, 비하중 길이로부터 물림 길이를 계산합니다. 어느 것도 재료별 고정 배수나 HPDC 전용 계수를 쓰지 않습니다.
합금 데이터시트의 강도로 나사산을 설계해도 됩니까?
입력값으로는 예, 답으로는 아니요입니다. ISO 16224와 VDI 2230은 나사산 파손을 계산할 때 공칭 인장 강도를 직접 또는 도출한 전단 강도를 통해 사용합니다. 그러나 이 값은 해당 구멍 주변의 국부 조직과 기공을 대신할 수 없고, 다이캐스팅 부품은 둘 다 편차가 커서 계산은 출발점에 불과합니다. DIN 7500-2가 양산 전에 자체 시험을 요구하는 이유도 그것이며, 주조품에서 이는 상투적인 문구가 아닙니다.
참고 자료
- Dalai et al., Metallurgical and Materials Transactions A, DOI 10.1007/s11661-024-07631-1 — 2 mm에서의 표피층 두께, SDAS와 냉각 속도, 깊이별 경도
- Dalai et al., Materials Characterization 221 (2025) 114775 — 4 mm에서의 표피층, 6 mm와 10 mm에서는 없음
- Biswas et al., Metallurgical and Materials Transactions A (2013), DOI 10.1007/s11661-013-1783-y — CT로 측정한 HPDC AZ91의 기공, 표피층 대 코어, 압출재 대비 소재 인장
- Chadha et al., Materials Science and Engineering A 427 (2006) 99–111, DOI 10.1016/j.msea.2006.04.082 — AM50의 기공 분포
- Yang et al., “The Skin Effect in High Pressure Die Casting Al Alloys”, ICAA12 (2010) — U자형 경도 프로파일
- DIN 7500-2:2016-04 — 구멍 지름 지침, 가공 경화 구멍과 주조 구멍, Gusshaut, 주조 코어 구멍의 개별 조정
- ISO 16224:2026; VDI 2230 Blatt 1:2015 R10.4.2절, 식 205–208 — 고정 배수가 아니라 계산으로 정하는 물림 길이
- Paxton et al., PNNL/DOE, “Die-Cast Net-Shaped Hole Process Development for Application of Thread-Forming Fasteners”, FY2006 Automotive Lightweighting Materials Progress Report
- Blaha et al., SAE 2006-01-0780, DOI 10.4271/2006-01-0780 — 주조 Al 319-T7의 전조 대 절삭
개별 체결부의 합격 여부는 귀사의 도면과 자체 시험에 따릅니다.
문의
부품이 주조품이라면 구멍이 주조 구멍인지 드릴 구멍인지, 그 위치의 벽 두께가 대략 얼마인지 알려 주십시오. 이 두 가지가 합금 이름보다 답을 더 크게 바꿉니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com