 TIGERFASTENERS
Type 1, 23, 25는 옛 이름이며, Type 17은 다른 체계에 속합니다
카탈로그는 Type 17, Type 23, Type 25를 마치 세 가지 표준 사양인 것처럼 나열합니다. 그중 두 숫자는 현행 표준에 여전히 있는 문자 명칭의 이전 이름입니다. 세 번째는 그 표준에 아예 없습니다. 호주 표준에 있으며, 그 표준은 모든 카탈로그가 사진으로 보여 주는 끝 모양이 아니라 달성해야 할 성능으로 이를 정의합니다.
숫자는 문자 명칭의 옛 이름입니다
현행 표준은 ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series)로, 2024년 6월 21일에 발행되어 2013년판을 대체했습니다. 태핑 나사에는 원래 별도의 표준인 ASME B18.6.4-1998 (R2005)이 있었으나, 2013년 2월 5일 B18.6.3에 통합되었습니다.
현행 표에서 명칭은 문자이며, 숫자는 이전 명칭으로 표시됩니다.
| 현행 | 이전 | 위치 |
|---|---|---|
| D | 1 | 표 4.1.2.2-1, F, G, T와 함께 |
| T | 23 | 표 4.1.2.2-1 |
| BT | 25 | 표 4.1.2.1-1, BF와 함께 |
따라서 두 명칭 체계가 나란히 운용되는 것이 아닙니다. 옛 이름과 새 이름을 가진 하나의 체계입니다. 공식 지위를 잃은 것은 숫자이지 형상이 아니며, D, T, BT는 모두 2024년판 본문 표에 여전히 있습니다.
숫자가 붙은 적이 없는 문자들(AB, B, C, F 등)은 문자가 실제로 지정하는 것에서 다룹니다.
Type 17은 표준에 있습니다. 다만 그 표준이 아닙니다
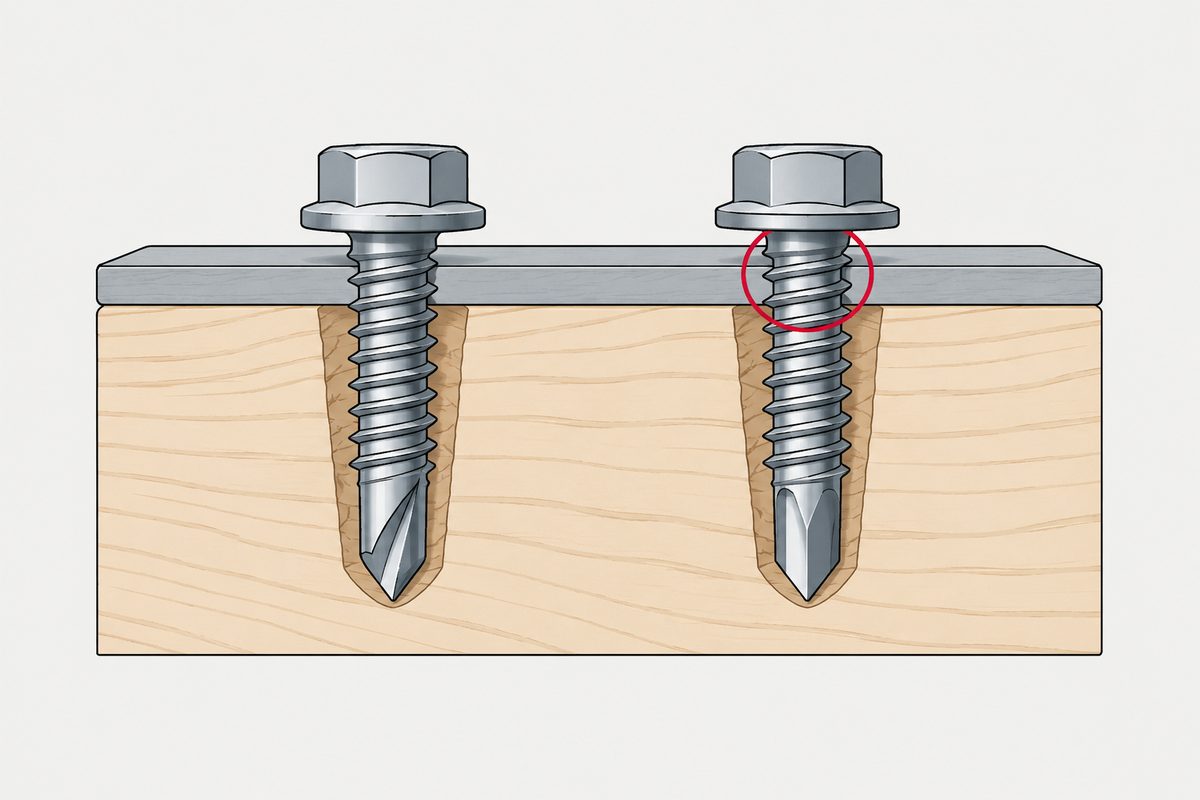
거의 모든 목재·지붕재 카탈로그에 등장합니다. 끝에 노치나 홈을 낸 뾰족한 오거형 끝으로, 목재, 보드, 지붕 강판을 목재 골조에 고정하는 용도로 팔립니다. 내세우는 목적은 초기 토크를 낮추고, 칩을 배출하고, 가장자리 가까이 고정할 때 쪼개짐 가능성을 줄이는 것입니다.
ASME B18.6.3에는 없습니다. 현행판의 타입 목록에도, 2013년판의 목록에도 없고, 이를 정의하는 ISO 표준도 없습니다. 이 점이 중요한 이유는 Type 17이 1, 23, 25와 같은 계열에 전혀 속하지 않는다는 뜻이기 때문입니다. 같은 이유로 ASME 파일럿 구멍 표도 없습니다.
AS 3566.1-2002에 있습니다. Self-drilling screws for the building and construction industries의 섹션 3 “Self-drilling screws for fixing to timber”입니다. 3.1항의 제목은 TYPE이며, 요지는 다음과 같습니다. AS 1397에 따른 최대 두께 0.48 mm의 G550 강판을 뚫고 목재에 고정하도록 만든 드릴링 나사는 Type 17이어야 한다.
그런데 그 섹션의 나머지를 읽어 보면, 고정하는 것은 형상이 아닙니다.
| 조항 | 요구 사항 |
|---|---|
| 3.1 타입 | 0.48 mm G550 강판을 뚫고 목재에 고정하는 나사는 Type 17이어야 함. 타입 이름이 용도로 정해짐 |
| 3.2 나사산 | 권장 나사산 형상과 치수, ST 3.5(No. 6)~ST 6.3(No. 14). 단, 3.5항과 3.6항을 충족하면 다른 나사산 형상도 허용 |
| 3.5 비틀림 강도 | 부록 B에 따라 시험, 표 2.3의 Type ASD 값 이상 |
| 3.6.1 드릴링과 체결 | 육각 와셔 머리 타입은 AS 1397에 따른 0.48 mm G550 강판을 관통해야 함 |
| 3.6.2 고정력 | 부록 E에 따라 시험. 인발력 2.5 kN(ST 4.8), 2.8 kN(ST 5.5), 3.1 kN(ST 6.3) 이상 |
즉 카탈로그와 표준은 같은 이름으로 서로 다른 것을 가리킵니다. 카탈로그가 말하는 것은 형상, 즉 사진 속 노치가 있는 오거형 끝입니다. 표준은 그 타입을 용도로 명명한 뒤 나사산 표, 토크 하한, 관통 드릴링, kN 단위의 인발력을 규정하며, 3.2항은 성능 조항을 충족하는 한 다른 나사산 형상을 명시적으로 허용합니다.
따라서 도면의 “Type 17”은 두 가지로 읽힐 수 있고, 그중 시험할 수 있는 것은 하나뿐입니다. 실제로 필요한 것이 끝 형상이라면 그것은 도면 요구 사항이나 승인 샘플로 지정해야 합니다. 표준은 다른 나사산 형상으로 수치를 충족하는 나사를 받아들이기 때문입니다.
범위가 더 좁은 주장 하나는 유효합니다. 표준은 토크, 관통 드릴링, 인발에 대한 기준은 두지만 쪼개짐 감소를 비교하는 기준은 두지 않습니다. 따라서 “쪼개짐을 줄인다”는 표준화된 주장이 아니라 제조사의 주장으로 남으며, 용도상 쪼개짐이 중요하다면 여전히 직접 시험해야 합니다.
각 타입이 실제로 지정하는 것
세 타입은 표준에서 공통 설명을 공유합니다. 테이퍼진 진입 나사산이 있는 무딘 끝, 그리고 하나 이상의 절삭날과 칩 포켓입니다.
| 타입 | 나사산 | 표준이 열거한 재료 | 파일럿 구멍 표 |
|---|---|---|---|
| D (1) | 머신 스크루의 지름-피치 조합, 유니파이 형상에 근접 | 알루미늄·아연·납 다이캐스팅, 강판과 구조용 강, 주철, 황동, 플라스틱 | 부록 D, 표 D-4 |
| T (23) | 같은 계열. 홈 각도 90°~95°, 절삭날이 나사 축선보다 위에 위치 | 같은 넓은 범위 | 부록 D, 표 D-4 |
| BT (25) | Type B식 테이퍼 진입 나사산을 가진 간격이 넓은 나사산에 절삭날과 칩 포켓 추가 | 공식적으로 플라스틱, 석면 및 유사 복합재용으로 열거 | 부록 D, 표 D-3 |
저희가 잘못 알고 있던 세 가지이며, 가장 자주 반복되는 세 가지이기도 합니다.
- T(23)는 “얇은 금속과 플라스틱용 가는 나사산”이 아닙니다. 재료 목록이 넓고, 표준은 이를 가는 나사산 타입으로 공식 정의하지 않습니다. 피치가 BT보다 촘촘하다는 것은 비교일 뿐 분류가 아닙니다.
- BT(25)는 “23의 굵은 버전”이 아닙니다. 실제 바탕은 Type B 형상에 절삭날을 더한 것입니다. 굵은 23이라고 부르는 것은 카탈로그식 줄임말입니다.
- Type D에 반드시 세로 홈이 하나만 있는 것은 아닙니다. 짧은 홈 하나는 역사적 형상으로, BS 4174:1972에 Type D에 대해 기술되어 있습니다. 현행 ASME 문구는 하나 이상이므로, 현재 제품은 머릿속 그림과 다를 수 있습니다.
많은 사람이 헷갈리는 것이 하나 더 있습니다. Type F는 나사산 절삭형이지 성형형이 아니며, D, T, G와 같은 표에 있습니다. 같은 체계의 문자이지 또 하나의 숫자가 아닙니다.
파일럿 구멍은 타입별로 숫자 하나가 아닙니다. 부록 D는 이를 나사 치수, 나사산, 재료 두께 또는 물림 길이, 그리고 재료별로 나눕니다. 강, 알루미늄 합금, 아연·알루미늄 다이캐스팅, 주철, 특정 플라스틱이 각각 다르며, 표에는 조건 차이가 커서 실제 용도에 맞게 구멍을 바꿔야 할 수 있다고 적혀 있습니다. 그리고 Type 17에는 ASME 파일럿 구멍 표가 아예 없습니다. 목재를 선행 드릴링할지는 수종, 밀도, 함수율, 가장자리 거리, 나사 치수, 구조 요구 사항에 따라 달라집니다.
절삭이냐 성형이냐: 실제 메커니즘
| 나사산 성형 | 나사산 절삭 | |
|---|---|---|
| 메커니즘 | 재료를 소성 변형으로 밀어내 나사산을 만듦 | 절삭날이 재료를 깎아 냄 |
| 칩 | 대체로 없음 | 칩이 생김 |
| 표준의 설명 | 더 큰 내부 응력을 허용하는 재료용(§4.1.1) | 파괴적인 내부 응력이 바람직하지 않거나 성형 체결 토크가 너무 높은 경우(§4.1.2) |
성형 나사에 관한 연구도 이 공정을 같은 방식으로 정의하며(모재를 밀어내 나사산을 만드는 것), 파일럿 구멍 지름을 성형 토크와 나사산 파손 강도를 좌우하는 주요 변수로 꼽습니다.
이 둘에 관해 단서가 필요한 주장 네 가지이며, 저희도 모두 단정적으로 쓰려던 것들입니다.
- “성형형은 재설치할 수 없다.” 제한적인 재설치는 가능할 수 있으며, 일부 플라스틱 설계 지침은 오히려 그 목적으로 성형형을 선호합니다. 이미 성형된 나사산 경로를 다시 찾기 쉽기 때문입니다. 정말로 정비가 잦다면 여전히 인서트나 너트가 필요합니다.
- “성형형은 가공 경화 때문에 풀림에 더 강하다.” 지나친 추론입니다. ASME는 성형으로 생긴 내부 응력이 일부 용도에서 저항을 높이는 데 이용될 수 있다고만 말합니다. 모든 진동 조건에서 우월하다고 보장하지 않으며, 금속에 대한 논리는 플라스틱으로 옮겨지지 않습니다.
- “플라스틱에는 항상 성형형을 쓴다.” 연성 열가소성 수지는 성형에 잘 맞는 경우가 많습니다. 취성 열경화성 수지, 고충전재, 고탄성률 재료는 오히려 절삭형이 맞을 수 있으며, 그래서 플라스틱용으로 공식 열거된 타입이 BT입니다.
- “칩이 나오므로 전자 제품에는 쓸 수 없다.” 과장입니다. 전자 제품에서 일반적으로 요구하는 것은 절삭형 금지가 아니라 이물질 위험 관리입니다. 허용 여부는 칩이 밀폐되는지, 칩 포켓 용적이 있는지, 조립 순서, 세척과 검사, 그리고 단락이나 광학적·음향적·기계적 오염 위험에 달려 있습니다.
성형은 또한 비슷한 절삭 방식보다 대체로 더 높은 체결 토크가 필요하지만, 특수한 저토크 형상은 그 차이를 줄입니다. 그리고 모재는 소성 변형과 원주 응력을 견뎌야 하며, 취성이거나 매우 단단하거나 충전재가 많은 재료는 균열이 생길 수 있습니다. 칩이 실제로 무엇을 대가로 요구하는지는 칩은 청결 문제가 아니다에서, 플라스틱 쪽은 플라스틱용 나사에서 다룹니다.
2:1 규칙은 표준이 아닙니다
나사산 파손 토크가 체결 토크의 최소 두 배여야 한다는 경험칙은 널리 퍼져 있으며, 대개 표준에서 나온 것처럼 이야기됩니다.
ASME나 ISO에서 2:1을 의무화한 일반 요구 사항은 찾지 못했습니다. 이 비율은 플라스틱 설계 핸드북까지 거슬러 올라가며, 그 책에서는 숙련 작업자가 수공구를 쓸 때는 허용될 수도 있는 값으로 제시됩니다. 그리고 같은 자료는 전동 공구를 쓰는 양산에는 약 5:1을 제안합니다.
따라서 공급업체에 2:1을 요구 사항으로 제시하는 것은 출처에서 가장 느슨한 경우를, 귀사 생산 라인과는 아마 맞지 않을 조건에서 인용하는 것입니다.
표준이 권하지 않는 타입
새 설계에 명시적으로 권장되지 않는 타입이 두 가지 있으며, 숫자가 붙은 타입이 아닙니다.
- Type C는 사용 감소와 대체로 높은 체결 토크 때문에 필수 부록 VI로 옮겨졌습니다.
- Type A의 치수는 참고용으로만 제시되며, 대신 더 일반적인 Type AB가 권장됩니다.
알아 둘 만한 것은 이 두 가지이며, 문자 명칭에 관한 글에서 다룹니다.
미터계에는 대응하는 숫자가 없습니다
ISO에도 태핑 나사 체계가 있지만, 1, 23, 25와는 전혀 대응하지 않습니다.
- ISO 1478:1999(제2판, 2024년 7월 재확인)는 ST 태핑 나사산을 규정합니다
- ISO 2702:2022(제4판)는 열처리된 강제 태핑 나사 ST2.2~ST9.5의 기계적·물리적 특성을 규정합니다
- ISO 1481, 1482, 1483, 7049, 7050은 머리 형상별로 제품을 규정합니다
“ISO Type 1은 …에 해당한다” 같은 공식 환산은 없습니다. 숫자 타입은 인치 계열에서 나온 것이며, ASME B18.6.3의 제목 자체가 그렇게 말합니다. BS 4174 같은 오래된 영국 자료도 숫자를 병기하며 D, T, BT를 썼고 아시아 카탈로그가 이를 이어 쓰고 있지만, 그것은 계승이지 ISO 대응 규격이 아닙니다.
그리고 손에 든 나사가 애초에 인치 나사인지 아직 확인하지 않았다면, 먼저 물어야 할 질문은 다릅니다. 피치로는 #10-32와 M5를 구분할 수 없으므로, 피치를 재서는 이 둘을 판별할 수 없습니다.
무엇을 묻고, 도면에 무엇을 적을 것인가
- 도면에 Type 23이라고 되어 있다면, 공급업체가 ASME B18.6.3 Type T 기준으로 작업하는지 물으십시오. 대개 그렇지만, 숫자만으로는 어떤 표준도 인용되지 않습니다.
- Type 17이라고 되어 있다면, 형상을 뜻하는지 성능을 뜻하는지 정하십시오. AS 3566.1은 토크, 관통 드릴링, 인발 수치를 충족하는 다른 나사산 형상을 받아들이므로, 실제로 필요한 것이 끝 형상이라면 도면이나 승인 샘플에 넣어야 합니다.
- 타입보다 재료를 먼저 적으십시오. 같은 타입도 연성 알루미늄과 충전 열경화성 수지에서 다르게 거동하며, 표준의 파일럿 구멍 표가 재료별로 정리된 것도 그 때문입니다.
- 타입만으로 파일럿 구멍을 제시하지 마십시오. 부록 D는 치수, 물림 길이, 재료를 함께 요구합니다.
- 파손 토크 대 체결 토크 비율을 인용한다면 공구도 밝히십시오. 수공구와 양산용 전동 공구는 같은 경우가 아닙니다.
참고 자료
- ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series), 2024년 6월 21일 발행 — 표 4.1.2.1-1(타입 BF, BT), 표 4.1.2.2-1(타입 D, F, G, T), 비필수 부록 D 표 D-3·D-4(대략적인 구멍 치수), 필수 부록 VI(Type C)
- ASME B18.6.3-2013 — §4.1.1(나사산 성형), §4.1.2(나사산 절삭), §4.1.2.1(BT), §4.1.2.2(D, F, G, T), §4.1.1.5(Type C), §§4.1.1.1 및 4.1.1.4(Type A)
- ASME B18.6.4-1998 (R2005) — 2013년 2월 5일 B18.6.3에 통합
- BS 4174:1972 §3.3(3) — 홈이 하나인 Type D의 역사적 기술
- ISO 1478:1999(ST 나사산, 2024년 7월 재확인), ISO 2702:2022(열처리 태핑 나사, ST2.2–ST9.5), 머리 형상별 ISO 1481, 1482, 1483, 7049, 7050
- AS 3566.1-2002 (R2015), Self-drilling screws for the building and construction industries — General requirements and mechanical properties — 섹션 3 “Self-drilling screws for fixing to timber”: §3.1 TYPE, §3.2 THREAD(그림 3.1, ST 3.5–ST 6.3), §3.5 비틀림 강도(부록 B), §3.6.1 드릴링·체결 능력, §3.6.2 고정력(부록 E, 표 3.3)
- Michael J. Troughton 편, Handbook of Plastics Joining: A Practical Guide — 파손 토크 대 체결 토크 비율. 전동 공구 양산은 약 5:1, 수공구를 쓰는 숙련 작업자는 2:1
- Stéphan, Mathurin, Guillot, 2012 — 성형 토크와 나사산 파손 강도를 좌우하는 변수로서의 파일럿 구멍 지름
특정 용도에 대한 합격 여부는 귀사의 도면과 자체 시험으로 결정됩니다.
정정, 2026년 8월 26일. 이 글은 처음에 Type 17이 어떤 표준에도 없다고 쓴 채 게시되었습니다. 그것은 틀렸습니다. AS 3566.1-2002 §3.1은 목재 고정 적용 범위의 나사가 Type 17이어야 한다고 요구하며, §§3.2~3.6은 그 나사산, 비틀림 강도, 인발 성능을 규정합니다. 위 섹션은 그 표준이 실제로 요구하는 내용을 중심으로 다시 썼습니다. 저희 판단은 ASME와 ISO 목록만을 근거로 했으며, 그것이 바로 이 글의 나머지가 다루는 실수, 즉 하나의 표준 계열이 주제 전체를 다룬다고 가정하는 실수였습니다.
이 글은 2단계: 나사산를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
Type 1, Type 23, Type 25는 아직 표준에 있습니까?
형상은 있고, 숫자는 이전 명칭입니다. 현행 ASME B18.6.3-2024의 표는 문자를 쓰고 숫자를 옛 이름으로 표시합니다. D는 1, T는 23, BT는 25였습니다. D, T, F, G는 표 4.1.2.2-1에, BF와 BT는 표 4.1.2.1-1에 있습니다. 따라서 두 체계가 병행하는 것이 아니라 옛 이름과 새 이름을 가진 하나의 명칭 체계이며, 공식 지위를 잃은 것은 제품이 아니라 숫자입니다.
Type 17은 표준 명칭입니까?
그렇습니다. 다만 다른 숫자들이 나온 표준에 있는 것은 아닙니다. ASME B18.6.3의 타입 목록에는 현행판과 2013년판 모두에 없으며, 이를 정의하는 ISO 자료도 없습니다. AS 3566.1-2002 섹션 3에 규정되어 있으며, 3.1항은 0.48 mm G550 강판을 뚫고 목재에 고정하도록 만든 나사는 Type 17이어야 한다고 요구합니다. 이 표준은 노치가 있는 끝 형상이 아니라 용도와 성능으로 타입을 정의하며, 3.2항은 비틀림 강도와 성능 조항을 충족하는 다른 나사산 형상을 명시적으로 허용한다는 점에 유의하십시오.
Type 25는 어디에 씁니까?
ASME는 이전 명칭 25인 Type BT를 플라스틱, 석면 및 유사 복합재용으로 공식 열거합니다. 바탕은 Type B의 간격이 넓은 나사산 형상에 절삭날과 칩 포켓을 더한 것이므로, Type 23의 굵은 버전이라고 설명하는 것은 표준의 정의가 아니라 카탈로그식 줄임말입니다. 대략적인 구멍 치수는 비필수 부록 D의 표 D-3에 있으며, 이 표는 타입별로 구멍 하나를 주는 것이 아니라 나사 치수, 물림 길이, 재료별로 정리되어 있습니다.
나사산 성형이 절삭보다 항상 낫습니까?
아닙니다. 표준은 둘을 서로 다른 조건에 대한 서로 다른 답으로 다룹니다. 성형은 재료를 소성 변형으로 밀어내며 대체로 칩이 생기지 않고, ASME는 이를 더 큰 내부 응력을 허용하는 재료와 연관 짓습니다. 절삭은 절삭날로 재료를 깎아 내며, 파괴적인 내부 응력이 바람직하지 않거나 성형에 너무 큰 체결 토크가 필요한 경우에 씁니다. 성형은 또한 대체로 더 높은 체결 토크가 필요하고, 모재가 소성 변형과 원주 응력을 견뎌야 합니다.
나사산 파손 토크는 체결 토크의 최소 두 배여야 합니까?
그 비율은 경험칙이지 표준 요구 사항이 아닙니다. ASME나 ISO에서 2 대 1을 의무화한 일반 규칙은 찾지 못했습니다. 이는 플라스틱 설계 핸드북까지 거슬러 올라가며, 그 책은 숙련 작업자가 수공구를 쓸 때는 허용될 수도 있는 값으로 제시하고, 같은 자료는 전동 공구를 쓰는 양산에는 약 5 대 1을 제안합니다. 따라서 이 수치는 공구와 함께 밝혀야 하며, 그렇지 않으면 가장 느슨한 경우를 인용하는 셈입니다.
나사산 성형 나사는 재사용을 막습니까?
반드시 그렇지는 않습니다. 제한적인 재설치는 가능할 수 있으며, 일부 플라스틱 설계 지침은 오히려 그 목적으로 성형형을 선호합니다. 이미 성형된 나사산 경로를 다시 찾기 쉽기 때문입니다. 정비가 정말로 잦은 곳에서는 첫 설치 때 만든 나사산에 의존하기보다 금속 인서트나 너트가 오래가는 해법입니다.
문의
도면에 숫자 타입이 지정되어 있다면 모재도 함께 알려 주세요. 같은 타입도 연성 알루미늄과 충전 열경화성 수지에서 다르게 거동하며, 표준의 구멍 표가 재료별로 정리된 것도 바로 그 때문입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com