 TIGERFASTENERS
Qué significa realmente «inspección aprobada»
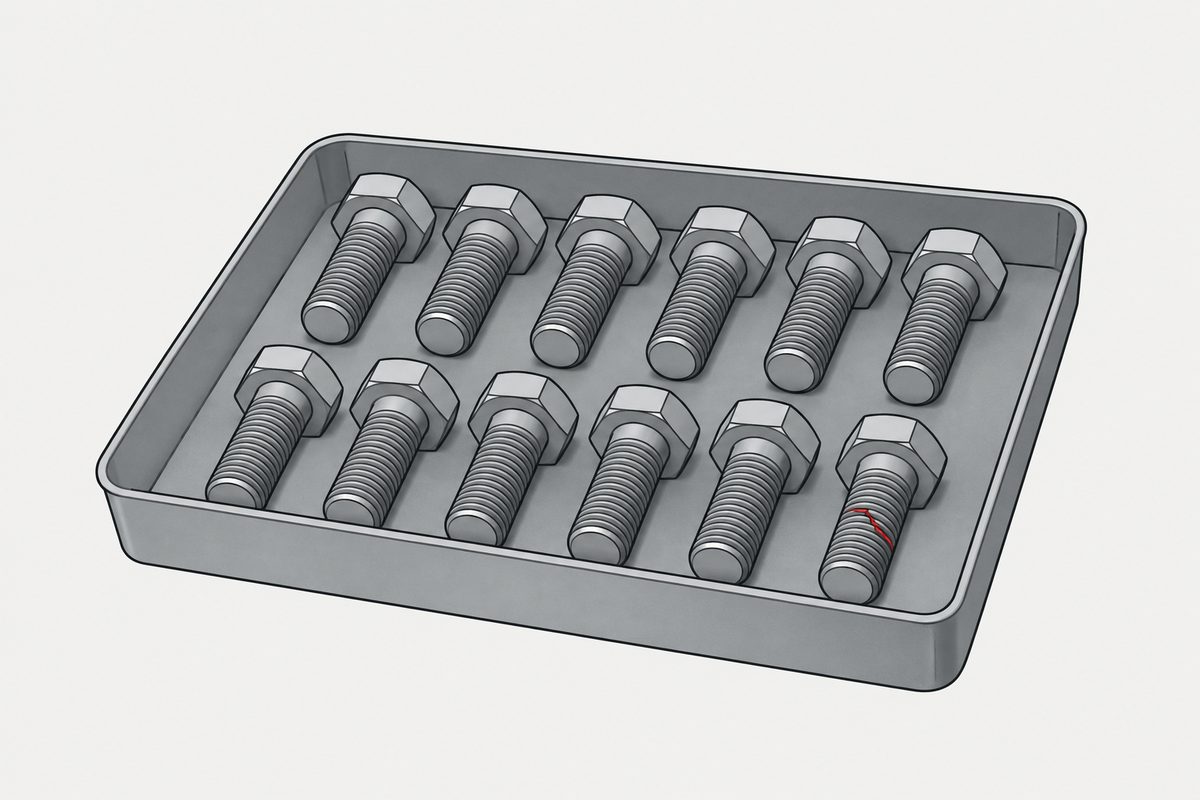
El informe dice que la inspección fue aprobada y, aun así, hay un tornillo defectuoso en la caja. No es necesariamente un error de nadie — «aprobada» significa mucho menos de lo que la mayoría entiende.
Lo que realmente significa una inspección por muestreo aprobada es: el resultado de la muestra no alcanzó el nivel en el que el plan indica rechazar el lote. Eso es más débil que «el lote es bueno», y mucho más débil que «no contiene piezas defectuosas». La brecha entre lo que dice el informe y lo que se entiende es donde empiezan la mayoría de las disputas de calidad.
Nada de esto excusa una pieza defectuosa. La especificación, la garantía y la solución que se haya acordado siguen vigentes. Esta página trata solo de lo que un resultado de muestreo puede y no puede establecer por sí solo.
Tercera entrega de la serie para principiantes, después de el orden de las decisiones (en inglés) y qué enviar en una consulta.
Lo que ocurre después de un rechazo — concesión, reproceso, reparación, reclasificación — es tema de otra página, y esos términos se diferencian entre sí más de lo que la mayoría supone.
«Pasó la inspección» suena a garantía
Un informe vuelve con un aprobado. La lectura obvia es que las piezas se revisaron y que las piezas están bien. Para eso existe la palabra, y en la mayoría de las conversaciones esa lectura se acerca bastante a la verdad.
Por eso también un solo tornillo defectuoso en un lote aceptado se siente como una promesa incumplida y no como un resultado esperable. Alguien firmó el informe. Algo tuvo que salir mal.
Así que pasó la inspección — y eso dice menos de lo que parece
La inspección por muestreo funciona así: se extraen algunas piezas del lote, se revisan y se usa el resultado para aceptar o rechazar el lote completo. Nadie miró nunca las piezas que no se extrajeron.
Por eso «aprobada» es una decisión, no una medición. Significa que el resultado de la muestra — cuántas piezas defectuosas aparecieron en ella — no alcanzó el criterio de rechazo del plan.
El muestreo aleatorio sí dice algo real sobre el lote — no es una conjetura. Pero no midió cada pieza, así que no puede establecer que no haya piezas malas en él.
Y se equivoca en ambas direcciones: a veces se rechazan lotes buenos y a veces se aceptan lotes peores. La probabilidad de cada caso es una propiedad del plan de muestreo — elegir el plan es elegir esos dos riesgos.
Un AQL no es «la tasa de defectos que usted aceptó»
Un AQL no es una tasa de defectos permitida para su lote. Es la mala interpretación más común, y produce discusiones que ninguna de las partes puede ganar, porque ambas usan el mismo número para decir cosas distintas.
Un AQL es un índice. El rango de tamaño de lote y el nivel de inspección determinan una letra código de tamaño de muestra; junto con el AQL y la severidad de inspección vigente, esa letra identifica el plan de muestreo aplicable dentro del esquema — un plan es un tamaño de muestra con sus criterios de aceptación, y un esquema es un conjunto de planes más las reglas para pasar de uno a otro. Su significado formal es el peor nivel de calidad tolerable para una serie continua de lotes — una afirmación sobre un proceso a lo largo del tiempo, no una concesión otorgada para la entrega que tiene delante. Leer «AQL 1,0» como «el 1 por ciento de mis tornillos puede estar mal y yo lo acepté» no corresponde a lo que hace ese número.
El plan que resulta tiene un riesgo del productor: la probabilidad de que un lote con un nivel de calidad que el plan considera aceptable no sea aceptado de todos modos. Ese riesgo es una propiedad del plan completo — incluidos el tamaño de muestra y el criterio de aceptación — y no puede leerse solo a partir del AQL.
También funciona en sentido contrario: como el riesgo del productor no es cero, un lote de un proceso cuyo promedio a largo plazo es mejor que el AQL puede, aun así, no ser aceptado. Por eso un único rechazo no prueba por sí solo que el proceso se haya deteriorado. Sigue siendo un resultado que merece investigarse, y los rechazos repetidos son una señal, no ruido.
Por qué la inspección al 100 % no es la salida de emergencia
El instinto al encontrar un defecto es exigir que se revise cada pieza. Ayuda, y no lo resuelve:
- La selección es en sí misma un proceso con una tasa de error. La inspección manual repetitiva deja pasar cosas, y la tasa de omisión puede aumentar con el volumen y la fatiga — justamente las condiciones que crean las cantidades de elementos de fijación.
- Algunas características no pueden verificarse sin destruir la pieza. Los ensayos de tracción hasta rotura y de par de rotura consumen los elementos de fijación en los que se realizan, y muchos ensayos de adherencia del recubrimiento dañan la pieza o se hacen sobre probetas representativas. La fragilización por hidrógeno es otro caso distinto: se gestiona mediante el control del proceso y, cuando se especifica, con ensayos de precarga, de carga sostenida o de carga incremental por escalones sobre elementos muestreados o probetas testigo del proceso — no se establece con una inspección de recepción ordinaria —; véase fragilización por hidrógeno y qué cubre el documento.
- La selección automática ve lo que se le configuró para ver. La selección óptica y dimensional es realmente eficaz en las características que mide, y ciega a las que no mide, así que por sí sola no garantiza cero escapes.
Qué mueve de verdad la tasa de defectos
La inspección no mejora el proceso por sí misma y no puede cambiar un lote que ya se fabricó. Sus resultados pueden y deben retroalimentarse — para provocar cambios de herramental, ajustes de proceso y acciones correctivas —, pero la palanca para tener menos defectos está antes de la inspección, y sobre todo antes del pedido:
- Un proceso con margen. El herramental se desgasta, y en las roscas laminadas el desgaste de los peines o una deriva de la puesta a punto pueden desplazar el diámetro de paso antes de que aparezca un defecto visual evidente — por eso importa la verificación con calibres durante el proceso (laminado frente a tallado). Un proceso que trabaja cerca de sus límites convierte la variación ordinaria en defectos; el margen reduce ese riesgo, no lo elimina.
- Especificaciones que no se contradicen entre sí. Algunos defectos son conflictos de especificación y no fallos de fabricación — un recubrimiento que no cabe en la holgura de la rosca (recubrimiento y tolerancia de rosca), o una cabeza que no puede conformarse en ese tamaño (límites del conformado de cabezas).
- Un diseño que vuelve inofensiva la falla. A menudo más eficaz y más económico que depender solo de la inspección, y el único enfoque que sigue funcionando cuando se escapa un defecto.
Qué acordar antes del pedido
| Acuerde esto | Porque, si no |
|---|---|
| Qué norma de muestreo y qué plan | «AQL 1,0» por sí solo no define un plan — la norma, el nivel de inspección y la severidad lo modifican |
| Qué características son críticas | Sin esto, una marca estética y un filete faltante pueden quedar bajo el mismo plan y el mismo número de aceptación |
| Cómo se define el lote | El tamaño del lote ayuda a determinar la letra código y puede cambiar el tamaño de muestra, así que «un lote» frente a «cuatro lotes» cambia la inspección |
| Qué ocurre ante un rechazo | Seleccionar, reprocesar, reemplazar y acreditar son costos distintos, y la discusión llega cuando ya se va con retraso |
| Si cualquier defecto es inaceptable | Si lo es, el muestreo por sí solo no basta, y eso debe saberse antes de planificar el proceso |
Es más barato acordar esto en la etapa de consulta que resolverlo después — qué enviar en una consulta explica dónde encaja. Las tolerancias son la otra mitad de la misma conversación: las cotas sin tolerancia también necesitan una fuente, y piezas conformes pueden aun así no ensamblar (acumulación de tolerancias).
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿AQL 1,0 significa que se permite un 1 % de piezas defectuosas en mi lote?
No, y es la mala interpretación más común. Un AQL es un índice: el rango de tamaño de lote y el nivel de inspección dan una letra código de tamaño de muestra y, junto con el AQL y la severidad vigente, esa letra identifica el plan de muestreo aplicable dentro de un esquema. Su significado formal es el peor nivel de calidad tolerable para una serie continua de lotes. Describe un proceso a lo largo del tiempo en lugar de conceder un margen para la entrega que tiene delante, y no es una tasa de defectos permitida para su lote.
Si la inspección fue aprobada, ¿por qué encontré igualmente un tornillo defectuoso?
Porque la inspección por muestreo es una regla de decisión sobre lotes, no una garantía sobre piezas. La aceptación significa que el resultado de la muestra no alcanzó el criterio de rechazo del plan. La muestra aleatoria es evidencia estadística genuina sobre el lote, pero no mide cada pieza y no puede establecer que el lote esté libre de defectos. Nada de esto hace aceptable una pieza no conforme — la especificación y la solución acordada siguen vigentes.
Se rechazó un lote. ¿Significa que el proceso del proveedor empeoró?
No por sí solo. El riesgo del productor no es cero, así que un lote de un proceso cuyo promedio a largo plazo es mejor que el AQL puede aun así no ser aceptado. Dicho esto, un rechazo es un resultado que merece investigarse en lugar de descartarse, y los rechazos repetidos deben tratarse como una señal que merece investigación y no despacharse como ruido de muestreo.
¿La inspección al 100 % lo resolvería?
Reduce los escapes, pero no garantiza cero. La selección manual repetitiva tiene su propia tasa de error, que puede aumentar con el volumen y la fatiga. Algunas características no pueden verificarse sin destruir la pieza — los ensayos de tracción hasta rotura y de par de rotura consumen lo que ensayan. Y la selección automática es eficaz en las características que mide y ciega a las que no mide.
Entonces, ¿qué hago si no puedo tolerar ningún defecto?
Considere el muestreo insuficiente por sí solo y cambie aquello en lo que confía. La inspección verifica un lote que ya existe; sus resultados pueden impulsar acciones correctivas, pero la palanca para tener menos defectos está antes — un proceso con margen, especificaciones que no se contradicen entre sí y un diseño que vuelve inofensiva la falla si se escapa un defecto. Pregunte qué hace el proceso, no solo qué encontró la inspección.
¿Qué debo poner realmente en la orden de compra?
Indique la norma de muestreo y el plan, no solo un número — qué norma, qué nivel de inspección, qué AQL y si la inspección es normal, rigurosa o reducida. Diga cómo se define un lote, porque el tamaño del lote ayuda a determinar el tamaño de muestra. Diga qué características son críticas, ya que suelen merecer un plan distinto del de las estéticas. Y establezca qué ocurre ante un rechazo, porque esa es la condición que la gente descubre que nunca acordó.
Consulta
Si se rechazó un lote y quiere saber si el problema está en el plan o en el proceso, envíenos el informe de inspección y el plan con el que se realizó. sales@tigerfasteners.com
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com