 TIGERFASTENERS
Laminada o tallada: la pieza en bruto es más delgada que el tornillo terminado
En resumen: una rosca laminada no se talla en el material, se empuja hacia fuera de él. La pieza en bruto parte aproximadamente del diámetro de paso — por debajo del diámetro mayor final — y los peines desplazan el metal hacia fuera para formar la cresta. No se arranca nada, así que no hay viruta ni fibra seccionada. Ese único hecho geométrico explica la diferencia a fatiga, la diferencia de coste y un modo de fallo que deja las piezas con aspecto perfecto.
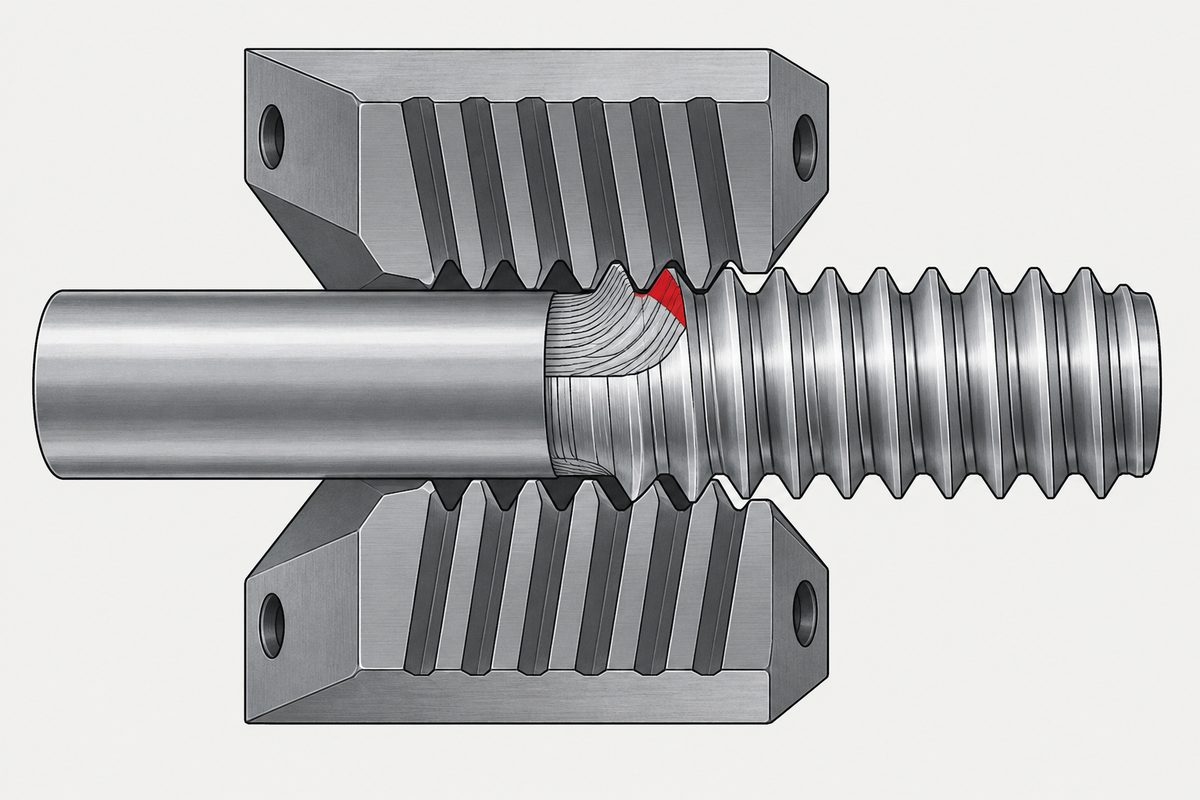
Los dos procesos, uno al lado del otro
| Laminada (conformada en frío) | Tallada (herramienta de un filo, terraja, macho) | |
|---|---|---|
| Pieza en bruto inicial | Más pequeña que la rosca terminada, cerca del diámetro de paso | Igual al diámetro mayor final |
| Material | Desplazado — sin viruta | Arrancado — viruta, que tiene que ir a alguna parte |
| Fibra en el fondo de la rosca | Sigue el contorno de la rosca, sin interrupción | Seccionada — la fibra pasa recta junto al fondo |
| Tensión residual en el fondo | De compresión — retrasa el inicio de grietas | Neutra en el mejor caso, de tracción en el peor |
| Superficie del flanco | Bruñida y endurecida por deformación | Tal como queda del corte, con marcas de herramienta a través de la rosca |
Vuelva a leer la primera fila, porque es la que se suele entender mal. Un tornillo M3 laminado no nace de una barra de 3 mm a la que se le quita material. Empieza más pequeño y crece. Si mide el alambre y el tornillo terminado y el alambre es más delgado, no hay ningún error — es el proceso funcionando.
Por qué todo se decide en el fondo de la rosca
Las grietas por fatiga en un elemento roscado empiezan en el fondo de la rosca, porque allí la sección es mínima y la concentración de tensiones máxima. Todo lo que separa los dos procesos converge en ese único punto:
- El tallado secciona la fibra justo allí y deja extremos de fibra expuestos en el punto más solicitado de la pieza
- El laminado, en cambio, dobla la fibra alrededor del fondo, de modo que recorre el contorno de forma continua
- El laminado deja además el fondo en compresión. Una carga de tracción aplicada tiene que anular esa compresión antes de poder abrir una grieta
Las comparaciones publicadas suelen situar las roscas laminadas claramente por delante de las talladas en vida a fatiga, con cifras que varían según el material, el tratamiento térmico y el método de ensayo. Tome el mecanismo como la parte fiable y las cifras como orientativas — la dirección es constante entre fuentes; la magnitud, no.
Por debajo de M6 apenas hay nada que decidir
- El beneficio es mayor donde el fondo es más pequeño. En un paso fino de M2, el radio del fondo es una fracción de milímetro, y una fibra seccionada allí supone una parte mucho mayor del camino de carga
- Tallar una rosca en una pieza en bruto pequeña es lento y delicado. Sujetar una pieza M1.6 con rigidez suficiente para tallar una rosca limpia es un problema de amarre que el laminado no tiene
- El volumen lo decide. El laminado es una operación de conformado que se mide en piezas por minuto; el tallado se mide en segundos por pieza
Por eso «¿laminada o tallada?» rara vez es la pregunta adecuada para un proveedor de tornillos pequeños — por debajo de M6, la respuesta es casi siempre «laminada». La pregunta que distingue a los proveedores es la siguiente: cómo se vigilan los peines.
El modo de fallo que nadie ve
Los peines de laminado se desgastan. No se astillan ni se rompen de una forma que se note en la pieza — se desgastan gradualmente, y el efecto es que el diámetro de paso deriva.
- Las piezas parecen perfectas. Cresta, flanco y acabado se ven normales en la inspección visual y en la silueta del proyector de perfiles
- Comienzan a ser rechazadas por el anillo calibre pasa/no pasa — o, peor, pasan en el proveedor y se atascan en la línea del cliente cuando el recubrimiento añade su parte
- La aparición es gradual, así que una muestra fija en la inspección final la detecta tarde. Lo que la detecta pronto es la frecuencia de calibración durante la producción, no unos límites más estrechos al final
Por eso la conversación sobre el recubrimiento y la conversación sobre los peines son la misma. Un diámetro de paso que deriva hacia el límite superior de la tolerancia, más un recubrimiento para el que la tolerancia nunca reservó nada, produce piezas que calibran bien en desnudo y se atascan después del recubrimiento electrolítico — sin que nadie se haya equivocado en ningún paso concreto.
Lo que el laminado no puede arreglar
- Alambre defectuoso. Inclusiones, pliegues y superficie descarburada quedan laminados dentro de la rosca junto con todo lo demás, y el fondo es justo donde no se quieren — para eso está el certificado de material
- Material que no fluye. El laminado necesita ductilidad; un material o una dureza que se resiste al conformado en frío se agrieta en la cresta en lugar de formarla — la misma restricción que limita el conformado de la cabeza
- Hidrógeno introducido después. Una rosca laminada resiste mejor la fatiga y aun así se rompe por fractura diferida si el recubrimiento electrolítico introduce hidrógeno en una pieza templada
Cuándo tallar es la respuesta correcta
- Series muy cortas, en las que el coste de los peines no se puede amortizar
- Roscas en geometrías imposibles de laminar — roscas interiores en una carcasa, roscas interrumpidas, roscas junto a un resalte sin salida
- Material ya templado más allá del punto en que admite conformado en frío
- Perfiles no normalizados para los que no existe peine y un solo pedido no justifica fabricarlo
Observe que ninguno de estos motivos tiene que ver con la calidad. Tienen que ver con geometría, dureza y cantidad. Elegir tallado en lugar de laminado para una rosca exterior de gran volumen es elegir el fondo más débil sin ningún beneficio a cambio — algo que conviene comprobar si una cotización llega inesperadamente barata.
Tres preguntas que vale la pena hacer
Y una vez resuelto el laminado, queda una segunda pregunta con una respuesta mucho menos halagüeña: si laminar después del tratamiento térmico compensa con su precarga.
- ¿Con qué frecuencia se calibra la rosca durante la producción, y no al final?
- ¿Se registra el diámetro de paso o solo pasa/no pasa? Un valor registrado muestra la deriva; un pasa/no pasa solo muestra el momento en que dejó de pasar
- ¿Se calibra antes o después del recubrimiento? Solo antes significa que el ajuste nunca se comprobó en el estado en que se envía
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Es una rosca laminada más resistente que una tallada?
A fatiga, sí, y la razón está en el fondo de la rosca. El tallado secciona la fibra justo donde la sección es mínima y la concentración de tensiones máxima, y deja extremos de fibra expuestos en el punto donde empiezan las grietas por fatiga. El laminado dobla la fibra alrededor del fondo para que recorra el contorno de forma continua y deja el fondo en compresión, de modo que una carga de tracción aplicada debe anular primero esa compresión antes de que pueda abrirse una grieta. Las comparaciones publicadas varían en magnitud según el material y el método de ensayo, pero favorecen sistemáticamente a las roscas laminadas.
¿Por qué la pieza en bruto es más pequeña que el diámetro del tornillo terminado?
Porque una rosca laminada se desplaza en lugar de arrancarse. La pieza en bruto parte aproximadamente del diámetro de paso, por debajo del diámetro mayor final, y los peines empujan el metal hacia fuera para formar la cresta. No se corta material, así que no hay viruta. Si mide el alambre recibido y el tornillo terminado y el alambre es más delgado, el proceso funciona correctamente; no es un error.
¿Los tornillos pequeños se laminan o se tallan?
Por debajo de aproximadamente M6, casi siempre se laminan. El beneficio a fatiga es mayor donde el fondo es más pequeño; sujetar una pieza en bruto muy pequeña con rigidez suficiente para tallar una rosca limpia es un problema de amarre que el laminado evita; y el laminado es una operación de conformado que se mide en piezas por minuto y no en segundos por pieza. Como la respuesta es casi siempre la misma, la pregunta más útil para un proveedor de tornillos pequeños es cómo vigila los peines de laminado.
¿Cómo se manifiesta en las piezas el desgaste de los peines de laminado?
Como una deriva del diámetro de paso, no como un defecto visible. Los peines se desgastan gradualmente en lugar de astillarse, de modo que cresta, flanco y acabado se ven normales en la inspección visual y en la silueta del proyector mientras el diámetro de paso se desplaza. Las piezas empiezan a no pasar el anillo calibre pasa/no pasa, o pasan en el proveedor y se atascan en la línea del cliente cuando el recubrimiento añade su parte. Como la aparición es gradual, la frecuencia de calibración durante la producción la detecta, y una muestra fija en la inspección final la detecta tarde.
¿Cuándo conviene tallar una rosca en lugar de laminarla?
En series muy cortas en las que el coste de los peines no se amortiza, en roscas interiores y otras geometrías que no se pueden laminar, en material ya templado más allá del punto en que admite conformado en frío y en perfiles no normalizados para los que no existe peine. Ninguno de esos motivos tiene que ver con la calidad: tienen que ver con geometría, dureza y cantidad. Elegir tallado en lugar de laminado en una rosca exterior de gran volumen supone aceptar el fondo más débil sin ningún beneficio a cambio.
Referencias
- Thread rolling — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ISO 898-1 — Mechanical properties of fasteners made of carbon steel and alloy steel
- ASTM F2281 — Standard Specification for Stainless Steel and Nickel Alloy Bolts, Hex Cap Screws, and Studs, for Heat Resistance and High Temperature Applications (roscado conformado después del tratamiento térmico)
Consulta
¿Está comparando cotizaciones y una es inesperadamente barata? Pregunte si la rosca es laminada o tallada, con qué frecuencia se calibra durante la producción y si la calibración se hace antes o después del recubrimiento. Esas tres respuestas distinguen a los proveedores con mucha más fiabilidad que el precio unitario — y un proveedor que tiene el proceso bajo control puede responderlas de inmediato.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com