 TIGERFASTENERS
Recubrir M1–M1.4: la tolerancia no reserva nada
En resumen: ISO 965-2 sitúa las roscas exteriores de M1 a M1.4 en 6h, y la desviación fundamental de la posición h es cero. No hay margen previsto para un recubrimiento. Un plano que solo dice «M1.2 exterior, cincado» puede producir piezas que no pasan el calibre después del recubrimiento – y el problema está en el plano, no en el taller de galvanizado.
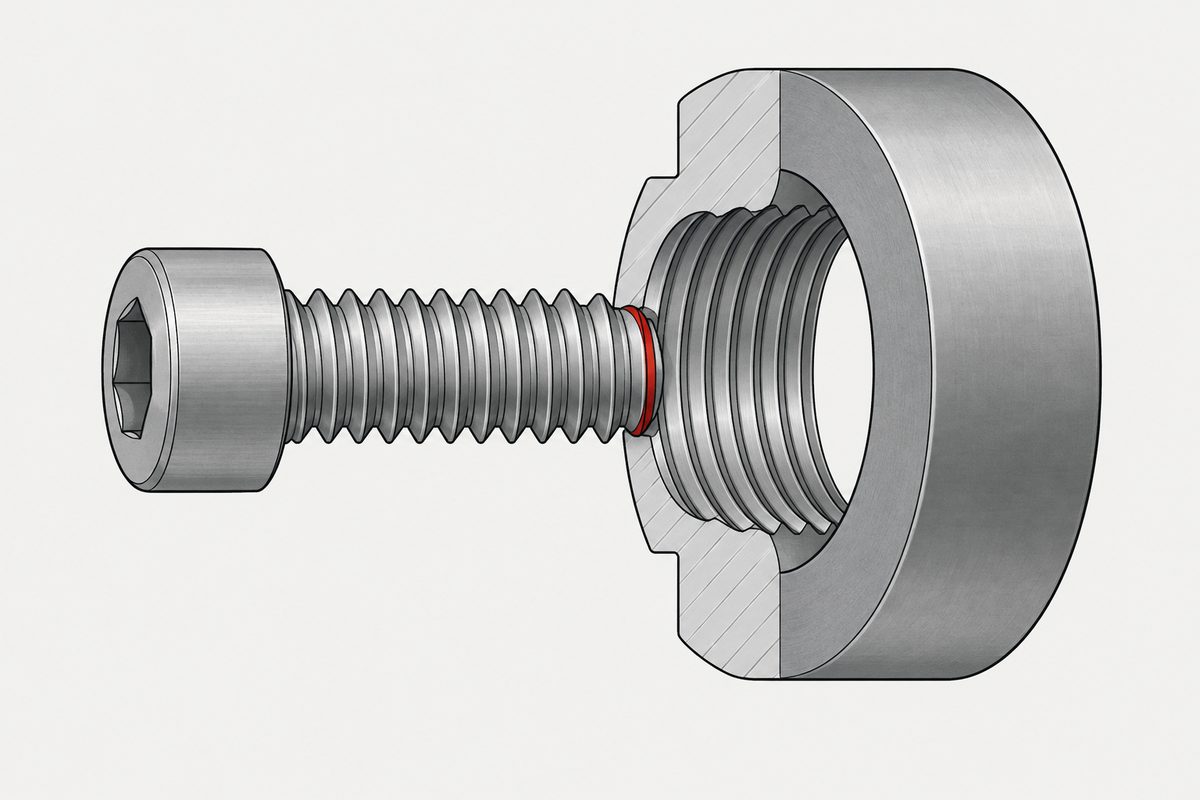
Ajustar la clase es la palanca obvia
Después del recubrimiento, una rosca no pasa el calibre. La clase de tolerancia está en el plano y lleva un número, así que ajustar ese número es lo primero que hace cualquiera.
Además, parece que el número existe para eso. El problema es que el recubrimiento no consumió el ancho de la zona de tolerancia; consumió el espacio que hay debajo.
Un recubrimiento añade cuatro veces su espesor al diámetro de paso
Este es el paso que más a menudo se omite. El recubrimiento se deposita en ambos flancos, y el diámetro de paso se mide a través de la rosca, así que la geometría da:
En una rosca exterior de 60°, un espesor de recubrimiento t por flanco aumenta el diámetro de paso en 4t.
Cinco micras de cinc cuestan, por tanto, veinte micras de diámetro de paso. En M8 eso suele absorberse sin pensarlo.

Entonces, ajustar la tolerancia – pero esa no es la cota que estorba
Es tentador comparar el crecimiento del recubrimiento con la zona de tolerancia y concluir que la zona es demasiado estrecha. Es la prueba equivocada, y en estos tamaños da la respuesta equivocada. Una rosca exterior M1.2×0.25-6h tiene una zona de tolerancia del diámetro de paso de unos 53 μm de ancho, así que veinte micras no la agotan.
La verdadera restricción es que la posición h tiene desviación superior cero. La posición g lleva una desviación fundamental negativa, y ese valor negativo es donde normalmente se aloja el recubrimiento. En h no existe ese espacio, de modo que una rosca fabricada cerca del máximo material no tiene dónde poner el recubrimiento.
El criterio es, por tanto, el diámetro de paso más desfavorable después del recubrimiento, verificado con un calibre PASA después del recubrimiento – no una comparación entre el espesor del recubrimiento y el ancho de la zona.
ISO 4042, anexo D: el máximo teórico es más delgado de lo esperado
El anexo D da el espesor máximo teórico del recubrimiento según el paso y la posición de tolerancia antes de recubrir. Dos ejemplos cercanos a nuestra gama:
| Tamaño | Paso | Posición | Máximo teórico |
|---|---|---|---|
| M1.6 | 0,35 | g | 4 μm |
| M2 | 0,4 | g | 4 μm |
| M1 – M1.4 | 0,25 – 0,3 | 6h | — sin reserva |
4 μm es un valor teórico. Dos factores lo reducen:
- Distribución del espesor. El recubrimiento electrolítico no es uniforme, y el proceso en bastidor y el proceso en tambor distribuyen de forma muy distinta. Un promedio especificado dice poco.
- El efecto hueso de perro. La densidad de corriente es mayor en aristas y extremos, así que el recubrimiento es más grueso allí – en la cresta y en los primeros filetes, justo la parte que tiene que entrar primero en el agujero.
Las piezas pequeñas no son menos propensas a la fragilización por hidrógeno
La intuición dice que una pieza pequeña tiene más superficie por unidad de volumen, que el hidrógeno escapa con más facilidad y que el horneado puede acortarse. ISO 4042 no concede tal excepción.
- Por debajo de M6, el decapado es a veces la única vía de limpieza viable – y el decapado es una de las principales vías de entrada del hidrógeno.
- En una sección delgada, la capa endurecida ocupa una fracción mayor del conjunto, lo que puede aumentar la susceptibilidad en lugar de reducirla.
- Acortar un horneado exige ensayos de carga sostenida o una cualificación del proceso, no un razonamiento a partir de la geometría.
ISO 4042 y ASTM B850 no usan la misma clasificación y no deben mezclarse. ISO parte de la dureza (un núcleo por encima de 390 HV se considera susceptible), con condiciones típicas de 190–220 °C durante 8–10 h, y establece que 185–195 °C durante cuatro horas es en general insuficiente – contando el tiempo desde que toda la carga alcanza la temperatura, no desde que entra en el horno. ASTM clasifica, en cambio, por la resistencia a la tracción real.
Qué poner en el plano
- Designación de la rosca con posición y clase de tolerancia, no solo «M1.2»
- Si la tolerancia se aplica antes o después del recubrimiento – el punto más disputado de todos
- Para M1–M1.4 recubiertos, un margen explícito: un diámetro de paso máximo antes del recubrimiento, o un requisito declarado de calibre PASA después del recubrimiento
- Aceptación con calibre PASA después del recubrimiento, no solo un informe de espesor
- Para piezas de alta resistencia (núcleo por encima de 390 HV), las condiciones de horneado y cuándo empieza a contar el tiempo
Nada de esto aparece en la fase de muestras, y por eso el problema llega tarde. Las muestras suelen ir sin recubrir, o recubiertas en un lote pequeño y bien controlado. Aparece en el primer lote de producción. Es un argumento para acordar de qué es prueba la muestra antes de aprobarla. Una muestra sigue demostrando geometría, material, cabeza y accionamiento, y si encaja. Lo que no puede demostrar, salvo que se haya recubierto con el proceso de producción y al ritmo de producción, es la distribución del espesor y si la rosca sigue pasando el calibre después del recubrimiento – por eso un PPAP formal o una primera pieza según AS9102 exige desde el principio el utillaje y el proceso de producción, y por eso la muestra informal enviada fuera de esa disciplina es la que requiere cuidado.
Para qué acabado se reserva la tolerancia es la decisión previa – véase elegir un acabado, donde el espesor deja de ser gratis por debajo de M6. La parte de fragilización está en fragilización por hidrógeno.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Referencias
- ISO 4042:2022 — Fasteners — Electroplated coating systems (apartado 6.2, anexos B y D). Existe una Amendment 1:2026; su contenido técnico no es público y no se refleja aquí.
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2 (6H/6g de M1.6 a M100; 5H/6h para M1 a M1.4)
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ASTM B850-98(2022) — Guide for Post-Coating Treatments of Steel for Reducing Hydrogen Embrittlement Risk
Las normas son documentos de pago. Las cifras siguen los apartados citados; rige la edición vigente. La compra y la aceptación deben basarse en el acuerdo del plano y en la propia norma, no en esta página.
Consulta
Si su plano está entre M1.0 y M5.0 y lleva recubrimiento electrolítico, envíenoslo. Le diremos si la asignación de tolerancias funciona antes de cotizar – lo que cuesta mucho menos que descubrirlo en el primer lote de producción.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com