 TIGERFASTENERS
Límites del recalcado de cabezas: por qué las cabezas pequeñas son más difíciles
En resumen: la cantidad de material que puede recalcar un solo golpe tiene un techo práctico. Para el acero, la pauta habitual es una relación de recalcado de alrededor de 2,25–2,3 en un golpe y de unos 4,5 en dos — una pauta, no un requisito normativo, que varía con el apoyo en la matriz, la longitud libre, el estado del material, la fricción y la geometría de la preforma. Además, es una cifra de escala macro. Los trabajos de microconformado indican que la relación alcanzable cae a cerca de 1,6. Las piezas pequeñas no son el mismo problema a menor escala; el propio límite se estrecha.
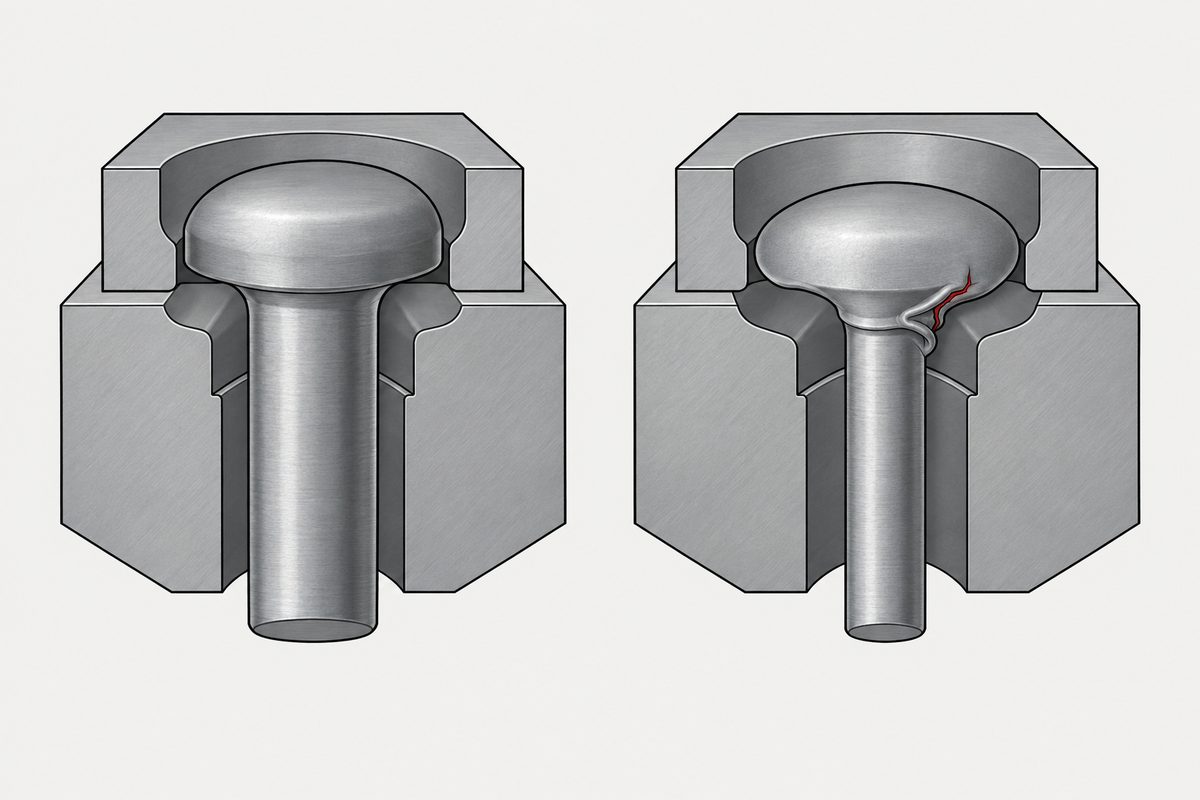
Qué significa la relación de recalcado
El recalcado en frío forma una cabeza acortando y engrosando el tramo de alambre que sobresale de la matriz. Esa longitud saliente dividida por el diámetro del alambre es la relación de recalcado.
relación de recalcado = longitud recalcada ÷ diámetro original del alambre
Si se supera el rango practicable, ocurre una de dos cosas. Con demasiada longitud libre, el tramo pandea — en cuanto se inclina, la cabeza se forma descentrada. O el material se desplaza de forma demasiado brusca y aparece un pliegue o una grieta en la transición entre cabeza y caña.
Por eso las cabezas más grandes necesitan más etapas. Una cabeza mucho más ancha que su caña suele requerir una preforma antes del golpe de acabado — aunque el número de etapas depende de la altura de la cabeza, el perfil, el volumen de la huella y el apoyo, no solo de la relación de diámetros. Por eso cambiar el estilo de cabeza puede significar una matriz nueva o una secuencia rehecha.
Por qué el límite se estrecha en tamaños pequeños
Intuitivamente, el conformado es geometría y debería escalar. No lo hace. El microconformado lo llama efecto de tamaño: cuando una pieza se acerca al tamaño de grano del material, este deja de comportarse como un medio continuo.
- Menos granos en la sección. Una sección macro contiene miles, que se promedian. Una sección miniatura puede contener unas decenas, de modo que la orientación y la resistencia de granos individuales empiezan a notarse en el resultado.
- Mayor proporción de granos superficiales. Los granos de una superficie libre están menos restringidos que los interiores y fluyen de otra manera. Cuanto más pequeña es la pieza, mayor es su proporción.
- La consecuencia es la dispersión. Mismo alambre, misma matriz, resultado menos uniforme que a escala macro.
Por eso, tratar el 2,3 macro como utilizable en M1.4 es arriesgado. Los estudios de microconformado indican valores alcanzables que caen a cerca de 1,6. Pero 1,6 tampoco es un techo universal para M1.4 — es el resultado de un estudio con su propio material y sus propias condiciones. Lo aprovechable es la tendencia: menos margen, más dispersión. Lo que su pieza puede lograr realmente debe establecerse con su alambre y su geometría.
Así que primero simule — y no espere que la simulación le prometa la pieza
El criterio de fractura dúctil de Cockroft-Latham se usa con frecuencia junto con la simulación por elementos finitos para anticipar grietas antes de fabricar una matriz. Un estudio sobre un tornillo TORX M2.6×5 de SUS304 indica que modificar la forma de la punta saliente del punzón de preforma de la primera etapa redujo el valor de daño en la zona de la grieta de 0,594 a 0,392, alrededor de un 34 %.
Los autores dejan claro que estos valores solo sirven para la comparación relativa. No se estableció ningún valor crítico experimental, así que la cifra no puede decidir si una pieza se agrietará.
A escala micro hay un problema adicional: los criterios clásicos de fractura dúctil no tienen en cuenta el tamaño de grano ni el efecto de los granos superficiales, por lo que extrapolarlos a piezas miniatura sin calibración no es fiable.
En la práctica: la simulación sirve para decidir si el diseño A es mejor que el diseño B. No garantiza que ninguno de los dos vaya a agrietarse. Eso sigue dependiendo de las muestras.
Las herramientas no se consumen en un solo pedido
La preocupación habitual con una pieza a medida es el cargo de utillaje. La cifra que importa no es lo que cuesta una matriz, sino cuántas piezas produce.
| Herramienta | Vida útil |
|---|---|
| Peines planos (laminado de rosca) | en promedio más de 2.000.000 piezas |
| Matriz estándar, caña recta | alrededor de 200.000 piezas |
| Punzón de metal duro | 1.500.000 – 3.000.000 golpes |
| Punzón de acero rápido, misma pieza | alrededor de 150.000 piezas |
Con esas cifras, 10.000 piezas consumen aproximadamente entre el 0,3 % y el 6,7 % de la vida de una herramienta.
Así que el utillaje en general no se consume en un solo pedido. Que un pedido repetido se vuelva a cobrar, sin embargo, es una condición contractual y no una consecuencia técnica — la propiedad, el almacenamiento, la reparación y la sustitución se gestionan de forma distinta según el proveedor. La pregunta no es cuánto cuesta una matriz, sino si se cobra una vez o se amortiza, si un pedido repetido se vuelve a cobrar, cuánto tiempo se conserva y quién asume una rotura.
⚠️ La tabla anterior muestra órdenes de magnitud generales, no una cifra universal para cualquier herramienta, material y geometría; los valores de metal duro y acero rápido proceden de un único caso M6 DIN 912 / SCM435. Prevalecen los datos medidos del proveedor.
Qué preguntar
- ¿Cuántas etapas necesita esta cabeza en este tamaño? El número de etapas determina tanto el utillaje como el plazo de entrega. Si la respuesta es alta, conviene revisar la propia cabeza antes que el presupuesto de utillaje — el área de apoyo y la forma en que la carga entra en la unión son una de las restricciones al elegir la cabeza, junto con el enrasado, el acceso y el espacio, y vale la pena saber cuál de ellas es realmente fija antes de aceptar el número de etapas.
- ¿Con qué relación de recalcado trabajan — una cifra macro o una ajustada para tamaños pequeños?
- ¿Simulan el conformado? Si es así, ¿se usa para comparar opciones o se ofrece como garantía?
- ¿Punzones de metal duro o de acero rápido? Una vida útil entre diez y veinte veces distinta implica otra estructura de costes.
- ¿Las matrices se cambian según un programa o cuando fallan, y se registran los golpes? El desgaste avanza gradualmente y se puede planificar; una rotura por fatiga detiene una línea.
Este artículo trata el paso 3: cabeza. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Referencias
- Padfield & Bhupatiraju, “Cold Heading,” ASM Handbook, Vol. 14A, 2005
- Talangkun, “Design of the semi-closed die for shaping thick coin-like carbon steel parts in a single operation,” SN Applied Sciences 5, 176 (2023)
- Seo et al., “Design of Cold Heading Process of a Screw for Storage Parts,” Transactions of Materials Processing 20(1), 2011
- Ran, Fu, Chan & Kwan, “The influence of size effect on the ductile fracture in micro-scaled plastic deformation,” International Journal of Plasticity 41 (2013)
- Nickel Institute — Cold Forming Stainless Steel Bar and Wire
Algunas fuentes son de pago. Los valores citados son el resultado de cada estudio en sus propias condiciones y no son valores de diseño generales; confirme los parámetros de proceso mediante muestras y con su proveedor.
Consulta
¿Ha cambiado el estilo de cabeza, con un tamaño entre M1.0 y M5.0, y quiere saber si eso supone ajustar una matriz o fabricar una herramienta nueva? Envíe el plano o una muestra y le responderemos con el número de etapas y lo que implica para el plazo de entrega.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com