 TIGERFASTENERS
Elegir el tipo de cabeza: lo que falla bajo la cabeza no es lo que se espera
Quien empieza elige la cabeza por su aspecto —cuál queda más plana, cuál parece adecuada— o por el destornillador que ya está en el banco. Ninguna de las dos consideraciones es errónea. Ambas vienen después.
La pregunta previa es una sola: ¿sobre qué presiona este tornillo?
Porque lo que realmente hace la cabeza es transmitir la precarga a las piezas sujetas a través de un área finita. Que esa área sea suficiente es uno de los factores que deciden si la unión se mantiene apretada o pierde precarga en silencio mientras cada pieza parece perfecta.
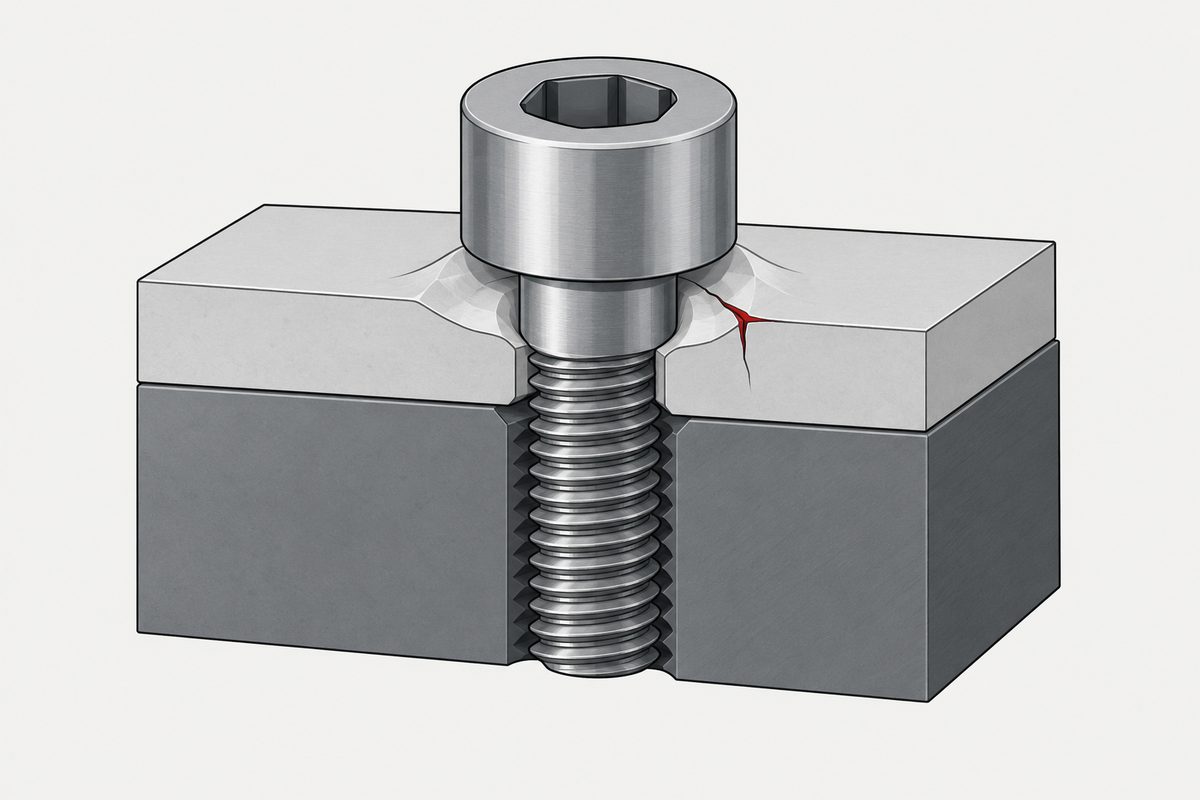
Repartir la carga con una cabeza más grande es un buen razonamiento
La presión es fuerza dividida por área; una cabeza más ancha reparte la misma fuerza de apriete sobre más material. Es correcto, así debe funcionar el área de apoyo y es la decisión acertada con la frecuencia suficiente para volverse costumbre.
Lleva asociada una imagen de fallo evidente: demasiada presión y la superficie se aplasta. Esa imagen es justamente la que impide anticipar el fallo más común, porque no se parece en nada a un aplastamiento: el material bajo la cabeza se asienta con el tiempo y la precarga se va con él.
La cabeza es un elemento para repartir presión
Al apretar un tornillo se genera tracción en la caña, y esa tracción tiene que reaccionar contra algo. Reacciona contra el anillo de la superficie de apoyo bajo la cabeza, donde la carga pasa al material sujeto.
La fuerza está fijada —es la precarga deseada—, así que menos área significa más presión. Es una división, no un juicio de ingeniería. Los mismos 2 kN bajo una brida ancha y bajo una pequeña cabeza alomada imponen al material presiones que difieren varias veces.
Y lo que el material admite tiene un techo.
Entonces, una cabeza más grande, y lo que falla ahí no es lo que se espera
La VDI 2230, la directriz para el cálculo sistemático de uniones atornilladas, dedica un paso a esto: determinar la presión superficial y compararla con un valor límite pG del material.
Hay que precisar de qué material se trata. La comprobación se aplica a la pieza sobre la que la cara de apoyo presiona realmente: bajo la cabeza y, por separado, bajo la tuerca, cada una frente a lo que toca. No consiste en buscar la capa más blanda del paquete. Una capa blanda enterrada en la unión es un problema real, pero distinto, que se analiza mediante la relajación de la unión y no mediante la presión de apoyo, porque no recibe ni el área de contacto de la cabeza ni su presión.
Si se supera el límite, la intuición apunta a un aplastamiento o una marca visible. Ese caso existe y es el más sencillo, porque se ve. El que conviene entender es la fluencia:
Por encima de la presión límite, el material de apoyo puede sufrir fluencia, y el asentamiento puede crecer entonces de forma incontrolada. La directriz lo plantea como un riesgo, no como una certeza, y hay dos matices importantes.
Primero, el momento. El asentamiento que ocurre durante el apriete no reduce la precarga final: se absorbe a medida que se aprieta. Lo que cuesta es la deformación plástica después del montaje.
Segundo, no es un intercambio uno a uno. Cuánta precarga cuesta un asentamiento dado depende de la flexibilidad del tornillo y de las piezas sujetas: la VDI 2230 expresa la pérdida como el asentamiento dividido por la suma de esas flexibilidades. Un tornillo rígido a través de piezas delgadas y rígidas pierde mucha más precarga por micrómetro de asentamiento que un tornillo largo a través de un paquete flexible.
Cuando ocurre, el síntoma no ayuda: la unión pierde precarga mientras el tornillo está entero y la rosca intacta, de modo que las piezas pueden seguir superando la inspección y la causa es difícil de atribuir.
Esto enlaza con por qué se aflojan los tornillos: la presión de apoyo es una de las vías, y la más silenciosa.
El área de apoyo es menor de lo que se cree
Un detalle fácil de pasar por alto: el chaflán del agujero debe descontarse al calcular el área de apoyo. La VDI 2230 exige explícitamente esta deducción.
Los agujeros suelen estar achaflanados —para desbarbar, para facilitar el centrado— y la cabeza no puede apoyarse en lo que el chaflán ha eliminado. El área efectiva es, por tanto, la corona entre el diámetro exterior de la cabeza y el diámetro del agujero achaflanado, no el círculo completo que sugiere el diámetro de la cabeza.
En tornillos pequeños es donde más se nota. Una cabeza M3 mide pocos milímetros; un chaflán de 0,3 mm elimina una fracción considerable. Y los planos no suelen indicar el tamaño del chaflán.
Las cabezas avellanadas son otro mecanismo: acuñamiento, no apoyo
Todo lo anterior suponía una cara plana bajo la cabeza. Una cabeza avellanada no la tiene.
Toca el cono del agujero, así que no presiona sobre una cara: se acuña en un asiento cónico. Eso le da dos propiedades:
- Tiende a autocentrarse, siempre que ambos conos sean coaxiales y del mismo ángulo, quede holgura para moverse y la fricción no la haya bloqueado ya. En esas condiciones, el cono lleva el tornillo hacia el centro del agujero, lo que también significa que un agujero mal situado arrastrará la pieza.
- Convierte parte de la carga axial en una fuerza radial hacia fuera. Sin considerar la fricción, un cono de semiángulo α da una relación entre fuerza radial y axial de cot α; en un avellanado de 90°, donde α es 45°, ambas son del mismo orden. Repartido en la circunferencia, ese empuje radial genera tensión de tracción circunferencial, que es lo que parte una pieza frágil, una sección delgada o un agujero cercano a un borde.
Además es especialmente sensible al ángulo: el ángulo del tornillo y el del agujero deben coincidir. Si no, el contacto se concentra en una banda estrecha, la versión extrema de «el área de apoyo se ha reducido». Esto tiene su propio artículo, y la acotación del agujero tiene otro.
Así que el orden es este
Un orden de trabajo por defecto, no un procedimiento de decisión completo ni de sentido único. Los diseños reales iteran, y varias restricciones no incluidas aquí pueden imponerse a cualquier paso: resistencia de la cabeza, espacio de instalación y acceso de la herramienta, la fricción que fija la relación entre par y precarga, espesor y dureza de la arandela, estanqueidad, fatiga y distancia al borde. Cuando el producto impone que la superficie quede enrasada, eso es un dato de partida y no una elección, y llega antes del primer paso.
- Sobre qué presiona la cara de apoyo: la pieza situada directamente bajo la cabeza y, si la hay, bajo la tuerca. El acero, el aluminio, la aleación de zinc y el plástico toleran presiones muy distintas. El plástico es el que menos tolera, y cambia con la temperatura.
- Cuánta precarga se necesita. Eso fija la fuerza que se transmite; véase par y fuerza de apriete.
- Por tanto, cuánta área de apoyo. La fuerza dividida por lo que admite el material. Para metales, los valores límite están en la tabla A9 de la VDI 2230; este artículo no reproduce ninguna cifra a propósito, porque son valores de referencia por material, a temperatura ambiente y de corta duración, y una cifra sacada de ese contexto se aplica mal. Para plásticos, esa tabla no es la fuente en absoluto: no cubre los plásticos de uso general, y se necesitan datos de compresión y fluencia de la resina concreta a su temperatura, humedad y duración de la carga, normalmente respaldados por un ensayo de la unión.
- Elegir una cabeza que proporcione esa área, o completarla con una arandela. Una cabeza con brida es, a grandes rasgos, una arandela integrada en la pieza —un componente menos, una ocasión menos de olvidarlo—, pero conviene tratarlo como una analogía y no como una equivalencia, ya que ambas difieren en la interfaz de fricción, en si algo puede girar contra la superficie, y en el diámetro efectivo de reparto, la rigidez, la dureza y el acabado.
- ¿Debe quedar enrasada la superficie? Si es así, cabeza avellanada, aceptando el coste del acuñamiento y el requisito de ángulo descritos arriba.
- Solo entonces el accionamiento y el aspecto. Importan. No deben decidir los cinco puntos anteriores.
Atornillar en plástico es el caso que más falla, y no solo porque necesite más área: el plástico tiene una presión límite baja, sufre fluencia y cambia con la temperatura y la humedad. Tiene su propio artículo.
Una nota sobre el alcance. La VDI 2230 trata de uniones atornilladas de alta exigencia, normalmente metal con metal y con un requisito de precarga definido. Lo que este artículo toma prestado es su concepto —comprobar la presión de apoyo frente al límite del material en contacto—, no la afirmación de que se aplique directamente a un tornillo autorroscante en plástico. El concepto se traslada; el método de cálculo no se traslada sin más.
Sea cual sea la cabeza elegida, compruebe el diámetro de transición frente al agujero de paso: el radio bajo la cabeza.
Qué debe indicar el plano
- Nombre de la cabeza y número de norma. «Cabeza alomada» no es una especificación; «ISO 7045, cabeza alomada con huella cruciforme» sí lo es.
- Tolerancias del diámetro y la altura de la cabeza. La altura determina el espacio libre; el diámetro es el área de apoyo.
- El chaflán del agujero. Si calculó un área de apoyo, acote también el chaflán, o el área calculada no existirá.
- En avellanados, el ángulo del agujero, igual al del tornillo.
- Si una arandela completa el área, inclúyala en la lista de materiales y márquela como no opcional. Parece una pieza prescindible y en realidad forma parte del área de apoyo.
Este artículo es el paso tres de el orden en que se especifica un tornillo (en inglés). El material y la rosca van antes; el acabado y la documentación, después.
Artículos relacionados
- El orden para especificar un tornillo (en inglés): este artículo es el paso tres
- Par y fuerza de apriete: de dónde sale la fuerza que se transmite
- Por qué se aflojan los tornillos: la presión de apoyo es la vía más silenciosa
- Tornillos en plástico: la presión límite más baja y la más fácil de superar
- Ángulos de avellanado: qué hacen los conos que no coinciden
- Dimensiones de agujeros avellanados: cómo acotar el asiento
- Para qué sirven las arandelas: la pieza que amplía el área de apoyo
- Límites del conformado de cabezas: por qué algunas cabezas no se pueden fabricar
Este artículo trata el paso 3: cabeza. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Cómo elijo el tipo de cabeza?
Parta de aquello sobre lo que presiona el tornillo, no del aspecto ni de la herramienta que tenga. Las variables son el área de apoyo y la presión que admite el material: un material más blando necesita más área.
¿Qué ocurre si la presión bajo la cabeza es demasiado alta?
A menudo no hay aplastamiento, sino fluencia. Por encima de la presión límite, el material puede sufrir fluencia y el asentamiento puede crecer; lo que cuesta precarga es la deformación después del montaje, y cuánto cuesta depende de la flexibilidad del tornillo y de las piezas sujetas. Cuando ocurre, la unión pierde precarga mientras las piezas pueden seguir superando la inspección.
¿Una cabeza avellanada tiene menos área de apoyo?
No tiene ninguna superficie de apoyo plana: se acuña en un cono. Eso aporta autocentrado y enrasado, a costa de una componente de fuerza hacia fuera y de una sensibilidad real a que los ángulos coincidan.
¿Puede una arandela sustituir el cambio de cabeza?
Sí; la función de una arandela es ampliar el área de apoyo. El coste es una pieza más y una ocasión más de olvidarla, y por eso la producción suele pasar a una cabeza con brida.
¿Qué debe indicar el plano?
El nombre de la cabeza y su norma, las tolerancias del diámetro y la altura de la cabeza, el chaflán del agujero y, en avellanados, el ángulo del agujero. «M4 cabeza alomada cruciforme» por sí solo deja el área de apoyo a la suposición.
Consulta
Díganos sobre qué va a apoyar la cabeza y cuánta fuerza de apriete necesita, y le indicaremos qué tipos de cabeza ofrecen suficiente área de apoyo y cuáles necesitan una brida o una arandela para conseguirla. Las herramientas de cabeza por debajo de M6 se fabrican en nuestra planta, así que saber si la cabeza puede conformarse forma parte de la misma respuesta.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com