 TIGERFASTENERS
Leer una designación de tornillo: lo que M2×0.4×6 deja fuera
En resumen: las tablas de tamaños que se encuentran en internet responden al diámetro nominal y al paso. Lo que realmente produce piezas que miden bien y aun así no encajan son los campos que la tabla nunca tuvo: la clase de tolerancia, la referencia desde la que se mide la longitud y si se dejó sitio para el acabado. Esta página desmonta una designación, campo por campo.
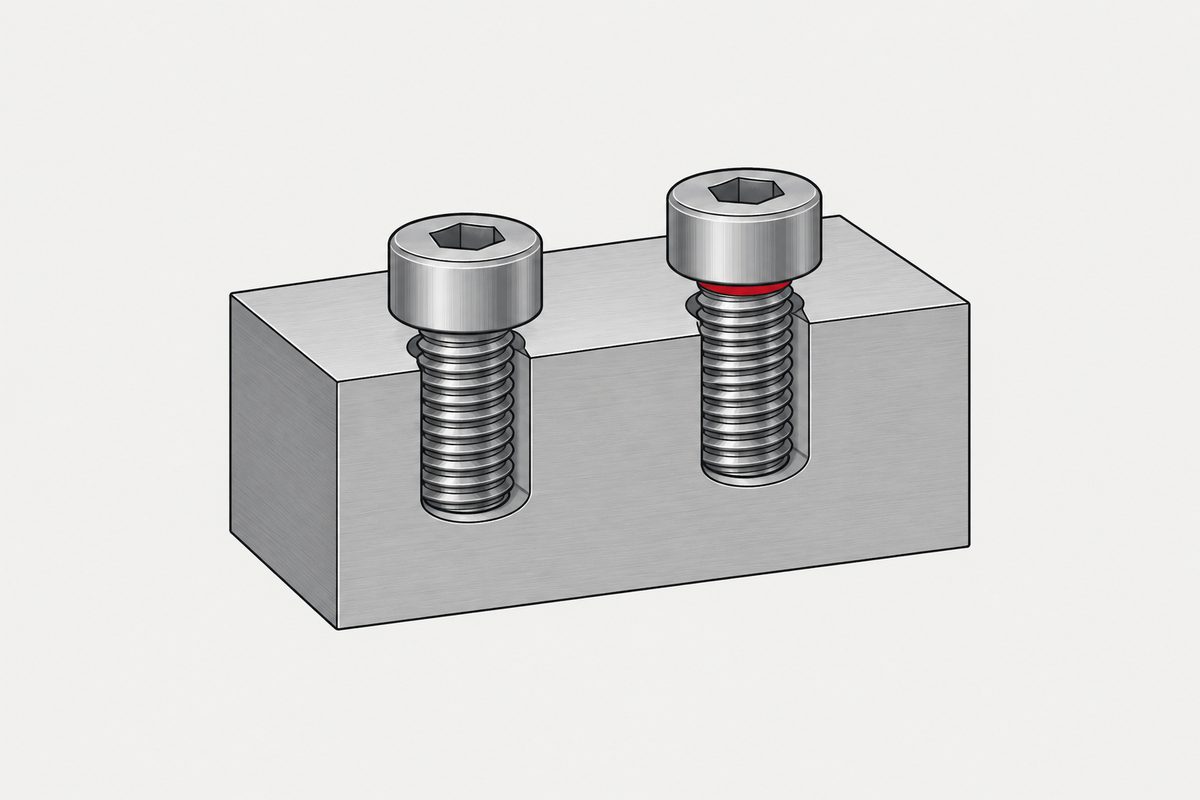
Comprobar el tamaño con un calibre es la verificación obvia
La caja dice M3. Usted tiene un calibre. Medir sobre la rosca para confirmarlo lleva cinco segundos, y para la mayoría de las cotas de una fábrica ese es exactamente el instinto correcto.
El resultado sale por debajo de 3 mm: un M3×0.5-6g conforme mide entre 2,874 y 2,980 mm sobre las crestas. Los tornillos no tienen nada mal, y el calibre tampoco.
Qué contiene una designación
Tome M2×0.4×6. Fija tres cosas. Un plano que realmente se pueda cotizar necesita al menos estas:
| Campo | Ejemplo | Si no se indica |
|---|---|---|
| Sistema de rosca | M = métrica ISO | La rosca en pulgadas y la métrica difieren en la forma y en cómo se define el paso; no son intercambiables |
| Diámetro nominal | 2 mm | Una referencia de diseño, no el número que debería marcar un calibre (ver abajo) |
| Paso | 0.4 mm | Si se omite, por convención es grueso, pero un paso fino también se llama M2 |
| Longitud | 6 mm | La referencia cambia con la cabeza; el mismo número es otra pieza |
| Clase de tolerancia | 6g, 6h | No hay un entendimiento común del margen para el recubrimiento; aflora en el primer lote de producción |
| Cabeza y accionamiento | Avellanada 90°, PH1 | Una cabeza avellanada aún tiene que coincidir con el ángulo del agujero |
| Material y clase | Inoxidable A2-70 | Cambian la resistencia, el comportamiento frente a la corrosión y la respuesta magnética |
| Acabado | Zinc, pasivado, ninguno | El espesor consume holgura de rosca y cambia el coeficiente de par |
La clase de producto de esa designación es una clase de tolerancia, no una clase de calidad: la clase de producto no es una clase de calidad.
Entonces se mide para comprobar, y no mide lo que dice
El error de juicio habitual: medir un M2 sobre las crestas, leer 1.96 y rechazar el lote.
El diámetro nominal es una referencia de diseño, no un objetivo. De las posiciones habituales para roscas exteriores, 6g tiene una desviación superior negativa y 6h una desviación superior de cero, así que se espera que el diámetro mayor salga igual o por debajo del nominal. Es el diseño, no un defecto.
Así que «tiene que medir 2,00 para pasar» es falso tal como está planteado. La conformidad se juzga frente a la clase de tolerancia del plano, y la rosca se controla principalmente en el diámetro de paso y no en la cresta.
Paso: establezca primero si es grueso o fino
Esta sección supone que ya sabe que el tornillo es métrico. Si eso aún no está claro, empiece por el paso no distingue #10-32 de M5: esa pareja difiere en 0,006 mm por hilo, así que una lectura de paso no aporta información sobre ella.
La ISO 261 define la serie métrica de uso general. En el rango que cubre este sitio, los pasos gruesos son:
| Diámetro | Paso grueso | Diámetro | Paso grueso |
|---|---|---|---|
| M1 | 0.25 | M2.5 | 0.45 |
| M1.2 | 0.25 | M3 | 0.5 |
| M1.4 | 0.3 | M4 | 0.7 |
| M1.6 | 0.35 | M5 | 0.8 |
| M2 | 0.4 | M6 | 1 |
Los pasos finos son una serie aparte, y un plano que solo dice M3 se lee por convención como paso grueso. Una rosca fina tiene que escribirse completa, por ejemplo M3×0.35: en la mano las dos parecen casi idénticas, y la diferencia aparece cuando una de las dos roscas ya está dañada.
Medir el paso sin galga
- Una galga de pasos vale más que la técnica. Un juego de galgas zanja la cuestión
- Sin galga, abarque varias crestas y divida. Mida sobre diez crestas y divida entre diez, de modo que el error se promedie. Un solo paso medido con calibre no es fiable en estos tamaños
- ⚠️ Que las puntas del calibre lleguen o no al fondo de la rosca es en sí una fuente de error
Longitud: la referencia se desplaza con la cabeza
Los mismos «6 mm» son otra longitud con otra cabeza. Una cabeza avellanada se hunde en el agujero, así que cuenta y la longitud es total. Una cabeza alomada se apoya sobre la superficie, así que la longitud se mide bajo la cabeza.
Esto ha costado dinero real tanto en cotizaciones como en recepción, por eso las tres referencias están dibujadas en la sección de medición de longitud de las páginas de productos. Acordar la referencia antes del pedido es más barato que discutir sobre un lote entregado.
Clase de tolerancia: la tabla no tiene columna para el recubrimiento
6g / 6h es el campo que más a menudo se omite, con el argumento de que de todos modos todo es estándar. Decide algo concreto: si la rosca tiene sitio para un recubrimiento. El número y la letra responden a preguntas distintas, y es la letra la que lleva el margen.
Un recubrimiento de espesor t por cara añade aproximadamente 4t al diámetro de paso, y la desviación superior en 6h es cero: no hay margen que gastar. Donde más muerde es entre M1 y M1.4, y no aparece en la fase de muestras. Aparece en el primer lote de producción.
Dónde se acaban las tablas
El último campo es el propio rango de validez de la tabla. Cuanto más pequeña es la pieza, menos hay que copiar: el método normalizado para ensayar par y fuerza de apriete empieza en M3, y algunos ensayos de material piden probetas que un tornillo pequeño no puede dar.
Eso no es lo mismo que «los tamaños pequeños no tienen reglas». Significa que el utillaje, el método y los criterios de aceptación tienen que acordarse entre las dos partes. Qué normas se detienen y dónde se explica en dónde se detienen las normas de elementos de fijación.
Complete esto antes de enviarlo
- Sistema de rosca y paso (los pasos finos, escritos completos)
- Longitud, con la referencia indicada: total o bajo la cabeza
- Clase de tolerancia, y si se aplica antes o después del recubrimiento
- Tipo de cabeza y accionamiento; en cabezas avellanadas, también el ángulo del agujero
- Material, clase de resistencia, acabado
- Qué tipo de documento de inspección, y según qué norma
Para un tornillo estándar designado según una norma de producto, esa lista es la mayor parte de lo que necesita la designación y aproximadamente la mitad de una solicitud. Una pieza de plano necesita más (sus propias cotas y referencias, tolerancias geométricas, textura superficial), porque la norma de producto ya no las aporta. La otra mitad es lo que un proveedor cotiza en lugar de fabricar, cantidad, plazos y quién verifica qué, y omitirla es lo que convierte una cotización en tres rondas de preguntas.
Referencias
Normas citadas arriba, listadas por número para su verificación:
- ISO 68-1 perfil básico de las roscas métricas
- ISO 261 roscas métricas ISO de uso general: plan general
- ISO 262 selección de tamaños para tornillos, pernos y tuercas
- ISO 965-1 / ISO 965-2 tolerancias y sus desviaciones
Esta página explica qué significan los campos y cómo leerlos. Los valores los rigen las propias normas y su plano, no este sitio.
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Consulta
¿Tiene una muestra y ningún plano? Envíenos la pieza. Le rellenaremos los campos de arriba, indicando cuáles hemos medido y cuáles aún necesitan su decisión.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com