 TIGERFASTENERS
Dónde terminan las normas de tornillería
En resumen: las normas internacionales de tornillería se escribieron para tamaños habituales. Al bajar de tamaño se encuentran, una tras otra, una prueba que no se puede realizar, un método que no se aplica y una tolerancia sin nada reservado. Nada de esto es un descuido: cada límite figura en el campo de aplicación. Pero si su plan es «seguimos la ISO», por debajo de cierto diámetro hay menos que seguir de lo que cree, y eso suele aflorar en producción y no en la fase de muestras.
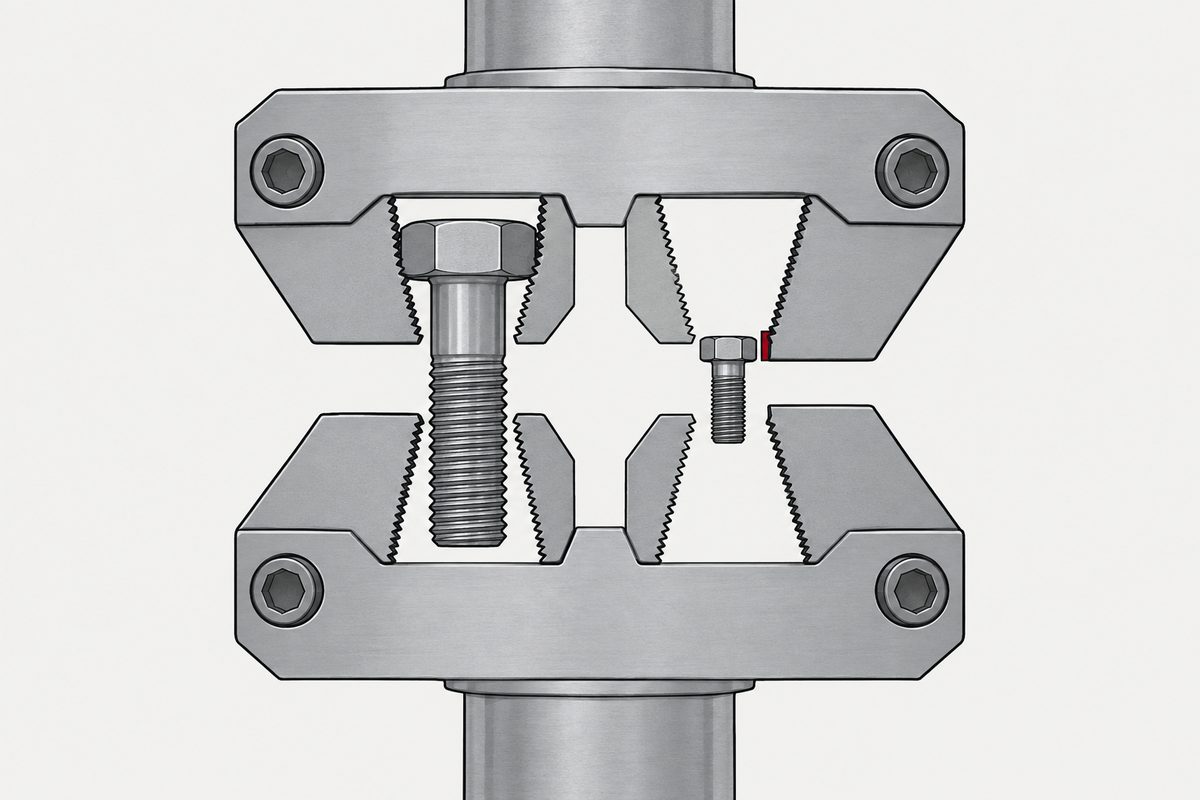
Cuatro normas independientes, un mismo patrón
| Lo que quiere hacer | Norma | Límite inferior | En rosca gruesa |
|---|---|---|---|
| Ensayo de par / fuerza de apriete | ISO 16047 | M3 | Sin condiciones de referencia por debajo de M3 |
| Impacto a baja temperatura | ISO 898-1 (Charpy) | Diámetro nominal 16 mm | Imposible en cualquiera de nuestros tamaños |
| Descarburación, método por dureza | ISO 898-1 tabla 18 | Paso P ≥ 1,25 mm | No se alcanza hasta M8 |
| Margen de tolerancia para el recubrimiento | ISO 965-2 | 6g abarca M1.6–M100 | M1–M1.4 usan 6h — diferencia superior cero |
A esto se suma el propio campo de aplicación: ISO 898-1 abarca la rosca gruesa de M1.6 a M39, de modo que M1, M1.2 y M1.4 quedan completamente fuera.
Los límites de descarburación y la regla de la microscopía pertenecen al régimen de descarburación y carburación de las clases de resistencia 8.8–12.9. No son requisitos generales para toda la tornillería de ISO 898-1.
Un límite declarado suele venir con un camino alternativo
Esto importa más que los propios límites, porque determina qué debe preguntar. En la mayoría de los casos la norma indica la alternativa:
- Descarburación. Por debajo de P = 1,25 mm no se admite el método por dureza, e ISO 898-1 exige en su lugar el método microscópico: sección longitudinal, embutida, desbastada, pulida y atacada. El camino está abierto; simplemente es otro.
- Tracción. Las piezas cortas no se pueden ensayar a tracción, así que ISO 898-1 las sustituye por la dureza mínima en productos con longitud nominal inferior a 2,5×d.
- Resistencia a la torsión. ISO 898-7 abarca 1–10 mm. Pero responde a otra pregunta. ISO 898-7 mide el par que rompe un tornillo. ISO 16047 mide la fuerza de apriete que produce un par determinado. Lo primero es resistencia; lo segundo es lo que usted controla realmente.
Observe lo que «sin condiciones de referencia» no significa. El ensayo de par / fuerza de apriete por debajo de M3 no es imposible ni está prohibido: simplemente no hay útil normalizado, especificación de sensor ni criterio de aceptación, así que hay que acordarlos entre usted y el proveedor en lugar de citarlos.
ISO 3269 hace lo mismo abiertamente: su anexo A dice que sus propios planes de muestreo pequeños no aportan información estadística. Por qué cinco piezas.
Los límites fijos pesan más a medida que las piezas se reducen
Las normas contienen dos tipos de límite: los expresados como proporción, que escalan, y los expresados como cifra absoluta, que no lo hacen.
| Característica | Límite | Tipo |
|---|---|---|
| Profundidad de descarburación total G | máx. 0,015 mm | Absoluto: no escala |
| Altura no descarburada E | ½, ⅔ o ¾ × H1 | Proporcional: escala con la altura del filete |

El recubrimiento se comporta igual. Un espesor t por cara sobre una rosca de 60° aumenta el diámetro de paso en 4t, y el espesor del recubrimiento no se reduce con el tornillo. Recubrimiento y tolerancia de rosca lo trata en detalle →
Qué preguntar
«¿Cumplen la ISO?» es una pregunta débil en este rango de tamaños. Pregunte en cambio qué ocurre donde la norma termina:
Y una para hacer antes de que las respuestas importen: quién está autorizado a decidir qué se hace con las piezas no conformes. ISO 9001 pide que esa autoridad quede identificada en el registro, separada de quien libera el producto conforme, y donde una norma calla sobre el límite, alguien tiene que tomar igualmente la decisión. Mejor saber quién antes de que haya un lote esperando la respuesta.
- ¿Cómo se comprueba la descarburación: por microscopía o por dureza? Si es por dureza, ¿con qué paso? (Por debajo de 1,25 mm no debería ser así).
- ¿Cómo se controla por debajo de M1.6, que ISO 898-1 no abarca: especificando por contrato otra norma metalográfica, o mediante el proceso (recepción del alambre, atmósfera del horno, disciplina de lotes)?
- ¿De dónde se toma el margen para el recubrimiento? ¿La tolerancia del plano es antes o después del recubrimiento, y la aceptación se basa en un informe de espesor o en un calibre PASA tras el recubrimiento?
- ¿De dónde salen los valores de par: medidos o calculados? ¿Y cómo se gestiona la dispersión del coeficiente de par? En este tamaño la dispersión importa más que la media.
- ¿Qué realiza la inspección al 100% por debajo de M2? Las clasificadoras ópticas comerciales suelen especificarse para M2–M16.
Una prueba rápida para un proveedor: pregunte qué ensayos normalizados no se pueden realizar en su tamaño. Quien lo haya fabricado de verdad sabrá responder. «Cumplimos todas las normas ISO» suele significar que no se han leído las cláusulas de campo de aplicación.
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Referencias
- ISO 898-1 — Mechanical properties of fasteners made of carbon steel and alloy steel — Part 1 (campo de aplicación; tabla 3, filas 14–15; tabla 18, nota a; apartado 9.10)
- ISO 898-7 — Torsional test and minimum torques for bolts and screws with nominal diameters 1 mm to 10 mm
- ISO 16047 — Fasteners — Torque/clamp force testing (incluida la Amd 1:2012)
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2
- ISO 4042 — Fasteners — Electroplated coating systems (existe una modificación Amendment 1:2026; su contenido técnico no es público y no se refleja aquí)
- ISO 6507-1 — Metallic materials — Vickers hardness test — Part 1
Las normas son documentos de pago. Las cifras citadas aquí siguen los apartados indicados; prevalece la edición vigente de cada norma. La compra y la aceptación deben basarse en el acuerdo de plano y en la propia norma, no en esta página.
Consulta
Fabricamos en serie de M1.0 a M5.0, el rango en el que estas normas empiezan a callar. Envíe el plano y, antes de cotizar, le diremos cuáles de estos puntos no se pueden hacer según la norma en su tamaño y cómo se resuelven en la práctica.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com