 TIGERFASTENERS
„Sehr gut“ und „gut“: Warum Vergleiche von Oberflächen nichts aussagen
Ein Ingenieur suchte nach dem Unterschied in der Korrosionsbeständigkeit zwischen galvanischer Verzinkung und schwarzer Phosphatierung. Gefunden hat er nur, dass das eine „sehr gut“ und das andere „gut“ sei.
Mit einem Adjektiv lässt sich nichts entscheiden. Vergleichen lassen sich die beiden, im selben Versuch. Das Problem ist, dass keiner der beiden Namen die Dinge nennt, die das Ergebnis bestimmen.
Das deutlichste Beispiel: ISO 9717:2024 stellt fest, dass eine Phosphatkonversionsschicht ohne Nachbehandlung keinen Korrosionsschutz bietet. Gemeint ist nicht nur „unversiegelt“ – Ölen, Wachsen und Lackieren sind alle Nachbehandlungen. „Schwarz phosphatiert“ allein beschreibt also überhaupt keine Korrosionsleistung – entscheidend ist, was danach damit geschah.
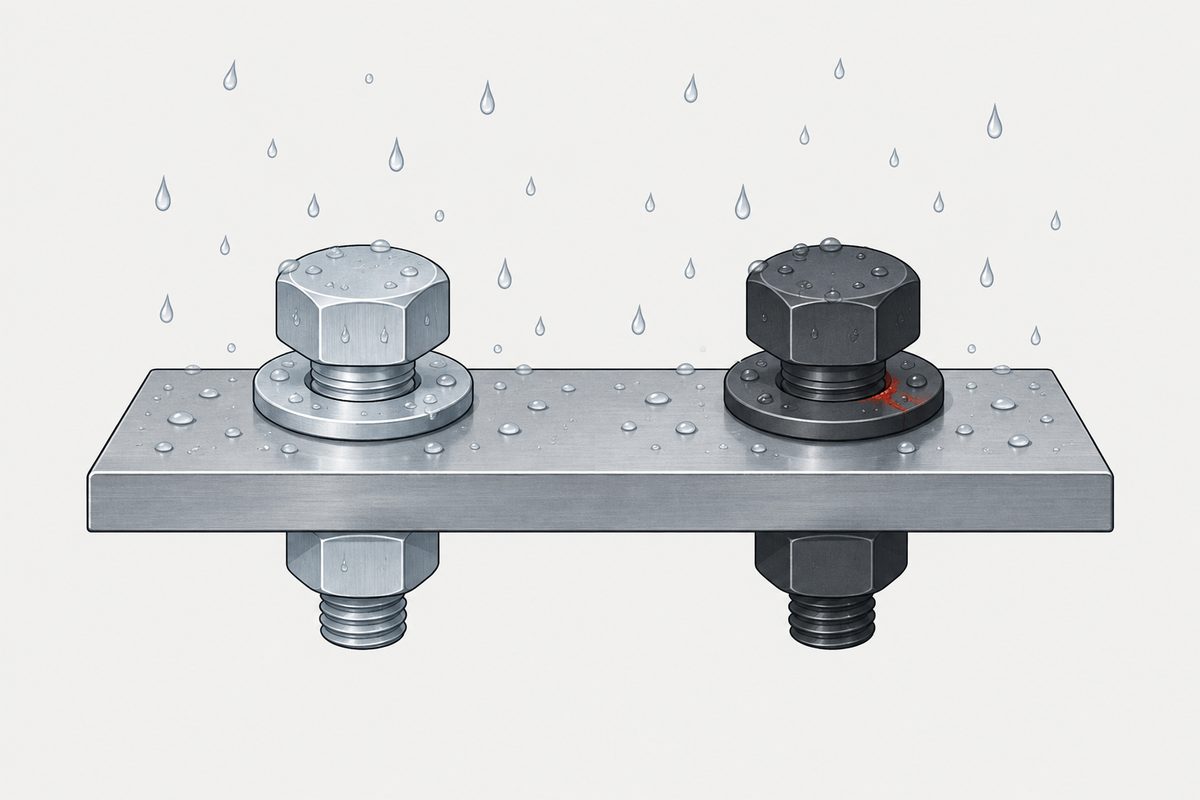
Sie nebeneinander aufzureihen ist der naheliegende Weg
Zink, Zink-Nickel, Phosphat, Brünierung. Man trägt sie mit Salzsprühstunden, Preis und Aussehen in eine Tabelle ein und wählt. Jeder Lieferant stellt sie so dar, und jede Vergleichstabelle ist so aufgebaut.
Für den größten Teil der Zeile funktioniert die Tabelle. Einer dieser Einträge schützt nur in Verbindung mit einem Öl oder einer Versiegelung; sein Salzsprühwert im blanken Zustand beschreibt also etwas, das niemand tatsächlich ausliefert – und wer diese Zahl als schwächere Version der anderen liest, trifft die Entscheidung genau verkehrt herum.
Was die Adjektive verbergen
Werden zwei Oberflächen mit Worten eingestuft, fehlt jede Variable, die das Ergebnis tatsächlich bewegt. Diese hier bewegen es:
| Wenn die Antwort Phosphat lautet | Wenn die Antwort Zink lautet |
|---|---|
| Welches Phosphat – Eisen-, Zink- und Manganphosphat dienen unterschiedlichen Zwecken | Welche Schichtdicke – und wo gemessen, denn Gewinde und Köpfe werden nicht gleichmäßig beschichtet |
| Schichtgewicht | Welche Passivierung |
| Geölt, versiegelt, lackiert – oder blank. Das ist der entscheidende Punkt | Gibt es eine Deckschicht oder Versiegelung |
Zwei Spezifikationen, die diese Punkte nennen, lassen sich ehrlich vergleichen. Zwei Adjektive nicht, und kein noch so gründliches Nachlesen ändert daran etwas – die Information war nie in den Worten enthalten.
Also die Oberflächen vergleichen – und eine davon tritt gar nicht an
ISO 9717:2024 nennt als Zwecke einer Phosphatkonversionsschicht Korrosionsschutz, verbesserte Lackhaftung, Unterstützung beim Kaltumformen und die Einstellung der Gleitreibung. Bei Verbindungselementen bedeutet das meist drei Aufgaben: Haftgrund für Lack, Träger für Öl oder Wachs und weniger Kaltverschweißen.
- Eisenphosphat – wird vor allem als Vorbehandlung vor dem Lackieren eingesetzt.
- Zinkphosphat – ein Haftgrund für Lack, der zusätzlich die Unterwanderung des Lackfilms durch Korrosion verlangsamt.
- Manganphosphat – das für Verschleißfestigkeit und gegen Kaltverschweißen vorgeschriebene, weshalb es auf Zahnrädern und Laufflächen auftaucht.
Die Schicht ist kristallin und porös, und gerade die Porosität ist der Zweck: Sie nimmt Öl, Versiegelung oder Lack auf. Man sollte sie aber nicht auf einen Behälter reduzieren. Dieselbe Schicht fördert die Haftung, verändert die Oberflächenchemie und hemmt die Unterwanderung unter einem Film. Sie leistet mehrere Dinge zugleich.
Der Satz zum Zitieren. ISO 9717:2024 §6.3 stellt fest, dass Phosphatkonversionsschichten ohne Nachbehandlung keinen Korrosionsschutz bieten. „Wie gut schützt Phosphat vor Korrosion?“ lässt sich also erst beantworten, wenn feststeht, ob es eine Nachbehandlung gibt – und wenn ja, gehört ein guter Teil der Antwort dem Öl, der Versiegelung oder dem Lack und nicht dem Phosphat.
Galvanisches Zink: Barriere und Opfer, nicht das eine oder das andere
Immer wieder wird gefragt, ob Zink wirkt, indem es Wasser abhält, oder auf elektrochemischem Weg. Es ist beides, und die beiden schließen sich nicht aus.
Die Schicht ist eine physikalische Barriere. Zink ist gegenüber Stahl zudem anodisch: An einem Kratzer, einem geschnittenen Gewinde oder einer Scherkante korrodiert das freiliegende Zink bevorzugt und hemmt oder verzögert die Korrosion des Stahls, solange das umgebende Zink ihn noch schützen kann. Deshalb verhält sich ein Kratzer durch Zink anders als ein Kratzer durch Lack – und deshalb ist Zink ein Verbrauchsgut, Edelstahl dagegen nicht.
Die Schichtdicke ist also keine Kosmetik. Sie steht ungefähr dafür, wie viel Zink verbraucht werden kann – wobei Gleichmäßigkeit, Passivierung, Deckschicht und Umgebung das Ergebnis weiterhin mitbestimmen. Bei kleinen Gewinden, besonders unter M6, muss vor dem Festlegen einer Schichtdicke der Toleranzspielraum des Gewindes geprüft werden – keine Norm macht M6 selbst zur Trennlinie; Steigung, Toleranzlage und Maß vor dem Beschichten spielen alle mit. Darum geht es in Beschichtung und Gewindetoleranz und zur Hälfte in Oberfläche wählen.
Zinklamelle: die übliche Wahl für hochfeste Teile
ISO 10683:2018, Fasteners — non-electrolytically applied zinc flake coating systems, erfasst die Familie, zu der auch die Produkte gehören, die man meist unter Markennamen kennt.
Die Abscheidung ist nicht elektrolytisch und erzeugt daher selbst keinen Wasserstoff. Das ist der Grund, warum diese Systeme so oft für hochfeste Verbindungselemente vorgeschrieben werden – warum das wichtig ist, steht unter Wasserstoffversprödung.
Das ist aber eine Aussage über die Abscheidung, nicht über den gesamten Prozess. ISO 10683 warnt, dass Vorbehandlungen durch Beizen und Phosphatieren Wasserstoff einbringen können, und verbietet das Beizen für Verbindungselemente über 390 HV sowie für die Festigkeitsklasse 12.9 und darüber. „Zinklamelle, also kein Wasserstoffrisiko“ ist daher kein sicherer Schluss. Fragen Sie nach der Vorbehandlung.
Zwei weitere Punkte. Ein Markenname ist keine Konformitätserklärung – ein Produkt erfüllt ISO 10683, wenn das festgelegte System die Anforderungen der Norm erfüllt, nicht wegen seines Namens. Und ISO 10683 erfasst kein mechanisches Verzinken, das wiederum ein anderes Verfahren ist.
Auch die Stunden entscheiden es nicht
Der übliche nächste Schritt ist der Vergleich von Salzsprühstunden. Das rettet den Vergleich nicht, und die Normen sagen das direkt: ISO 9227:2022 stellt fest, dass das Verfahren nicht dazu dienen soll, die Korrosionsbeständigkeit verschiedener Werkstoffe gegeneinander einzustufen oder die Langzeitbeständigkeit vorherzusagen. ISO 10683 §5.1 ergänzt, dass Ergebnisse beschleunigter Prüfungen nicht unmittelbar dem Verhalten in einer bestimmten Einsatzumgebung entsprechen.
Salzsprühstunden zeigt, wofür die Zahl tatsächlich taugt und was daneben stehen muss, bevor sie etwas bedeutet.
Was stattdessen zu fragen ist
Ersetzen Sie „Welche Oberfläche ist besser?“ durch Fragen, die eine Antwort haben:
- Wem ist das Teil tatsächlich ausgesetzt? Trocken innen, außen, Spritzwasser, Salz? Eine Oberfläche ist nur im Verhältnis zu einer Umgebung besser.
- Wie sieht der vollständige Schichtaufbau aus? Nicht „Phosphat“, sondern Phosphatart, Schichtgewicht und was darüber kam. Nicht „Zink“, sondern Schichtdicke, Passivierung und Deckschicht.
- Welche Festigkeitsklasse? Sie schränkt ein, welche Verfahren überhaupt zulässig sind – siehe die Warnung zur Vorbehandlung oben.
- Wie viel Platz hat das Gewinde? Bei kleinen Gewinden kann die verfügbare Toleranz die Schichtdicke festlegen, bevor die Korrosion es tut.
- Was ist das Abnahmekriterium? Ist es weder angegeben noch über eine zitierte Norm eingebracht, ist nichts festgelegt – und Weißrost und Rotrost sind zwei verschiedene Endpunkte.
Fragen Sie uns
Nennen Sie uns, wem das Teil ausgesetzt ist und welche Festigkeitsklasse es hat. Wir sagen Ihnen, welche Oberflächen in dieser Größe tatsächlich verfügbar sind – und was jede davon an Gewindetoleranz kostet. sales@tigerfasteners.com
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Was schützt besser vor Korrosion, galvanische Verzinkung oder schwarze Phosphatierung?
So gestellt lässt sich die Frage nicht beantworten, und der Grund ist, dass keiner der beiden Namen die Dinge nennt, die das Ergebnis bestimmen. Vergleichen lassen sich die beiden, im selben Versuch. Beim Phosphat: welches Phosphat, mit welchem Schichtgewicht und vor allem, ob es danach geölt, versiegelt oder lackiert wurde. ISO 9717:2024 sagt, dass eine Phosphatkonversionsschicht ohne Nachbehandlung keinen Korrosionsschutz bietet; blankes und geöltes Phosphat sind also nicht dasselbe Produkt. Beim Zink: welche Schichtdicke, welche Passivierung und ob es eine Deckschicht gibt. Zwei Spezifikationen, die das nennen, ergeben einen Vergleich. Zwei Adjektive nicht.
Wofür ist Phosphat dann eigentlich da?
ISO 9717:2024 nennt Korrosionsschutz, verbesserte Lackhaftung, Unterstützung beim Kaltumformen und die Einstellung der Gleitreibung. Bei Verbindungselementen heißt das in der Praxis: Haftgrund für Lack, Träger für Öl oder Wachs und weniger Kaltverschweißen. Eisenphosphat wird vor allem als Vorbehandlung vor dem Lackieren eingesetzt. Zinkphosphat ist ein Haftgrund für Lack, der zusätzlich die Unterwanderung des Films durch Korrosion verlangsamt. Manganphosphat wird für Verschleißfestigkeit und gegen Kaltverschweißen gewählt.
Ist galvanisches Zink nur eine physikalische Barriere?
Nein – es ist beides. Die Schicht ist eine Barriere, und Zink ist gegenüber Stahl zudem anodisch: Wo die Beschichtung zerkratzt oder durchtrennt ist, korrodiert das Zink bevorzugt und hemmt oder verzögert die Korrosion des Stahls, solange das umgebende Zink ihn noch schützen kann. Beide Mechanismen zählen; wer es nur als Opferschutz beschreibt, unterschätzt die Barriere ebenso, wie wer es nur als Barriere beschreibt, den Kern verfehlt.
Was ist eine Zinklamellenbeschichtung, und ist sie frei vom Risiko der Wasserstoffversprödung?
ISO 10683:2018 erfasst nichtelektrolytisch aufgebrachte Zinklamellen-Überzugssysteme für Verbindungselemente. Da die Abscheidung nicht elektrolytisch ist, erzeugt sie selbst keinen Wasserstoff; deshalb werden diese Systeme oft für hochfeste Teile vorgeschrieben. Das ist aber eine Aussage über die Abscheidung, nicht über den gesamten Prozess: Die Norm warnt, dass Vorbehandlungen durch Beizen und Phosphatieren Wasserstoff einbringen können, und verbietet das Beizen für Verbindungselemente über 390 HV sowie für die Festigkeitsklasse 12.9 und darüber. Fragen Sie nach der Vorbehandlung.
Heißt Dacromet oder Geomet, dass ISO 10683 erfüllt ist?
Nicht für sich genommen. Das sind Markennamen für Zinklamellensysteme; ein Produkt entspricht ISO 10683, wenn das festgelegte System die Anforderungen der Norm erfüllt, nicht wegen seines Namens. Beachten Sie auch, dass ISO 10683 kein mechanisches Verzinken erfasst, das ein anderes Verfahren ist.
Quellen
- ISO 9717:2024 – Metallic and other inorganic coatings — Phosphate conversion coating of metals. Vierte Ausgabe. Nennt die Zwecke des Phosphatierens; §6.3 stellt fest, dass Schichten ohne Nachbehandlung keinen Korrosionsschutz bieten.
- ISO 10683:2018 – Fasteners — Non-electrolytically applied zinc flake coating systems. §4.4 zu Wasserstoff und Vorbehandlung; §5.1 zu beschleunigten Korrosionsprüfungen.
- ISO 9227:2022 – Corrosion tests in artificial atmospheres — Salt spray tests.
- DIN EN ISO 9717:2024-10 ist die aktuelle deutsche Fassung. DIN 50942 wurde durch DIN EN 12476 ersetzt, und dieses Dokument ist inzwischen selbst zurückgezogen – eine Spezifikation, die noch eines der beiden zitiert, zitiert also eine zurückgezogene Norm.
- Für die praktischen Unterschiede zwischen Eisen-, Zink- und Manganphosphat wurden Herstellerhandbücher herangezogen. Das ist technische Lieferantenliteratur, keine Norm, und einen genormten Härtevergleich zwischen Phosphatarten haben wir nicht gefunden – deshalb sagt diese Seite, dass Mangan für Verschleißfestigkeit gewählt wird, statt zu behaupten, es sei das härteste.
Anfrage
Nennen Sie uns nicht den Namen der Oberfläche, sondern womit das Teil tatsächlich in Berührung kommt: den vollständigen Schichtaufbau, die Festigkeitsklasse und den Spielraum, der im Gewinde bleibt. Diese drei Angaben entscheiden, was ein Vergleich von Namen nie beantwortet.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com