 TIGERFASTENERS
토크 더하기 각도, 그리고 각도 값은 어디서 오는가
토크 렌치는 토크를 관리하며, 그 토크의 대부분은 마찰에 쓰입니다. 체결부가 밀착된 뒤 정해진 각도를 더 돌리는 것은 전혀 다른 것, 곧 변위를 측정합니다. 이 맞바꿈이 이 방법이 존재하는 이유이며, 각도와 초기 체결력을 잇는 계산에는 대부분이 기억하는 것보다 항이 하나 더 있습니다.
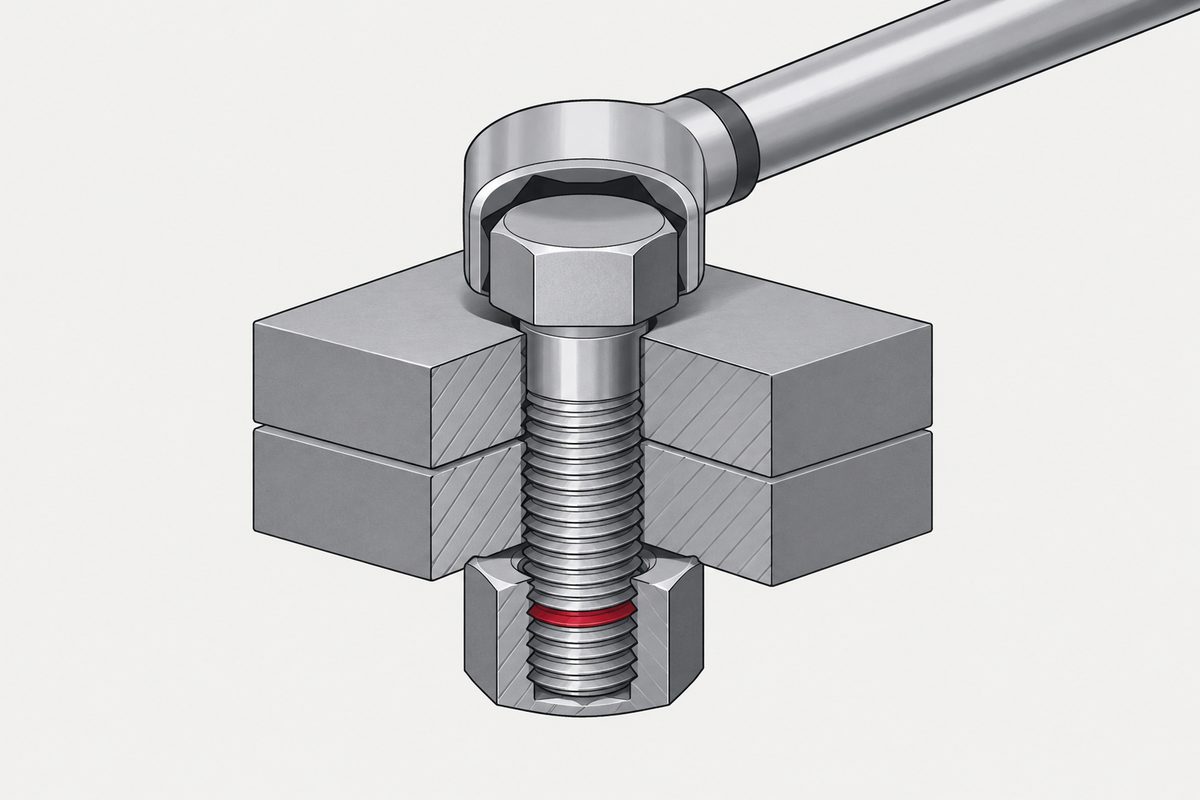
토크는 실제로 어디로 가는가
VDI 2230 Blatt 1 §5.4.3.1은 체결 토크를 식 (127)에서 세 부분으로 나눕니다.
MA = FM (0.16P + 0.58 d2 μG + (DKm/2) μK)
첫째 항은 나사산 피치를 따라 하중을 들어 올립니다. 둘째 항은 나사산 마찰을, 셋째 항은 머리나 너트 자리면 아래의 마찰을 이겨 냅니다. 초기 체결력을 만드는 일과 관계있는 것은 첫째 항뿐이며, 그것이 가장 작습니다.
문헌의 계산 예 — M8×1.25, d2 = 7.19 mm, 자리면 평균 지름 11 mm, μG = μK = 0.15 — 에서는 피치 12%, 나사산 마찰 38%, 자리면 50%로 나뉩니다. 렌치가 읽는 값의 약 88%가 마찰에 쓰이는 셈입니다.
흔히 듣는 “10%만 초기 체결력이 된다”는 상수가 아니라 조건입니다. μ ≈ 0.14–0.15인 일반적인 강철 미터 체결부에서 성립하며, 그 비율은 피치, 자리면 지름, 윤활에 따라 움직입니다. 엄밀히 말하면 그것은 초기 체결력이 아니라 토크의 한 성분입니다. 초기 체결력은 힘입니다. 토크의 약 10~15%가 피치를 따라 하중을 들어 올리는 데 쓰인다고 말하면 검토를 견딥니다.
마찰은 보이지 않는 항입니다. 렌치는 합계를 읽고 그것이 첫째 항인 것처럼 보고합니다. VDI의 마찰 등급 B는 지침으로 μ = 0.08–0.16을 제시하지만, 실제 로트의 산포가 자동으로 등급 전체 범위가 되는 것은 아니라고 VDI는 경고합니다.
각도가 무엇으로 바뀌는가, 그리고 대부분이 빠뜨리는 항
나사를 각도 Δφ만큼 돌리면 너트에 대한 이론적 축 방향 전진량은 리드입니다.
Δulead = P ⋅ Δφ / 360°
이 전진량은 볼트의 늘어남이 아닙니다. 나뉘어 쓰입니다. Δulead = ΔlS + ΔlP + Δf — 볼트가 늘어나고, 피체결물이 압축되며, 각도를 세는 동안 아직 진행 중인 접촉면 자리잡음이 나머지를 흡수합니다. 초안에서는 이것을 “늘어남 곱하기 볼트 강성”으로 적었는데, 그 오류가 있으면 추론 전체가 무너집니다.
탄성 영역에서 계면이 자리잡은 상태라면 ΔlS = δSΔFM, ΔlP = δPΔFM이므로 다음을 얻습니다.
ΔFM = (P ⋅ Δφ / 360° − Δf) / (δS + δP)
분모는 두 컴플라이언스의 합입니다. 부드러운 개스킷이나 두꺼운 코팅층은 δP를 키워 각도를 삼킵니다. 짧고 단단한 전강제 체결부는 δS + δP가 작아 같은 각도를 훨씬 큰 힘으로 바꿉니다. 어느 쪽에 속하느냐가 이 방법이 얼마나 관대한지를 정합니다.
컴플라이언스 자체는 볼트 체결부의 다른 모든 것과 같은 곳에서 나옵니다. 볼트는 스프링이고, 체결부도 스프링입니다를 참고하십시오.
스너그 토크와 문턱 토크는 서로 다른 값입니다
VDI는 둘을 구분합니다. 스너그 토크(Fügemoment)는 계면을 닫아 부품이 실제로 맞닿게 하는 예비 토크입니다. 문턱 토크(Schwellmoment)는 공구가 각도를 세기 시작하는 기준점이며, 스너그 토크보다 높게 놓입니다.
차이를 두는 이유는 자리잡음입니다. 각도를 세는 동안 계면에서 아직 일어나는 일은 모두 위 식에서 Δf로 나타납니다. 초기 체결력을 만들지 못한 각도입니다. 세기 시작점을 높이면 그런 거동의 대부분이 측정하지 않는 구간으로 밀려납니다.
현장에서는 “착좌 토크”라는 말을 두 가지 모두에 느슨하게 씁니다. 도면이 그중 하나를 요구하면, 공구를 설정하기 전에 둘 중 어느 것을 뜻하는지 물어보십시오.
표 A8이 산포에 대해 실제로 말하는 것
체결 계수 αA의 지침값, VDI 2230 Blatt 1 표 A8:
| 방법 | αA | 산포 |
|---|---|---|
| 항복점 제어 | 1.2–1.4 | ±9% ~ ±17% |
| 각도 제어 | 1.2–1.4 | ±9% ~ ±17% |
| 유압 펄스 공구, 토크와 각도 제어 | 1.2–2.0 | ±9% ~ ±33% |
| 토크 제어, 목표 토크를 실제 체결부에서 실험으로 결정 | 1.4–1.6 | ±17% ~ ±23% |
| 토크 제어, 마찰 추정, 마찰 등급 B | 1.6–2.0 | ±23% ~ ±33% |
| 토크 제어, 마찰 추정, 마찰 등급 A | 1.7–2.5 | ±26% ~ ±43% |
| 임팩트 렌치, 스톨 방식 공구 또는 감각 | 2.5–4.0 | ±43% ~ ±60% |
표 A8은 각도 제어나 항복점 제어에 1.0을 주지 않습니다. 1.2~1.4를 줍니다. αA = 1이라는 값은 계산 절차 R1의 별도 지시에서 나오며, 볼트 치수를 정할 때 이 두 방법에 대해 대입하라는 것입니다. 두 진술은 서로 다르며, 저희는 그것을 하나로 합쳐 적었습니다.
R1 규칙의 이유는 읽어 볼 만합니다. 뻔한 추측이 틀렸기 때문입니다. 산포가 이미 FM min과 FM max에서 따로 반영되었기 때문이 아닙니다. VDI §5.4.3.4가 메커니즘을 제시합니다. 마찰이 낮게 나와 축 방향 초기 체결력이 올라가면 볼트 안의 비틀림 응력이 동시에 내려가 등가 응력이 항복 조건에 묶인 채로 남습니다. 그래서 더 큰 축력 가능성에 대비해 볼트를 키울 필요가 없습니다. VDI는 실제 αA가 여전히 1보다 크다고 분명히 말합니다. 다만 볼트 치수 결정에 쓰지 않을 뿐입니다.
산포가 사라지지 않았다는 가장 분명한 증거는 R10/3입니다. 항복점 제어와 각도 제어에서 최대 면압은 pmax = 1.4 FMTab / Ap min ≤ pG로 검토하는데, 이 1.4는 항복 강도의 산포 자체로 조립된 값입니다. 최대 대 최소 항복 강도 비 1.2를 0.9로 나누고 가공 경화분 1.05를 곱한 것입니다. 산포는 옮겨졌을 뿐 없어지지 않았습니다.
항복점 제어 체결은 항복까지 조인 볼트와 다른 것입니다
항복점 제어 체결은 폐루프 방법입니다. 공구가 토크 대 각도 기울기 dM/dφ를 지켜보다가 그것이 떨어지기 시작하는 지점, 곧 볼트가 항복하기 시작하는 곳에서 멈춥니다. Torque-to-yield는 방법과 상관없이 항복점까지 또는 그 너머까지 조여진 볼트를 가리킵니다. 둘은 관련이 있지만 한 가지를 부르는 두 이름은 아닙니다.
이 구분에는 실무적 의미가 있습니다. 진정한 기울기 기반 항복 제어에 대해 VDI는 소성 신장이 작고 재사용성에 거의 영향이 없다고 봅니다. 토크 더하기 각도 순서로 소성 영역 깊숙이 들어간 TTY 볼트는 보통 제조사가 일회용으로 제한합니다. 재사용한 실린더 헤드 볼트에 관한 연구는 그 특정 체결부에 대한 제조사의 교체 요구를 뒷받침하며, 그 결과를 항복점을 넘겨 조인 모든 볼트로 일반화할 수는 없습니다.
특정 볼트를 재사용할 수 있는지는 OEM 정비 사양, 허용 길이, 소성 신장과 손상 기준으로 정해집니다. 적용 범위에서 토크-체결 축력 성능을 제외하고 그것을 ISO 16047로 넘기는 ISO 898-1로 정해지는 것이 아닙니다.
업계가 이 방법을 도입한 이유는 이렇습니다. 탄성 한계를 넘는 각도 제어와 항복점 제어는 볼트 강도를 더 많이 쓰고, 마찰 산포가 초기 체결력에 주는 영향을 줄입니다. VDI가 직접 제시한 M10 12.9, μG = 0.10–0.14 비교는 토크 제어보다 산포가 좁고 도달한 초기 체결력도 높다는 것을 보여 줍니다. 그래도 적합성은 볼트의 연성, 하중을 받는 자유 길이, 면압, 정비 전략에 달려 있습니다.
그래도 토크 제어가 정답인 경우
표에서 더 좋은 칸에 있는 방법이 자동으로 여러분의 체결부에 맞는 방법은 아닙니다. 다음 경우에는 토크 제어가 여전히 합리적인 선택입니다.
- 체결부가 짧고 단단해서 허용 각도 창이 너무 좁아 지킬 수 없을 때
- 볼트에 탄성 한계를 넘겨 조일 만한 연성이나 자유 변형 길이가 없을 때
- 체결부를 소성 신장 없이 분해하고 다시 조립해야 할 때
- 마찰, 표면 처리, 윤활이 관리되고 목표 토크를 실제 체결부에서 교정했을 때
- 정비나 소량 작업에서 믿을 만한 각도 공구나 기울기 공구를 쓸 수 없을 때
- 부드러운 개스킷, 두꺼운 코팅층, 크고 불안정한 자리잡음이 각도를 먹어 버릴 때
표 A8에서 토크 제어의 αA가 낮은 값은 비슷한 조건에서 얻어집니다. 작은 회전 각도, 단단한 체결부, 고착되지 않는 자리면, 출력 산포가 작은 공구입니다.
방법이 바뀌어도 변하지 않는 것이 하나 있습니다. 각도는 실제 부품으로 시험해 정해야 합니다. 그래야 체결부 고유의 컴플라이언스와 계면 거동이 그 값에 들어갑니다.
이어지는 글
가한 토크와 원했던 체결 축력 사이의 차이는 토크와 체결 축력에서, 각 방법이 산포로 치르는 대가는 체결 방법은 초기 체결력을 얼마나 못 다루는가에서 다룹니다. 분모의 컴플라이언스는 볼트는 스프링이고, 체결부도 스프링입니다에서 나오며, 온도는 조립 후에 결과를 다시 움직입니다. 온도가 초기 체결력을 움직입니다를 참고하십시오.
강구조는 같은 생각을 더 거친 도구로, 그리고 왜 그것이 토크보다 나은지에 대한 글로 쓴 논거와 함께 운용합니다. 가장 믿을 만한 예압 방법의 영점은 철골공의 온 힘입니다를 보십시오.
참고 자료
- VDI 2230 Blatt 1:2015 — §5.4.3.1과 식 (127)(토크 분배), §5.4.3.3과 그림 30(각도 제어, 시험에 의한 결정), §5.4.3.4(αA = 1을 대입하는 이유), 표 A8(지침값), R1과 식 (130)/(R1/1), R10/3과 식 (192)(계수 1.4를 쓰는 pmax), 표 A5(마찰 등급)
- ISO 16047:2005 — 나사 체결 부품의 토크-체결 축력 시험. K 계수는 §10.1, μtot/μth/μb는 §10.2–10.4, 항복 체결 축력과 토크는 §10.5–10.6
- ISO 898-1 — 강도 등급. 적용 범위는 토크-체결 축력 성능을 제외하고 ISO 16047을 참조함
- Croccolo, De Agostinis, Vincenzi, Engineering Failure Analysis 18 (2011) 364–373 — M8의 토크 분배 12/38/50
- NASA의 체결 부품 교육 자료 — 교육용 분배 10/40/50. “약 90%가 마찰로 간다”는 진술은 NASA Fastener Integrity Criteria
- Lee et al., On the Reuse of Bolts Which Have Been Torqued to Yield, 1995 — 재사용한 실린더 헤드 볼트
- SAE J174/J174M — 토크-장력 시험 절차. SAE는 이 관계를 여전히 실제 부품으로 시험해야 한다고 적음
- VDA 235-203 — ISO 16047을 보완하는 실무 중심의 체결 거동 및 마찰 시험. 토크-각도 조립 사양이 아님
특정 체결부의 합격 여부는 여러분의 도면, 조립 사양, 직접 수행한 계산에 따릅니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
정해진 각도를 돌리면 볼트가 피치 곱하기 각도만큼 늘어납니까?
아닙니다. 피치 곱하기 각도를 360으로 나눈 값은 너트에 대한 나사의 이론적 축 방향 전진량입니다. 체결부가 밀착된 뒤에는 이 전진량이 볼트의 늘어남, 피체결물의 압축, 아직 진행 중인 자리잡음으로 나뉩니다. 탄성 영역에서 초기 체결력 증가분은 전진량에서 남은 자리잡음을 뺀 값을 볼트 컴플라이언스와 피체결물 컴플라이언스의 합으로 나눈 것입니다. 볼트 강성만 쓰면 초기 체결력을 과대평가합니다.
VDI 2230은 각도 제어 체결에 어떤 체결 계수를 줍니까?
표 A8은 1.2~1.4를 주며, 이는 플러스마이너스 9~17 퍼센트의 산포에 해당합니다. 흔히 인용되는 1이라는 값은 계산 단계 R1의 별도 규칙에서 나온 것으로, 볼트 치수를 정할 때 항복점 제어와 각도 제어 체결에는 1을 대입하라고 지시합니다. 이것은 설계 관례이지 초기 체결력에 산포가 없다는 주장이 아니며, 5.4.3.4절은 실제 체결 계수가 여전히 1보다 크다고 말합니다.
VDI는 왜 항복점 제어와 각도 제어에서 체결 계수를 무시할 수 있습니까?
마찰이 낮으면 축 방향 초기 체결력이 올라가는 동시에 볼트 안의 비틀림 응력이 내려가므로, 등가 응력이 항복 조건에 묶여 있고 더 큰 축력에 대비해 볼트 치수를 정할 필요가 없기 때문입니다. 산포는 다른 곳에서 다시 나타납니다. 면압 검토 R10/3은 표의 초기 체결력의 1.4배를 쓰고, 이 1.4는 항복 강도 산포 1.2를 0.9로 나누고 가공 경화분 1.05를 곱해 만든 값입니다.
항복까지 조인 볼트와 항복점 제어 체결은 같은 것입니까?
서로 다른 개념입니다. 항복점 제어 체결은 공구가 토크 대 각도 기울기를 지켜보다가 그것이 떨어지면 멈추는 폐루프 방법입니다. Torque-to-yield는 어떤 수단으로든 항복점까지 또는 그 너머까지 조여진 볼트를 가리킵니다. VDI는 진정한 기울기 제어에서 소성 신장이 작고 재사용성에 거의 영향이 없다고 보는 반면, 소성 영역 깊숙이 들어간 볼트는 보통 제조사가 일회용으로 제한합니다.
체결 토크 중 실제로 초기 체결력을 만드는 것은 얼마입니까?
마찰 계수가 0.15 근처인 일반적인 강철 미터 체결부에서는 토크의 약 10~15 퍼센트가 나사산 피치를 따라 하중을 들어 올리는 데 쓰이고, 나머지는 나사산과 자리면의 마찰을 이겨 내는 데 쓰입니다. 자리면 평균 지름 11 밀리미터인 M8 곱하기 1.25 나사에 대해 발표된 계산은 피치 12 퍼센트, 나사산 마찰 38 퍼센트, 자리면 50 퍼센트로 나눕니다. 이 비율은 피치, 자리면 지름, 윤활에 따라 달라지므로 상수가 아닙니다.
스너그 토크와 문턱 토크는 같은 것입니까?
아닙니다. 스너그 토크는 계면을 닫아 부품이 실제로 맞닿게 합니다. 문턱 토크는 공구가 각도를 세기 시작하는 기준점이며, VDI는 이를 스너그 토크보다 높게 둡니다. 이 차이는 각도를 세기 전에 자리잡음이 끝나도록 하기 위한 것입니다. 세는 동안 계면이 움직이면 그만큼은 초기 체결력을 만들지 못한 각도이기 때문입니다.
문의
체결부를 각도법으로 조립할 예정이라면, 나사를 보내실 때 체결 길이, 적층 재료, 그 안의 개스킷이나 코팅을 알려 주십시오. 그것들이 컴플라이언스를 정하고, 컴플라이언스가 각도 한 도에 해당하는 초기 체결력을 정합니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com