 TIGERFASTENERS
스터드를 쓰는 이유는 대부분 탭 구멍을 쓰는 이유입니다
연료 업계에서 일하는 한 사람이 자신의 현장에서 배관 플랜지에 왜 스터드를 지정하는지 물었고, 업계 표준이라는 답만 들었을 뿐 이유는 듣지 못했습니다. 가장 많은 추천을 받은 답변은 장점 네 가지를 나열한 뒤, 수정으로 그 네 가지가 해당하지 않는다고 덧붙였습니다. 같은 스레드에서 다른 엔지니어 두 명도 똑같은 실수를 했습니다. 세 사람 모두 같은 단어를 다른 체결부로 읽었습니다.
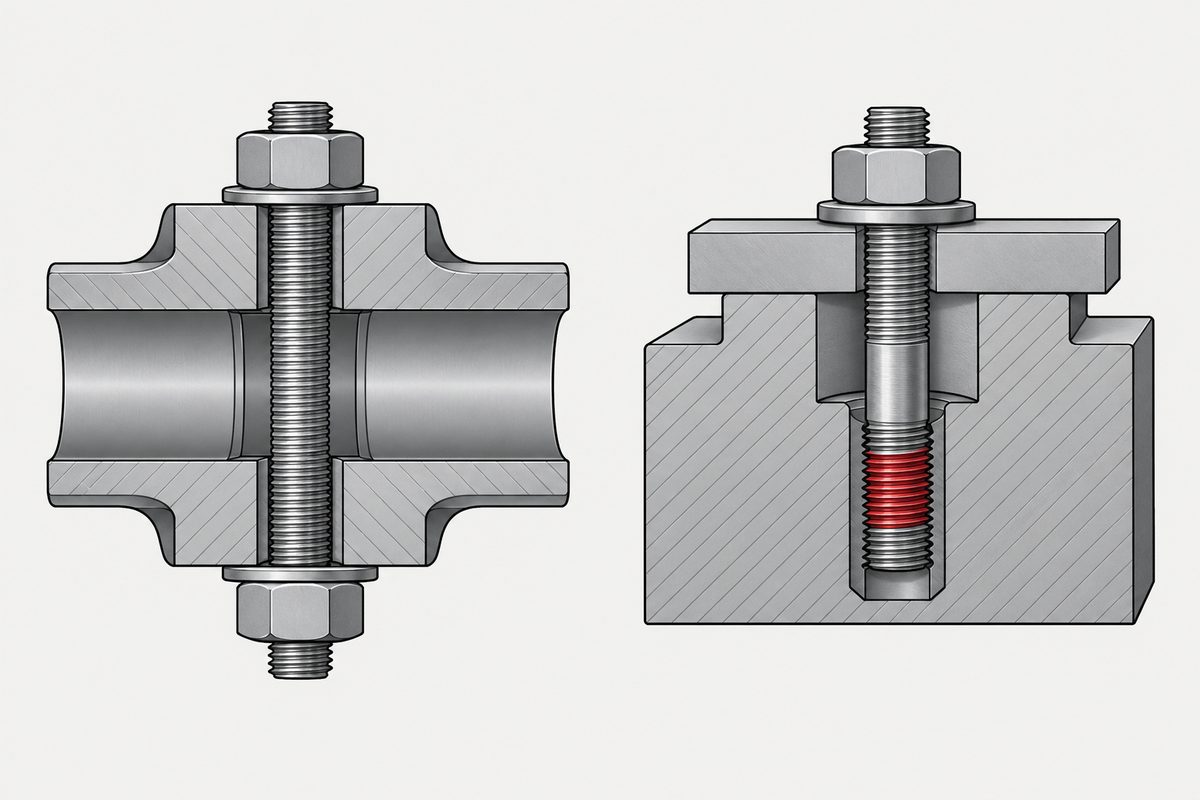
단어 하나, 질문 두 개
배관 업계가 실제로 따르는 조립 지침인 ASME PCC-1은 체결재를 스터드와 볼트로 나누지 않습니다. 부록 N은 일체형 머리가 있는 볼트를 한쪽 끝에 고정된 머리가 있고 다른 쪽 끝에 너트나 드릴로 뚫고 탭을 낸 구멍이 있는 체결재로 정의하고, 일체형 머리가 없는 볼트를 너트 두 개 또는 너트 하나와 드릴로 뚫고 탭을 낸 구멍을 사용하는 전산 체결재로 정의합니다.
두 번 읽으면 구조가 보입니다. 서로 독립된 질문이 두 개 있습니다. 일체형 머리가 있습니까? 그리고 반대쪽은 너트입니까, 탭 구멍입니까? 질문 두 개에서 체결부 네 가지가 나오며, “스터드”라는 단어는 그중 두 가지를 가리킵니다. 양 끝에 너트를 하나씩 끼우는 전산 볼트와, 금속 쪽 끝이 탭 구멍에 영구적으로 박혀 있는 체결재입니다. 둘은 다르게 거동하며, 사람들이 늘어놓는 장점은 거의 모두 두 번째에 속합니다.
PCC-1은 둘을 구별하지 않는 데서 그치지 않습니다. 본문 첫 페이지의 각주는 문서 전체에서 “bolt”가 볼트, 스터드, 스터드 볼트, 캡 스크루를 모두 포함하는 총칭이라고 밝힙니다. 스터드가 선호된다는 관행으로 인용되는 바로 그 업계가, 명사에 어떤 의미도 싣지 못하게 하는 지침을 썼습니다. 현장에서 아무도 이유를 대지 못한 까닭이 여기에 있습니다.
다른 축, 즉 암나사가 구매한 너트인지 자기 부품에 낸 구멍인지에 관한 내용은 머신 스크루와 볼트에서 다룹니다. 이 글은 머리에 관한 글입니다.
탭 구멍이 바꾸는 것, 숫자로
PCC-1에는 반복해서 누설되는 체결부를 위한 문제 해결 부록이 있으며, 여기서 단일 플랜지 체결부를 직접 언급합니다. 플랜지 하나에 볼트를 탭 구멍으로 체결한 체결부는 볼트의 유효 신장 길이가 짧기 때문에 본질적으로 유연성이 낮고 대체로 더 까다롭습니다. 개스킷 두께 손실과 열팽창 차이에 대한 허용도가 낮습니다. 부록은 이를 수치로 제시합니다. 이런 체결부는 조립 후 개스킷 두께가 0.02 mm(0.001 in.) 줄 때마다 약 두 배의 볼트 하중 손실을 겪습니다.
이는 실제 공학적 차이이고 문서에 적혀 있으며, 체결재에 머리가 있는지와는 아무 관계가 없습니다. 플랜지가 두 개가 아니라 하나라는 데서 나옵니다. 짧은 볼트가 긴 볼트보다 왜 나쁜 스프링인지는 볼트는 스프링입니다에서 다룹니다.
계산 방식은 살펴볼 가치가 있습니다. 관련된 통념 하나를 정리해 주기 때문입니다. PCC-1은 관통 볼트 체결부의 유효 신장 길이를 두 너트의 두께 중앙 사이 거리로 잡으며, 중량 육각 너트의 두께는 호칭 지름 하나입니다. 체결재 중 탭 구멍에 박힌 부분에는 호칭 지름의 절반을 잡습니다. 양쪽 모두 지름의 절반입니다. 이 모델에서 탭 구멍과 너트는 같은 길이를 보탭니다. 따라서 탭 구멍은 탭 구멍이라는 이유로 불이익을 받지 않습니다. 체결부가 짧은 것은 플랜지가 하나뿐이기 때문입니다.
탭 구멍이 실제로 치르는 대가는 나사산이 손상되었을 때 드러납니다. PCC-1은 너트 나사산과 똑같이 탭 구멍 나사산도 손으로 부드럽게 돌아가는지 확인하라고 요구하며, 손상된 경우에는 ASME PCC-2 Article 303을 가리킵니다. 이는 부품 교체가 아니라 수리 절차이며, 고착된 탭 구멍은 곧 용기 폐기라는 현장의 흔한 주장을 정확하게 고쳐 쓴 것입니다. 문서화된 복구 방법이 있습니다. 힘든 하루일 뿐 전손은 아닙니다. 손상된 암나사에 무엇을 되돌려 넣을 수 있고 무엇은 안 되는지는 뭉개진 나사산은 아무것도 채우지 못합니다에서 다룹니다.
머리를 없애면 실제로 바뀌는 것
정직한 목록은 통설보다 짧고, 모든 항목이 강도가 아니라 조립과 분해에 관한 것입니다.
- 렌치 하나를 줄여 주지 않습니다. PCC-1은 백업 렌치를 돌리는 쪽 반대편의 너트 또는 볼트 머리를 고정하는 공구로 정의합니다. 전산 볼트에 끼운 너트 두 개에도 머리 있는 볼트와 마찬가지로 백업 렌치가 필요합니다. 백업 렌치가 필요 없는 구성은 탭 구멍이며, 이는 다른 질문입니다.
- 여분 나사산을 어느 쪽 끝에 둘지 고를 수 있습니다. PCC-1은 한쪽 끝에서 너트를 완전히 물려 나사산이 돌출되지 않게 하고 여분을 모두 반대쪽 끝에 두라고 권장합니다. 과도한 돌출부에는 부식물과 페인트가 쌓여 체결부를 열기 어려워지기 때문입니다. 양 끝이 나사산이면 여분을 원하는 곳에 둘 수 있습니다.
- 텐셔닝에는 잡을 나사산이 필요합니다. 유압 텐셔너는 텐셔너 쪽에서 나사산이 바깥 너트 면보다 볼트 지름 하나 이상 더 나와 있어야 합니다. 머리 없는 체결재는 어느 쪽에서든 이를 제공합니다.
- 와셔는 너트 쪽을 위해 설계되었습니다. PCC-1의 전체 경화 와셔 사양은 와셔 안지름을 너트 밑에서 쓰도록 정했으며, 볼트 머리 밑에서 쓰면 몸통이나 머리 밑 필렛과 간섭할 수 있다고 적고 있습니다. 그 필렛이 왜 사소한 부분이 아닌지는 머리 밑 필렛에서 다룹니다.
- 너트가 두 개면 기회도 두 번입니다. 이 항목은 조항이 아니라 현장 관행이며, 그렇게 밝혀 두어야 합니다. 너트 하나가 고착되어도 반대쪽 끝에는 손상되지 않은 나사산과 멀쩡한 너트가 남습니다. PCC-1은 그 밑에 깔린 우려에 구체적인 대책으로 답합니다. SA-193 Gr B7 체결재의 고착은 Gr 2나 2H 대신 강도가 더 높은 SA-194 Gr 4 너트를 쓰면 피할 수 있다고 적고 있습니다. 스테인리스가 고착되는 이유도 참고하십시오.
스터드는 덜 비틀린다는 주장
널리 퍼진 주장이며 신중한 답이 필요합니다. 한 가지 버전은 맞고, 흔히 말하는 버전은 틀리기 때문입니다.
PCC-1은 유압 텐셔닝으로 조인 체결재가 더 오래가고 재사용 시 위험이 적다고 분명히 말하며, 이유도 제시합니다. 체결재에 하중이 걸리지 않은 상태에서 너트를 돌려 내리므로 비틀림도 나사산 고착도 없다는 것입니다. 이는 방법을 지지하는 논거입니다. 저희는 토크 렌치로 조일 때 머리 없는 체결재의 비틀림이 더 작다고 인정하는 조항을 찾으며 문서를 읽었지만 하나도 찾지 못했습니다. 나사산 마찰을 이기며 너트를 돌리면, 반대쪽 끝에 단조 머리가 있든 없든 체결재가 그 나사산 토크를 받습니다.
실무적으로 읽으면, 비틀림이 문제라면 지침이 내놓는 해법은 부품 교체가 아니라 텐셔닝입니다. 가한 토크가 실제로 어디로 가는지는 토크와 체결 축력에서, 그 수치가 마찰에 대해 말없이 가정하는 내용은 토크 사양은 마찰 조건을 가정합니다에서 다룹니다.
또 하나의 스터드: 양 끝의 나사산이 같지 않습니다
이 단어를 들으면 대부분 떠올리는 체결부는 금속 쪽 끝이 탭 구멍에 영구적으로 박혀 있는 것이며, 실린더 헤드 스터드가 일상적인 예입니다. 이 부품은 양 끝이 길이 이상으로 다르고, 그 차이는 규격으로 정해져 있습니다.
인도의 스터드 규격 IS 1862는 금속 쪽 끝의 길이에 따라 스터드를 세 형식으로 나눕니다. 강에 쓰는 약 지름 하나의 A형, 주철에 쓰는 약 1.5 지름의 B형, 알루미늄 합금에 쓰는 약 지름 둘의 C형입니다. 같은 규격은 금속 쪽 끝의 나사산을 별도 문서인 IS 2186, 즉 억지 끼워맞춤 수나사 규격으로 넘깁니다. 모재에 들어가는 끝은 단순히 더 긴 것이 아닙니다. 끼워맞춤 자체가 다르며, 너트를 풀었을 때 스터드를 제자리에 붙잡아 두는 것이 바로 이것입니다.
세 나라의 국가 규격이 이 표를 정해 두었지만, 서로 일치하는 것은 하나도 없습니다.
| 규격 | 금속 쪽 끝 길이 | 모재를 명시합니까? |
|---|---|---|
| IS 1862 | 1 d, 1.5 d, 2 d | 예, 일대일로: 강, 주철, 알루미늄 합금 |
| JIS B 1173 | 약 1.25 d, 1.5 d, 2 d | 예, 하지만 일대일은 아닙니다 |
| DIN 938 / 939 / 835 / 940 | 약 1 d, 1.25 d, 2 d, 2.5 d | 아니요. 제목에 길이만 있고 그 이상은 없습니다 |
일본 항목은 두 번 읽을 가치가 있습니다. JIS B 1173은 금속 쪽 끝 길이를 세 가지 제시한 뒤, 치수표의 주석에서 1종과 2종은 모두 강(주강과 단조강 포함) 또는 주철에 박기 위한 것이고 3종은 경합금용이라고 적습니다. 재료 열이 있는 규격이 강에 1.25 d를 쓸지 1.5 d를 쓸지는 말하지 않습니다. 이는 누락이 아닙니다. 물림 길이는 모재의 이름이 아니라 두 나사산의 강도에서 정해지며, 이는 나사산 물림 길이에서, 공개된 규칙들이 서로 다른 이유는 최소 나사산 물림 길이가 출처마다 다른 이유에서 다룹니다.
표를 가로로 읽으면 주철 행은 어느 카탈로그를 펼쳤느냐에 따라 1.25 d에서 1.5 d로 옮겨 갑니다. “스터드, M12”라고만 적힌 도면은 공급업체에 이 중 어떤 부품을 만들어야 하는지 알려 주지 않은 것입니다.
답이 나오도록 질문하는 방법
r/AskEngineers의 스레드는 댓글 125개까지 이어졌지만 결론이 나지 않았습니다. “스터드냐 볼트냐”는 이름 하나를 쓴 질문 두 개이기 때문입니다. 둘로 나누면 둘 다 답이 있습니다.
- 반대쪽은 너트입니까, 탭 구멍입니까? 이것이 체결부 강성, 개스킷 이완을 견디는 정도, 나사산이 손상되었을 때 일어나는 일을 결정합니다. 공학은 여기에 있습니다.
- 일체형 머리가 있습니까? 이것이 체결부를 조립하고 분해하는 방식, 여분 나사산을 어느 쪽 끝에 둘지, 텐셔너를 쓸 수 있는지, 어떤 와셔가 맞는지를 결정합니다.
돌아온 답이 여전히 업계 표준이라면, 다음에 물을 것은 그것이 둘 중 어느 쪽을 가리키는지입니다. 그 말이 가리키는 지침에서 그 명사는 네 가지 모두를 뜻합니다.
같은 선택은 랙 규모에서도 나타나며, 그곳에서는 규격이 선택을 내리지 않습니다. EIA-310-D는 레일 구멍을 원형, 사각형 또는 탭 구멍으로 허용합니다. 따라서 나사산은 레일에, 케이지 너트에, 또는 반대쪽에 있을 수 있습니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
같은 등급과 같은 지름이라면 스터드가 볼트보다 강합니까?
ASME PCC-1 어디에도 그런 내용은 없으며, 볼트 하중과 신장 계산에서도 둘을 구별하지 않습니다. 유효 신장 길이 모델은 너트와 탭 구멍이 각각 같은 지름의 절반을 보탠다고 보며, 재료 등급은 머리를 단조했는지가 아니라 재료 사양이 정합니다. 머리 업세팅이 메탈 플로를 흐트러뜨려 균열 시작점을 남긴다는 주장이 현장에서 되풀이되지만, 이를 일반적인 우열로 뒷받침하는 조항이나 공개 시험은 찾지 못했습니다. 따라서 대체의 근거가 되지 않습니다.
저희 작업자는 토크 렌치를 너트 하나에만 겁니다. 잘못된 것입니까?
아닙니다. 너트 하나는 돌리고 다른 하나는 붙잡습니다. PCC-1이 말하는 백업 렌치가 바로 이것으로, 돌리는 쪽 반대편의 너트나 볼트 머리를 고정하는 공구입니다. 머리 있는 볼트도 마찬가지이며, 이때는 머리를 붙잡습니다. 중요한 것은 토크 렌치를 어느 쪽에 거느냐가 아니라 반대쪽이 함께 돌지 않는 것입니다.
단일 플랜지 체결부는 왜 더 잘 누설됩니까?
PCC-1은 그 원인을 더 짧은 유효 신장 길이에서 찾습니다. 플랜지 하나에 볼트를 탭 구멍으로 체결한 체결부는 강성이 더 높아, 같은 작은 개스킷 두께 손실에도 더 많은 볼트 하중이 빠져나갑니다. 부록은 조립 후 두께가 0.02 mm 줄 때마다 하중 손실이 약 두 배라고 제시하며, 문제가 되는 경우 연장 칼라와 더 긴 볼트로 볼트 유연성을 높이라고 제안합니다.
스터드를 쓰면 체결 중 체결재가 비틀리지 않습니까?
그 자체로는 아닙니다. PCC-1은 비틀림이 없는 이유를 체결재에 머리가 없어서가 아니라, 체결재에 하중이 걸리지 않은 상태에서 너트를 돌려 내리는 유압 텐셔닝에서 찾습니다. 토크 렌치로 조이면 어느 경우든 나사산 마찰 토크를 체결재가 받습니다.
도면에 스터드 M12x60이라고만 적혀 있습니다. 이것으로 주문할 수 있습니까?
금속 쪽 끝이 탭 구멍에 들어간다면 부족합니다. 금속 쪽 끝 길이는 별도로 정해야 합니다. IS 1862는 강에 약 1 d, 주철에 1.5 d, 알루미늄 합금에 2 d를 제시하는 반면, DIN 계열은 재료를 명시하지 않고 1 d, 1.25 d, 2 d, 2.5 d를 별개의 규격 네 개로 제공합니다. IS 1862는 또 금속 쪽 끝의 나사산을 억지 끼워맞춤 사양으로 넘깁니다. 규격과 모재를 명시하거나, 어느 끝이 어디로 가는지 알려 주십시오.
참고 자료
- ASME PCC-1 — Guidelines for Pressure Boundary Bolted Flange Joint Assembly(2019년판 확인: 부록 N-1 정의, 8.2항과 8.2.1항, 10.2항, 부록 A-1.2, 부록 M-1.2, 부록 P-4.2.1, 부록 Q-4.2)
- ASME PCC-2, Article 303 — 손상된 탭 구멍 나사산의 수리
- IS 1862:1975 — Specification for Studs (Second Revision); 개정 1호, 1981년 3월, A형, B형, C형
- DIN 938 — 스터드, 금속 쪽 끝 약 1 d(자매 규격 DIN 939, DIN 835, DIN 940)
- JIS B 1173 — 스터드; 표 1 주석 3에 1종, 2종, 3종의 금속 쪽 끝 길이와 대상 모재가 있습니다
이 글에서 읽은 PCC-1 본문은 2019년판입니다. 현재 구매 가능한 판은 그 이후의 판이므로, 절차서에 인용하기 전에 조항 번호를 그 판과 대조해야 합니다. 완전한 나사산 물림을 가리키는 PCC-1 각주는 ASME BPVC Section VIII Division 1 UG-13과 ASME B31.3 335.2.3항을 인용하지만, 이 글에서는 직접 읽지 않았습니다. DIN의 금속 쪽 끝 길이는 규격 제목 자체에서 나온 것입니다. 금속 쪽 끝 길이와 모재의 대응은 IS 1862에 있고 DIN 제목에는 없으므로 둘을 합쳐서는 안 됩니다. JIS B 1173은 일본규격협회에서 구매한 사본이 아니라 공개된 규격 본문 미러에서 읽었습니다. 인용한 주석은 치수표의 주석 3이며, 그 문구는 길이가 정확히 1.25 d, 1.5 d, 2 d라는 것이 아니라 그 값과 같거나 가깝다는 것입니다. “너트 두 개, 기회 두 번”은 현장 관행이며, 이 글을 위해 읽은 어떤 문서에도 조항으로 나오지 않습니다.
문의
문의서에 “스터드”라고 적으신다면 어느 끝이 어디로 가는지 알려 주십시오. 양 끝에 너트를 하나씩 끼우는 전산 볼트와 금속 쪽 끝이 탭 구멍에 박혀 있는 스터드는 나사산 사양이 다른 별개의 부품이며, 두 번째는 금속 쪽 끝 길이를 정하기 전에 모재가 명시되어야 합니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com