 TIGERFASTENERS
머리 밑 필렛: 볼트 구멍이 이를 피하지 못할 수 있습니다
볼트 머리와 몸통이 만나는 곡면은 성형하고 남은 흔적이 아니라 관리되는 형상입니다. ISO 제품 표준은 이 곡면의 양쪽 한계를 정하고 있으며, ISO 273에는 볼트 구멍에 관한 눈에 잘 띄지 않는 비고가 있는데 대부분의 도면은 이를 반영하지 않습니다. 이것이 체결부에 문제가 되는지는 찾아볼 수 있는 두 개의 숫자로 판단할 수 있습니다.
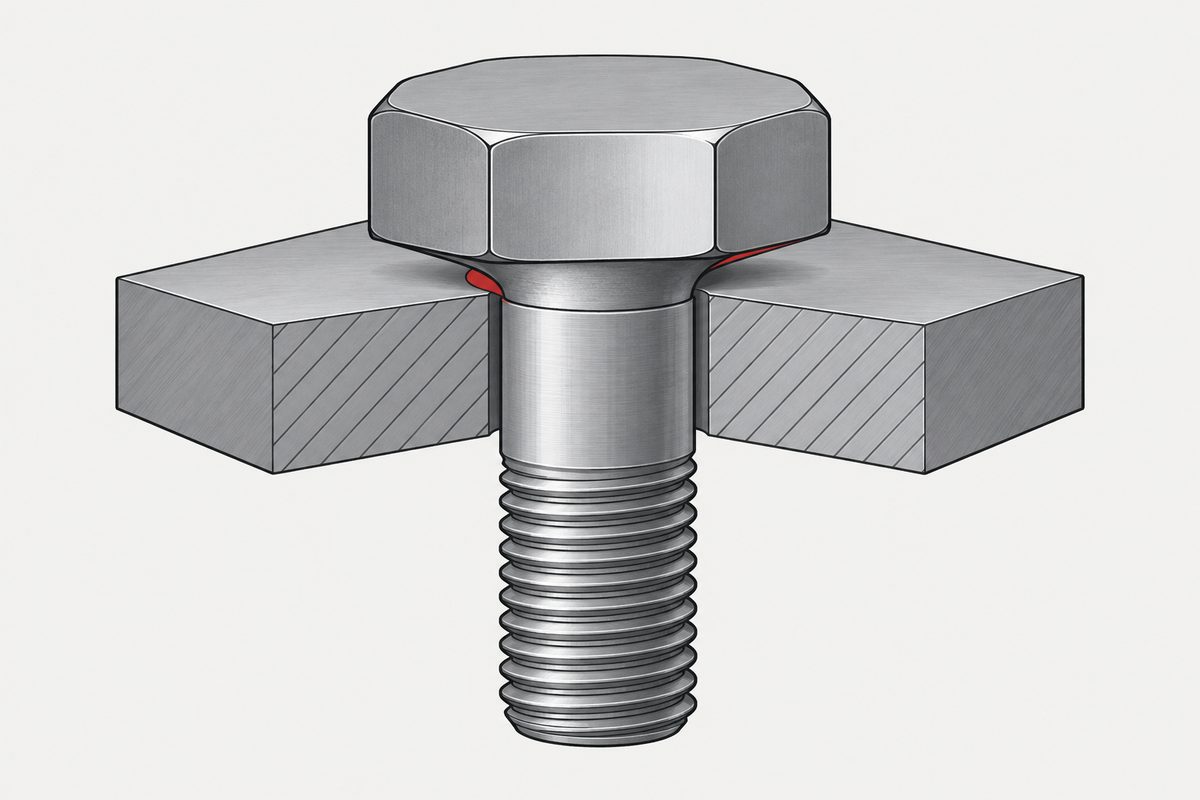
제품 표준이 실제로 정하는 것
필렛은 제조사 재량에 맡겨지지 않습니다. 한계가 정해져 있으며, 머리 형상에 따라 방식이 다릅니다.
| 표준 | 규정 내용 |
|---|---|
| ISO 4762(육각 소켓 헤드 캡 스크루) | 표 1의 크기별 rmin, rmax = (da,max − ds,max) / 2, lf,max = 1.7 rmax, 그리고 da,max |
| ISO 4014 / 4017:2022(육각 머리) | rmin과 da,max, 그리고 그림에 표시된 머리 밑 필렛의 허용 최소·최대. rmax에 대한 일반 공식은 없습니다 — 외곽 범위는 그림과 해당 치수로 관리됩니다 |
da는 잘못 쓰이는 일이 많으므로 정확히 짚어 둘 필요가 있습니다. ISO 225는 이를 전이 지름, 즉 자리면이 머리 밑 반지름으로 넘어가는 지점의 자리면 안지름으로 정의합니다. 필렛 반지름 자체가 아닙니다. 이 값은 머리와 몸통 사이 전이부의 최대 반지름 방향 외곽 범위를 알려 주며, 구멍이나 와셔 안지름과 비교해야 하는 바로 그 숫자입니다.
표준이 말하지 않는 것도 있습니다. 표준은 형상을 규정하지만, 그 목적이 피로 응력 완화라고 밝히는 표준은 없습니다. 필렛 반지름이 머리-몸통 전이부의 응력 집중에 영향을 준다는 것은 역학 문헌에서 나온 내용이지 ISO 본문에서 나온 것이 아닙니다. 타당한 설명이지만 — 근거로 인용할 제품 표준이 없을 뿐입니다.
도면이 무시하는 ISO 273의 비고
ISO 273:1979에는 볼트 구멍 표 뒤에 다음 비고가 있습니다. 볼트 구멍 가장자리와 머리 밑 반지름 사이의 간섭을 피해야 하는 경우 구멍을 모따기하는 것이 권장된다.
표현에 주목해야 합니다. 필요한 경우 권장이지 ISO 273의 모든 구멍에 대한 요구가 아닙니다. 따라서 유용한 질문은 구멍과 볼트가 실제로 겹치는가입니다. M6의 경우는 다음과 같습니다.
| 치수 | 값 | da,max = 6.8 mm 대비 |
|---|---|---|
| ISO 273 정밀급 | 6.4 mm | 작음 — 겹칠 수 있음 |
| ISO 273 중급 | 6.6 mm | 작음 — 겹칠 수 있음 |
| ISO 273 거친급 | 7.0 mm | 큼 — 간섭 없음 |
따라서 M6 육각 소켓 헤드 캡 스크루나 육각 볼트의 경우 표준 구멍 계열 세 가지 중 두 가지는 기하학적으로 머리 전이부와 간섭할 수 있고 한 가지는 그렇지 않습니다. 어떤 크기든 금방 할 수 있는 비교이며, 경험칙보다 쓸모가 있습니다.
“간섭할 수 있다”는 “간섭한다”가 아닙니다. 이는 호칭 구멍에 대한 최대 외곽 범위의 비교이며, 실제 부품은 간섭하지 않을 수 있습니다. 요점은 정밀급과 중급 계열에서 확인이 필요하다는 것입니다.
간섭의 실제 대가
NASA-STD-5020A는 그 결과를 분명히 적고 있으며, 그것은 저희가 쓰려던 내용이 아니었습니다. 해당 조항은 간섭을 피해야 하는 경우 필렛을 위한 여유를 요구하며, 그 이유로 간섭이 초기 체결력을 신뢰할 수 없게 만들거나, 강도를 떨어뜨리거나, 분리 저항을 부족하게 만들 수 있다는 점을 듭니다.
다시 말해 가장 먼저 잃는 것은 자리면이 제 역할을 하는 것입니다. 구멍 가장자리가 필렛을 통해 하중의 일부를 받으면 자리면이 얼마를 받는지 더는 알 수 없고, 초기 체결력은 믿을 수 없는 숫자가 됩니다.
쓰려다가 틀린 것으로 드러난 두 가지
-
“ISO 7090 모따기 와셔를 모따기 면이 머리 쪽을 향하게 사용한다.” 저희는
이를 거꾸로 알고 있었습니다.
ISO 7090의 모따기는 바깥지름에 있습니다 — 적용 범위에 “바깥지름에
모따기한”(번역)이라고 그대로 적혀 있습니다 — 그리고 안지름은 ISO 7089와 같습니다.
따라서 머리 밑 필렛을 위한 여유를 만들 수 없으며, ISO 7089와 ISO 7090 모두 조립 방향을
전혀 규정하지 않습니다.
실제로 존재하는 요구 사항은 NASA-STD-5020A에 있습니다. 간섭을 피해야 하는 경우 모따기한 구멍을 쓰거나, 안지름을 접시형으로 가공한 와셔를 머리 밑에 두고 접시형 면이 볼트 머리를 향하게 합니다. 이것이 진짜 “필렛을 피하기 위한 와셔” 규칙입니다 — 다만 NASA 나사 체결 시스템에 적용되는 것이며, 실제로 안지름이 접시형으로 가공된 와셔가 필요합니다. 평와셔를 뒤집어 끼워도 아무 효과가 없습니다. - “볼트는 필렛에서 부러진다.” 주된 위치가 아닙니다. NASA RP-1228은 반복 인장을 받는 볼트가 보통 응력 집중이 가장 큰 나사부 끝 근처에서 파손된다고 밝히며, 동료 심사를 거친 파손 연구는 첫 번째 물린 나사산, 나사산 불완전부, 머리-몸통 필렛을 세 위치로 꼽습니다 — 이 순서대로입니다.
65 / 20 / 15라는 수치와 그 출처
이런 분포를 접하게 됩니다. 너트 자리면 아래 첫 번째 물린 나사산에서 65%, 나사산 불완전부에서 20%, 머리 밑에서 15%. 끊임없이 인용되는 수치입니다. 이것이 실제로 무엇인지 알아 둘 가치가 있습니다.
추적 가능한 출처는 B. Taylor, “The Strength of Large Bolts Subjected to Cyclic Loading”, Transactions of the Institute of Marine Engineers, Vol. 64, 1952입니다 — 그리고 Taylor는 W. Staedel의 1933년 데이터를 옮겨 전하고 있습니다.
Staedel의 원래 통계는 찾지 못했습니다. 따라서 표본 수, 장비, 하중 조건, 포함 기준을 모두 확인할 수 없습니다. VDI 2230 Blatt 1, NASA-STD-5020A, 그리고 체결 부품 파손과 기계적 체결부의 피로를 다룬 ASM Handbook 권들도 찾아보았지만 어디에서도 위치별 분포 비율은 찾지 못했습니다.
그러니 있는 그대로 쓰십시오. 1952년 논문이 옮겨 전한 1933년 데이터로서, 그것이 암시하는 순위에는 쓸모가 있지만 여러분의 체결부에 대한 현대적 확률로 쓸 수는 없습니다.
말할 수 있는 것과 말할 수 없는 것
근거가 있는 것: 필렛은 제품 표준이 위아래로 한계를 정한 관리 대상 설계 형상입니다. 구멍 가장자리와의 간섭은 인정된 위험이며, ISO 273은 필요한 경우 설계로 피하라고 하고, NASA-STD-5020A는 그 결과가 신뢰할 수 없는 초기 체결력, 강도 저하, 부족한 분리 저항이라고 밝힙니다.
근거가 없는 것: 어떤 접촉이든 자동으로 노치를 하나 더 만든다는 주장입니다. 저희는 그렇게 마무리하고 싶었지만 근거가 말하는 것보다 나아간 주장입니다. 접촉이 국부 손상을 일으키는지, 그것이 피로 수명에 어떤 영향을 주는지는 실제 틈새, 접촉 형상, 재료 경도, 하중에 따라 달라집니다. 표준은 간섭을 피해야 한다고 말할 뿐, 접촉이 곧 새로운 응력 집중원이라고 말하지 않습니다.
실무용 결론은 더 밋밋하고 더 쓸모 있습니다. 해당 크기의 da,max를 찾아 지정한 구멍과 비교하고, 겹치면 모따기를 하십시오.
관련 글
머리가 역학적으로 하는 일은 머리 형상 선택에, 와셔의 용도와 용도가 아닌 것은 와셔 해설에, 머리 성형 자체의 한계는 머리 성형의 한계에, 구멍 쪽 이야기는 접시형 자리파기 구멍 치수에 있습니다.
참고 자료
- ISO 4762:2004 — 3항, 그림 1(머리 밑 필렛 최대), 표 1: rmin, da,max, rmax와 lf,max 공식
- ISO 4014:2022 및 ISO 4017:2022 — 4항, 그림 2, 치수표: rmin, da,max, 머리 밑 필렛의 허용 최소·최대
- ISO 225:1983 — 전이 지름 da의 정의
- ISO 273:1979 — 2항, 표 뒤 비고: 머리 밑 반지름과의 간섭을 피해야 하는 경우 모따기 권장
- NASA-STD-5020A — 4.7.3항, TFSR 22: 모따기한 구멍 또는 접시형 면이 볼트 머리를 향하는 접시형 와셔, 간섭의 결과 명시
- NASA RP-1228, Fastener Design Manual — 나사부 끝 근처의 파손
- Mushtaq et al., Engineering Failure Analysis 122 (2021) — 첫 번째 물린 나사산, 나사산 불완전부, 머리-몸통 필렛
- B. Taylor, Transactions of the Institute of Marine Engineers, Vol. 64 (1952), W. Staedel(1933)의 데이터 인용 — 65 / 20 / 15 수치
특정 체결부의 합격 여부는 도면과 도면이 인용하는 표준에 따릅니다.
이 글은 3단계: 머리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
볼트 머리 밑 반지름은 표준으로 관리됩니까?
네, 양쪽 한계가 모두 관리됩니다. ISO 4762는 표 1에서 크기별 최소 필렛 반지름을 정하고, 최대는 r max = (d a,max − d s,max) ÷ 2로 제한하며 l f,max = 1.7 r max입니다. ISO 4014와 ISO 4017:2022는 r min과 d a,max를 정하고 허용 최소·최대 필렛을 그림으로 보여 주지만 r max의 일반 공식은 없습니다. 표준이 하지 않는 것은 목적을 밝히는 일입니다. 필렛 반지름이 응력 집중에 영향을 준다는 것은 ISO 본문이 아니라 역학 문헌에서 나온 내용입니다.
볼트 도면의 d a는 무엇입니까?
전이 지름으로, ISO 225에서 자리면이 머리 밑 반지름으로 넘어가는 지점의 자리면 안지름으로 정의됩니다. 필렛 반지름 자체가 아닙니다. 실무에서는 머리-몸통 전이부의 최대 반지름 방향 외곽 범위로 쓰이며, 볼트 구멍이나 와셔 안지름과 비교하는 값입니다.
볼트 구멍은 모따기해야 합니까?
필요한 경우에만 합니다. ISO 273:1979는 표 뒤에서 구멍 가장자리와 머리 밑 반지름 사이의 간섭을 피해야 하는 경우 모따기가 권장된다고 적고 있습니다. 필요한 경우의 권장이지 일괄적인 요구가 아닙니다. 확인은 산술로 충분합니다. M6의 전이부 외곽 범위 d a,max는 6.8 mm이고 정밀급과 중급 구멍 계열은 6.4와 6.6 mm이므로 둘 다 겹칠 수 있으며, 7.0 mm인 거친급 계열은 간섭하지 않습니다.
필렛을 피하려면 모따기 와셔의 모따기 면을 위로 해야 합니까?
ISO 7090이라면 아닙니다. 적용 범위는 이를 바깥지름에 모따기한 와셔로 설명하고 안지름은 ISO 7089와 같으므로 머리 밑 필렛을 위한 여유를 만들지 못하며, 두 표준 모두 방향을 규정하지 않습니다. 실제로 있는 규칙은 NASA-STD-5020A에 있습니다. 간섭을 피해야 하는 경우 모따기한 구멍을 쓰거나, 안지름을 접시형으로 가공한 와셔를 머리 밑에 두고 접시형 면이 볼트 머리를 향하게 합니다. 이를 위해서는 실제로 안지름이 접시형으로 가공된 와셔가 필요합니다.
대부분의 볼트는 머리 밑 필렛에서 파손됩니까?
아닙니다. NASA RP-1228은 반복 인장을 받는 볼트가 보통 응력 집중이 가장 큰 나사부 끝 근처에서 파손된다고 밝히며, 발표된 파손 연구는 첫 번째 물린 나사산, 나사산 불완전부, 머리-몸통 필렛을 이 순서로 꼽습니다. 자주 인용되는 65 / 20 / 15 분포는 1933년 데이터를 옮겨 전한 1952년 논문으로 거슬러 올라가며, 그 원래 통계는 확인하지 못했습니다. 또한 저희가 확인한 VDI 2230, NASA-STD-5020A, ASM Handbook 권들에는 위치별 분포가 나오지 않습니다.
문의
구멍이 머리 전이부를 피하는지 확실하지 않다면 볼트 표준, 크기, 지정한 구멍을 보내 주세요. 숫자 두 개로 끝나는 확인이며, 부품을 만들기 전에 해 두는 편이 낫습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com