 TIGERFASTENERS
Classes de tolérance des filetages : le chiffre et la lettre répondent à des questions différentes
En bref : 6g ressemble à un seul réglage et correspond à deux décisions indépendantes. Le chiffre est le degré de tolérance — la largeur de la zone. La lettre est la position de tolérance — l’emplacement de cette zone par rapport à la dimension de base, ce qui signifie en pratique la place disponible pour un revêtement. Choisir un degré plus serré ne crée pas cette place, et une mauvaise lettre ne se corrige pas par un degré plus serré. Et le chiffre va dans le sens inverse du système en pouces, ce qu’il vaut mieux savoir avant de lire un plan qui utilise les deux.
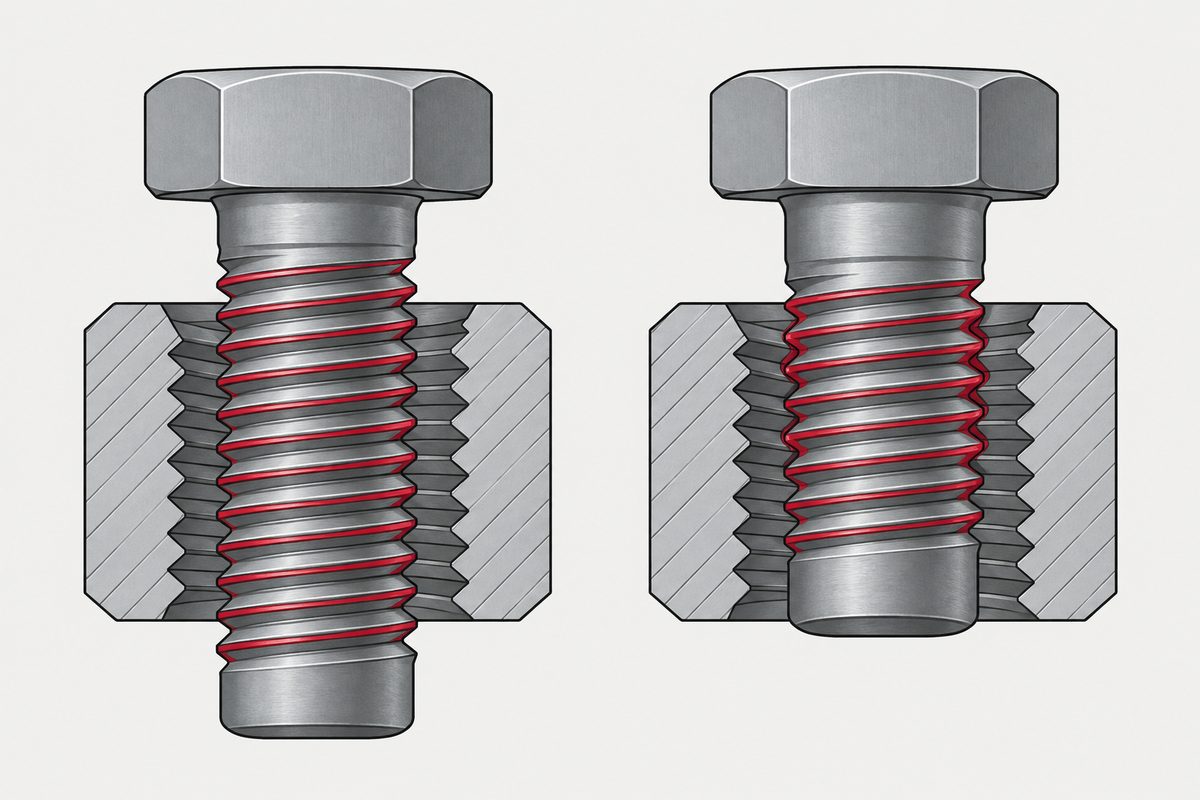
Un code, deux décisions
| Partie | Nom | Ce qu’elle fixe |
|---|---|---|
| Le chiffre — 6 | Degré de tolérance | La variation admise. Un chiffre plus grand correspond à une zone plus large, donc à davantage de variation acceptée |
| La lettre — g | Position de tolérance | L’emplacement de la zone par rapport à la dimension de base. C’est l’écart fondamental — le jeu voulu |
| Casse de la lettre | Quel filetage | Majuscule pour l’intérieur (écrou, trou taraudé), minuscule pour l’extérieur (vis) |
Ce ne sont pas deux positions du même bouton. Un degré plus serré rend les pièces plus homogènes entre elles ; il ne déplace pas la zone. Si la zone est à écart nul, resserrer le degré la laisse à écart nul — et aucune précision de fabrication ne créera une place que la spécification n’a pas réservée.
Le chiffre va dans le sens inverse du système en pouces
- En métrique ISO, un degré plus élevé est plus lâche. Le degré 4 est plus serré que le degré 6
- Dans le système UN en pouces, une classe plus élevée est plus serrée. La classe 3A est plus serrée que 2A
- « Classe 3 » et « degré 3 » pointent donc dans des sens opposés, et les deux apparaissent sur des plans qui mélangent les normes
C’est une véritable source d’erreurs de spécification, pas une curiosité. Un ingénieur venu de la pratique en pouces lit un chiffre plus élevé comme « plus précis » et spécifie un filetage plus lâche en croyant l’avoir resserré. L’erreur reste invisible jusqu’à l’arrivée de pièces qui passent au calibre et donnent pourtant une sensation anormale.
La lettre est le budget du revêtement
C’est le sens pratique de la position de tolérance, et c’est la partie la plus souvent manquée :
- h et H ont un écart fondamental nul. La zone commence à la dimension de base — aucun jeu
- g et G comportent un écart positif, un jeu voulu, intégré à la spécification. L’ISO 965-1 le tabule par pas, et il est plus petit qu’on ne l’imagine : 26 micromètres pour un pas de 1 mm
- Un revêtement d’épaisseur t sur un flanc augmente d’environ 4t le diamètre sur flancs d’un filetage à 60°. Cela doit être pris sur l’écart, et en h il n’y a rien à prendre
Le choix entre 6g et 6h n’est donc pas une décision de précision. C’est la décision de savoir si la pièce peut être revêtue. Entre M1 et M1.4, c’est là que des pièces passent au calibre à nu et se bloquent après revêtement, et c’est pourquoi la finition doit être choisie avant la tolérance et non après.
Quand la désignation a deux parties
Une désignation comme 5g6g n’est pas une coquille. Un filetage a plus d’un diamètre à maîtriser, et ceux-ci peuvent porter des classes différentes :
- La première classe s’applique au diamètre sur flancs — la dimension qui décide réellement du serrage de l’ajustement
- La seconde s’applique au diamètre de sommet — diamètre extérieur sur une vis, diamètre intérieur dans un écrou
- Une classe unique comme 6g signifie que les deux sont en 6g. Deux parties signifient qu’elles diffèrent volontairement
La distinction compte quand on diagnostique un problème d’ajustement. Le diamètre sur flancs gouverne le serrage ; le diamètre de sommet est celui qui rencontre le fond du filet conjugué. Des sommets qui interfèrent avec le fond d’un trou mal formé posent un problème de sommet, et le traiter comme un problème de diamètre sur flancs modifie la mauvaise dimension.
Un ajustement est une paire, et le plan n’en nomme généralement que la moitié
- L’association d’usage général est intérieur 6H avec extérieur 6g, et c’est elle qui est supposée quand rien n’est indiqué
- Un plan de vis qui indique 6g n’a rien dit du trou, et l’ajustement est une propriété de la paire plutôt que de l’une ou l’autre pièce
- Si le filetage conjugué est dans votre propre produit, les deux moitiés vous appartiennent — et donc aussi les conséquences, de la même façon qu’un trou taraudé fait du filetage intérieur une partie de votre produit et non un composant certifié
Une conséquence apparaît avant même l’usinage. La tolérance 6H fixe une zone pour le diamètre intérieur, et le tableau des forets de taraudage accroché au mur est cette zone comprimée en un seul chiffre, avec un biais sur lequel la norme a un avis : un tableau de forets de taraudage est une zone de tolérance, pas un chiffre.
En dessous de M1.6, la norme change sous vos pieds
- L’ISO 965-2 couvre la gamme d’usage général à partir de M1.6 en 6H/6g
- M1 à M1.4 sont traités à part, en 5H/6h — et notez le h : les plus petites dimensions sont spécifiées sans écart
- C’est précisément là que l’épaisseur de revêtement ne diminue pas. Les mêmes quelques microns représentent une part bien plus grande d’un filetage plus petit, de sorte que la plage de dimensions où le jeu est le plus nécessaire est celle où la valeur par défaut n’en prévoit aucun
C’est le point le plus utile de cette page pour quiconque achète en dessous de M1.6. La classe par défaut n’est pas neutre à ces dimensions — elle joue activement contre une pièce revêtue, et il faut la traiter sur le plan plutôt que la découvrir au premier lot de production.
La classe de tolérance ne dit rien de l’endroit où le filetage s’arrête. Cela se trouve dans la sortie de filetage et la gorge qu’il faut demander.
Au pas de 0,2 mm, la colonne des degrés n’a qu’une entrée
Le point ci-dessus vient du domaine d’application de l’ISO 965-2. L’ISO 965-1 place la même coupure dans son propre paragraphe 12, celui qui dit ce que signifie une classe omise : les filetages intérieurs sont en 5H jusqu’à M1.4 inclus et en 6H à partir de M1.6, les filetages extérieurs en 6h jusqu’à M1.4 et en 6g à partir de M1.6. Deux documents, une seule bascule.
Une note est rattachée à cette phrase, et ce site ne l’avait pas encore consignée :
Sauf pour les filetages de pas P = 0,2 mm, pour lesquels seul le degré de tolérance 4 est défini (voir le tableau 3 et le tableau 5). (traduction)
Un filetage au pas de 0,2 mm — M1×0.2, M1.2×0.2 et cette famille — ne peut pas du tout être en 6H/6g. Le tableau 3, diamètre intérieur des filetages intérieurs, imprime une seule valeur sur cette ligne : 38 µm au degré 4, puis des tirets. Le tableau 5, diamètre sur flancs pour les diamètres nominaux de 0,99 à 1,4, fait de même : 40 µm, degré 4 seulement. La ligne 0,25 du même tableau porte deux entrées, 45 et 56 ; ce n’est donc pas un tableau à court de place. Le pas est défini jusque-là et pas au-delà.
La colonne des positions perd deux entrées dans la même plage. Écarts fondamentaux du tableau 1, en micromètres :
| Pas | e | f | g | h |
|---|---|---|---|---|
| 0.2 | — | — | −17 | 0 |
| 0.25 | — | — | −18 | 0 |
| 0.3 | — | — | −18 | 0 |
| 0.35 | — | −34 | −19 | 0 |
| 0.5 | −50 | −36 | −20 | 0 |
f commence à 0,35, e à 0,5. Donc, à M1.4 et en dessous, au pas de 0,3 et plus fin, les positions extérieures disponibles sont g et h. Si une pièce revêtue a besoin de plus de place que les 18 µm de g, cette norme n’a nulle part où vous envoyer — l’écart doit être négocié en tant qu’épaisseur de revêtement, et non en tant que désignation de classe.
Lu dans la BS ISO 965-1:1998, l’édition BSI intégrant le corrigendum de juillet 2009, en entier. Le catalogue ISO mentionne aussi des éditions de 2013 et 2026 ; ce site n’a ouvert que le sommaire et le domaine d’application de celle de 2013 (l’aperçu iTeh) et n’a pas lu ses tableaux. Si ces valeurs ont changé dans une édition ultérieure, c’est cette section qu’il faudra modifier.
Quatre points à régler sur le plan
- La classe, en entier — en précisant si elle s’applique avant ou après revêtement
- La classe conjuguée, si le trou est le vôtre
- Le mode d’acceptation — un rapport d’épaisseur de revêtement, ou un calibre ENTRE après revêtement. Ce ne sont pas les mêmes essais
- Si l’écart a été calculé pour le revêtement spécifié, plutôt que supposé
Le troisième point est celui qui piège le plus. Une pièce contrôlée au calibre seulement avant revêtement n’a jamais été vérifiée dans l’état où elle est livrée — et l’usure des outils de roulage déplace le diamètre sur flancs dans le même sens que le revêtement.
Une colonne que vous ne trouverez pas est celle du pas : il n’existe pas de colonne de tolérance sur le pas, et c’est délibéré.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Que signifie 6g dans une spécification de filetage ?
Ce sont deux réglages indépendants écrits ensemble. Le chiffre 6 est le degré de tolérance — la variation admise, un chiffre plus grand signifiant une zone plus large. La lettre g est la position de tolérance — l’emplacement de cette zone par rapport à la dimension de base, c’est-à-dire l’écart fondamental. La minuscule indique un filetage extérieur ; la majuscule, comme dans 6H, un filetage intérieur.
Un chiffre de classe plus élevé est-il plus serré ou plus lâche ?
En filetage métrique ISO, plus lâche. Le degré 4 est plus serré que le degré 6. C’est l’inverse du système Unified en pouces, où la classe 3A est plus serrée que 2A. Sur un plan qui mélange les normes, cela provoque de vraies erreurs de spécification, car un ingénieur habitué aux pouces lit un chiffre plus élevé comme plus précis et finit par spécifier un filetage plus lâche en croyant l’avoir resserré.
Quelle différence entre 6g et 6h ?
L’écart fondamental. La position h a un écart fondamental nul : la zone de tolérance commence à la dimension de base et aucun jeu n’est prévu. La position g comporte un écart positif — un jeu voulu. Comme un revêtement d’épaisseur t sur un flanc augmente d’environ 4t le diamètre sur flancs d’un filetage à 60°, cette augmentation doit être prise sur l’écart, et en h il n’y en a pas. Le choix entre 6g et 6h est donc en réalité la décision de savoir si la pièce peut être revêtue.
Pourquoi une désignation a-t-elle parfois deux parties, comme 5g6g ?
Parce qu’un filetage a plus d’un diamètre à maîtriser et que ceux-ci peuvent porter des classes différentes. La première classe s’applique au diamètre sur flancs, qui décide du serrage de l’ajustement. La seconde s’applique au diamètre de sommet — diamètre extérieur sur une vis, diamètre intérieur dans un écrou. Une classe unique comme 6g signifie que les deux sont en 6g ; deux parties signifient qu’elles diffèrent volontairement.
Quelle classe de tolérance s’applique en dessous de M1.6 ?
L’ISO 965-2 couvre la gamme d’usage général à partir de M1.6 en 6H/6g. Les dimensions M1 à M1.4 sont traitées à part en 5H/6h — notez le h côté extérieur et confrontez-le à votre revêtement, car une position sans écart ne laisse rien pour le dépôt. Cela compte surtout précisément à ces dimensions, puisque l’épaisseur de revêtement ne diminue pas avec le filetage : les mêmes quelques microns représentent une part bien plus grande d’un diamètre sur flancs plus petit.
Références
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1: Principles and basic data
- ISO 965-2 — Tolerances — Part 2: Limits of sizes for general purpose external and internal screw threads — Medium quality
- ISO 4042:2022 — Fasteners — Electroplated coating systems
- Unified Thread Standard — Wikipedia (classes en pouces 1A/2A/3A, pour la comparaison du sens)
Demande de devis
Vous avez un plan avec une classe de tolérance et une indication de revêtement, sans savoir si les deux sont compatibles ? Envoyez-nous les deux, avec la dimension du filetage. Nous calculerons l’écart et vous dirons si le revêtement tient dans la classe — et sinon, laquelle des deux indications nous changerions et pourquoi.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com