 TIGERFASTENERS
Il n’y a pas de colonne pour la tolérance de pas
En bref : il ne vous manque pas une page. Le système ISO de tolérances des filetages d’usage général fixe des limites pour les diamètres extérieur, sur flancs et intérieur, et aucune pour le pas. C’est voulu. Savoir si une erreur de pas empêche l’assemblage se vérifie ailleurs — dans le diamètre sur flancs virtuel, qui est précisément ce que lit un calibre ENTRE.
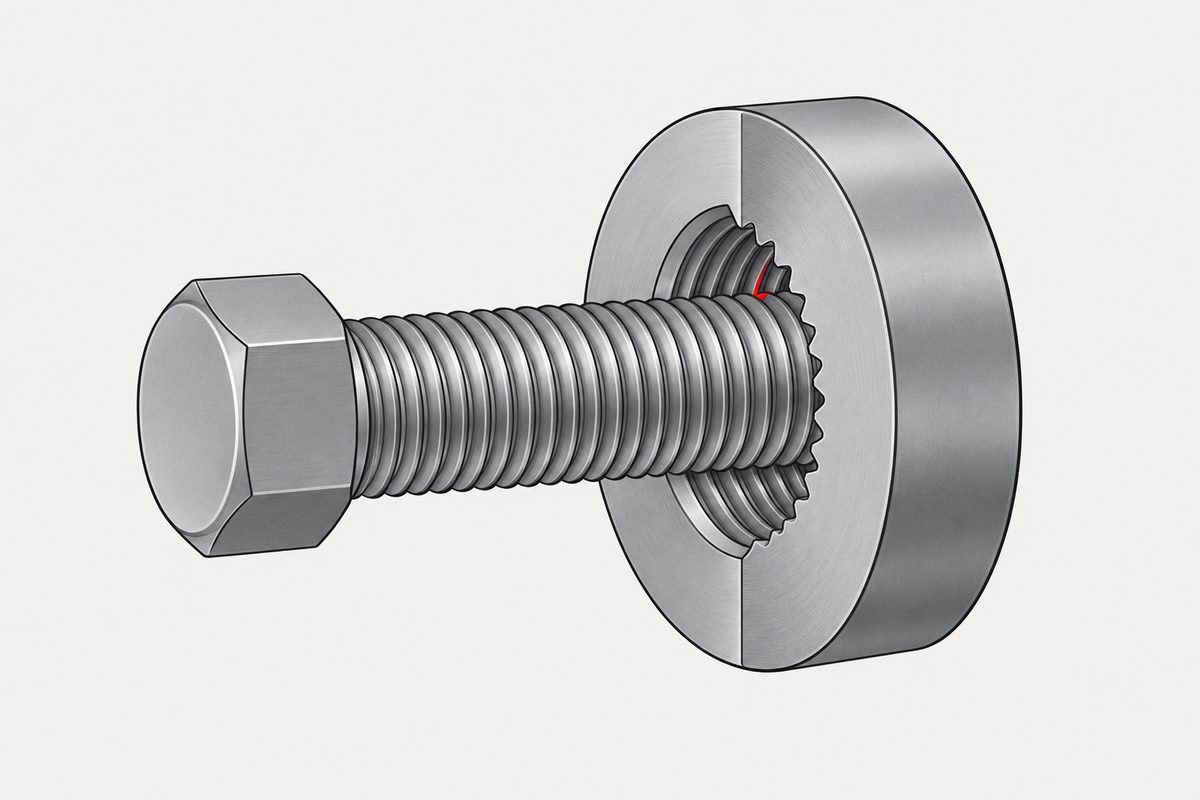
Ce que contiennent réellement les tableaux
Ouvrez l’ISO 965-1 et cherchez la colonne. Diamètre extérieur, diamètre sur flancs, diamètre intérieur — trois jeux de limites, un pour chacun. Rien pour le pas. Rien pour l’angle de flanc. On croit alors avoir le mauvais document.
C’est le bon document. Le système maîtrise ces écarts, mais il les maîtrise par leur effet plutôt qu’un par un.
La grandeur qui absorbe le reste
L’ISO 965-1 ne définit pas son propre vocabulaire ; elle reprend celui de l’ISO 5408. Le terme y est virtual pitch diameter (diamètre sur flancs virtuel), avec functional diameter comme synonyme. (Et non « effective pitch diameter » — c’est une paraphrase courante, pas le mot de la norme.)
L’ISO 5408 définit aussi un équivalent sur le diamètre sur flancs (pitch diameter equivalent) : la variation du diamètre fonctionnel due aux écarts de pas, de pas hélicoïdal et/ou d’angle de flanc. Ces équivalents sont additionnés algébriquement, positifs pour un filetage extérieur et négatifs pour un filetage intérieur. Le résultat doit rester à l’intérieur de la limite au maximum de matière.
Une réserve sur le chiffre que vous verrez cité. Le coefficient 1,732 — cot 30°, pour convertir une erreur de pas en diamètre — est largement répété. Nous ne l’avons trouvé ni dans l’ISO 965, ni dans l’ISO 5408, ni dans l’ISO 1502. L’ISO 5408 définit l’équivalent comme une notion et n’en donne aucune formule. Considérez ce coefficient comme un calcul d’atelier plutôt qu’une exigence normative et, si un plan en dépend, faites convenir le calcul plutôt que de le supposer.
Le raccourci tentant, et pourquoi il est faux
Il est très facile de résumer tout cela par « une erreur de pas n’est au fond qu’une erreur de diamètre sur flancs ». Nous en avions envie. C’est faux.
L’ISO 5408 définit l’écart de pas, l’écart d’angle de flanc et l’équivalent sur le diamètre sur flancs comme trois choses différentes. Un filetage qui a une erreur de pas a une erreur de pas ; c’est un fait géométrique distinct concernant la pièce. Ce qui est vrai est plus étroit et plus intéressant : la mesure dans laquelle ces écarts gênent l’assemblage peut s’exprimer comme la variation d’un seul diamètre — et la norme choisit de maîtriser cet effet plutôt que de légiférer sur chaque cause séparément.
C’est une attitude de conception qui mérite d’être reprise. Quand plusieurs erreurs indépendantes consomment toutes la même chose, on peut soit écrire une tolérance pour chacune, soit trouver ce qu’elles consomment et y placer la tolérance. La seconde voie demande moins de chiffres et colle mieux à ce qui compte réellement.
Les calibres prennent alors tout leur sens
Voilà pourquoi les calibres de filetage vont par paires d’aspect différent, et ce n’est pas arbitraire. L’ISO 1502 exige que les calibres respectent autant que possible le principe de Taylor.
Ce principe a une utilité pratique : identifier une vis dont on ignore si elle est métrique ou en pouces. Le #10-32 et le M5×0,8 diffèrent de 0,006 mm de pas par filet — trop peu pour un pied à coulisse ou un peigne à filets —, mais cette différence se manifeste sous forme de diamètre fonctionnel ; c’est pourquoi un calibre ENTRE/N’ENTRE PAS d’une désignation donnée tranche entre les deux, et un pied à coulisse non.
- Le calibre ENTRE a des flancs complets et contrôle le diamètre sur flancs virtuel — l’effet cumulé des écarts de pas, d’angle de flanc et de forme. Si la pièce l’accepte, la pièce s’assemble.
- Le calibre N’ENTRE PAS a des flancs tronqués et contrôle le diamètre sur flancs réel côté minimum de matière, afin qu’une erreur de pas ne fausse pas la lecture.
Deux détails à connaître, car ce sont deux endroits où le récit bien rangé est plus net que la norme :
La « pleine longueur » n’est pas exigée du calibre. La longueur filetée d’un calibre ENTRE doit seulement atteindre au moins 80% de la longueur d’engagement de la pièce ; ce qui doit se produire, c’est que la pièce passe sur toute sa longueur filetée à l’usage.
Le côté N’ENTRE PAS n’approche Taylor qu’approximativement. Un tampon a au moins trois filets et peut entrer de deux tours au plus ; une bague de même. Une lecture stricte du principe n’autoriserait aucune entrée, et l’ISO 1502 précise que la conformité est approximative.
Là où le pas a bien sa propre tolérance
Cette absence est propre au système des pièces d’usage général ; elle n’est pas universelle.
- Filetages de précision. L’ISO 965-1 indique que les filetages de précision peuvent nécessiter une maîtrise séparée du pas, de l’angle de flanc, de la circularité, etc., fixée dans la documentation du produit. Si vous en avez besoin, vous la spécifiez — la norme s’est simplement abstenue de deviner à votre place.
- Les calibres eux-mêmes. L’article 12 de l’ISO 1502 donne des tolérances d’angle de flanc et de pas pour les calibres, en minutes d’arc. L’instrument de mesure est tenu à ce que la pièce n’est pas tenue de respecter.
- Tarauds à filets rectifiés. L’ISO 2857 donne directement une tolérance de pas.
La règle n’est donc pas « le pas n’est jamais toléré ». Elle est la suivante : pour les fixations d’usage général, l’aptitude à l’assemblage est contrôlée par un seul chiffre, et tout ce qui devait être assez serré pour y parvenir est tenu plus serré ailleurs.
Où se situe cette page
Ce que budgètent réellement les lettres et les chiffres d’une désignation de filetage est expliqué dans les classes de tolérance des filetages — même idée : une zone de tolérance est un budget dans lequel puisent plusieurs choses différentes. Le même choix d’organisation appliqué aux diamètres lisses est présenté dans un alésage, trois arbres. L’ordre plus large des décisions se trouve dans spécifier une vis (en anglais).
Références
- ISO 965-1:2026 — ISO general purpose metric screw threads: tolerances (limites des diamètres extérieur, sur flancs et intérieur ; note sur les filetages de précision)
- ISO 5408:2009 — Screw threads: vocabulary (diamètre sur flancs virtuel, diamètre fonctionnel, équivalent sur le diamètre sur flancs ; l’annexe B donne le terme chinois)
- ISO 1502:1996 — Vérification par calibres : principe de Taylor, construction des calibres ENTRE et N’ENTRE PAS, tolérances de pas et d’angle de flanc des calibres
- ISO 2857 — Tarauds à filets rectifiés : tolérance de pas
- « Is the tolerance of pitch of a thread standardised? », Engineering Stack Exchange
Cette page explique l’organisation du système. L’acceptation d’une pièce donnée relève de votre plan et des normes qu’il invoque.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Le pas du filetage est-il toléré dans l’ISO 965 ?
Pas dans une colonne à part. L’ISO 965-1 donne seulement des limites pour les diamètres extérieur, sur flancs et intérieur. Les écarts de pas et d’angle de flanc sont maîtrisés par leur effet sur le diamètre sur flancs virtuel, que contrôle le calibre ENTRE. L’ISO 965-1 note toutefois que les filetages de précision peuvent nécessiter une maîtrise séparée du pas et de l’angle de flanc dans la documentation du produit.
Qu’est-ce que le diamètre sur flancs virtuel ?
Le terme qu’emploie l’ISO 5408 (virtual pitch diameter, avec functional diameter pour synonyme) pour le diamètre qui traduit la gêne cumulée à l’assemblage. L’ISO 5408 définit aussi un équivalent sur le diamètre sur flancs : la variation du diamètre fonctionnel due aux écarts de pas, de pas hélicoïdal et d’angle de flanc. Ces équivalents s’additionnent algébriquement, positifs pour les filetages extérieurs et négatifs pour les filetages intérieurs.
Une erreur de pas est-elle la même chose qu’une erreur de diamètre sur flancs ?
Non. L’ISO 5408 définit l’écart de pas, l’écart d’angle de flanc et l’équivalent sur le diamètre sur flancs comme trois choses distinctes. Ce qui peut s’exprimer comme la variation d’un seul diamètre, c’est la mesure dans laquelle ces écarts gênent l’assemblage, pas les écarts eux-mêmes. La norme maîtrise l’effet au lieu de légiférer sur chaque cause.
Pourquoi le calibre N’ENTRE PAS a-t-il des filets tronqués ?
Pour qu’il lise le diamètre sur flancs réel sans qu’une erreur de pas interfère. Le calibre ENTRE, à flancs complets, lit au contraire le diamètre sur flancs virtuel, qui inclut l’effet cumulé du pas, de l’angle de flanc et de la forme. L’ISO 1502 demande que les calibres suivent autant que possible le principe de Taylor et note que le côté N’ENTRE PAS ne s’en approche qu’approximativement : un tampon peut entrer jusqu’à deux tours.
D’où vient le coefficient 1,732 ?
Il est largement cité pour convertir une erreur de pas en diamètre ; c’est la cotangente de la moitié de l’angle de filet de 60 degrés. Nous ne l’avons trouvé ni dans l’ISO 965, ni dans l’ISO 5408, ni dans l’ISO 1502. L’ISO 5408 définit l’équivalent sur le diamètre sur flancs comme une notion sans en donner de formule. Considérez ce coefficient comme un calcul d’atelier plutôt qu’une exigence normative et, si un plan en dépend, faites convenir le calcul plutôt que de le supposer.
Demande de devis
Si un plan exige une maîtrise séparée du pas, c’est un contrôle différent des contrôles ENTRE et N’ENTRE PAS habituels, et il doit figurer dans le devis. Envoyez-nous l’indication du plan et nous vous dirons ce qu’elle implique.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com