 TIGERFASTENERS
Le jeu du filetage vaut environ un huitième de couche
Deux questions reviennent sans cesse sur r/3Dprinting. L’une demande simplement à quel point la tolérance d’un filetage imprimé est mauvaise comparée à celle d’un tour. L’autre est le récit d’un concepteur qui a passé des semaines en CAO à tout affiner, « du profil du filet aux décalages de tolérance », pour qu’un accessoire complet puisse s’assembler sans colle ni métal. Les deux réponses les mieux accueillies à la première question disaient toutes deux, sous une forme ou une autre : n’utilisez pas de filetage. Un seul chiffre explique tout cela, et il se trouve dans la norme de tolérances.
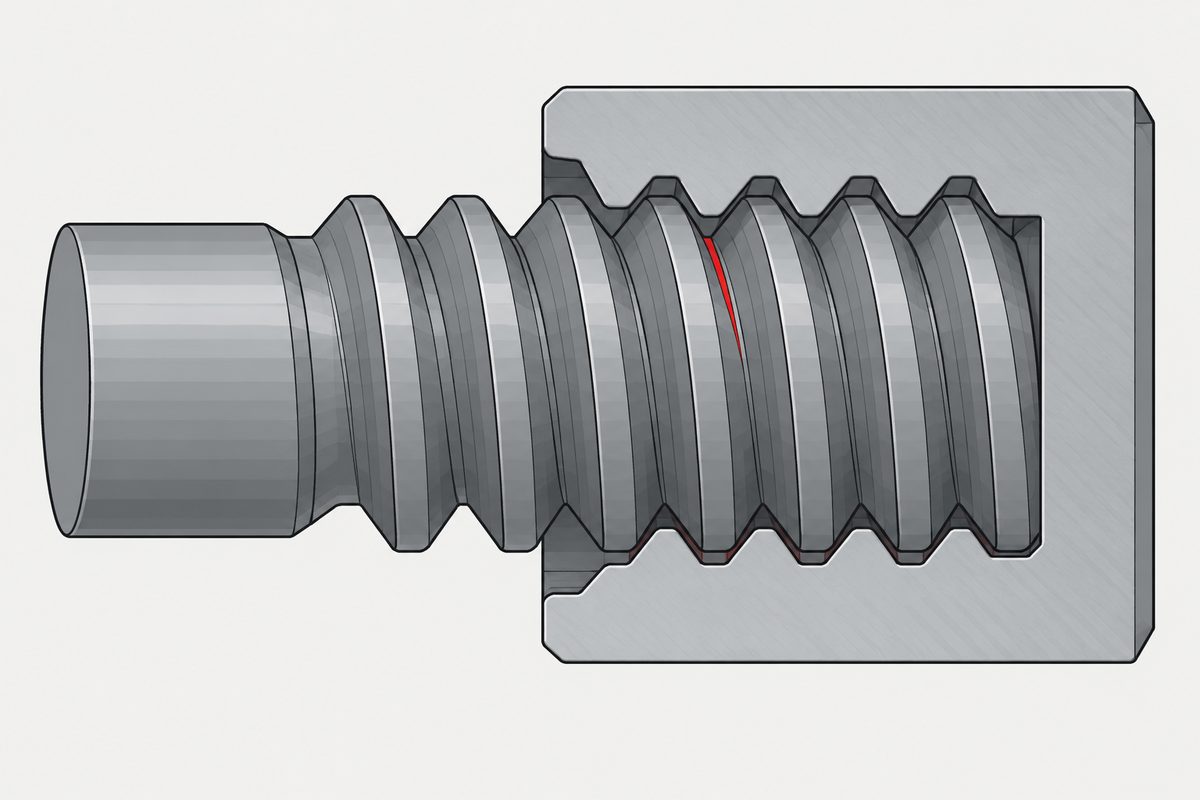
Ce que la norme réserve
La lettre d’une classe de filetage est la position de tolérance, c’est-à-dire le jeu délibérément intégré à la spécification. Cela, c’est le chiffre et la lettre répondent à des questions différentes. Ce que cette page ne donne pas, et qui s’avère décisif ici, c’est la taille réelle de ce jeu.
L’ISO 965-1 le tabule selon le pas et non selon le diamètre, en micromètres :
| Pas | G (intérieur) | H | g (extérieur) | h |
|---|---|---|---|---|
| 0,5 mm | +20 | 0 | −20 | 0 |
| 0,8 mm | +24 | 0 | −24 | 0 |
| 1 mm | +26 | 0 | −26 | 0 |
| 1,25 mm | +28 | 0 | −28 | 0 |
| 1,5 mm | +32 | 0 | −32 | 0 |
| 2 mm | +38 | 0 | −38 | 0 |
Un filetage M6 à pas gros a un pas de 1 mm ; une vis 6g reçoit donc 26 micromètres de jeu prévu. C’est tout le jeu. C’est ce qui empêche une vis revêtue de gripper dans un écrou, et c’est la raison pour laquelle le revêtement absorbe la tolérance du filetage dans les petites dimensions.
Maintenant, dans les unités de l’imprimante
Une hauteur de couche très répandue est de 0,2 mm, soit 200 micromètres. Tout le jeu ISO en M6 fait 26. Le jeu que réserve la norme représente environ un huitième d’une seule couche. Et comme le pas est de 1 mm, tout le profil du filet fait cinq couches de haut.
Rien dans cette comparaison ne critique l’un ou l’autre camp. Le système de tolérances a été écrit pour des procédés qui enlèvent de la matière, où un quart de couche est un pas grossier, et il fonctionne. Une imprimante dépose la matière en cordons discrets, et son plus petit déplacement vertical couvre l’essentiel d’un flanc de filet. Les deux ne sont tout simplement pas écrits dans les mêmes unités, et l’écart n’est pas marginal.
Le même calcul empire quand on descend. En M3, au pas de 0,5 mm, le jeu est de 20 µm, un dixième de couche, et le pas fait deux couches et demie. C’est à peu près là que les gens renoncent.
Voilà pourquoi les décalages que tout le monde utilise sont ce qu’ils sont
Le remède habituel consiste à mettre le filetage à l’échelle ou à ajouter un décalage de jeu en CAO, et les valeurs retenues se comptent en dixièmes de millimètre. Face à un jeu de 26 µm, c’est huit à quinze fois ce que réserve la norme.
Ce n’est pas de la négligence. C’est la plus petite correction que le procédé peut réellement fournir, car une correction inférieure à une couche ne peut pas être déposée. Cela implique toutefois une chose qu’il faut dire honnêtement sur un plan : un filetage imprimé qui fonctionne parce qu’on a ajouté 0,3 mm n’est pas un ajustement 6g/6H. C’est un ajustement sans désignation, obtenu par essai, et il ne sera pas interchangeable avec une fixation du commerce sans vérification.
La modélisation recèle un piège voisin. Dessiner un filetage à la cote nominale, c’est le dessiner en h et H, dont l’écart fondamental est nul. C’est la position la plus serrée que propose le système, choisie délibérément quand un revêtement sera ajouté ensuite. Modélisez au nominal et imprimez : vous avez demandé un jeu nul puis ajouté un escalier par-dessus.
L’orientation détermine l’escalier que l’on obtient
Un filetage imprimé est une hélice approchée par des contours empilés, et l’endroit où l’approximation apparaît dépend de la position de la pièce sur le plateau.
| Axe | Où le flanc est approché | Ce qui change aussi |
|---|---|---|
| Vertical | En Z, à la hauteur de couche. Cinq marches par pas avec 0,2 mm et un M6 à pas gros | Le filetage est chargé à travers les liaisons entre couches, c’est-à-dire dans la direction faible |
| Horizontal | Dans le plan XY, à la largeur d’extrusion plutôt qu’à la hauteur de couche | Les flancs en surplomb exigent des supports ou des ponts, et le filetage n’est plus rond |
Le point commun des deux orientations est que le fond de filet est une concentration de contraintes dans un matériau déjà au plus faible entre les couches. Le commentaire qui a obtenu 84 points dans le fil d’origine désigne la même physique par l’autre bout : évider la vis ajoute des parois dans la direction de la charge, et les parois sont la partie d’une section imprimée qui porte.
La réponse des gens expérimentés
Dans le fil qui demandait comment la tolérance d’impression se compare à celle d’un tour, les deux réponses les plus votées disaient toutes deux, en d’autres termes, n’utilisez pas de filetage ici. Imprimez un cylindre lisse et poncez-le jusqu’à l’ajustement. Emmanchez un écrou dans la pièce et laissez la vis travailler dans l’acier. Utilisez un ajustement serré et assemblez une fois pour toutes.
C’est le bon réflexe, et c’est la même échelle que ce site propose pour les plastiques moulés, avec un barreau ajouté tout en bas :
| Option | Apporte | Coûte |
|---|---|---|
| Filetage imprimé | Pas de seconde pièce, pas d’outillage, assemblage à la main | Un ajustement sans désignation, une charge faible et imprévisible, et il ne survit pas à beaucoup de cycles |
| Vis dans un bossage imprimé | Une vis métallique fait le travail, une seule pièce à acheter | Le filet est formé dans le plastique, donc la fenêtre de couple est la spécification. Voir vis dans le plastique |
| Insert thermo-inséré | Un filetage métallique dans une pièce plastique, et des démontages répétés | Une seconde opération, et un diamètre de trou qui doit tenir compte du volume refoulé. Voir le plastique doit aller quelque part |
| Pas de filetage du tout | Ajustement serré, clipsage, écrou prisonnier. Souvent la bonne réponse la moins chère | Assemblé une fois, et l’assemblage doit supporter de n’être assemblé qu’une fois |
Le moment où une fixation filetée cesse tout à fait d’être le bon composant, pour des raisons sans rapport avec l’impression, est traité dans quand ne pas utiliser de vis.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Quel jeu le système de filetage ISO réserve-t-il réellement ?
L’ISO 965-1 le tabule selon le pas. Au pas d’un millimètre, celui du M6 à pas gros, la position g donne 26 micromètres sur le filetage extérieur et la position G la même valeur sur le filetage intérieur. Au pas de 0,5 mm, c’est 20 micromètres, et à 2 mm, 38. Les positions h et H ont un écart fondamental nul, c’est-à-dire aucun jeu, et c’est pourquoi on les choisit quand un revêtement sera ajouté plus tard.
Pourquoi les filetages imprimés exigent-ils de si grands décalages ?
Parce que la correction doit être au moins de la taille du plus petit élément que le procédé peut déposer. Une hauteur de couche courante est de 200 micromètres face à un jeu ISO de 26 en M6 : la norme réserve donc environ un huitième de couche, et l’imprimante n’a rien à viser à cette échelle. Les décalages retenus se comptent en dixièmes de millimètre, soit huit à quinze fois le jeu ISO. C’est le procédé qui parle, pas la négligence.
Un filetage imprimé qui s’ajuste bien est-il quand même un ajustement 6g/6H ?
Non, et il vaut la peine de le préciser sur un plan. Un filetage qui fonctionne parce qu’on a ajouté 0,3 mm de jeu est un ajustement obtenu par essai, sans désignation derrière. Il peut très bien convenir dans l’assemblage pour lequel il a été réglé. Il ne sera pas interchangeable de façon fiable avec une fixation du commerce, et personne en aval ne pourra savoir ce qu’il est.
Faut-il modéliser le filetage à la cote nominale ?
Modéliser au nominal, c’est modéliser en h et H, dont l’écart fondamental est nul. C’est la position la plus serrée que propose le système, et elle existe pour le cas où un revêtement sera ajouté ensuite. L’imprimer revient à demander un jeu nul puis à ajouter l’escalier des couches par-dessus, et c’est pourquoi les pièces modélisées ainsi grippent.
L’orientation d’impression du filetage a-t-elle une importance ?
Elle change l’approximation obtenue et la direction de la charge. Axe vertical, le flanc est en escalier à la hauteur de couche, cinq marches par pas en M6 à pas gros avec des couches de 0,2 mm, et le filetage est chargé à travers les liaisons entre couches. Axe horizontal, le flanc est approché dans le plan XY à la largeur d’extrusion, les flancs en surplomb exigent des supports ou des ponts, et le filetage n’est plus rond.
Références
- ISO 965-1:2013 — ISO general purpose metric screw threads, tolerances, principles and basic data ; article 1 domaine d’application et tableau 1, écarts fondamentaux des filetages intérieurs et extérieurs
- r/3Dprinting — des semaines d’affinage du profil du filet aux décalages de tolérance, et le commentaire sur les parois qui portent la charge
- r/3Dprinting — à quel point la tolérance d’un filetage imprimé est mauvaise face à un tour ; les meilleures réponses conseillaient d’éviter le filetage
L’ISO 965-1:2013 a été lue dans l’aperçu PDF accessible au public, qui contient l’article 1 et le tableau 1 en entier ; chaque écart fondamental cité ici provient de ce tableau, indexé par pas et non par diamètre. L’aperçu s’arrête à la page 7, au milieu du tableau 4 ; les degrés de tolérance du diamètre sur flancs au-delà de 2,8 mm de diamètre nominal de base sont donc hors de l’aperçu, et aucune valeur de degré de tolérance n’est citée sur cette page. La hauteur de couche de 0,2 mm est un réglage très répandu dans la communauté, pas une norme, et la comparaison varie selon la hauteur de couche que vous utilisez réellement. Les décalages présentés comme utilisés en pratique sont ceux que rapportent les fils d’origine et la communauté plus large ; cette page ne recommande aucune valeur de décalage, car elle dépend de l’imprimante, du matériau et de la largeur d’extrusion, et nous n’avons mené aucun essai. Nous n’avons trouvé aucune mesure de résistance publiée sur les filetages imprimés que nous acceptions de citer ; aucune affirmation de charge n’est donc faite ici. Une remarque sur les éditions. L’aperçu lu ici est l’ISO 965-1:2013, quatrième édition. Une cinquième édition datée de 2026 la remplace en intégrant l’amendement 1 de 2021 ; c’est l’entrée de catalogue liée ci-dessus et utilisée ailleurs sur ce site. Nous n’avons pas pu lire la cinquième édition et ne pouvons donc pas confirmer si le tableau 1 a changé ; les valeurs données ici sont celles de 2013 et doivent être vérifiées dans l’édition en vigueur avant d’être reportées sur un plan.
Demande de devis
Si une pièce imprimée doit recevoir une fixation du commerce, indiquez-nous la classe de filetage voulue côté métal, pas seulement la dimension. Le côté imprimé sera de toute façon un ajustement obtenu par essai, et c’est en sachant à quelle désignation l’autre moitié est tenue que la paire devient vérifiable.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com