 TIGERFASTENERS
Un insert thermique déplace un volume, et le trou décide où il va
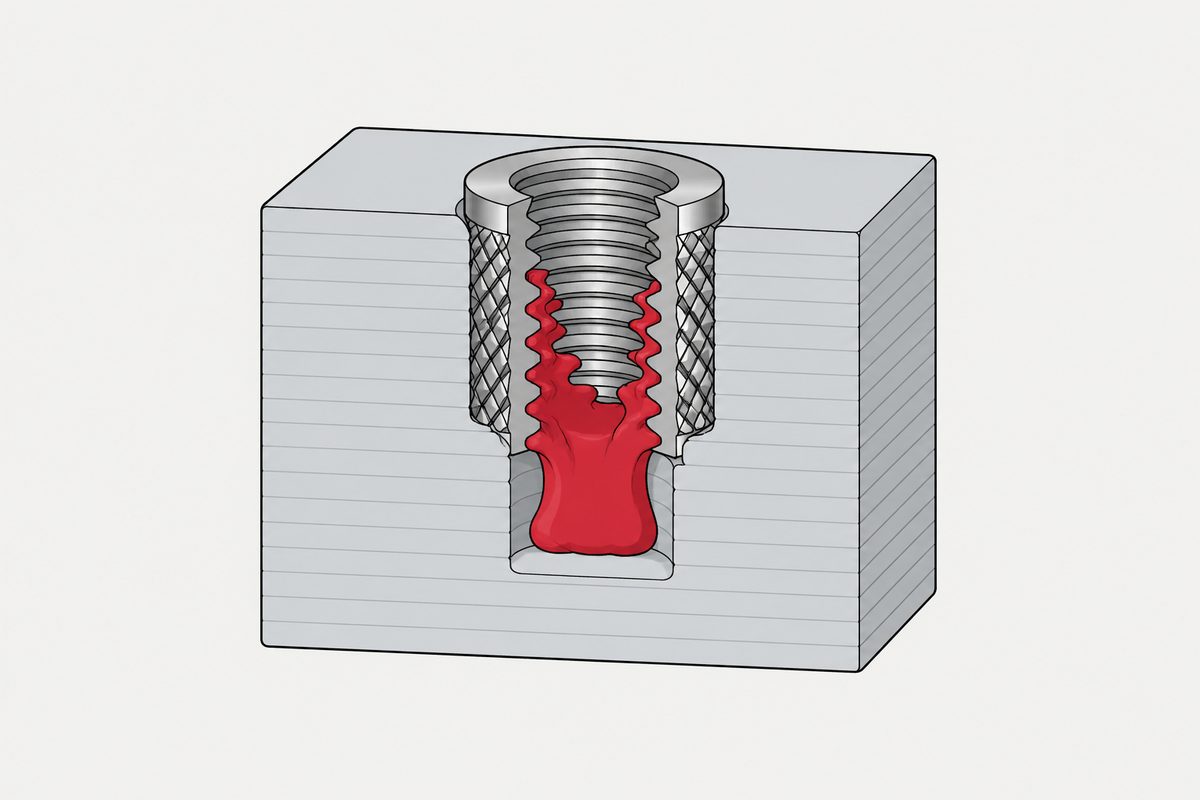
Sur r/3Dprinting, quelqu’un voyait sans cesse du plastique fondu remonter dans le filetage de ses inserts thermiques. PETG, fer à 215 °C, un chanfrein d’un demi-degré des deux côtés du trou, et pour finir une question qui semble sensée : faut-il simplement faire un chanfrein énorme ? Le fil lui a donné deux bonnes réponses qui corrigent deux choses différentes, et il vaut la peine de les séparer, car le calcul derrière la seconde aboutit au chiffre qu’il a fini par trouver par essais.
Deux corrections, et ce n’est pas la même correction
La réponse la mieux notée tient en quatre mots : agrandir le trou. La deuxième, à 356 points, dit autre chose : faire une calibration de la précision des trous, l’enregistrer dans le trancheur, et le faire pour chaque filament, parce que le résultat pour le PLA ne sera pas celui du PETG.
Ces deux réponses corrigent des problèmes distincts qui tombent sur la même cote.
| Correction | Ce qui ne va pas | À qui cela revient |
|---|---|---|
| Calibration | Le trou imprimé n’est pas le trou du modèle CAO | À l’imprimante et au filament |
| Jeu | Même un trou parfait est plus petit que l’insert, et la différence est un volume de polymère qui doit aller quelque part | À l’insert |
Elles s’additionnent, et si l’on n’en corrige qu’une, on passe longtemps à courir après l’autre. L’auteur a fini par faire les deux sans vraiment les nommer : il a agrandi les trous de 0,5 mm dans la CAO, constaté que le retrait du PETG était pire que prévu, puis ajouté encore 0,3 mm.
Le calcul que personne ne fait dans le fil
Un insert thermique est un corps massif en laiton enfoncé dans un trou plus petit que lui. Le polymère n’est pas détruit, seulement déplacé. Le volume déplacé est l’anneau compris entre les deux diamètres, sur la longueur d’engagement :
V = (π/4) × (dinsert² − dhole²) × L
Prenons un insert M3 courant. Les catalogues des fournisseurs donnent pour cette taille environ 4,6 mm de diamètre extérieur et 5,7 mm de long, avec un filetage M3 dont le diamètre intérieur est d’environ 2,5 mm, soit une section d’alésage de 4,91 mm². Si le polymère déplacé remonte dans cet alésage, ce qui est exactement le symptôme dont on se plaint, voici jusqu’où il monte :
| ø du trou | Déplacé | Remontée dans l’alésage | Part de l’insert |
|---|---|---|---|
| 3,8 mm | 30,1 mm³ | 6,1 mm | 108 % |
| 4,0 mm | 23,1 mm³ | 4,7 mm | 83 % |
| 4,2 mm | 15,8 mm³ | 3,2 mm | 56 % |
| 4,3 mm | 12,0 mm³ | 2,4 mm | 43 % |
| 4,5 mm | 4,1 mm³ | 0,8 mm | 15 % |
À 3,8 mm, il y a plus de polymère excédentaire que d’alésage pour le contenir. Ce n’est pas un seuil à découvrir expérimentalement ; il découle de deux diamètres et d’une longueur.
Et les deux cents derniers points du fil tiennent dans une ligne de ce tableau. Passer de 4,0 à 4,3 mm, les +0,3 mm ajoutés par l’auteur, fait tomber le volume déplacé de 23,1 à 12,0 mm³. Il le divise par deux. Il l’a trouvé par essais. Le calcul y arrive à partir des cotes du catalogue.
Faites donc un chanfrein énorme, et voici à quel point
La question à la fin de son message mérite une vraie réponse plutôt qu’un non. Un chanfrein est bel et bien un endroit où la matière excédentaire peut se loger. Le problème est sa contenance, celle d’un anneau de révolution, donc faible :
| Chanfrein sur un trou de 4,0 mm | Volume qu’il peut contenir | Part d’un excédent de 23 mm³ |
|---|---|---|
| 0,5° × 0,5 mm | 0,01 mm³ | 0,04 % |
| 45° × 0,5 mm | 1,70 mm³ | 7 % |
| 45° × 1,0 mm | 7,33 mm³ | 32 % |
Son chanfrein était trois ordres de grandeur plus petit que le volume qu’il aurait dû absorber. Un chanfrein d’un demi-degré est une entrée de guidage, chose utile, mais ce n’est pas un réservoir. Même un vrai chanfrein de 45° sur 1 mm, grand pour un trou de 4 mm, absorbe environ un tiers de l’excédent. Donc oui, agrandissez-le, et non, ce n’est pas le levier. Le diamètre du trou est le seul terme de l’équation qui modifie l’excédent lui-même au lieu de lui trouver un endroit où se garer.
Pourquoi ce chiffre est un majorant
Le calcul ci-dessus donne un excédent plus grand qu’en réalité, pour trois raisons qu’il est utile de connaître, car deux d’entre elles sont propres aux pièces imprimées.
- L’insert n’est pas un cylindre. Moletages, contre-dépouilles et conicités font que le corps réel déplace moins que l’anneau complet entre les deux diamètres
- Une pièce imprimée n’est pas pleine. Entre les parois et le remplissage il y a du vide, et le polymère ramolli y est poussé. Un bossage moulé n’a pas d’endroit comparable pour l’excédent, ce qui explique pourquoi les pièces imprimées tolèrent un trou plus serré que ne le suggère un catalogue rédigé pour l’injection
- La matière fondue se compacte. Une partie du volume disparaît en densité au lieu de se déplacer
Rien de tout cela ne change le sens du raisonnement, seulement l’ampleur de la correction. Cela signifie en revanche que recopier un tableau de trous pour bossages moulés dans une pièce imprimée est un mauvais point de départ, d’une manière inattendue, puisque la pièce imprimée demande généralement moins de jeu et non plus.
Ce que nous avons trouvé, ou non, du côté des normes
Les diamètres de trous pour inserts thermiques viennent des catalogues des fournisseurs et varient selon la résine, le remplissage et le profil de l’insert. Les fabricants citent la DIN 16903 pour les inserts dans les plastiques, et une recherche indique qu’au moins la forme R de cette norme a été retirée. Nous ne l’avons pas lue ; rien sur cette page n’en est donc cité, et aucun tableau de trous de fournisseur n’est reproduit ici non plus. L’intérêt du calcul ci-dessus est de permettre de vérifier la vraisemblance de n’importe quel tableau qu’on vous remet, dans l’unité sur laquelle ce tableau reste muet.
L’autre moitié de la décision est ce que fait l’insert une fois en place. Ce que chaque famille d’inserts suppose du matériau support, et en particulier la cible de pose d’un insert thermique, est traité dans quand le matériau support ne peut pas servir d’écrou. Pourquoi un filet formé directement dans le plastique se comporte ainsi, et pourquoi la fenêtre de couple constitue la spécification plutôt qu’une valeur unique, est traité dans vis dans le plastique (en anglais). Et si un bossage imprimé est un cas plus difficile qu’un bossage moulé, c’est que l’insert le sollicite circonférentiellement, en travers des couches, c’est-à-dire dans la direction faible de la pièce.
Cet article traite de l’étape 1 : support. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi le plastique remonte-t-il dans le filetage d’un insert thermique ?
Parce que l’insert déplace un volume de polymère et que ce volume doit aller quelque part. Pour un insert M3 courant d’environ 4,6 mm de diamètre extérieur et 5,7 mm de long, un trou de 4,0 mm laisse un excédent d’environ 23 millimètres cubes. L’alésage d’un insert M3 a une section voisine de 4,9 millimètres carrés ; si l’excédent remonte l’alésage, il monte d’environ 4,7 mm, soit 83 pour cent de la longueur de l’insert. Avec un trou de 3,8 mm, l’excédent dépasse le volume de l’alésage.
Un chanfrein plus grand résout-il le problème ?
Il aide, mais ce n’est pas le levier. Un chanfrein est un anneau de révolution et contient donc bien moins qu’on l’imagine. Sur un trou de 4,0 mm, un chanfrein de 0,5 degré sur 0,5 mm contient environ 0,01 millimètre cube face à un excédent proche de 23. Même un chanfrein de 45 degrés sur 1 mm, grand pour ce trou, en absorbe environ un tiers. Le diamètre du trou est le seul terme qui réduit l’excédent au lieu de le garer.
De combien faut-il agrandir le trou ?
Cela relève du fournisseur de l’insert et varie selon la résine, le remplissage et le profil de l’insert ; cette page ne publie donc pas de chiffre. Le calcul donne un moyen de vérifier tout chiffre qu’on vous fournit : calculer le volume déplacé pour le trou envisagé et se demander où il est censé aller. Dans le fil d’origine, l’auteur a fini par ajouter 0,3 mm à des trous déjà agrandis, et ce pas à lui seul divise par deux le volume déplacé.
Pourquoi le même trou fonctionnait-il en PLA et pas en PETG ?
Deux effets s’additionnent. Le trou imprimé n’est pas le trou du modèle CAO, et l’écart dépend du matériau, ce qui explique que la deuxième réponse la mieux notée du fil recommande une calibration de la précision des trous enregistrée par filament. En plus, l’insert déplace toujours le même volume pour une cote de trou fini donnée. L’auteur a rencontré les deux : il a trouvé le retrait du PETG pire que prévu, puis a eu besoin de jeu supplémentaire.
Puis-je utiliser un tableau de bossages pour l’injection pour une pièce imprimée ?
C’est un mauvais point de départ, et généralement dans le sens inattendu. Une pièce imprimée a du vide entre les parois et le remplissage où le polymère ramolli peut être poussé, ce qui n’est pas le cas d’un bossage moulé ; une pièce imprimée tolère donc souvent un trou plus serré que ne le suggère un tableau pour pièces moulées, et non plus lâche. Prenez le tableau comme première estimation et vérifiez-le par le volume déplacé.
Références
- r/3Dprinting — le fil d’origine, y compris la mise à jour de l’auteur sur le retrait du PETG et les deux réponses les mieux notées
- r/3Dprinting — existe-t-il mieux que la pose à chaud d’un insert fileté ; cité ici seulement pour montrer la fréquence de la question
Le calcul du volume déplacé sur cette page est le nôtre et peut être refait à partir de deux diamètres et d’une longueur. Les cotes d’insert utilisées dans l’exemple, environ 4,6 mm de diamètre extérieur et 5,7 mm de long pour un M3, sont des cotes typiques de catalogues de fournisseurs et non une norme, et l’insert d’un autre fournisseur donnera d’autres chiffres ; c’est le calcul qui est transposable, pas le tableau. Le calcul est un majorant, pour les trois raisons exposées plus haut. Aucun diamètre de trou n’est recommandé ici, car cela relève du fournisseur de l’insert et varie selon la résine, le remplissage et le profil de l’insert. Les fabricants citent la DIN 16903 pour les inserts dans les plastiques et une recherche indique qu’au moins sa forme R est retirée ; nous n’avons pas lu cette norme, rien n’en est cité ici, et nous n’avons trouvé aucune norme ISO couvrant les dimensions des bossages pour inserts thermiques. La réponse la mieux notée du fil d’origine renvoie à une série de vidéos expérimentales connue sur ce sujet ; nous n’avons pas lu ses données sous-jacentes et n’en citons aucun chiffre. Nous n’avons pas non plus trouvé de mesure publiée de la résistance à l’arrachement d’inserts thermiques dans des pièces imprimées que nous soyons prêts à citer ; cette page n’avance donc aucune affirmation de résistance.
Demande de devis
Si une demande porte sur des inserts dans du plastique, indiquez-nous la résine et si la pièce est moulée ou imprimée. Ce sont deux problèmes différents : un bossage moulé n’a nulle part où loger la matière déplacée, un bossage imprimé si, et le trou qui convient à l’un n’est pas celui qui convient à l’autre.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com