 TIGERFASTENERS
Vis dans le plastique : le bossage cède avant la vis
En bref : dans le plastique, ce n’est presque jamais la vis qui cède. Le bossage se fend, ou l’assemblage se détend sans bruit. Les deux ont la même origine — un filet est un coin, et l’enfoncer dans un bossage en plastique met la paroi du bossage en traction circonférentielle. C’est pourquoi les vis conçues pour les plastiques ont un angle de filet plus faible que les 60° d’un filetage métrique standard. Et la seconde défaillance n’a aucune cause visible : le plastique se relaxe autour du filet, si bien qu’un assemblage correct le premier jour est desserré six mois plus tard sans que rien ne soit cassé.
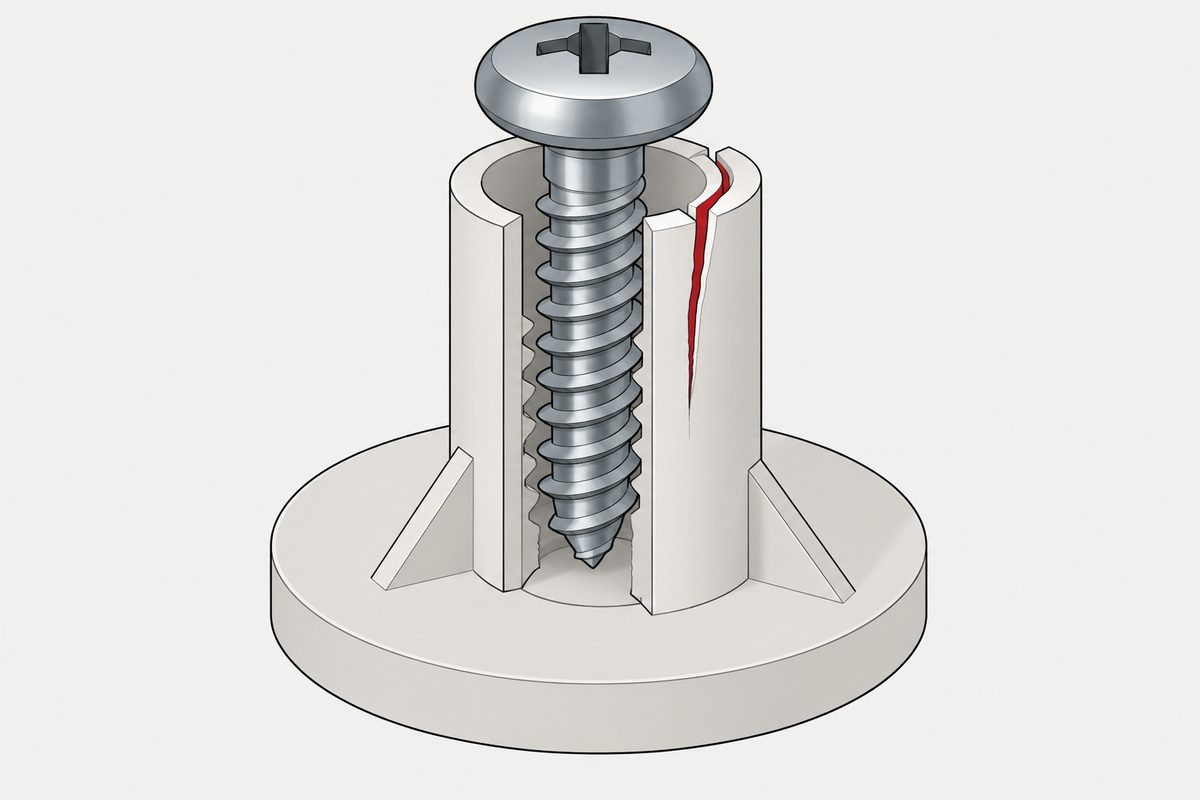
L’angle du filet est un angle de coin
Enfoncer un filet dans un bossage repousse la matière vers l’extérieur. La paroi du bossage y résiste par une traction circonférentielle — une contrainte qui fait le tour de la circonférence, et que le plastique supporte relativement mal.
- Un filetage métrique standard a un angle de 60°. C’est un coin relativement émoussé, et dans un bossage en plastique il génère plus d’effort radial que nécessaire
- Les vis conçues pour les plastiques ont un angle plus fermé — couramment autour de 30° — précisément pour réduire cette composante radiale
- Le pas plus gros est lui aussi délibéré. Des filets moins nombreux et plus profonds laissent plus de matière entre eux, ce qui compte quand le matériau a une faible résistance au cisaillement
- Les profils asymétriques et trilobés existent pour la même raison : ils déplacent la matière avec moins de pression vers l’extérieur qu’un filet symétrique de même profondeur
Ainsi, « nous avons pris un filetage de vis à métaux M3 parce que c’est ce que nous avions » est une vraie décision de conception, pas une décision neutre. Elle place un coin plus émoussé dans un matériau choisi pour des raisons qui n’avaient rien à voir avec la résistance circonférentielle.
La défaillance sans cause visible
Le second mode de défaillance ne fend rien. C’est la relaxation des contraintes, et elle tient à la nature du matériau plutôt qu’à un défaut :
- Le plastique sous charge prolongée flue. La matière du bossage comprimée par le filet se redistribue lentement, et l’effort de serrage baisse avec elle
- Rien ne tourne et rien ne se fissure, si bien qu’une inspection trouve simplement un assemblage moins serré qu’avant
- Un effort de serrage plus élevé aggrave le problème au lieu de le résoudre. Plus de contrainte signifie une relaxation plus rapide, à l’opposé du réflexe qui veut qu’un assemblage desserré soit resserré plus fort
- La température l’accélère, de sorte qu’un boîtier qui chauffe en service perd sa précharge plus vite que ne le laissait penser l’essai au banc
C’est le même type de problème que le tassement dans les assemblages métalliques — une précharge perdue sans que la vis ait jamais tourné — et il a la même conséquence : aucun dispositif de freinage n’aide, puisque rien ne tourne. Tracez un trait sur la tête et vous verrez qu’il n’a pas bougé.
C’est le bossage qu’il faut concevoir
La plupart des problèmes de fixation dans le plastique sont des problèmes de bossage. Les dimensions ci-dessous sont des points de départ couramment cités, pas des spécifications — elles varient fortement d’une résine à l’autre, et la fiche technique du fournisseur de résine prime sur toute règle générale :
- Le diamètre extérieur du bossage est couramment donné à environ deux fois le diamètre de la vis. Trop mince, il se fend ; trop épais, il crée une retassure sur la face moulée
- Le diamètre du trou pour une vis par déformation est inférieur au diamètre extérieur de la vis mais supérieur à son diamètre intérieur — et la bonne façon de le fixer est de mesurer le couple de vissage et le couple d’arrachement, pas de choisir un diamètre
- Un chanfrein d’entrée généreux à l’embouchure du trou réduit l’effort maximal au moment où le filet commence à se former, c’est-à-dire quand les bossages se fendent d’ordinaire
- Éloignez le bossage des parois et des bords. Un bossage directement relié à une paroi latérale ne peut pas se dilater uniformément, et la contrainte circonférentielle se concentre là où il est bridé
- Surveillez l’emplacement de la ligne de soudure. Une ligne de recollement qui descend le long du bossage est exactement l’endroit où une fissure démarrera, et c’est une décision de seuil d’injection du moule plutôt que de fixation
Par déformation ou taraudeuse coupante, selon la résine
| Matériau | À privilégier | Pourquoi |
|---|---|---|
| Thermoplastiques souples et ductiles | Par déformation | La matière se déplace proprement ; pas de copeaux, et la matière déplacée continue de porter la charge |
| Résines dures, chargées ou fragiles | Taraudeuse coupante | La déformation les fissurerait. La coupe soulage la contrainte circonférentielle en enlevant de la matière au lieu de la repousser |
| Tout ce qui est ouvert de façon répétée | Un insert métallique | Chaque remontage reforme le filet dans le plastique, et la matière enlevée ne revient pas |
Les copeaux ne sont pas ici une question de propreté. Dans un boîtier électronique étanche, une boucle de plastique coupé qui tombe à l’intérieur est un problème de contamination sans issue — une raison de préférer la déformation même là où la coupe fonctionnerait mécaniquement. C’est toutefois un risque à maîtriser, pas une interdiction, et le type que l’ASME répertorie officiellement pour les plastiques est un type coupant — le type BT, celui que les catalogues appellent 25.
La fenêtre de couple est la spécification
Dans le métal, on peut souvent serrer à un couple et ne plus y penser. Dans le plastique, il y a deux couples, et le chiffre utile est l’écart entre eux :
- Couple de vissage — ce qu’il faut pour former le filet et amener la tête en appui
- Couple d’arrachement — ce qu’il faut pour détruire le filet que l’on vient de former
- Le rapport entre les deux est la fenêtre de procédé, et dans le plastique elle peut être assez étroite pour qu’un embrayage réglé à la main ne tombe pas de façon fiable à l’intérieur
Demandez les deux valeurs, mesurées sur votre bossage dans votre résine. Un fournisseur qui donne une valeur de couple sans couple d’arrachement vous a fourni la moitié d’une spécification — et la relation entre couple et effort de serrage n’est de toute façon pas fixe.
Le plastique se dilate cinq à dix fois plus que l’acier, ce qui déplace la précharge chaque fois que la pièce chauffe : la température déplace la précharge.
Cinq questions avant d’usiner le moule
- Quelle résine, chargée ou non ? La charge de verre change la réponse à toutes les autres questions
- Combien de fois sera-t-il ouvert ? Plus d’une poignée de fois, et un insert était depuis le début la réponse — même s’il déplace la défaillance vers le bossage au lieu de la supprimer
- Chauffe-t-il ? La relaxation s’accélère avec la température
- Le bossage est-il isolé ou relié à une paroi ? Les bossages bridés concentrent la contrainte circonférentielle
- Quelqu’un a-t-il mesuré le couple de vissage et le couple d’arrachement sur une vraie pièce moulée ? Pas un calcul — une mesure
Les cinq sont bon marché avant l’usinage du moule et coûteuses après. Un diamètre de bossage est une modification d’outillage ; une vis est un bon de commande — c’est pourquoi on change généralement la vis pour résoudre un problème qui se trouve dans le bossage.
Cet article traite de l’étape 1 : support. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi les bossages en plastique se fissurent-ils quand on y visse une vis ?
Parce qu’un filet est un coin. En l’enfonçant, on repousse la matière vers l’extérieur, et la paroi du bossage le supporte sous forme de traction circonférentielle, à laquelle le plastique résiste relativement mal. Un filetage métrique standard a un angle de 60°, un coin relativement émoussé ; les vis conçues pour les plastiques ont un angle plus fermé, couramment autour de 30°, précisément pour réduire la composante radiale. Le pas plus gros et les profils asymétriques ou trilobés existent pour la même raison.
Pourquoi une vis dans du plastique semble-t-elle desserrée après quelques mois ?
La relaxation des contraintes. Le plastique sous charge prolongée flue : la matière du bossage comprimée par le filet se redistribue lentement et l’effort de serrage baisse avec elle. Rien ne tourne et rien ne se fissure, si bien qu’une inspection ne trouve qu’un assemblage moins serré. Serrer plus fort aggrave la situation, car plus de contrainte signifie une relaxation plus rapide, et la chaleur l’accélère encore. Aucun dispositif de freinage n’aide, puisque rien ne tourne.
Faut-il utiliser des vis par déformation ou des vis taraudeuses coupantes dans le plastique ?
Par déformation pour les thermoplastiques souples et ductiles : la matière se déplace proprement, il n’y a pas de copeaux, et la matière déplacée porte encore la charge. Taraudeuses coupantes pour les résines dures, chargées ou fragiles, où la déformation fissurerait le bossage et où la coupe soulage la contrainte circonférentielle en enlevant de la matière au lieu de la repousser. Pour un assemblage ouvert de façon répétée, aucune des deux ne convient — chaque remontage reforme le filet et la matière enlevée ne revient pas ; un insert métallique était donc depuis le début la réponse.
Quel diamètre doit avoir le trou d’un bossage en plastique ?
Inférieur au diamètre extérieur de la vis et supérieur à son diamètre intérieur, mais la valeur précise varie fortement d’une résine à l’autre, et les données du fournisseur de résine priment sur toute règle générale. La façon fiable de la fixer n’est pas de choisir un diamètre, mais de mesurer le couple de vissage et le couple d’arrachement sur une vraie pièce moulée, car le rapport entre ces deux valeurs est la véritable fenêtre de procédé.
Quelle épaisseur doit avoir la paroi d’un bossage en plastique ?
Un point de départ couramment cité est un diamètre extérieur d’environ deux fois le diamètre de la vis, mais c’est un point de départ et non une spécification, et il varie selon la résine. Trop mince, le bossage se fend ; trop épais, il crée une retassure sur la surface moulée. Il est tout aussi important que le bossage soit isolé plutôt que relié directement à une paroi latérale, car un bossage bridé ne peut pas se dilater uniformément et concentre la contrainte circonférentielle là où il est tenu.
Références
- Technical bulletin — Thread forming screws for plastics (angle de filet, proportions du bossage, couple de vissage et couple d’arrachement)
- Creep (deformation) — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1 (profil métrique à 60°, pour comparaison)
Demande de devis
Des bossages qui se fendent, ou des assemblages qui se détendent en service ? Envoyez-nous la résine, les dimensions du bossage et la vis actuellement spécifiée. Nous vous dirons si un autre profil de filet résout le problème — et nous vous dirons franchement si ce n’est pas le cas, parce que le problème est dans le bossage et qu’aucune vis ne le corrigera.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com