 TIGERFASTENERS
Les types 1, 23 et 25 sont d’anciens noms — et le type 17 appartient à un autre système
Les catalogues présentent les types 17, 23 et 25 comme s’il s’agissait de trois spécifications normalisées. Deux de ces numéros sont d’anciennes désignations de lettres qui figurent toujours dans la norme actuelle. Le troisième ne figure pas du tout dans cette norme — il figure dans une norme australienne, qui le définit par ce qu’il doit accomplir plutôt que par la forme de pointe que photographient tous les catalogues.
Les numéros sont les anciens noms des lettres
La norme actuelle est ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series), publiée le 21 juin 2024 et remplaçant l’édition de 2013. Les vis autotaraudeuses avaient autrefois leur propre norme, ASME B18.6.4-1998 (R2005), qui a été fusionnée dans B18.6.3 le 5 février 2013.
Dans les tableaux actuels, les désignations sont des lettres, et les numéros apparaissent comme anciennes désignations :
| Actuelle | Ancienne | Emplacement |
|---|---|---|
| D | 1 | Tableau 4.1.2.2-1, avec F, G et T |
| T | 23 | Tableau 4.1.2.2-1 |
| BT | 25 | Tableau 4.1.2.1-1, avec BF |
Il ne s’agit donc pas de deux systèmes de désignation parallèles. C’est un seul système, avec des noms anciens et nouveaux. Ce qui a perdu son statut officiel, c’est le numéro, pas la géométrie — D, T et BT figurent tous encore dans les tableaux principaux de 2024.
Les lettres qui n’ont jamais eu de numéro — AB, B, C, F et les autres — sont traitées dans ce que spécifient réellement les lettres.
Le type 17 figure dans une norme — mais pas dans celle-là
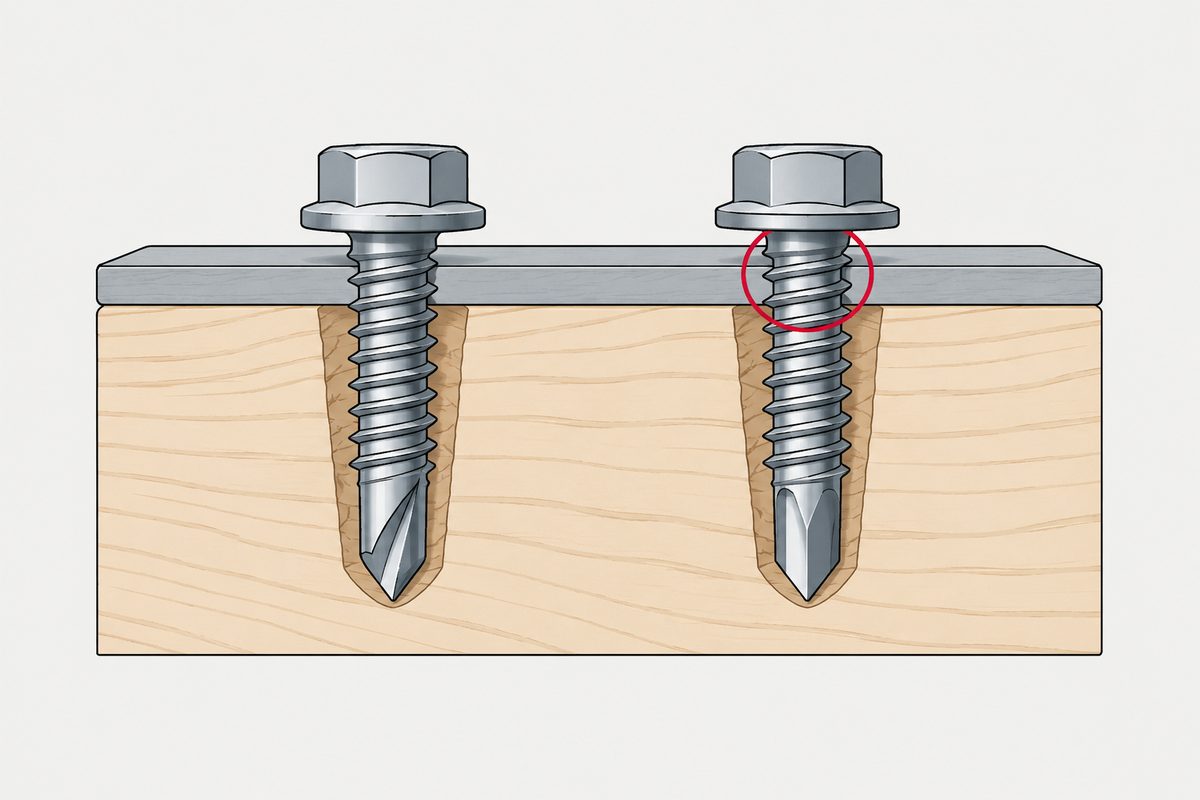
On le trouve dans presque tous les catalogues de bois et de couverture : une pointe aiguë de type mèche, avec une encoche ou une goujure taillée dans l’extrémité, vendue pour fixer du bois, des panneaux et des tôles de couverture sur une ossature bois. Le but annoncé est de réduire le couple de démarrage, d’évacuer les copeaux et de limiter le risque de fendage lors d’une fixation près d’un bord.
Il ne figure pas dans ASME B18.6.3 — ni dans les listes de types de l’édition actuelle, ni dans celles de 2013, et aucune norme ISO ne le définit. Ce point compte, car il signifie que le type 17 n’appartient pas du tout à la même famille que 1, 23 et 25. C’est aussi pourquoi il n’a pas de tableau ASME d’avant-trous.
Il figure dans AS 3566.1-2002, Self-drilling screws for the building and construction industries, section 3, « Self-drilling screws for fixing to timber ». L’article 3.1 est intitulé TYPE et dit en substance : les vis autoperceuses destinées à percer de l’acier G550 selon AS 1397 d’une épaisseur maximale de 0.48 mm et à tenir dans le bois doivent être du type 17.
Si l’on lit la suite de cette section, pourtant, ce qu’elle fixe n’est pas la forme :
| Article | Ce qu’il exige |
|---|---|
| 3.1 Type | Les vis qui percent 0.48 mm d’acier G550 et tiennent dans le bois doivent être du type 17 — le type est nommé par l’application |
| 3.2 Filetage | Forme et dimensions de filetage préférentielles, de ST 3.5 (No. 6) à ST 6.3 (No. 14) — mais d’autres formes de filetage sont acceptables si les articles 3.5 et 3.6 sont respectés |
| 3.5 Résistance à la torsion | Essai selon l’annexe B, valeur au moins égale à celles du type ASD au tableau 2.3 |
| 3.6.1 Perçage et vissage | Les types à tête hexagonale à embase doivent traverser 0.48 mm d’acier G550 selon AS 1397 |
| 3.6.2 Tenue | Essai selon l’annexe E : force d’arrachement d’au moins 2.5 kN (ST 4.8), 2.8 kN (ST 5.5), 3.1 kN (ST 6.3) |
Le catalogue et la norme désignent donc des choses différentes sous le même nom. Le catalogue désigne une forme : la pointe-mèche à encoche de la photo. La norme nomme ce type d’après une application, puis spécifie un tableau de filetage, un couple minimal, un perçage traversant et une force d’arrachement en kilonewtons — et l’article 3.2 autorise explicitement une forme de filetage différente tant que les articles de performance sont respectés.
« Type 17 » sur un plan peut donc se lire de deux façons, et une seule des deux est vérifiable par essai. Si c’est la géométrie de pointe dont vous avez réellement besoin, elle doit faire l’objet d’une exigence de plan ou d’un échantillon approuvé, car la norme acceptera une vis qui atteint les valeurs avec une autre forme de filetage.
Une affirmation plus étroite tient toujours : la norme fixe des seuils de couple, de perçage et d’arrachement, mais aucun seuil comparatif de réduction du fendage. « Réduit le fendage » reste donc une affirmation du fabricant, non une exigence normalisée, et si le fendage compte pour votre application, c’est toujours un essai à faire.
Ce que chaque type spécifie réellement
Les trois partagent une description commune dans la norme : une pointe émoussée avec des filets d’entrée coniques, et une ou plusieurs arêtes de coupe et goujures à copeaux.
| Type | Filetage | Matériaux cités par la norme | Tableau d’avant-trous |
|---|---|---|---|
| D (1) | Combinaisons diamètre-pas des vis à métaux, proches du profil Unified | Pièces moulées sous pression en aluminium, zinc et plomb, tôle et acier de construction, fonte, laiton, plastiques | Annexe D, tableau D-4 |
| T (23) | Même famille ; angle de goujure 90° à 95°, arête de coupe au-dessus de l’axe de la vis | La même large gamme | Annexe D, tableau D-4 |
| BT (25) | Filetage espacé avec filets d’entrée coniques comme le type B, plus arêtes de coupe et goujures à copeaux | Cité formellement pour les plastiques, l’amiante et les compositions similaires | Annexe D, tableau D-3 |
Trois choses que nous avions fausses, et ce sont les trois plus souvent répétées :
- T (23) n’est pas « un filetage fin pour métal mince et plastique ». Sa liste de matériaux est large, et la norme ne le définit pas formellement comme un type à filetage fin. Son pas est plus serré que celui de BT, ce qui est une comparaison, pas une catégorie.
- BT (25) n’est pas « la version à pas gros du 23 ». Sa base réelle est la géométrie du type B, à laquelle on a ajouté des arêtes de coupe. L’appeler un 23 à pas gros est un raccourci de catalogue.
- Le type D n’a pas nécessairement une seule goujure longitudinale. Une seule goujure courte est la géométrie historique, décrite pour le type D dans BS 4174:1972. Le texte ASME actuel dit une ou plusieurs ; un produit actuel peut donc ne pas correspondre à l’image que vous en avez.
Un dernier point qui piège : le type F est un type à filet coupant, pas un type par déformation, et il figure dans le même tableau que D, T et G. C’est une lettre du même schéma, pas un autre numéro.
L’avant-trou n’est pas un chiffre unique par type. L’annexe D le détaille par dimension de vis, filetage, épaisseur de matière ou longueur d’engagement, et matériau — acier, alliage d’aluminium, zinc et aluminium moulés sous pression, fonte et plastiques particuliers diffèrent chacun, et les tableaux précisent que les conditions varient assez pour que le trou doive peut-être être modifié pour l’application réelle. Et le type 17 n’a aucun tableau ASME d’avant-trous ; faut-il pré-percer le bois dépend de l’essence, de la densité, de l’humidité, de la distance au bord, de la dimension de la vis et de l’exigence structurelle.
Couper ou déformer : le mécanisme réel
| Par déformation | Coupant | |
|---|---|---|
| Mécanisme | Déplace la matière plastiquement pour former le filet | Des arêtes de coupe enlèvent de la matière |
| Copeaux | En général aucun | Produit des copeaux |
| Ce que dit la norme | Pour les matériaux qui admettent des contraintes internes plus élevées (§4.1.1) | Là où des contraintes internes destructrices sont indésirables, ou où le couple de vissage par déformation est trop élevé (§4.1.2) |
La recherche sur les vis par déformation définit le procédé de la même façon — déplacer la matière de base pour créer le filet — et identifie le diamètre de l’avant-trou comme paramètre principal du couple de formage et de la résistance à l’arrachement du filet.
Quatre affirmations sur ce couple de procédés qui demandent des nuances, et que nous comptions toutes énoncer sans réserve :
- « Les types par déformation ne peuvent pas être remontés. » Un remontage limité peut fonctionner, et certains guides de conception pour plastiques préfèrent même les types par déformation pour cela, parce qu’il est plus facile de retrouver le chemin de filet déjà formé. Un entretien vraiment fréquent demande toujours un insert ou un écrou.
- « La déformation résiste mieux au desserrage grâce à l’écrouissage. » C’est aller trop loin. ASME dit seulement que la contrainte interne due au formage peut être utilisée pour augmenter la résistance dans certaines applications. Cela ne garantit pas une supériorité dans toutes les conditions de vibration, et l’argument valable pour le métal ne se transpose pas aux plastiques.
- « Les plastiques prennent toujours des types par déformation. » Les thermoplastiques ductiles conviennent souvent au formage. Les thermodurcissables fragiles et les matériaux fortement chargés ou à module élevé peuvent mieux convenir aux types coupants — c’est pourquoi BT est le type formellement cité pour les plastiques.
- « Les copeaux interdisent l’usage en électronique. » Exagéré. L’électronique exige en général une maîtrise du risque de corps étrangers plutôt qu’une interdiction des types coupants. L’acceptabilité dépend de l’enfermement des copeaux, du volume de goujure disponible, de la séquence d’assemblage, du nettoyage et du contrôle, et du risque de court-circuit ou de contamination optique, acoustique ou mécanique.
Le formage demande aussi en général un couple de vissage plus élevé qu’une solution coupante comparable, même si des géométries spéciales à faible couple réduisent l’écart. Et la matière de base doit supporter la déformation plastique et la contrainte circonférentielle — les matériaux fragiles, très durs ou fortement chargés peuvent se fissurer. Ce que coûtent réellement les copeaux est traité dans les copeaux ne sont pas un problème de propreté, et le côté plastiques dans vis pour plastiques.
La règle du 2:1 n’est pas une norme
La règle empirique selon laquelle le couple d’arrachement du filet doit valoir au moins le double du couple de vissage circule largement, généralement comme si elle venait d’une norme.
Nous n’avons trouvé aucune exigence générale obligatoire de 2:1 dans ASME ni dans ISO. Le rapport remonte à un manuel de conception pour plastiques, où il est présenté comme éventuellement acceptable pour des opérateurs qualifiés utilisant des outils à main — et la même source suggère environ 5:1 pour la production avec des outils électriques.
Imposer 2:1 à un fournisseur comme une exigence revient donc à citer le cas le plus lâche de la source, dans des conditions auxquelles votre ligne de production ne correspond probablement pas.
Les types que la norme déconseille
Deux types sont explicitement déconseillés pour les nouvelles conceptions, et ce ne sont pas les types numérotés :
- Le type C a été déplacé dans l’annexe obligatoire VI, en raison d’un usage en déclin et d’un couple de vissage généralement plus élevé.
- Les dimensions du type A ne sont données qu’à titre indicatif, le type AB, plus général, étant recommandé à la place.
Ce sont les deux qu’il vaut la peine de connaître, et ils sont traités dans l’article sur les lettres.
Le côté métrique n’a pas de numéros équivalents
L’ISO a un système de vis autotaraudeuses, et il ne correspond pas du tout à 1, 23 et 25 :
- ISO 1478:1999 (deuxième édition, confirmée en juillet 2024) spécifie le filetage ST des vis autotaraudeuses
- ISO 2702:2022 (quatrième édition) spécifie les caractéristiques mécaniques et physiques des vis autotaraudeuses en acier traité thermiquement, de ST2.2 à ST9.5
- ISO 1481, 1482, 1483, 7049 et 7050 spécifient les produits par forme de tête
Il n’existe pas de conversion officielle « ISO type 1 égale… ». Les types numérotés viennent de la série en pouces, et le titre même d’ASME B18.6.3 le dit. Des documents britanniques plus anciens comme BS 4174 utilisaient aussi D, T et BT en notant les numéros, et les catalogues asiatiques les perpétuent — mais c’est un héritage, pas un équivalent ISO.
Et si vous n’avez pas encore établi que la vis que vous tenez est bien une vis en pouces, la question préalable est différente : le pas ne distingue pas #10-32 de M5, si bien que mesurer le pas ne peut pas trancher entre les deux.
Ce qu’il faut demander, et ce qu’il faut mettre sur le plan
- Si le plan indique type 23, demandez si le fournisseur travaille selon ASME B18.6.3 type T. C’est généralement le cas — mais le numéro seul n’invoque aucune norme.
- S’il indique type 17, précisez si vous voulez dire la forme ou la performance. AS 3566.1 acceptera une autre forme de filetage qui atteint ses valeurs de couple, de perçage et d’arrachement ; si c’est la géométrie de pointe dont vous avez réellement besoin, elle doit figurer sur le plan ou dans un échantillon approuvé.
- Nommez le matériau avant le type. Le même type se comporte différemment dans un aluminium ductile et dans un thermodurcissable chargé, et les tableaux d’avant-trous de la norme sont organisés par matériau pour cette raison.
- Ne donnez pas d’avant-trou à partir du seul type. L’annexe D demande la dimension, l’engagement et le matériau ensemble.
- Si vous citez un rapport couple d’arrachement/couple de vissage, citez l’outil. Les outils à main et les outils électriques de production ne sont pas le même cas.
Références
- ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series), publiée le 21 juin 2024 — tableau 4.1.2.1-1 (types BF et BT), tableau 4.1.2.2-1 (types D, F, G et T), annexe non obligatoire D, tableaux D-3 et D-4 (dimensions approximatives des trous), annexe obligatoire VI (type C)
- ASME B18.6.3-2013 — §4.1.1 (par déformation), §4.1.2 (coupant), §4.1.2.1 (BT), §4.1.2.2 (D, F, G, T), §4.1.1.5 (type C), §§4.1.1.1 et 4.1.1.4 (type A)
- ASME B18.6.4-1998 (R2005) — fusionnée dans B18.6.3 le 5 février 2013
- BS 4174:1972 §3.3(3) — la description historique du type D à goujure unique
- ISO 1478:1999 (filetage ST, confirmée en juillet 2024) ; ISO 2702:2022 (vis autotaraudeuses traitées thermiquement, ST2.2–ST9.5) ; ISO 1481, 1482, 1483, 7049, 7050 par forme de tête
- AS 3566.1-2002 (R2015), Self-drilling screws for the building and construction industries — General requirements and mechanical properties — section 3 « Self-drilling screws for fixing to timber » : §3.1 TYPE, §3.2 THREAD (figure 3.1, ST 3.5–ST 6.3), §3.5 résistance à la torsion (annexe B), §3.6.1 capacité de perçage et de vissage, §3.6.2 tenue (annexe E, tableau 3.3)
- Michael J. Troughton (dir.), Handbook of Plastics Joining: A Practical Guide — le rapport couple d’arrachement/couple de vissage, environ 5:1 pour la production avec outils électriques et 2:1 pour des opérateurs formés utilisant des outils à main
- Stéphan, Mathurin et Guillot, 2012 — le diamètre de l’avant-trou comme paramètre déterminant du couple de formage et de la résistance à l’arrachement du filet
L’acceptation pour une application donnée relève de votre plan et de vos propres essais.
Correction, 26 août 2026. Cet article a d’abord été publié en affirmant que le type 17 ne figurait dans aucune norme. C’était faux : AS 3566.1-2002 §3.1 exige que les vis relevant de son domaine de fixation sur bois soient du type 17, et les §§3.2 à 3.6 spécifient leur filetage, leur résistance à la torsion et leur tenue à l’arrachement. La section ci-dessus a été réécrite d’après ce que cette norme exige réellement. Notre lecture s’appuyait sur les seuls catalogues ASME et ISO, ce qui est exactement l’erreur dont traite le reste de cet article — supposer qu’une seule famille de normes couvre tout le sujet.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Les types 1, 23 et 25 figurent-ils encore dans la norme ?
Les géométries, oui ; les numéros sont d’anciennes désignations. Les tableaux de l’actuelle ASME B18.6.3-2024 utilisent des lettres et indiquent les numéros comme anciens noms : D était 1, T était 23 et BT était 25. D, T, F et G figurent au tableau 4.1.2.2-1, BF et BT au tableau 4.1.2.1-1. Il s’agit donc d’un seul système de désignation avec des noms anciens et nouveaux, et non de deux systèmes parallèles, et ce qui a perdu son statut officiel, c’est le numéro, pas le produit.
Le type 17 est-il une désignation normalisée ?
Oui, mais pas dans la norme d’où viennent les autres numéros. Il est absent des listes de types d’ASME B18.6.3, dans l’édition actuelle comme dans celle de 2013, et aucune source ISO ne le définit. Il est spécifié dans AS 3566.1-2002, section 3, dont l’article 3.1 exige que les vis destinées à percer 0.48 mm d’acier G550 et à tenir dans le bois soient du type 17. La norme définit ce type par l’application et la performance plutôt que par la forme de pointe à encoche, et l’article 3.2 autorise expressément d’autres formes de filetage qui satisfont à la résistance à la torsion et aux articles de performance.
À quoi sert le type 25 ?
ASME cite formellement le type BT, anciennement 25, pour les plastiques, l’amiante et les compositions similaires. Sa base est la géométrie à filetage espacé du type B, avec des arêtes de coupe et des goujures à copeaux ajoutées ; le décrire comme une version à pas gros du type 23 est un raccourci de catalogue, pas la définition de la norme. Ses dimensions de trou approximatives figurent à l’annexe non obligatoire D, tableau D-3, organisé par dimension de vis, engagement et matériau plutôt qu’avec un trou par type.
Le formage est-il toujours meilleur que la coupe ?
Non, et la norme les traite comme des réponses différentes à des conditions différentes. Le formage déplace la matière plastiquement et ne produit en général pas de copeaux ; ASME l’associe aux matériaux qui admettent des contraintes internes plus élevées. La coupe enlève de la matière par des arêtes de coupe et s’emploie là où des contraintes internes destructrices sont indésirables ou là où le formage demanderait un couple de vissage trop élevé. Le formage demande aussi en général un couple de vissage plus élevé, et la matière de base doit supporter la déformation plastique et la contrainte circonférentielle.
Le couple d’arrachement du filet doit-il valoir au moins le double du couple de vissage ?
Ce rapport est une règle empirique, pas une exigence normative ; nous n’avons trouvé aucune règle générale obligatoire de 2 pour 1 dans ASME ni dans ISO. Il remonte à un manuel de conception pour plastiques, où il est présenté comme éventuellement acceptable pour des opérateurs qualifiés utilisant des outils à main, et la même source suggère environ 5 pour 1 pour la production avec des outils électriques. Le chiffre doit donc être accompagné de l’outillage, sinon on en cite le cas le plus lâche.
Les vis par déformation empêchent-elles la réutilisation ?
Pas nécessairement. Un remontage limité peut fonctionner, et certains guides de conception pour plastiques préfèrent même les types par déformation dans ce but, parce que le chemin de filet déjà formé est plus facile à retrouver. Là où l’entretien est vraiment fréquent, la solution durable est un insert métallique ou un écrou, plutôt que de compter sur un filet créé lors du premier montage.
Demande de devis
Si un plan demande un type numéroté, indiquez-nous aussi le matériau de base. Le même type se comporte différemment dans un aluminium ductile et dans un thermodurcissable chargé, et les tableaux de trous de la norme sont organisés par matériau précisément pour cette raison.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com