 TIGERFASTENERS
Bon couple, mauvais effort de serrage
En bref : le couple n’est pas l’objectif, l’effort de serrage l’est. Un seul coefficient relie les deux, et ce coefficient n’est pas une propriété de la vis — il appartient à l’ensemble des surfaces en contact : le couple de filets, la face d’appui sous tête, la rugosité, le revêtement, le lubrifiant, la propreté, et le fait qu’il s’agisse ou non d’un deuxième serrage. Modifiez un seul de ces éléments et le même couple produit un autre effort de serrage. Et sous M3, il n’existe pas encore de conditions de référence convenues pour le mesurer.
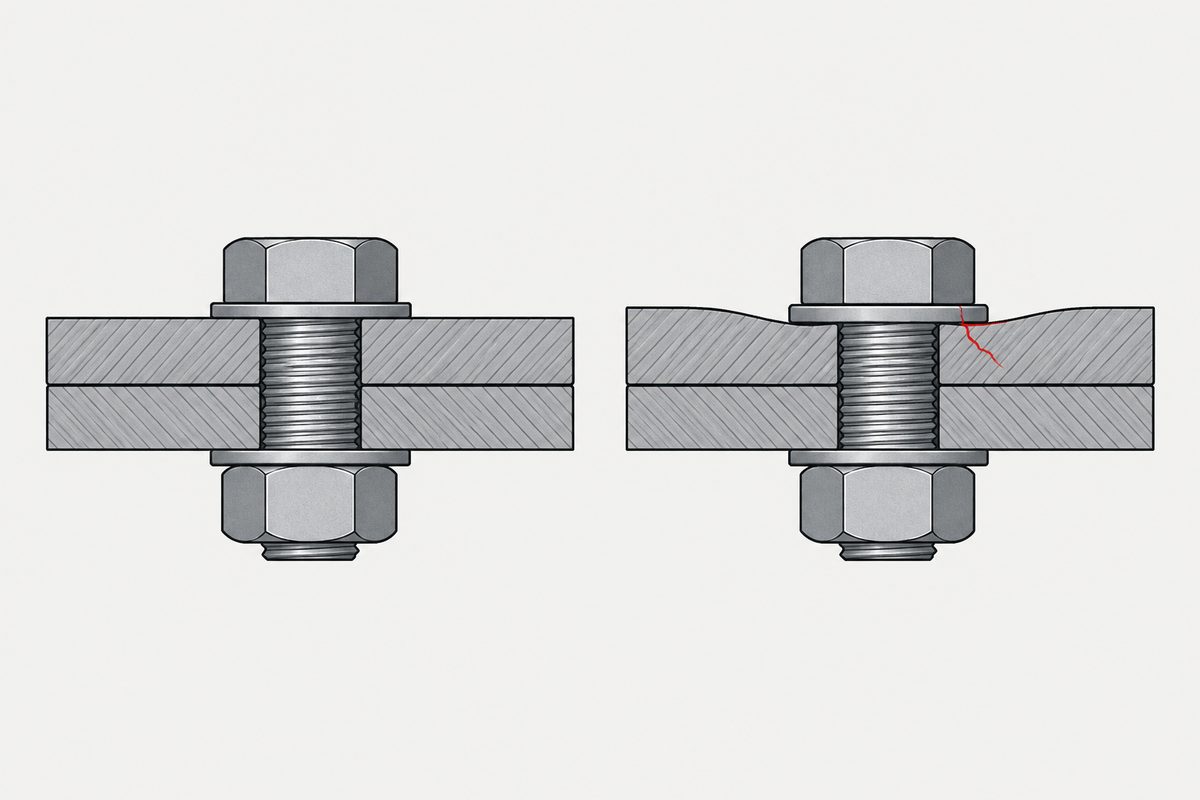
Vous pilotez le couple ; ce que vous voulez, c’est l’effort de serrage
Un assemblage boulonné fonctionne par son effort de serrage — la charge qui presse les pièces l’une contre l’autre. Ce qu’une ligne de production peut mesurer et piloter, c’est le couple. La relation technique courante entre les deux, qui indique aussi quand une valeur de couple ne demande en réalité aucune précharge :
T = K · D · F
T couple de serrage, D diamètre nominal, F effort de serrage, K coefficient de couple.
K est le seul terme que vous ne mesurez pas directement. C’est aussi celui qui varie le plus.
Le couple appliqué ne devient pas entièrement effort de serrage : l’essentiel part en frottement sur les flancs des filets et sous la tête, et seul le reste serre l’assemblage. Modifier le frottement, c’est modifier ce partage.
Et le frottement qui en absorbe la plus grande part n’est pas une propriété fixe de la vis : une valeur de couple suppose un état de frottement, et c’est pourquoi huiler un filetage change l’assemblage sans changer le chiffre.
Il suffit donc de chercher le coefficient — sauf que la vis ne peut pas le fournir
C’est le point le plus souvent mal compris. Un coefficient de couple figure souvent à côté de la spécification d’une vis et se lit comme une propriété du matériau. Il décrit en fait l’ensemble des surfaces en contact :
- Le couple de matériaux du filetage — la vis et la pièce réceptrice, pas la vis seule
- La face d’appui sous tête, son matériau et sa rugosité
- Le revêtement et son épaisseur
- Le lubrifiant — présence, type, quantité
- La propreté — huile, copeaux, résidus d’adhésif
- S’il s’agit d’un deuxième serrage ; le premier passage modifie les surfaces
« Même spécification, autre fournisseur » n’autorise donc pas les mêmes réglages de couple. Identiques sur le plan et différentes dans le procédé de revêtement : cela suffit à déplacer le coefficient — invisible dans les documents, visible dans le rendement du poste de vissage.
Sous M3, il n’existe pas encore de conditions de référence
La ISO 16047 est la méthode normalisée d’essai couple-tension, mais ses conditions de référence commencent à M3. Les dimensions inférieures en sont exclues.
Cela ne signifie pas que « les petites fixations ne peuvent pas être essayées » ; cela signifie que le montage d’essai, la mesure et les critères d’acceptation doivent être convenus entre les deux parties. La littérature indique également que la tension des fixations miniatures ne peut pas, à ce jour, être mesurée ni maîtrisée de façon quantitative ; dans cette plage, la démarche praticable consiste à figer l’ensemble des conditions et à mesurer, plutôt qu’à annoncer une valeur générale.
Les limites de chaque norme sont rassemblées dans où s’arrêtent les normes de fixations. C’est aussi pourquoi cette plage de dimensions exige un fournisseur qui le dise franchement.
Les alternatives au pilotage par le couple
Tout cela suppose un assemblage conçu autour d’un effort de serrage. Pour une vis autotaraudeuse qui forme son propre filet dans une tôle, cette prémisse ne tient pas et le couple provient de tout autre chose — voir d’où vient la valeur de couple d’une vis autotaraudeuse.
| Méthode | Pilotage par | Condition préalable |
|---|---|---|
| Couple | Serrer jusqu’à un couple fixé | Équipement le plus simple ; la dispersion du frottement passe directement dans l’effort de serrage |
| Couple plus angle | Accostage, puis rotation d’un angle fixé | Moins sensible au frottement ; exige un point d’accostage fiable |
| Allongement | Mesurer l’allongement de la vis | Le plus direct ; exige l’accès aux deux extrémités, rarement possible dans les petites dimensions |
Aucune n’est correcte dans l’absolu. Le choix se porte sur la condition préalable que vous pouvez réellement remplir — et dans les petites dimensions, c’est généralement elle la vraie contrainte.
Ce que cet effort de serrage devient ensuite sous une charge extérieure dépend de la raideur — la vis est un ressort, l’assemblage aussi.
Le VDI chiffre ce que vaut chacune de ces alternatives — à quel point votre méthode de serrage maîtrise mal la précharge.
Ce en quoi se convertit l’angle de la ligne du milieu, et combien de degrés il faut, est expliqué dans couple plus angle.
Ce qu’il faut demander au fournisseur
- Des données couple-effort de serrage mesurées sur votre combinaison, pas un coefficient de catalogue
- Le revêtement, le lubrifiant, le matériau serré et l’état de surface dont proviennent les données
- Si les valeurs correspondent à un premier serrage ou à un resserrage
- Le montage d’essai et la mesure utilisés, en particulier sous M3
Obtenir les quatre confirme que le fournisseur a réellement fait l’essai dans vos conditions. Ne pas les obtenir est aussi une réponse : les paramètres sont à établir par vous, et ce travail doit figurer au planning.
Cet article traite de l’étape 6 : documentation. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Demande de devis
Des réglages de couple qui ne tiennent plus, ou un rendement en baisse après un changement de finition ? Envoyez la spécification de la vis, le revêtement et le matériau serré. Nous indiquerons quels éléments de cette combinaison déplacent le coefficient, et ce qu’il faut figer pour que les résultats soient reproductibles.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com