 TIGERFASTENERS
Couple plus angle, et d’où vient le nombre de degrés
Une clé dynamométrique contrôle le couple, et la majeure partie de ce couple est dépensée en frottement. Tourner d’un angle donné une fois l’assemblage accosté mesure tout autre chose — un déplacement. Cet échange est la raison d’être de la méthode, et le calcul qui relie l’angle à la précharge comporte un terme de plus que celui que la plupart des gens retiennent.
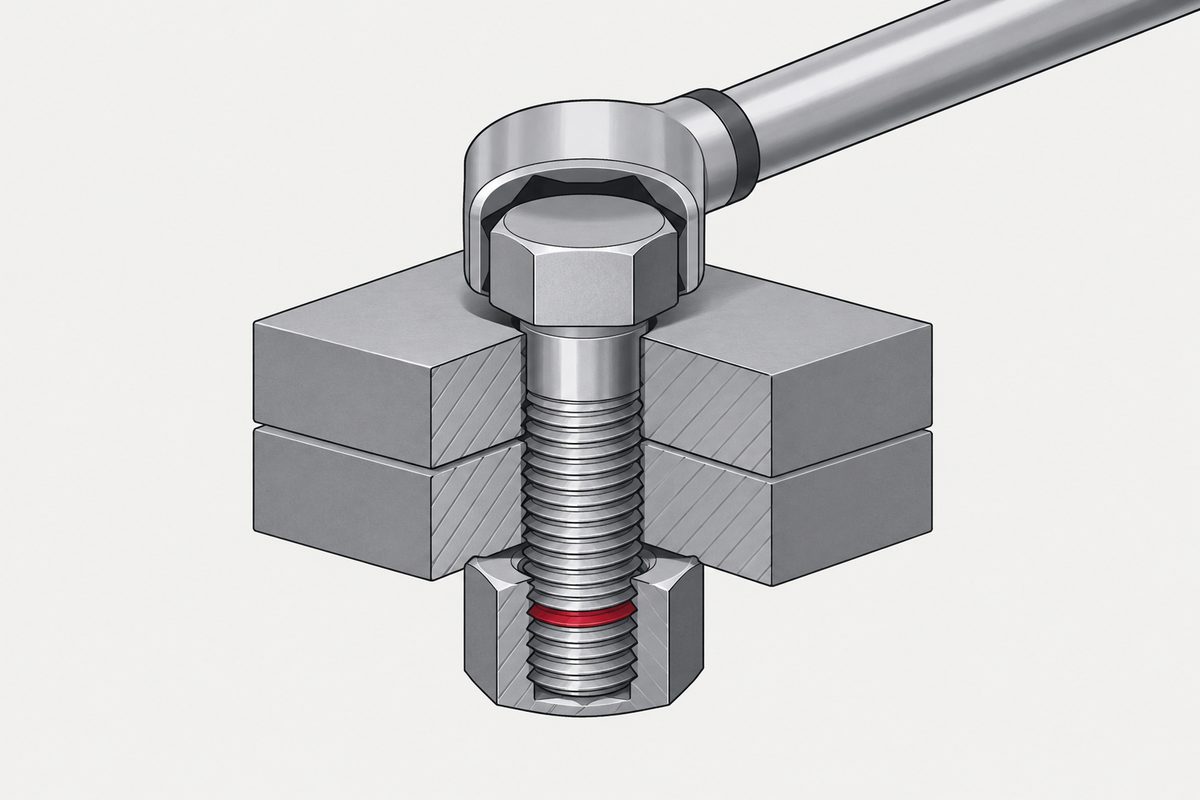
Où va réellement le couple
La VDI 2230 Blatt 1 §5.4.3.1 décompose le couple de serrage en trois parts, équation (127) :
MA = FM (0,16P + 0,58 d2 μG + (DKm/2) μK)
Le premier terme élève la charge le long du pas du filetage. Le deuxième vainc le frottement dans le filet, le troisième le frottement sous la tête ou sous la face de l’écrou. Seul le premier a un rapport avec la création de la précharge, et c’est le plus petit.
Un cas calculé tiré de la littérature — M8×1,25, d2 = 7,19 mm, diamètre moyen d’appui 11 mm, μG = μK = 0,15 — se répartit en 12 % pour le pas, 38 % pour le frottement dans le filet, 50 % pour la face d’appui. Environ 88 % de ce qu’indique votre clé est dépensé en frottement.
Le fameux « seulement 10 % deviennent de la précharge » est une condition, pas une constante. Il vaut pour les assemblages métriques courants en acier à μ ≈ 0,14–0,15, et la part varie avec le pas, le diamètre d’appui et la lubrification. À strictement parler, c’est une composante du couple et non une précharge — la précharge est une force. Dites environ 10 à 15 % du couple sert à élever la charge le long du pas, et la phrase résiste à l’examen.
Le frottement est le terme qu’on ne voit pas. Votre clé lit la somme et l’affiche comme s’il s’agissait du premier terme. La classe de frottement B de la VDI couvre μ = 0,08–0,16 à titre indicatif, mais la VDI avertit que la dispersion d’un lot réel n’est pas automatiquement toute l’étendue de la classe.
En quoi l’angle se convertit, et le terme que la plupart oublient
Faites tourner la vis d’un angle Δφ : l’avance axiale théorique par rapport à l’écrou est le pas multiplié par la fraction de tour :
Δulead = P ⋅ Δφ / 360°
Cette avance n’est pas l’allongement de la vis. Elle se partage : Δulead = ΔlS + ΔlP + Δf — la vis s’allonge, les pièces serrées se compriment, et l’écrasement des surfaces de contact encore en cours pendant le comptage absorbe le reste. Notre brouillon disait « allongement fois raideur de la vis », et toute la chaîne de raisonnement s’effondre avec cette erreur.
Dans le domaine élastique, les interfaces étant stabilisées, ΔlS = δSΔFM et ΔlP = δPΔFM, d’où :
ΔFM = (P ⋅ Δφ / 360° − Δf) / (δS + δP)
Le dénominateur est la somme des deux souplesses. Un joint souple ou un empilement de revêtements épais augmente δP et absorbe de l’angle ; un assemblage court, raide, entièrement en acier a une faible somme δS + δP et convertit le même angle en beaucoup plus d’effort. Le côté où vous vous trouvez décide de la tolérance de la méthode.
Les souplesses elles-mêmes viennent du même endroit que tout le reste dans un assemblage boulonné — voir la vis est un ressort, et l’assemblage aussi.
Couple d’accostage et couple de seuil sont deux valeurs différentes
La VDI les distingue. Le couple d’accostage (Fügemoment) est le couple préliminaire qui ferme les interfaces afin que les pièces soient réellement en contact. Le couple de seuil (Schwellmoment) est le point de référence à partir duquel l’outil commence à compter l’angle, et il se situe au-dessus du couple d’accostage.
L’écart s’explique par l’écrasement des surfaces de contact. Tout ce que font encore les interfaces pendant le comptage apparaît comme Δf dans l’équation ci-dessus — de l’angle qui n’a produit aucune précharge. Commencer le comptage plus haut repousse l’essentiel de ce comportement dans la partie du serrage qui n’est pas mesurée.
Dans le métier, « couple de mise en appui » est employé sans rigueur pour les deux. Si un dessin en demande un, demandez lequel des deux il désigne avant de régler l’outil.
Ce que dit réellement le tableau A8 sur la dispersion
Les valeurs indicatives du facteur de serrage αA, VDI 2230 Blatt 1, tableau A8 :
| Méthode | αA | Dispersion |
|---|---|---|
| Contrôle à la limite d’élasticité | 1,2–1,4 | ±9 % à ±17 % |
| Contrôle angulaire | 1,2–1,4 | ±9 % à ±17 % |
| Visseuse hydraulique à impulsions, contrôle du couple et de l’angle | 1,2–2,0 | ±9 % à ±33 % |
| Contrôle du couple, couple cible déterminé expérimentalement sur l’assemblage d’origine | 1,4–1,6 | ±17 % à ±23 % |
| Contrôle du couple, frottement estimé, classe de frottement B | 1,6–2,0 | ±23 % à ±33 % |
| Contrôle du couple, frottement estimé, classe de frottement A | 1,7–2,5 | ±26 % à ±43 % |
| Clé à chocs, visseuse à calage ou serrage au jugé | 2,5–4,0 | ±43 % à ±60 % |
Le tableau A8 ne donne pas 1,0 pour le contrôle angulaire ou à la limite d’élasticité. Il donne 1,2 à 1,4. La valeur αA = 1 provient d’une instruction distincte de l’étape de calcul R1, à substituer pour ces deux méthodes lors du dimensionnement de la vis. Ce sont deux affirmations différentes, et nous les avions confondues.
La justification de la règle R1 mérite d’être lue, car l’hypothèse évidente est fausse. Ce n’est pas que la dispersion soit déjà prise en compte ailleurs, dans FM min et FM max. La VDI §5.4.3.4 en donne le mécanisme : lorsque le frottement est faible et que la précharge axiale augmente, la contrainte de torsion dans la vis diminue en même temps, de sorte que la contrainte équivalente reste bornée par la condition de plastification. Il n’y a pas lieu de dimensionner la vis pour un effort axial possible plus grand. La VDI indique clairement que l’αA réel reste supérieur à un ; il n’est simplement pas utilisé pour le dimensionnement.
La preuve la plus nette que la dispersion n’a pas disparu est R10/3. Pour le contrôle à la limite d’élasticité et le contrôle angulaire, la pression superficielle maximale est vérifiée par pmax = 1,4 FMTab / Ap min ≤ pG, et ce 1,4 est construit à partir de la dispersion de la limite d’élasticité elle-même : 1,2 pour le rapport entre limites d’élasticité maximale et minimale, divisé par 0,9, multiplié par 1,05 pour l’écrouissage. La dispersion a été déplacée, pas supprimée.
Le serrage contrôlé à la limite d’élasticité n’est pas une vis serrée jusqu’à la plastification
Le serrage contrôlé à la limite d’élasticité est une méthode en boucle fermée : l’outil surveille le gradient couple-angle dM/dφ et s’arrête lorsqu’il commence à chuter, c’est-à-dire là où la vis commence à se plastifier. « Torque-to-yield » désigne une vis serrée jusqu’à ou au-delà de sa limite d’élasticité, quelle que soit la manière. Les deux sont liés, mais ce ne sont pas deux noms pour une même chose.
La distinction a une portée pratique. Pour un vrai contrôle par gradient, la VDI considère que l’allongement plastique est faible et que la réutilisabilité est à peine affectée. Les vis TTY poussées loin dans le domaine plastique par une séquence couple plus angle sont généralement limitées par le fabricant à un usage unique. Des recherches sur des vis de culasse réutilisées confirment l’exigence de remplacement des fabricants pour ces assemblages précis, et ce résultat ne se généralise pas à toutes les vis serrées au-delà de la limite d’élasticité.
La réutilisation d’une vis donnée se décide par la spécification d’entretien de l’OEM, la longueur admise et les critères d’allongement plastique et d’endommagement — non par l’ISO 898-1, dont le domaine d’application exclut le comportement couple-effort de serrage et renvoie pour cela à l’ISO 16047.
Pourquoi l’industrie l’a adopté : le serrage angulaire et à la limite d’élasticité au-delà du domaine élastique exploite davantage la résistance de la vis et réduit l’influence de la dispersion du frottement sur la précharge. La comparaison de la VDI elle-même sur une M10 12.9 à μG = 0,10–0,14 montre à la fois une dispersion plus serrée et une précharge atteinte plus élevée qu’avec le contrôle du couple. L’aptitude dépend néanmoins de la ductilité de la vis, de la longueur libre chargée, de la pression superficielle et de la stratégie d’entretien.
Quand le contrôle du couple reste la bonne réponse
La méthode la mieux placée dans le tableau n’est pas automatiquement celle qui convient à votre assemblage. Le contrôle du couple reste le choix raisonnable lorsque :
- l’assemblage est court et raide, si bien que la fenêtre d’angle admissible est trop étroite pour être tenue ;
- la vis n’a pas la ductilité ou la longueur libre de déformation nécessaire pour être serrée au-delà du domaine élastique ;
- l’assemblage doit être démonté et remonté sans allongement plastique ;
- le frottement, l’état de surface et la lubrification sont maîtrisés, et le couple cible a été étalonné sur l’assemblage d’origine ;
- en maintenance ou en petite série, aucun outil fiable de mesure d’angle ou de gradient n’est disponible ;
- des joints souples, des empilements de revêtements épais ou un écrasement important et instable absorberaient l’angle.
L’αA plus bas du tableau A8 pour le contrôle du couple s’obtient dans des conditions semblables — petits angles de rotation, assemblage raide, faces d’appui qui ne grippent pas et outil à faible dispersion de sortie.
Une chose ne change pas avec la méthode : l’angle doit être déterminé par essai sur les pièces d’origine, afin que la souplesse propre de l’assemblage et le comportement de ses interfaces soient intégrés dans le chiffre.
Pages liées
L’écart entre le couple appliqué et l’effort de serrage voulu est traité dans couple et effort de serrage (en anglais) ; ce que coûte chaque méthode en dispersion se trouve dans à quel point votre méthode de serrage maîtrise mal la précharge. Les souplesses du dénominateur viennent de la vis est un ressort, et l’assemblage aussi, et la température modifie encore le résultat après le montage — la température déplace la précharge.
La construction métallique applique la même idée avec un instrument plus grossier et un argument écrit expliquant pourquoi elle l’emporte sur le couple, dans le point zéro de la méthode de précontrainte la plus fiable est l’effort maximal d’un monteur.
Références
- VDI 2230 Blatt 1:2015 — §5.4.3.1 et éq. (127) (répartition du couple) ; §5.4.3.3 et fig. 30 (contrôle angulaire, détermination par essai) ; §5.4.3.4 (pourquoi αA = 1 est substitué) ; tableau A8 (valeurs indicatives) ; R1 et éq. (130)/(R1/1) ; R10/3 et éq. (192) (pmax avec le facteur 1,4) ; tableau A5 (classes de frottement)
- ISO 16047:2005 — essais couple-effort de serrage des éléments de fixation filetés ; facteur K au §10.1, μtot/μth/μb aux §10.2–10.4, effort de serrage et couple à la limite d’élasticité aux §10.5–10.6
- ISO 898-1 — classes de qualité ; le domaine d’application exclut le comportement couple-effort de serrage et renvoie à l’ISO 16047
- Croccolo, De Agostinis et Vincenzi, Engineering Failure Analysis 18 (2011) 364–373 — la répartition du couple pour une M8, 12/38/50
- Supports de formation de la NASA sur les éléments de fixation — la répartition pédagogique 10/40/50 ; NASA Fastener Integrity Criteria pour l’affirmation « environ 90 % partent en frottement »
- Lee et al., On the Reuse of Bolts Which Have Been Torqued to Yield, 1995 — vis de culasse réutilisées
- SAE J174/J174M — procédure d’essai couple-tension ; la SAE note que la relation doit toujours être vérifiée sur des pièces réelles
- VDA 235-203 — essais pratiques du comportement au serrage et du frottement, en complément de l’ISO 16047 ; ce n’est pas une spécification de montage au couple plus angle
L’acceptation d’un assemblage particulier relève de votre dessin, de votre spécification de montage et de votre propre calcul.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Questions fréquentes
Tourner d’un angle fixe allonge-t-il la vis du pas multiplié par l’angle ?
Non. Le pas multiplié par l’angle divisé par 360 donne l’avance axiale théorique de la vis par rapport à l’écrou. Une fois l’assemblage accosté, cette avance se partage entre l’allongement de la vis, la compression des pièces serrées et l’écrasement des surfaces de contact encore en cours. Dans le domaine élastique, l’incrément de précharge est l’avance moins l’écrasement résiduel, divisée par la somme de la souplesse de la vis et de celle des pièces serrées. Utiliser la seule raideur de la vis surestime la précharge.
Quel facteur de serrage la VDI 2230 donne-t-elle pour le serrage angulaire ?
Le tableau A8 donne 1,2 à 1,4, soit une dispersion de plus ou moins 9 à 17 pour cent. La valeur 1 souvent citée vient d’une règle distincte de l’étape de calcul R1, qui demande de substituer un pour le serrage contrôlé à la limite d’élasticité et le serrage angulaire lors du dimensionnement de la vis. C’est une convention de calcul, non l’affirmation que la précharge ne disperse pas, et l’article 5.4.3.4 précise que le facteur de serrage réel reste supérieur à un.
Pourquoi la VDI peut-elle ignorer le facteur de serrage pour le contrôle à la limite d’élasticité et le contrôle angulaire ?
Parce qu’un faible frottement augmente la précharge axiale et réduit en même temps la contrainte de torsion dans la vis ; la contrainte équivalente reste donc bornée par la condition de plastification et la vis n’a pas à être dimensionnée pour un effort axial plus grand. La dispersion réapparaît ailleurs : la vérification de pression superficielle R10/3 utilise 1,4 fois la précharge du tableau, et ce 1,4 est construit à partir de la dispersion de la limite d’élasticité de 1,2, divisée par 0,9, multipliée par 1,05 pour l’écrouissage.
Une vis serrée jusqu’à la plastification est-elle la même chose que le serrage contrôlé à la limite d’élasticité ?
Ce sont deux notions différentes. Le serrage contrôlé à la limite d’élasticité est une méthode en boucle fermée où l’outil surveille le gradient couple-angle et s’arrête lorsqu’il chute. « Torque-to-yield » désigne une vis serrée jusqu’à ou au-delà de sa limite d’élasticité, par quelque moyen que ce soit. La VDI considère que l’allongement plastique sous un vrai contrôle par gradient est faible et que la réutilisabilité est à peine affectée, tandis que les vis poussées loin dans le domaine plastique sont généralement limitées par le fabricant à un usage unique.
Quelle part du couple de serrage produit réellement la précharge ?
Pour un assemblage métrique courant en acier avec un coefficient de frottement voisin de 0,15, environ 10 à 15 pour cent du couple servent à élever la charge le long du pas, le reste vainquant le frottement dans le filet et sous la face d’appui. Un calcul publié pour une vis M8 par 1,25 avec un diamètre moyen d’appui de 11 millimètres donne 12 pour cent pour le pas, 38 pour cent pour le frottement dans le filet et 50 pour cent pour la face d’appui. La proportion varie avec le pas, le diamètre d’appui et la lubrification ; ce n’est donc pas une constante.
Le couple d’accostage est-il le même que le couple de seuil ?
Non. Le couple d’accostage ferme les interfaces afin que les pièces soient réellement en contact. Le couple de seuil est le point de référence à partir duquel l’outil commence à compter l’angle, et la VDI le place au-dessus du couple d’accostage. L’écart existe pour que l’écrasement des surfaces de contact soit terminé avant le début du comptage, car tout mouvement d’interface pendant le comptage est de l’angle qui n’a produit aucune précharge.
Demande de devis
Si un assemblage doit être monté à l’angle, indiquez-nous avec la vis la longueur serrée, les matériaux de l’empilement et tout joint ou revêtement qu’il contient. Ce sont eux qui fixent les souplesses, et les souplesses fixent ce que vaut un degré en précharge.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com