 TIGERFASTENERS
Roulé ou taillé : le lopin est plus fin que la vis finie
En bref : un filetage roulé n’est pas taillé dans la matière, il en est repoussé. Le lopin part d’environ le diamètre sur flancs — sous le diamètre extérieur final — et les peignes déplacent le métal vers l’extérieur pour former la crête. Rien n’est enlevé : pas de copeaux, pas de fibre sectionnée. Ce seul fait géométrique explique l’écart en fatigue, l’écart de coût et un mode de défaillance qui laisse les pièces d’aspect parfait.
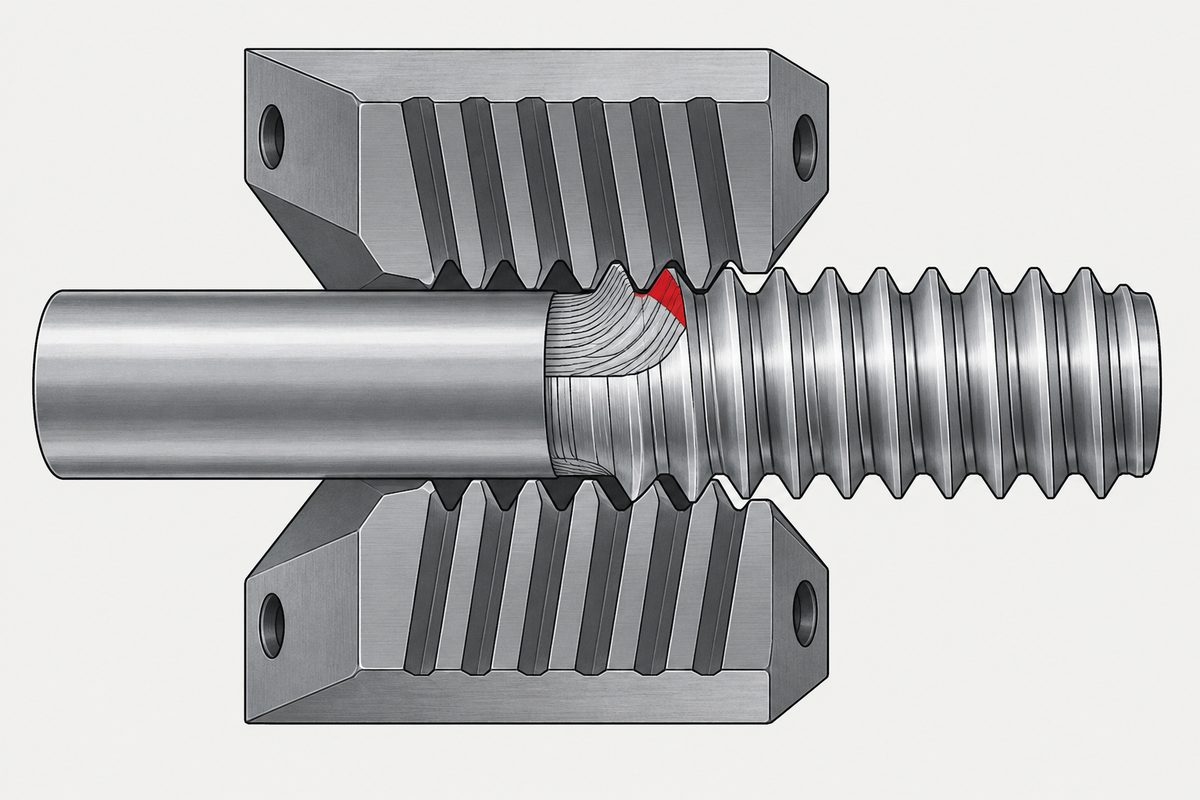
Les deux procédés côte à côte
| Roulé (formé à froid) | Taillé (outil à charioter, filière, taraud) | |
|---|---|---|
| Lopin de départ | Plus petit que le filetage fini, proche du diamètre sur flancs | Égal au diamètre extérieur final |
| Matière | Déplacée — pas de copeaux | Enlevée — des copeaux, qu’il faut bien évacuer |
| Fibrage en fond de filet | Suit le profil du filet, sans interruption | Sectionné — la fibre passe tout droit devant le fond de filet |
| Contraintes résiduelles en fond de filet | De compression — retardent l’amorçage des fissures | Neutres au mieux, de traction au pire |
| Surface du flanc | Brunie et écrouie | Brute d’usinage, avec des traces d’outil en travers du filet |
Relisez la première ligne : c’est celle qu’on comprend mal. Une vis M3 roulée ne naît pas d’une barre de 3 mm dont on enlève de la matière. Elle part plus petite et grossit. Si vous mesurez le fil et la vis finie et que le fil est plus fin, il n’y a rien d’anormal — c’est le procédé qui fonctionne.
Pourquoi tout se joue au fond du filet
Dans un élément fileté, les fissures de fatigue s’amorcent en fond de filet, parce que la section y est la plus faible et la concentration de contraintes la plus forte. Tout ce qui distingue les deux procédés converge vers cet endroit précis :
- La taille sectionne la fibre exactement là, laissant des extrémités de fibres à nu au point le plus sollicité de la pièce
- Le roulage, lui, courbe la fibre autour du fond de filet, si bien qu’elle suit le profil sans discontinuité
- Le roulage laisse aussi le fond de filet en compression. Une charge de traction appliquée doit d’abord annuler cette compression avant de pouvoir ouvrir une fissure
Les comparaisons publiées placent couramment les filetages roulés nettement devant les filetages taillés en durée de vie en fatigue, avec des chiffres qui varient selon la matière, le traitement thermique et la méthode d’essai. Considérez le mécanisme comme la partie fiable et les chiffres comme indicatifs — le sens est constant d’une source à l’autre, l’ampleur ne l’est pas.
Sous M6, il n’y a guère de décision à prendre
- Le bénéfice est le plus grand là où le fond de filet est le plus petit. Sur un pas fin en M2, le rayon à fond de filet ne mesure qu’une fraction de millimètre, et une fibre sectionnée y représente une part bien plus grande du chemin d’effort
- Tailler un filetage sur un petit lopin est lent et délicat. Tenir un lopin M1.6 assez rigidement pour tailler un filet propre est un problème de bridage que le roulage ne connaît pas
- Le volume tranche. Le roulage est une opération de formage qui se compte en pièces par minute ; la taille se compte en secondes par pièce
« Roulé ou taillé ? » est donc rarement la bonne question à poser à un fournisseur de petites vis — sous M6, la réponse est presque toujours « roulé ». La question qui départage les fournisseurs est la suivante : comment les peignes sont-ils surveillés ?
Le mode de défaillance que personne ne voit
Les peignes de roulage s’usent. Ils ne s’ébrèchent ni ne cassent d’une manière visible sur la pièce — ils s’usent progressivement, et la conséquence est une dérive du diamètre sur flancs.
- Les pièces ont un aspect parfait. Crête, flanc et finition paraissent normaux au contrôle visuel comme à la silhouette au projecteur de profil
- Elles commencent à être refusées par la bague-calibre entre/n’entre pas — ou pire, elles passent chez le fournisseur et coincent sur la ligne du client une fois que le revêtement a ajouté sa part
- L’apparition est progressive, donc un échantillon fixe au contrôle final la détecte tard. Ce qui la détecte tôt, c’est la fréquence de calibrage pendant la production, pas des limites plus serrées à la fin
C’est pourquoi la discussion sur le revêtement et la discussion sur les peignes ne font qu’une. Un diamètre sur flancs qui dérive vers le haut de la tolérance, plus un revêtement pour lequel la tolérance n’avait rien réservé, donne des pièces conformes au calibre à nu et qui coincent après dépôt — sans que personne ait commis d’erreur à aucune étape.
Ce que le roulage ne peut pas corriger
- Un mauvais fil. Inclusions, repliures et surface décarburée sont roulées dans le filet avec tout le reste, et le fond de filet est justement l’endroit où on ne les veut pas — c’est à cela que sert le certificat matière
- Une matière qui ne flue pas. Le roulage exige de la ductilité ; une matière ou une dureté qui résiste au formage à froid se fissure à la crête au lieu de la former — la même contrainte qui limite la frappe de la tête
- L’hydrogène introduit plus tard. Un filetage roulé résiste mieux à la fatigue et rompt pourtant par rupture différée si le dépôt électrolytique charge en hydrogène une pièce trempée
Quand la taille est la bonne réponse
- Très petites séries, où le coût des peignes ne peut pas être amorti
- Filetages sur des formes impossibles à rouler — taraudages dans un carter, filets interrompus, filets contre un épaulement sans dégagement
- Matière déjà trempée au-delà du point où elle se forme à froid
- Profils non standard pour lesquels aucun peigne n’existe et une seule commande ne justifie pas d’en fabriquer un
Remarquez qu’aucune de ces raisons ne concerne la qualité. Elles relèvent de la géométrie, de la dureté et de la quantité. Choisir la taille plutôt que le roulage pour un filetage extérieur en grande série, c’est choisir le fond de filet le plus faible sans contrepartie — à vérifier si un devis revient étonnamment bas.
Trois questions à poser
Et une fois le roulage acquis, une seconde question appelle une réponse bien moins flatteuse : savoir si le roulage après traitement thermique vaut son prix à votre précharge.
- À quelle fréquence le filetage est-il contrôlé au calibre pendant la production, et non à la fin ?
- Le diamètre sur flancs est-il enregistré, ou seulement le résultat conforme/non conforme ? Une valeur enregistrée montre la dérive ; un conforme/non conforme ne montre que le moment où la pièce a cessé de passer
- Le calibrage a-t-il lieu avant ou après revêtement ? Avant seulement signifie que l’ajustement n’a jamais été vérifié dans l’état de livraison
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Un filetage roulé est-il plus résistant qu’un filetage taillé ?
En fatigue, oui, et la raison se trouve au fond du filet. La taille sectionne la fibre exactement là où la section est la plus faible et la concentration de contraintes la plus forte, laissant des extrémités de fibres à nu à l’endroit où s’amorcent les fissures de fatigue. Le roulage courbe la fibre autour du fond de filet pour qu’elle suive le profil sans discontinuité, et il laisse ce fond en compression : une charge de traction appliquée doit d’abord annuler cette compression avant qu’une fissure puisse s’ouvrir. L’ampleur varie selon la matière et la méthode d’essai dans les comparaisons publiées, mais elles favorisent constamment les filetages roulés.
Pourquoi le lopin est-il plus petit que le diamètre de la vis finie ?
Parce qu’un filetage roulé est déplacé et non enlevé. Le lopin part d’environ le diamètre sur flancs, sous le diamètre extérieur final, et les peignes repoussent le métal vers l’extérieur pour former la crête. Aucune matière n’est retirée, donc il n’y a pas de copeaux. Si vous mesurez le fil reçu et la vis finie et constatez que le fil est plus fin, c’est le procédé qui fonctionne correctement, pas une erreur.
Les petites vis sont-elles roulées ou taillées ?
Sous environ M6, presque toujours roulées. Le gain en fatigue est maximal là où le fond de filet est le plus petit ; tenir un très petit lopin assez rigidement pour tailler un filet propre est un problème de bridage que le roulage évite ; et le roulage est une opération de formage qui se compte en pièces par minute plutôt qu’en secondes par pièce. Comme la réponse est presque toujours la même, la question utile à poser à un fournisseur de petites vis est la manière dont les peignes de roulage sont surveillés.
Comment l’usure des peignes de roulage se manifeste-t-elle sur les pièces ?
Par une dérive du diamètre sur flancs, pas par un défaut visible. Les peignes s’usent progressivement au lieu de s’ébrécher : crête, flanc et finition paraissent normaux au contrôle visuel et à la silhouette au projecteur pendant que le diamètre sur flancs se déplace. Les pièces commencent à être refusées par la bague-calibre entre/n’entre pas, ou passent chez le fournisseur et coincent sur la ligne du client une fois que le revêtement a ajouté sa part. Comme l’apparition est progressive, la fréquence de calibrage pendant la production la détecte, alors qu’un échantillon fixe au contrôle final la détecte tard.
Quand faut-il tailler un filetage plutôt que le rouler ?
Pour les très petites séries où le coût des peignes ne s’amortit pas, pour les taraudages et autres formes impossibles à rouler, pour une matière déjà trempée au-delà du point où elle se forme à froid, et pour les profils non standard pour lesquels aucun peigne n’existe. Aucune de ces raisons ne concerne la qualité — elles relèvent de la géométrie, de la dureté et de la quantité. Choisir la taille plutôt que le roulage pour un filetage extérieur en grande série revient à accepter le fond de filet le plus faible sans contrepartie.
Références
- Thread rolling — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ISO 898-1 — Mechanical properties of fasteners made of carbon steel and alloy steel
- ASTM F2281 — Standard Specification for Stainless Steel and Nickel Alloy Bolts, Hex Cap Screws, and Studs, for Heat Resistance and High Temperature Applications (filetage formé après traitement thermique)
Demande de devis
Vous comparez des devis et l’un d’eux est étonnamment bas ? Demandez si le filetage est roulé ou taillé, à quelle fréquence il est contrôlé au calibre pendant la production et si ce contrôle a lieu avant ou après revêtement. Ces trois réponses départagent les fournisseurs bien plus sûrement que le prix unitaire — et un fournisseur qui maîtrise son procédé peut y répondre immédiatement.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com