 TIGERFASTENERS
Changer la vis ou changer le boîtier : comment chiffrer correctement
D’abord, ce que cette page ne fera pas : vous donner un chiffre. Modifier un moule d’injection, un outil de découpe ou une matrice de vis coûte ce que cela coûte selon la pièce, le nombre d’empreintes, l’acier et l’outilleur — quiconque vous annonce un chiffre « typique » devine. Ce qui suit, c’est quels postes entrent dans la comparaison, et à qui demander chaque chiffre.
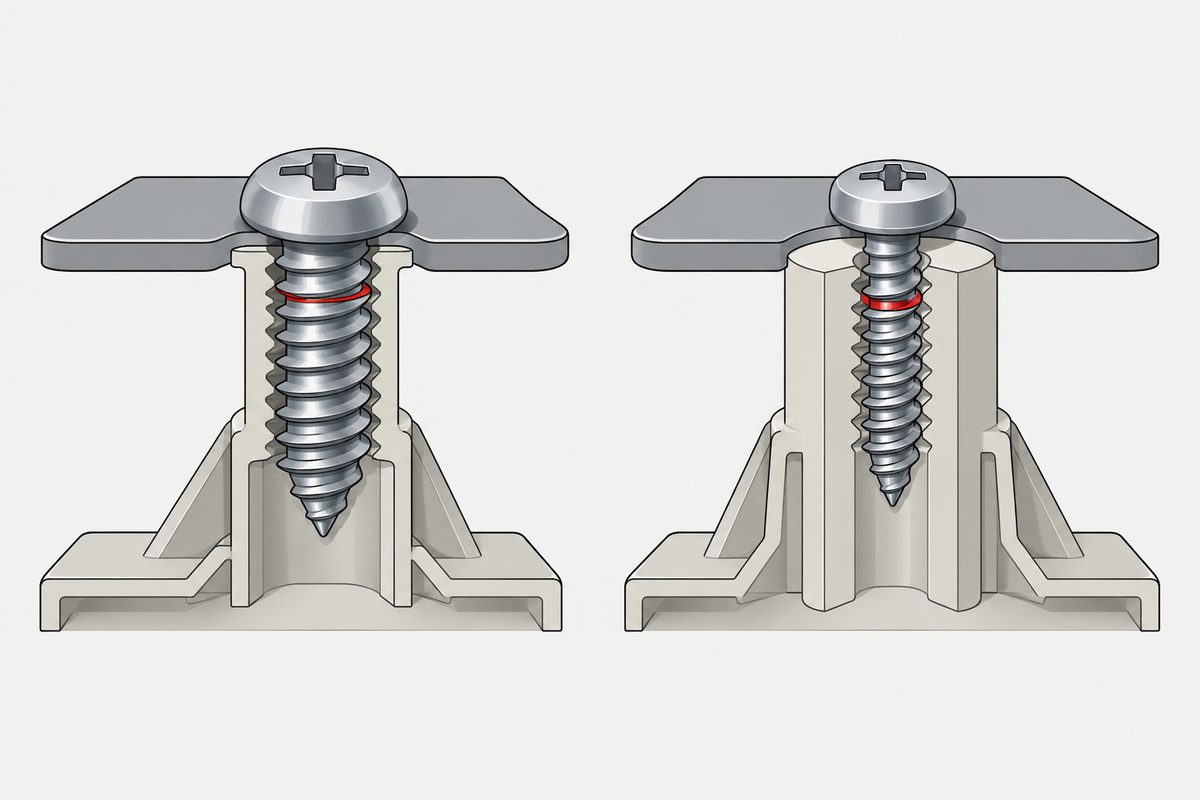
Comparer les prix, c’est le travail, et les prix sont comparables
Deux fournisseurs, le même plan, la même quantité, deux chiffres. L’un est plus bas. Cette comparaison n’a rien de répréhensible, et c’est sur elle qu’un acheteur est évalué.
C’est aussi la seule partie de la décision qui arrive sous une forme qu’on peut mettre dans un tableur. Tout ce que fait la vis une fois montée arrive plus tard, sur le budget de quelqu’un d’autre.
On compare donc les devis — et la vis la moins chère devient la décision coûteuse
L’approche habituelle consiste à obtenir un devis pour chaque option et à les comparer. Cela laisse de côté trois catégories de coûts, et ces trois-là sont souvent plus élevées que les devis :
- Coût de planning. Lancement retardé, ligne en attente de pièces, main-d’œuvre planifiée inoccupée
- Coût de vérification. Ce qui doit être testé de nouveau ensuite, par qui, et sur quelle durée
- Coût du risque. La probabilité que la modification échoue, et ce que coûte alors le retour au point de départ
Le troisième est celui que l’on compte habituellement pour zéro. Or les deux options ne portent pas la même probabilité, et elles n’échouent pas de la même manière : un changement de vis raté coûte un lot de vis ; une modification d’outillage ratée coûte un moule.
Ce qui va dans chaque colonne
| Poste | Changer le boîtier | Changer la vis |
|---|---|---|
| Outillage | Modification ou refabrication, selon le nombre d’empreintes et l’ampleur | Réglage de matrice ou autre spécification — éventuellement aucun outillage, si une pièce standard convient |
| Essais et échantillons | Essais d’outil, mesures, éventuellement en plusieurs itérations | Échantillons, en général plus rapides |
| Premier article et documents | Nouveau premier article ; révision du plan et de la nomenclature | Nouveau premier article ; révision du plan |
| Nouvelle vérification | Dépend de la modification ; peut toucher la structure, l’aspect, le statut réglementaire | Dépend du point modifié — longueur et tête relèvent surtout de la géométrie ; matériau et finition entraînent précharge, fatigue, corrosion et fragilisation |
| Stock existant | Les boîtiers déjà produits peuvent devenir intégralement du stock dormant | Les vis déjà produites deviennent aussi du stock dormant — pour une valeur unitaire et un volume bien moindres |
| Effets en amont | Peut déplacer d’autres pièces conjuguées et la chaîne de cotes | En général limité à cette seule case |
| Coût d’un échec | Un moule | Un lot de vis |
Remplissez les deux colonnes et la réponse s’impose généralement d’elle-même. L’enjeu n’est pas de savoir quelle colonne contient le plus petit chiffre, mais laquelle compte le moins de lignes. Moins de lignes signifie que moins de choses bougent, et moins de choses qui bougent, c’est moins de surprises.
Un cas réellement survenu
Un client avait fait réaliser une filière d’extrusion d’aluminium. Les dimensions étaient toutes conformes à la spécification fixée au départ, et ce n’était pas la filière le problème, mais le taraudage. Les filets n’avaient pas été taillés proprement.
Résultat : des vis standard cassaient, et cassaient au serrage plutôt qu’en service.
L’endroit de la rupture est en soi le diagnostic. Une fixation qui cède sous charge une fois le produit en fonctionnement oriente vers la fatigue ou une précharge insuffisante. Celle qui casse au vissage indique que la résistance était déjà trop élevée pendant l’assemblage.
Des filets mal taillés laissent le diamètre intérieur du trou trop petit — soit l’avant-trou a été percé trop petit, soit le taraud a arraché la matière et en a laissé. Les sommets du filet de la vis portent alors contre le fond du filet du trou : interférence radiale. L’aluminium contre l’acier est particulièrement sujet au grippage ; le couple de frottement monte jusqu’à ce que la contrainte de torsion dépasse ce que la vis peut supporter, et elle casse.
Nous avons réduit le diamètre extérieur, afin que les sommets dégagent le fond du trou. Le diamètre extérieur, pas le diamètre sur flancs — ils ne commandent pas les mêmes choses. Le diamètre sur flancs détermine le serrage de l’ajustement ; le diamètre extérieur est celui qui rencontre le diamètre intérieur du trou. Savoir si les sommets heurtent le fond de ce trou est une question de diamètre extérieur. Un mauvais diagnostic fait modifier la mauvaise cote.
Ce que le cas démontre réellement
Réduire le diamètre extérieur signifie que cette vis se situe sous le diamètre extérieur minimal de sa classe de tolérance. Contrôlée selon la spécification ISO, elle est non conforme. Et elle s’assemble avec un trou tout aussi hors spécification. Aucune des deux pièces n’est standard, et ensemble elles fonctionnent.
C’est pourquoi un fournisseur sur catalogue dit non. Il vend des pièces conformes, et ce problème exigeait quelque chose de délibérément non conforme.
Retour au tableau : la filière était déjà réalisée, donc cette colonne comptait une longue liste de postes, et la colonne de la vis un seul.
⚠️ Mais cette solution a un prix et n’est pas un remède général. Réduire le diamètre extérieur réduit la surface de filet cisaillée, et la résistance de l’assemblage baisse avec elle. Cela ne tient que si ce qui reste suffit encore — et cela doit être calculé plutôt que supposé.
Quand la réponse est « changer le boîtier »
Cette section va contre notre propre intérêt, et c’est elle qui décide si le tableau ci-dessus mérite votre confiance :
- La vis est critique pour la sécurité ou déjà certifiée. Refaire une certification coûte généralement plus de temps et d’argent que modifier un moule
- La correction nécessaire dépasse ce qu’une vis peut apporter. Absorber dans une fixation une erreur cumulée de l’ordre du millimètre n’est pas raisonnable — c’est un problème de chaîne de cotes, pas un problème de choix
- Le boîtier doit changer de toute façon. S’il existe une autre raison d’ouvrir cet outillage, résoudre ce point en même temps a un coût marginal proche de zéro
- Changer la vis coûterait de la fiabilité à l’assemblage. Trop peu d’engagement, trop peu de surface d’appui — l’économie ressort pendant la période de garantie
Si votre situation relève de l’un de ces cas, nous vous le dirons. Nous n’obtenons pas cette commande — mais vous ne découvrez pas le problème après le démarrage de la production, et vous revenez avec le suivant.
À qui demander chaque chiffre
| Quoi demander | À qui demander |
|---|---|
| Coût de modification de l’outil et nombre d’essais | L’outilleur ou le fournisseur du boîtier |
| Stock de boîtiers existant et en-cours de fabrication | Votre propre service approvisionnement |
| Coût de réglage de la matrice ; facturé une fois ou à nouveau lors des commandes répétées | Le fournisseur de vis |
| Délai des échantillons et délai de production | Le fournisseur de vis |
| L’existence d’une référence en stock pour tester d’abord | Le fournisseur de vis |
| Quelle nouvelle vérification s’applique, et les heures nécessaires | Votre service qualité, ou les exigences de votre client |
Posez correctement la question de la troisième ligne, car les pratiques varient. L’outillage est-il facturé une fois ou amorti dans le prix unitaire, est-il refacturé lors d’une commande répétée, combien de temps est-il conservé, et qui le prend en charge s’il casse — ce sont des conditions contractuelles plutôt que des questions techniques, et elles modifient le total.
Une chose à faire avant de dépenser quoi que ce soit
Validez le diagnostic avec une pièce standard.
Vous pensez que le problème tient à 0.2 mm de longueur. Prouvez-le d’abord avec du stock.
- Si l’hypothèse était fausse, elle a coûté un lot de pièces en stock et aucun des deux outillages n’a été touché
- Si elle était juste, vous disposez d’une preuve matérielle pour négocier une pièce spéciale, et non d’une déduction
- Et c’est la voie la plus rapide — le stock ne demande aucune planification
Parlez ensuite d’une pièce spéciale, lorsque vous avez besoin de constance en production plutôt que d’un essai — c’est précisément le rôle de l’outillage. L’outillage n’est pas consommé par une seule commande ; c’est un coût unique engagé au départ.
Articles liés
- La chaîne de cotes, et pourquoi c’est la vis qui finit par changer — comment on en arrive là
- Avant de changer la vis, chiffrez la nouvelle vérification — la ligne « nouvelle vérification » ci-dessus, développée
- Revêtir du M1–M1.4 : la tolérance ne réserve rien — le piège le plus facile quand la finition change
Cette page fournit un cadre de comparaison et ne contient aucune estimation de coût ni de délai. Les chiffres réels dépendent de votre pièce, de l’outillage, de vos fournisseurs et de vos exigences de vérification ; ils doivent être obtenus auprès de chaque source et reportés ci-dessus.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Demande de devis
Vous hésitez entre modifier l’outillage et changer la fixation ? Envoyez le plan ou un échantillon de ce qui est monté aujourd’hui. Nous remplirons pour vous la colonne de la vis — y compris dans les cas où nous vous dirions plutôt de changer le boîtier.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com