 TIGERFASTENERS
Una tabla de brocas para roscar es una banda de tolerancia, no un número
Una tabla ordenada de machos y brocas obtuvo 456 puntos en r/MechanicalEngineering, y el mejor comentario fue de un diseñador con 27 años de oficio que decía que se la pasaría a los júniores. Es una reacción justa ante una tabla bien hecha. También conviene saber qué comprimió la tabla para caber en una página, porque la norma de la que procede tabula otra cosa, y una línea de su introducción apunta en sentido contrario al instinto de la mayoría.
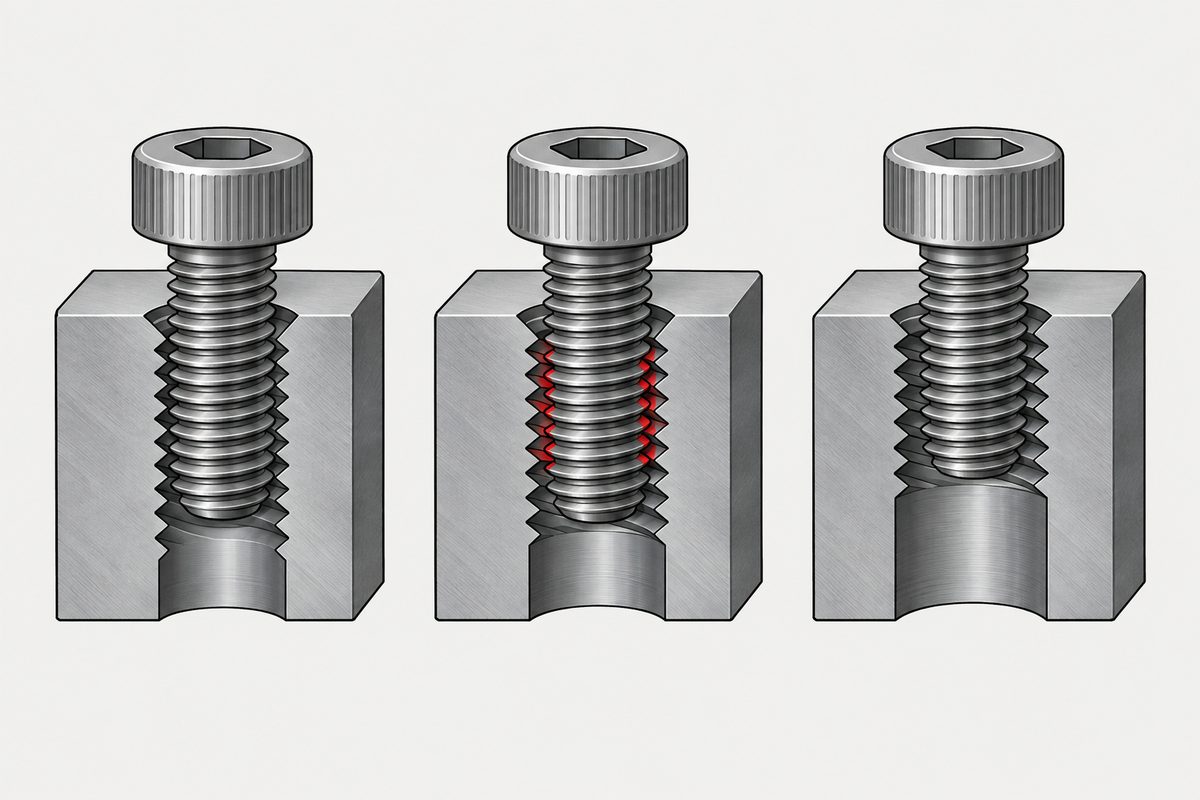
Lo que la norma tabula en realidad
Las brocas para taladrar antes de roscar tienen su propia Norma Internacional, ISO 2306, publicada en 1972 por el comité de herramientas pequeñas y aún vigente tras una revisión en 2022. Su objeto y campo de aplicación resume la regla práctica en una frase: el diámetro de la broca es aproximadamente el diámetro nominal de la rosca menos el paso. A M6×1 le corresponde una broca de 5,00 mm.
La tabla es más interesante que la regla. Cada fila recoge el diámetro menor máximo para las clases 5H, 6H y 7H, un diámetro menor mínimo y solo después una broca. La broca es la elección práctica al final de una tolerancia, no la especificación en sí.
| Rosca | Diám. menor mín. | Diám. menor máx., 6H | Broca |
|---|---|---|---|
| M3 × 0,5 | 2,459 | 2,599 | 2,50 |
| M4 × 0,7 | 3,242 | 3,422 | 3,30 |
| M5 × 0,8 | 4,134 | 4,334 | 4,20 |
| M6 × 1 | 4,917 | 5,153 | 5,00 |
| M8 × 1,25 | 6,647 | 6,912 | 6,80 |
| M10 × 1,5 | 8,376 | 8,676 | 8,50 |
| M12 × 1,75 | 10,106 | 10,441 | 10,20 |
Así que un agujero M6 no mide 5,00 mm. Para una rosca 6H vale cualquier valor de 4,917 a 5,153 mm, una banda de casi un cuarto de milímetro de ancho, y 5,00 es un punto dentro de ella. Lo que controlan la letra y el número de 6H se explica en clases de tolerancia de rosca.
La norma dice hacia dónde inclinarse, y no es hacia donde manda el instinto
De la introducción de ISO 2306, en traducción: cuanto mayor sea el agujero taladrado, dentro de la tolerancia del diámetro menor correspondiente, más económico resulta el roscado y menor es el riesgo de rotura del macho.
Hay que leerlo frente al reflejo de que un agujero más pequeño significa más rosca y más rosca significa una unión más resistente. La norma no está discutiendo la resistencia. Dice que, una vez dentro de la tolerancia, toda la banda produce una rosca conforme, y que la parte alta cuesta menos de roscar y rompe menos machos.
Es un compromiso defendible por el lugar donde suele fallar la unión. El objetivo de diseño es que el tornillo rompa antes de que se barra la rosca hembra; cuánta longitud de rosca engranada hace falta para ello se trata en longitud de rosca engranada, y el desacuerdo entre las reglas publicadas, en las reglas de engrane no coinciden. La longitud es la variable de la que se dispone. Exprimir las últimas centésimas del diámetro menor no lo es.
El porcentaje, que no aparece en la norma en absoluto
Las tablas de taller citan un porcentaje de rosca, normalmente el 75 %. ISO no usa porcentajes en ningún punto de esto. La convención procede del oficio y mide la profundidad respecto a una rosca en V aguda, el triángulo sin truncar, con % = 76,98 × (D − agujero) ÷ P para roscas métricas.
El perfil básico ISO trunca ese triángulo. El diámetro menor básico de la rosca interior está en D − 1,0825 P, mientras que el fondo de la V aguda estaría en D − 1,299 P. La relación entre ambos es 5/6 y no depende del tamaño.
Por tanto, el 83 % es el techo de toda rosca métrica conforme. Si se convierte la fila M6×1, la banda 6H va desde aproximadamente el 83 % en el diámetro menor mínimo hasta el 65 % en el máximo, y la broca de ISO 2306 cae en el 77 %. Una tabla que ofrece «100 % de rosca» está ofreciendo un agujero de 4,70 mm, que queda por debajo del diámetro menor mínimo. No es una elección agresiva: es una rosca que no pasa el calibre.
M8×1,25 da la misma forma: 83 % en 6,647 mm, 67 % en 6,912 y la broca de 6,80 mm en el 74 %. El número se mueve; el techo, no.
Dos razones por las que la broca no es el agujero
La primera frase de ISO 2306 enumera todo lo que aleja el diámetro obtenido de la medida marcada en la broca: la precisión con que está afilada la punta, el material, el lubricante y la alineación, el avance y la velocidad de la operación. Una tabla no puede conocer nada de eso, y por eso la norma llama guía a sus propias tablas.
La segunda es más extraña y merece recordarse. Al roscar un material relativamente blando, el metal tiende a ser empujado hacia el fondo de la rosca, y el diámetro menor del agujero roscado puede resultar menor que la broca que lo hizo. La norma añade que esa tendencia es mucho más débil en materiales más duros y a veces no existe.
Eso explica una tarde conocida: la broca correcta, un calibre tampón que no entra y una pieza de aluminio. El agujero estaba bien cuando se taladró. Fue el roscado lo que lo cambió, y pasar al extremo mayor de la banda es la respuesta que la norma ya recomendaba por otro motivo.
Nada de esto se aplica a un tornillo que forma su propia rosca. En los tornillos autorroscantes y formadores de rosca, el agujero lo fija una ventana de par y no un diámetro menor, lo que se trata en dimensionar el orificio piloto, y para los formadores de rosca trilobulares en concreto, en el agujero es la variable.
Por qué los números de la tabla son redondos
La columna de brocas no es el centro de la banda ni un cálculo. Es el tamaño útil más cercano de la serie normalizada de brocas helicoidales, que ISO 2306 dice haber tomado de ISO/R 235 para todos los tamaños salvo cuatro marcados con asterisco. La introducción añade que los usuarios pueden elegir razonablemente sus propios diámetros para aplicaciones concretas, pero que deben usarse diámetros de existencias siempre que sea posible.
Vale la pena decírselo a quien acaba de calcular 5,03 mm y sale a buscar una broca. La tabla ya hizo el mismo compromiso. Se quedó en 5,00 porque 5,00 existe, y porque la norma prefiere que se quede un poco alto en la banda antes que exactamente en un número que no se puede comprar.
Qué decidir antes de que el agujero pase al plano
- Poner en el plano la clase de tolerancia de la rosca, no la broca. El agujero que importa es el diámetro menor después de roscar, y 6H dice cuál es esa banda. Una medida de broca en un plano es una instrucción de proceso que será errónea para el material de alguien.
- Decidir deliberadamente qué extremo de la banda se quiere. La norma recomienda el extremo mayor por el coste del roscado y la vida del macho. Si se quiere el extremo menor, debe ser una decisión con un motivo, no un hábito.
- Indicar el material. Las aleaciones blandas pueden cerrar el diámetro menor durante el roscado; las duras, no.
- Eliminar el porcentaje o indicar qué convención se usa. No es una magnitud ISO, y por encima del 83 % describe una rosca que no puede pasar un calibre.
- Indicar si hay algo más roscado alrededor. Si una segunda rosca recorre el exterior de la misma pared, lo que queda lo fijan el diámetro menor de la rosca exterior y el diámetro mayor de la rosca interior, y con rosca gruesa la pared se agota antes de lo que sugieren los dos tamaños nominales.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué broca uso para una rosca M6?
ISO 2306 indica 5,00 mm, y su regla es que la broca es aproximadamente el diámetro nominal menos el paso. La respuesta más útil es que, para una rosca 6H, el diámetro menor puede estar entre 4,917 y 5,153 mm, y 5,00 mm es un punto dentro de esa banda elegido porque es una broca de existencias. A qué punto se apunta es una decisión que la tabla toma en silencio por usted.
¿Una broca para roscar más pequeña da más resistencia?
Pone más material en la rosca, pero ISO 2306 recomienda la tendencia contraria: cuanto mayor sea el agujero taladrado dentro de la tolerancia del diámetro menor, más económico es el roscado y menor el riesgo de rotura del macho. El objetivo de diseño es que el tornillo falle antes de que se barra la rosca hembra, y la variable que lo asegura es la longitud de rosca engranada, no las últimas centésimas del diámetro menor. No encontramos ninguna medición publicada que cuantifique la pérdida de resistencia a lo largo de la banda, así que aquí no se da ninguna cifra.
¿Por qué no coinciden entre sí las tablas de brocas para roscar?
Porque comprimen una tolerancia en un solo número y no todas eligen el mismo punto, y porque muchas se construyen a partir de una convención de porcentaje de rosca en lugar de los límites del diámetro menor. El porcentaje es una convención del oficio medida respecto a una rosca en V aguda; ISO no usa porcentajes para esto en absoluto.
¿De verdad no puedo conseguir un 100 % de engrane de rosca?
No con la convención habitual, y no por culpa del macho. Esa convención mide la profundidad respecto al triángulo en V agudo, mientras que el perfil básico ISO trunca la rosca interior en un diámetro menor de D menos 1,0825 P. La relación entre ambos es 5/6, así que el 83 % es el techo para cualquier rosca conforme de cualquier tamaño. Un agujero hecho para el 100 % en esa escala queda por debajo del diámetro menor mínimo y la rosca no pasará el calibre.
El agujero medía bien antes de roscar y el calibre no entra. ¿Qué ha pasado?
Si la pieza es de una aleación blanda, ISO 2306 describe el mecanismo en su introducción: el material tiende a ser empujado hacia el fondo de la rosca durante el roscado, de modo que el diámetro menor del agujero roscado puede acabar siendo menor que la broca que lo produjo. La norma señala que la tendencia es mucho más débil en materiales más duros y a veces no existe. La respuesta habitual es pasar al extremo mayor de la banda del diámetro menor, que es la misma dirección que la norma recomienda para la vida del macho.
Referencias
- ISO 2306:1972 — drills for use prior to tapping screw threads; introducción, apartado 1 objeto y campo de aplicación, y tabla 1 con los límites del diámetro menor y los diámetros de broca para la serie de paso grueso
- ISO 965-1 — ISO general purpose metric screw threads, tolerances, principles and basic data
- ISO 68-1 — ISO general purpose screw threads, basic profile, metric threads (origen del truncamiento 5H/8)
- ISO 235 — parallel shank twist drills and Morse taper shank twist drills; la serie de la que ISO 2306 elige sus diámetros de broca
ISO 2306:1972 se leyó en el PDF de vista previa de acceso público, que para una norma de esa antigüedad contiene completos la introducción, el objeto y campo de aplicación y la tabla 1; todas las medidas citadas aquí proceden de esa tabla. El cálculo de porcentajes es nuestro, hecho a partir del perfil básico de ISO 68-1 y comprobado con la tabla 1 de ISO 2306: D menos 1,0825 P da 4,9175 mm en M6 x 1, frente a los 4,917 mm que imprime la tabla. La constante 76,98 y la práctica de citar un porcentaje de rosca son convenciones del oficio; no las rastreamos hasta un documento normativo y no deben atribuirse a ISO. Los números de catálogo de ISO 965-1, ISO 68-1 e ISO 235 no se contrastaron con una segunda fuente. La tabla 1 cubre la serie de paso grueso; la serie de paso fino es la tabla 2 de la misma norma y sus valores no se reproducen aquí.
Consulta
Si la consulta incluye un agujero roscado, envíe la clase de tolerancia de la rosca y el material base en lugar de la medida de la broca. Lo que hay que cumplir es la banda, y en aleaciones blandas el roscado mueve el agujero después de que la broca ha salido.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com