 TIGERFASTENERS
Tornillos formadores de rosca en metal: la variable es el agujero
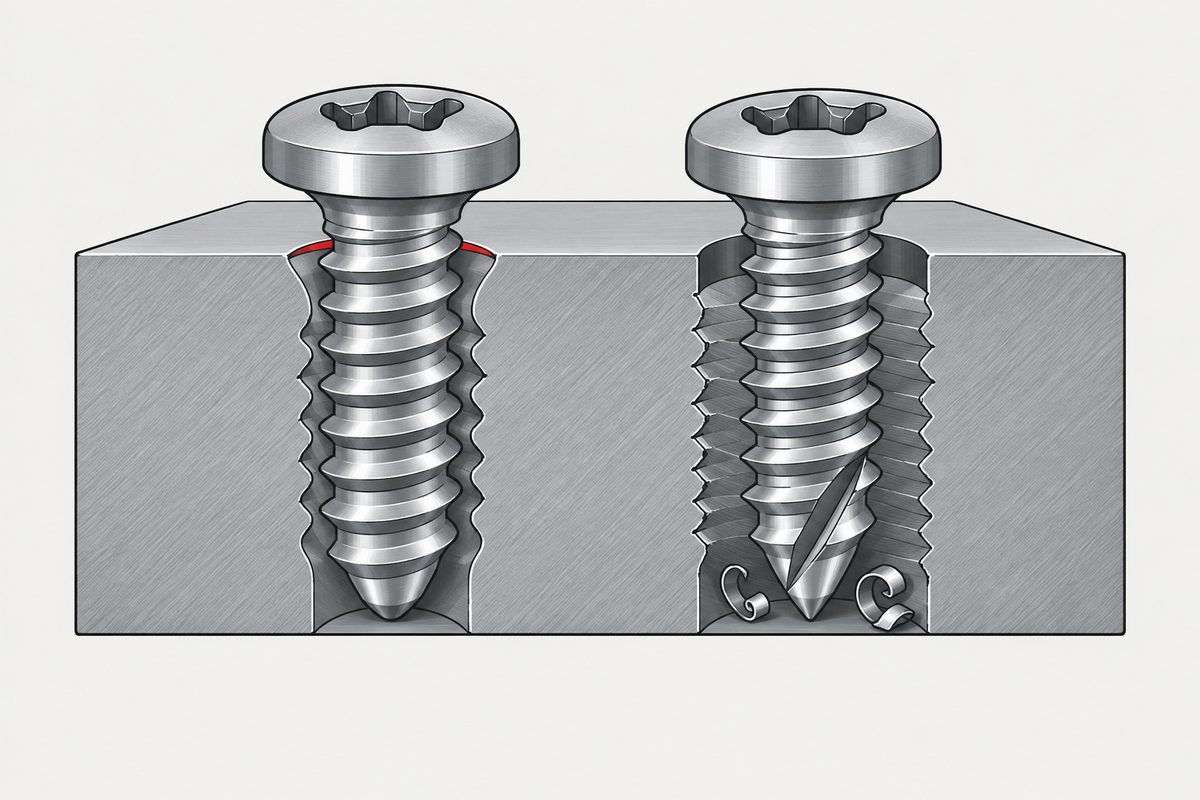
Un tornillo formador de rosca crea su rosca conjugada apartando el metal base. Un tornillo cortador de rosca la crea retirando material. La diferencia que importa en un plano no es el tornillo, sino con qué precisión hay que mantener el agujero. En los dos documentos DIN que tratan directamente estos tornillos, el agujero para formar recibe alrededor del 60% del ancho de tolerancia que se concede al tornillo autorroscante.
La situación normativa es más confusa de lo que cabría esperar
Conviene aclarar esto primero, porque es fácil citar algo que ya no existe.
| Documento | Estado y alcance |
|---|---|
| DIN 7500-1:2021-07 | Vigente. Especificaciones técnicas para tornillos formadores de rosca cementados y revenidos, M2 a M12 |
| DIN 7500-2:2016-04 | Vigente. Valores orientativos para diámetros de agujero |
| ISO 7085:1999 | Anulada el 2010-02-10. No existe un equivalente ISO vigente |
| ISO 1478:1999 | Vigente, pero más limitada de lo que sugiere su nombre — solo dimensiones de rosca y punta para tornillos autorroscantes ST1.5 a ST9.5 |
| DIN 7513 / DIN 7516 | Tornillos cortadores de rosca con rosca métrica ISO |
La anulación es lo que suele pasarse por alto. La versión europea de ISO 7085 se retiró por problemas técnicos en sus requisitos de par de rotura y dureza, y DIN 7500-1 tomó el relevo. Así que un plano que invoca «ISO 7085» no invoca nada.
Una corrección más ya que estamos, porque nosotros mismos lo teníamos mal. DIN 7500-1 no especifica una sección trilobular. Es una norma de prestaciones y condiciones técnicas; el perfil del tornillo es cosa del fabricante. El trilobular es la implementación dominante en el mercado, no lo que exige la norma.
Qué hacen realmente los lóbulos
La explicación habitual — y la de nuestro borrador — es que un tornillo trilobular toca el agujero en tres puntos, de modo que el formado ocurre de forma intermitente y el material se relaja entre medias. No es exactamente lo que ocurre.
Al girar el tornillo, los lóbulos barren la pared del agujero de forma continua. No hay tres puntos fijos y la acción de formado no se detiene. Lo que hace la forma lobulada es:
- reducir el área en contacto en cada instante, en comparación con una sección totalmente redonda;
- concentrar la presión de formado plástico en los lóbulos;
- reducir la fricción y, por tanto, el par de formado;
- empujar el material desplazado hacia las zonas de alivio de menor diámetro, con recuperación elastoplástica una vez que ha pasado el lóbulo.
Los trabajos de elementos finitos confirman el menor par de inserción y lo atribuyen a la menor área de contacto. No hay un porcentaje general que citar, así que si un proveedor le da uno, pregunte de qué agujero, material y espesor procede.
Qué ocurre en el lado del material base
Aquí hay dos cosas bien respaldadas y una que a menudo se exagera.
| Afirmación | Qué tan bien se sostiene |
|---|---|
| Formar no produce virutas; cortar sí | Respaldado. Formar construye la rosca por flujo plástico; cortar retira material con un filo |
| La zona formada muestra deformación plástica, granos alargados y endurecimiento local por deformación | Respaldado por estudios de microdureza |
| El flujo de grano es continuo en lugar de quedar cortado | Razonable como descripción metalúrgica, pero no todos los metales, tamaños de agujero y crestas producen una línea de flujo completa e ininterrumpida |
| Por tanto, la resistencia a la extracción y al barrido de rosca es mayor | No demostrado. Véase abajo |
Tres cifras que se citan y que no pudimos respaldar
Las buscamos específicamente, porque son las que aparecen en la documentación de los proveedores y se copian en las especificaciones.
- «El par de barrido de rosca debe ser al menos 3:1 respecto del par de inserción». No encontramos esto como requisito normativo. Las tablas de prestaciones de DIN 7500-1 y de la anulada ISO 7085 comparan el par de inserción máximo con el par de rotura mínimo del propio tornillo, no con el par de barrido de rosca del material base. La cifra 3:1 sí aparece en datos de ensayo de fabricantes para chapa de acero delgada concreta, donde las relaciones medidas fueron de aproximadamente 2,0:1 a 3,4:1. Eso depende del producto, del agujero y del espesor.
- «El formado de rosca da mayor resistencia a la extracción que el corte de rosca». No está demostrado entre los dos tipos de tornillo. Los estudios comparativos sólidos son entre machos de laminar y machos de corte. Uno informa una resistencia a la tracción aproximadamente un 27% mayor para roscas formadas en acero C22, lo que no puede trasladarse sin más a una comparación entre dos tornillos.
- «El formado no tiene sobrematerial de corte». Lo escribimos nosotros y lo eliminamos. No es una afirmación normalizada e implica una precisión que los documentos no respaldan.
El agujero, donde aparece la diferencia real
Aquí hay algo concreto. Compare la tolerancia de agujero que recomiendan los dos documentos DIN:
| Nominal | H11 (formado, DIN 7500-2) | H12 (autorroscante ST, DIN 7975) |
|---|---|---|
| más de 1 hasta 3 mm | 0,060 mm | 0,100 mm |
| más de 3 hasta 6 mm | 0,075 mm | 0,120 mm |
| más de 6 hasta 10 mm | 0,090 mm | 0,150 mm |
El agujero para formar recibe aproximadamente del 60% al 62,5% del ancho. Esa es la consecuencia práctica: el mismo proceso de taladrado que resultaba holgado para un tornillo autorroscante puede no mantener la ventana que necesita un tornillo formador.
Según la evidencia, el diámetro del agujero es además una de las variables más importantes del proceso. Si se agranda, baja el par de formado, pero también el llenado de la rosca y el margen frente al barrido. Si se reduce, se desplaza más material y el par de formado sube.
Pero el agujero no es toda la especificación, y la norma lo dice. DIN 7500-2 da sus diámetros como valores orientativos, obtenidos de ensayos de fabricantes y usuarios, y exige explícitamente validar antes de la producción en serie. Señala que la geometría de la zona de formado del tornillo, el material base, la longitud de rosca engranada efectiva, cómo se hizo el agujero y el endurecimiento por deformación en la pared del agujero cambian el diámetro necesario. Los agujeros punzonados, la piel de fundición y los agujeros no redondos pueden requerir algo distinto. La edición de 2016 cubre acero y aluminio; se eliminaron los datos de cobre.
Qué resolver antes de que pase al plano
- Qué mecanismo necesita la unión — las virutas son tanto una cuestión de contaminación como de resistencia, y eso se trata en elegir un tipo de tornillo.
- El diámetro del agujero y su tolerancia, no solo el diámetro. H11 es una recomendación, no un resultado que un proceso de taladrado existente entregue gratis.
- Cómo se produce el agujero. Agujeros punzonados y taladrados del mismo tamaño nominal no se comportan igual.
- Si la unión se desmonta en servicio. Una rosca hecha al entrar es otra cuestión al volver a montar — véase reutilizar un tornillo.
- La validación antes del volumen, porque la norma la pide explícitamente.
Para el caso de los plásticos, que se comportan de forma lo bastante distinta como para necesitar su propio tratamiento, véase tornillos para plástico. Dónde se sitúa esta decisión entre las demás se explica en especificar un tornillo (en inglés).
Referencias
- DIN 7500-1:2021-07 — tornillos formadores de rosca para rosca métrica ISO, especificaciones técnicas para tornillos cementados y revenidos, M2 a M12
- DIN 7500-2:2016-04 — valores orientativos para diámetros de agujero; recomendación H11; requisito de validación
- ISO 7085:1999 — anulada el 2010-02-10, sin equivalente ISO vigente
- ISO 1478:1999 — rosca de tornillos autorroscantes, dimensiones de rosca y punta ST1.5 a ST9.5
- DIN 7975:2016-04 — datos de agujero para tornillos autorroscantes ST en metal, H12
- DIN 7513 / DIN 7516 — tornillos cortadores de rosca con rosca métrica ISO
- ISO 286-2 — anchos de tolerancia para H11 y H12
- Stéphan et al., Journal of Materials Processing Technology, 2012; Mathurin et al., modelado 3D por elementos finitos del ensamblaje con tornillos formadores de rosca — par de formado y diámetro del orificio piloto
- Sarafraz et al., Engineering Failure Analysis, 2021 — roscas interiores formadas frente a cortadas
La aceptación de cualquier unión concreta se rige por su plano y por la validación que pide la norma.
Si el tornillo se especifica con una letra de tipo en lugar de una norma, compruebe de qué sistema procede — las letras de un tornillo autorroscante trata la colisión entre ISO y ASME.
En una pieza fundida el agujero es aún más difícil, porque la pared que atraviesa no es uniforme: una pieza de fundición inyectada no es un solo material.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué es un tornillo formador de rosca?
Un tornillo que crea su rosca conjugada desplazando el metal base en lugar de retirarlo, por lo que no produce virutas. Para rosca métrica ISO, el documento vigente es DIN 7500-1:2021-07, que cubre tornillos cementados y revenidos de M2 a M12. Conviene saber que es una norma de prestaciones y condiciones técnicas y que no especifica el perfil del tornillo; la sección trilobular que suele asociarse a estos tornillos es la implementación dominante en el mercado, no un requisito normativo.
¿Existe una norma ISO para tornillos formadores de rosca?
Actualmente no. ISO 7085:1999 cubría los requisitos mecánicos y de prestaciones de los tornillos de laminado de rosca métrica cementados y revenidos, pero se anuló el 10 de febrero de 2010; la versión europea se retiró por problemas técnicos en sus requisitos de par de rotura y dureza. DIN 7500-1 tomó el relevo, así que un plano que invoca ISO 7085 invoca un documento anulado.
¿Qué agujero necesita un tornillo formador de rosca?
DIN 7500-2:2016-04 tabula diámetros de agujero según el tamaño de rosca, el material base y la longitud de rosca engranada efectiva, y recomienda H11. Son explícitamente valores orientativos obtenidos de ensayos de fabricantes y usuarios, y la norma exige validar antes de la producción en serie, porque la geometría de la zona de formado, la longitud de engrane, cómo se hizo el agujero y el endurecimiento por deformación en la pared cambian lo que se necesita. La edición de 2016 cubre acero y aluminio; se eliminaron los datos de cobre.
¿La tolerancia del agujero es realmente más estrecha que para un tornillo autorroscante?
Dentro de los dos documentos DIN que tratan directamente estos tornillos, sí. DIN 7500-2 recomienda H11 para el formado de rosca, mientras que DIN 7975 usa H12 para tornillos autorroscantes ST en metal. Según ISO 286-2, eso es 0,060 frente a 0,100 mm en más de 1 hasta 3 mm, 0,075 frente a 0,120 en más de 3 hasta 6, y 0,090 frente a 0,150 en más de 6 hasta 10: aproximadamente del 60 al 62,5 por ciento del ancho. Esa comparación es entre estas dos especificaciones y no es una ley universal para todas las formas de tornillo cortador de rosca y todos los materiales.
¿Sujeta mejor un tornillo formador de rosca que uno cortador?
No pudimos demostrarlo entre los dos tipos de tornillo. El trabajo comparativo sólido es entre machos de laminar y machos de corte, donde un estudio informa una resistencia a la tracción aproximadamente un 27 por ciento mayor para roscas formadas en acero C22, y eso no puede trasladarse sin más. La resistencia real depende del material base, el diámetro del agujero, la forma de la rosca, la longitud de rosca engranada efectiva y lo completo que haya quedado el formado. Trate «formar sujeta mejor» como una afirmación habitual de los proveedores, no como un resultado establecido.
Consulta
Si va a pasar una unión de un tornillo autorroscante a un tornillo formador, envíe junto con la pieza el plano del agujero y cómo se produce. El cambio suele notarse en el proceso del agujero antes que en ningún otro sitio.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com