 TIGERFASTENERS
Una pieza de fundición inyectada no es un solo material
La ficha de una aleación da una resistencia a la tracción. Una pieza de fundición inyectada a alta presión no tiene solo una. El tamaño de grano, la dureza y la porosidad cambian con la profundidad, pero no de la forma ordenada que dice la creencia de taller, y en paredes gruesas la famosa piel de grano fino ni siquiera existe.
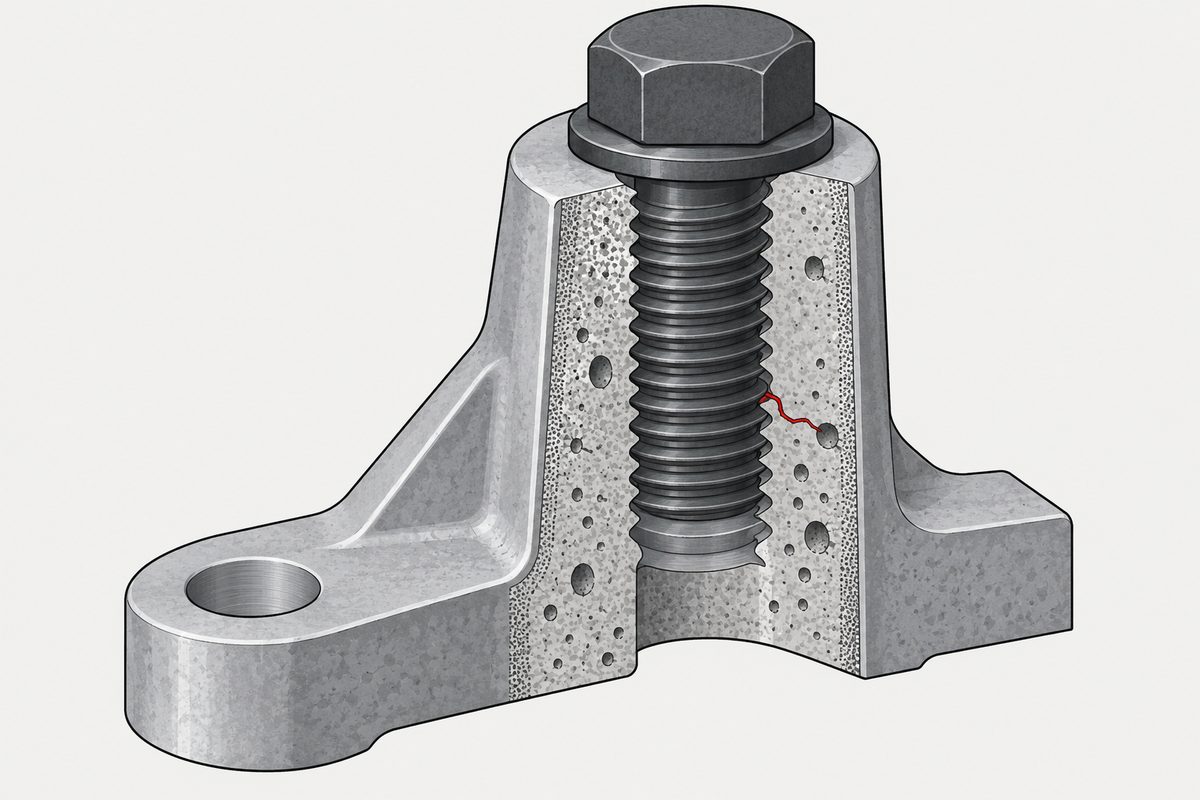
La piel existe, pero no es una constante
Las mediciones en sección de AlSi10MnMg(Fe) inyectado a alta presión (HPDC) dan para la capa superficial de grano fino:
| Pared | Piel |
|---|---|
| 2 mm | 30–150 µm |
| 4 mm | 20–90 µm |
| 6 mm | no observada |
| 10 mm | no observada |
E incluso a 2 mm se encontró que la piel estaba interrumpida localmente, se separaba de la superficie o faltaba por completo en un lado. No hay un espesor típico único que citar para HPDC.
El mecanismo es bastante sencillo. El espaciado secundario de brazos dendríticos midió 3,6 µm en la superficie frente a 14,6 µm en el núcleo, lo que corresponde a velocidades de enfriamiento de unos 33 °C/s y 0,5 °C/s. La superficie solidificó rápido; el núcleo, no.
La porosidad no hace lo que se espera
Íbamos a escribir que la piel es densa y que la porosidad está debajo, de modo que taladrar la piel deja al descubierto la parte débil. Las mediciones no lo respaldan.
| Pared | Núcleo | Piel |
|---|---|---|
| 2,7 mm | 0,18 % | 0,42 % |
| 3,7 mm | 0,31 % | 0,07 % |
| 4,7 mm | 0,11 % | 0,27 % |
| 5,7 mm | 0,14 % | 0,16 % |
| 6,7 mm | 0,05 % | 0,10 % |
En cuatro de los cinco espesores de pared, la piel es más porosa que el núcleo, y el mismo estudio señala que la porosidad suele alcanzar su máximo en la interfaz piel/núcleo y no en ninguna de las dos zonas. Otro estudio sobre HPDC AM50 sí encontró los poros de gas concentrados en el tercio central de la pared, con la porosidad de contracción repartida de forma más uniforme; así que la distribución depende del mecanismo de formación de poros y del proceso, y ninguno de los dos patrones es una regla general.
Para dar escala: la resolución de la tomografía en ese trabajo fue de 4 a 9 µm, el diámetro medio de poro de 14 a 32 µm y el diámetro máximo de poro de 108 a 247 µm. Los poros más grandes son una fracción apreciable de una rosca pequeña.
La dureza tampoco disminuye con la profundidad
Los mapas de microdureza en secciones de 3 mm de dos aleaciones de aluminio HPDC dan un perfil medio en profundidad en forma de U, con unos 15 HV de diferencia entre superficie y centro de media. Los extremos locales son mucho más amplios: de 130 a 150 HV en la superficie de una aleación frente a 50 a 90 HV localmente en el núcleo, y apenas de 30 a 45 HV en los poros.
Pero otra medición de AlSi10MnMg(Fe) es aún más incómoda: la dureza empieza en torno a 86 HV en la superficie y aumenta hasta unos 300 µm de profundidad, a medida que crece la fracción de eutéctico Al–Si, antes de empezar a disminuir. Así que «piel dura, núcleo blando» no es un perfil que se pueda suponer.
Qué significa esto para una rosca, con cautela
Aquí hay que ser honestos sobre qué es inferencia y qué está medido.
No encontramos ningún estudio que resuelva la resistencia de la rosca por profundidad en HPDC, ni que compare la extracción de roscas taladradas a distintas profundidades. Lo que sí se puede decir es geométrico: si el agujero se taladra desde la superficie exterior hacia dentro, la piel original solo está cerca de la boca del agujero, y la pared cilíndrica es material recién expuesto. Cuando la longitud engranada es mucho mayor que unas decenas o centenas de micrómetros, la mayor parte de la rosca no está en la piel exterior original.
Eso no equivale a decir que la rosca está en un núcleo uniforme y más débil:
- un agujero obtenido en fundición conserva su propia piel de colada en la pared, cosa que un agujero taladrado no hace;
- la piel puede estar interrumpida, y la zona más dura puede situarse en la interfaz piel/núcleo;
- la porosidad no es necesariamente máxima en el núcleo.
Tampoco encontramos una comparación directa de roscas interiores en HPDC con la misma aleación forjada o extruida. Lo más cercano es una comparación de tracción en material macizo —el HPDC AZ91 con un límite elástico entre dos y tres veces menor que el AZ91 extruido—, pero en ella no se fabricaron ni ensayaron roscas, así que no puede convertirse en un valor de barrido de rosca.
Qué ofrecen realmente las normas
- La DIN 7500-2 sí trata la piel de colada. Sus indicaciones señalan que los métodos de obtención del agujero que endurecen la pared por deformación pueden requerir un diámetro mayor que los valores tabulados, que esto también puede aplicarse a los agujeros de fundición —el texto alemán nombra expresamente la Gusshaut— y que, en los agujeros obtenidos en fundición, la geometría del tornillo, incluida la zona de formación, debe ajustarse individualmente al agujero colado. Los valores son orientaciones procedentes de ensayos de fabricantes y usuarios, y se esperan ensayos propios antes de la serie.
El documento público es la introducción oficial; la norma en sí, de cinco páginas, es de pago, así que no citamos un número de apartado que no podemos verificar. - «Dos diámetros de longitud engranada para aluminio» no es una norma. La DIN 7500-2 tabula el diámetro del agujero según el material y la longitud engranada real. La ISO 16224:2026 da métodos de cálculo para la rotura del tornillo, el barrido de la rosca exterior y el barrido de la rosca interior. La VDI 2230 Blatt 1:2015, apartado R10.4.2, ecuaciones 205 a 208, calcula la longitud engranada efectiva y total a partir de la resistencia a la tracción de la rosca exterior, la resistencia al corte de la rosca interior, el paso, el diámetro, la corrección por tolerancia y la longitud no portante. Ninguna usa un múltiplo fijo según el material, y ninguna tiene un factor específico para HPDC.
- La formación de rosca en piezas fundidas tiene respaldo real. Un programa del Departamento de Energía de EE. UU. ensayó elementos de fijación formadores de rosca en agujeros colados a medida en aluminio A380 y magnesio AZ91D HPDC, atornillando hasta la rotura del tornillo o el barrido de la rosca interior, y concluyó que el método es técnicamente viable en piezas de serie. Un artículo de SAE sobre Al 319-T7 fundido encontró que las probetas laminadas tenían mayor resistencia a la fatiga que las cortadas, lo que se atribuyó a las tensiones residuales de compresión; aunque se trataba de una simulación de entalla y fondo de rosca, no de la extracción de roscas interiores en HPDC. No encontramos ningún estudio que compare el roscado por conformado con el roscado por corte en el mismo agujero y la misma rosca en aluminio HPDC.
Una pieza fundida también se dilata aproximadamente el doble de rápido que el tornillo de acero que lleva: la temperatura modifica la precarga.
Entonces, qué hacer con el valor de la ficha técnica
Queríamos terminar diciendo que la resistencia a la tracción de la aleación ayuda poco al diseño de la rosca. Eso es demasiado tajante. La resistencia nominal es un dato de entrada real: la ISO 16224 y la VDI 2230 la usan, o una resistencia al corte derivada de ella, para calcular el barrido.
La versión exacta es más estrecha y aun así vale la pena: la resistencia nominal a la tracción es necesaria pero no suficiente. No puede sustituir la estructura local y la porosidad alrededor de su agujero, y una pieza de fundición inyectada varía lo bastante en ambas como para que el cálculo sea un punto de partida y no una respuesta.
Por eso también la DIN 7500-2 dice lo que dice sobre validar antes de la serie. En una pieza fundida, esa instrucción no es una fórmula de trámite.
Con qué se relaciona
La vía de conformado y la tolerancia de agujero que necesita están en tornillos formadores de rosca en metal; la letra de tipo que decide cómo se hace la rosca, en las letras de un tornillo autorroscante; cuando la pieza base no puede hacer de tuerca en absoluto, véase cuando la pieza base no puede ser la tuerca; y el caso de los plásticos, que vuelve a comportarse de otra manera, está en tornillos para plástico.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué espesor tiene la piel de una pieza de fundición inyectada?
Depende de la pared y no siempre existe. Las secciones de AlSi10MnMg(Fe) HPDC mostraron una piel de grano fino de 30 a 150 micrómetros en una pared de 2 mm y de 20 a 90 micrómetros en una de 4 mm, mientras que las probetas de 6 mm y 10 mm no presentaban ninguna. Incluso a 2 mm la piel estaba interrumpida localmente, se separaba de la superficie o faltaba por completo en un lado, así que no hay un espesor típico único que citar.
¿La porosidad de una pieza de fundición inyectada se concentra en el núcleo?
No de forma fiable. La tomografía de rayos X en HPDC AZ91 encontró la piel más porosa que el núcleo en cuatro de cinco espesores de pared —0,42 frente a 0,18 por ciento a 2,7 mm, por ejemplo— y una porosidad que a menudo alcanza su máximo en la interfaz piel/núcleo y no en ninguna de las dos zonas. Otro estudio sobre AM50 sí encontró los poros de gas concentrados en el tercio central de la pared, con una porosidad de contracción más uniforme, así que la distribución depende del mecanismo de formación de poros y del proceso.
¿Una pieza de fundición inyectada se vuelve más blanda en profundidad?
No de forma monótona. Los mapas de microdureza de dos aleaciones de aluminio HPDC dan un perfil medio en U con unos 15 HV entre superficie y centro, y extremos locales mucho más amplios. Pero una medición de AlSi10MnMg(Fe) empieza en torno a 86 HV en la superficie y aumenta hasta unos 300 micrómetros de profundidad a medida que crece la fracción de eutéctico aluminio-silicio, antes de disminuir. Una piel dura sobre un núcleo blando no es un perfil que se pueda suponer.
¿Cuánta longitud de rosca engranada necesita un resalte de aluminio inyectado?
No existe un múltiplo normalizado. La cifra de dos diámetros es una regla práctica. La DIN 7500-2 tabula el diámetro del agujero según el material y la longitud engranada real; la ISO 16224:2026 da métodos de cálculo para la rotura del tornillo y el barrido de la rosca; y la VDI 2230 Blatt 1:2015, apartado R10.4.2, calcula la longitud engranada a partir de las resistencias de las roscas, el paso, el diámetro, la corrección por tolerancia y la longitud no portante. Ninguna usa un múltiplo fijo según el material ni un factor específico para HPDC.
¿Puedo usar la resistencia de la ficha de la aleación para diseñar la rosca?
Como dato de entrada, sí; como respuesta, no. La ISO 16224 y la VDI 2230 usan la resistencia nominal a la tracción, directamente o mediante una resistencia al corte derivada, para calcular el barrido. Pero no puede sustituir la estructura local y la porosidad alrededor de su agujero concreto, y una pieza de fundición inyectada varía lo bastante en ambas como para que el cálculo sea un punto de partida. Por eso también la DIN 7500-2 pide ensayos propios antes de la producción en serie; en una pieza fundida, eso no es una fórmula de trámite.
Referencias
- Dalai et al., Metallurgical and Materials Transactions A, DOI 10.1007/s11661-024-07631-1 — espesor de la piel a 2 mm, SDAS y velocidad de enfriamiento, dureza según la profundidad
- Dalai et al., Materials Characterization 221 (2025) 114775 — piel a 4 mm; ausente a 6 mm y 10 mm
- Biswas et al., Metallurgical and Materials Transactions A (2013), DOI 10.1007/s11661-013-1783-y — porosidad de HPDC AZ91 por tomografía, piel frente a núcleo; tracción en material macizo frente a extruido
- Chadha et al., Materials Science and Engineering A 427 (2006) 99–111, DOI 10.1016/j.msea.2006.04.082 — distribución de la porosidad en AM50
- Yang et al., «The Skin Effect in High Pressure Die Casting Al Alloys», ICAA12 (2010) — perfil de dureza en U
- DIN 7500-2:2016-04 — orientaciones sobre el diámetro del agujero; agujeros endurecidos por deformación y agujeros de fundición, Gusshaut; ajuste individual para agujeros obtenidos en fundición
- ISO 16224:2026; VDI 2230 Blatt 1:2015, apartado R10.4.2, ecuaciones 205–208 — longitud engranada por cálculo, no por múltiplo fijo
- Paxton et al., PNNL/DOE, «Die-Cast Net-Shaped Hole Process Development for Application of Thread-Forming Fasteners», FY2006 Automotive Lightweighting Materials Progress Report
- Blaha et al., SAE 2006-01-0780, DOI 10.4271/2006-01-0780 — laminado frente a cortado, Al 319-T7 fundido
La aceptación de cualquier unión concreta se rige por su plano y por sus propios ensayos.
Consulta
Si la pieza es fundida, díganos si el agujero viene de fundición o es taladrado, y qué espesor aproximado tiene la pared en ese punto. Esos dos datos cambian la respuesta más que el nombre de la aleación.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com