 TIGERFASTENERS
Warum ein Durchmesser mehr als eine Steigung hat
Kurz gesagt: Die Steigung ist fast überhaupt keine Festigkeitsentscheidung. Ein Feingewinde gibt der Schraube etwa 6–9% mehr Spannungsquerschnitt – real, aber klein. Auf der anderen Seite der Verbindung bringt es so gut wie nichts — rechnet man die übliche Abstreifgeometrie durch, kürzt sich die Steigung im Grundprofil exakt heraus, und mit Grenzmaßen bleiben nur kleine, toleranzabhängige Unterschiede. Ist eine Verbindung knapp ausgelegt, ist die Steigung also nicht der Hebel. Was die Steigung tatsächlich entscheidet, ist das Verhalten des Gewindes in der Fertigung: wie es Beschädigung, Beschichtung und Gewindeschneiden übersteht und wie schnell es sich montieren lässt.
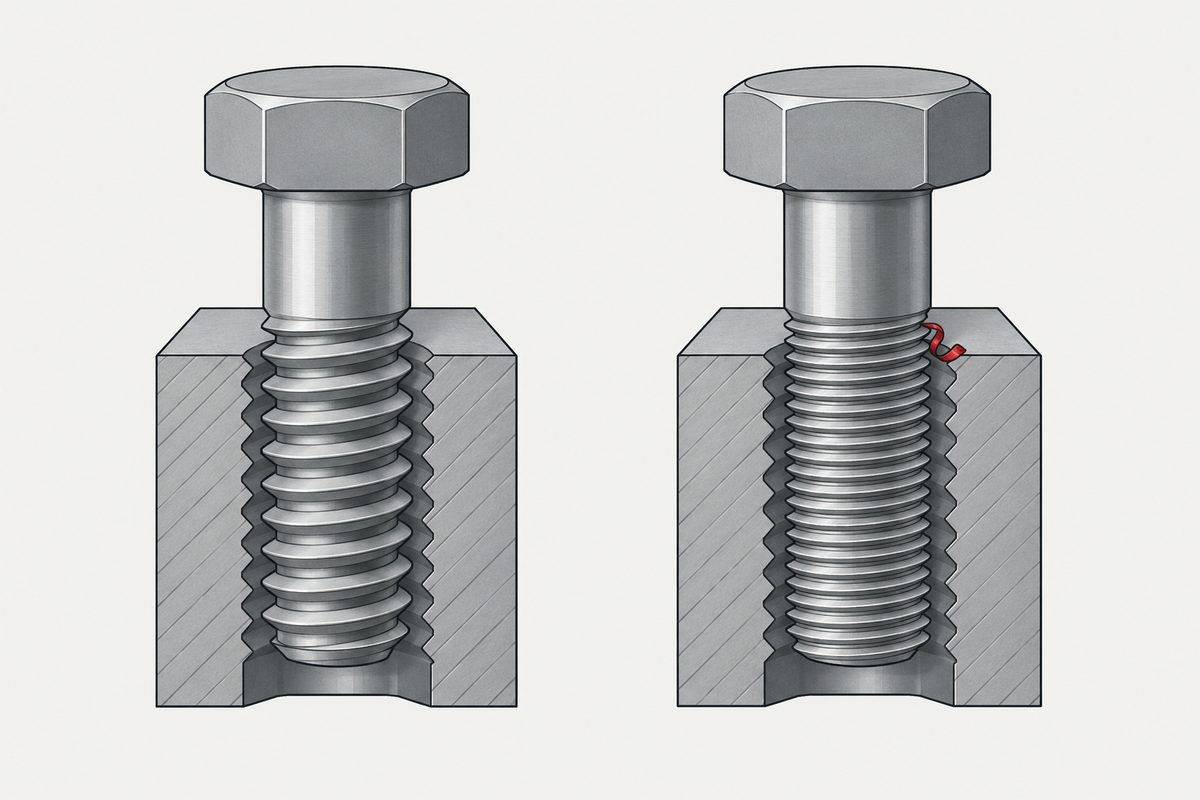
Welche Wahl es überhaupt gibt
Eine M8-Schraube hat 8 mm Nenndurchmesser, gleich welche Steigung sie hat. Was sich ändert, ist der Vorschub pro Umdrehung: 1,25 mm beim Regelgewinde, 1,0 oder 0,75 mm bei den Feingewinden. Flankendurchmesser, Kerndurchmesser und Gewindetiefe ändern sich mit — genau deshalb fallen die folgenden Zahlen so aus, wie sie ausfallen.
| Größe | Regel | Fein |
|---|---|---|
| M6 | 1,0 | 0,75 |
| M8 | 1,25 | 1,0; 0,75 |
| M10 | 1,5 | 1,25; 1,0; 0,75 |
| M12 | 1,75 | 1,5; 1,25; 1,0 |
Für jeden Durchmesser ist eine Regelsteigung aufgeführt und eine oder mehrere Feinsteigungen. ISO 261 definiert die Regelreihe als die größte gebräuchliche Steigung je Durchmesser; sie erklärt das Regelgewinde nicht zum Standardfall, und warum es meist gewinnt, wird unten hergeleitet, statt es aus der Norm abzulesen.
Die Schraubenseite: Feingewinde ist etwas fester
Die Zugtragfähigkeit ergibt sich aus dem Spannungsquerschnitt, berechnet aus Flanken- und Kerndurchmesser statt aus den nominellen 8 mm. Eine feinere Steigung schneidet eine flachere Rille, also sind beide Durchmesser größer und damit auch die Fläche.
| Größe | Regel | Fein | Unterschied |
|---|---|---|---|
| M8 | 36,6 (×1,25) | 39,2 (×1) | +7% |
| M10 | 58,0 (×1,5) | 61,2 (×1,25) | +6% |
| M12 | 84,3 (×1,75) | 92,1 (×1,25) | +9% |
Real und wissenswert, aber einstellig. Eine Verbindung, die mehr braucht, braucht einen größeren Durchmesser oder eine höhere Festigkeitsklasse, keine andere Steigung.
Die Mutterseite: Die Steigung kürzt sich heraus – und genau hier irren sich viele
Das intuitive Argument lautet: Eine feinere Steigung bringt mehr Gänge in dieselbe Lochtiefe, also gibt es mehr Metall zum Abscheren, und das Innengewinde ist fester. Dieses Argument ist falsch, und zwar auf lehrreiche Weise.
Die übliche geometrische Scherfläche eines Innengewindes ist A = π·Le·d·[0,5 + (0,57735/P)(d − d2)]. Für das ISO-Grundprofil gilt d − d2 = 0,649519 P, sodass sich die Steigung in der Klammer gegen die Steigung außerhalb kürzt:
0,5 + 0,57735 × 0,649519 = 0,875, für jede Steigung. Also A = 0,875 π·Le·d — 21,99 mm² je mm Einschraubtiefe bei M8, ob die Steigung 1,25, 1,0 oder 0,75 beträgt.
Mehr Gänge, aber jeder Gang im selben Verhältnis dünner. Wer Gänge zählt, ohne zu bemerken, dass die Scherbreite je Gang um denselben Faktor schrumpft, kommt zur falschen Antwort.
Eine Klarstellung, weil die üblichen Quellen scheinbar das Gegenteil sagen. Sie schreiben, ein Feingewinde sei „auf Zug und auf Scherung“ fester, und bestreiten damit nicht das obige Ergebnis — sie meinen ein anderes Versagen. Ihre Scherung ist das Abscheren des Bolzens quer zur Achse, weshalb sie es dem Kerndurchmesser zuschreiben. Abstreifen dagegen heißt, dass das Innengewinde von einem Zylinder abgeschoben wird. Ein Katalog macht die Trennung ausdrücklich, indem er die Widerstandsfähigkeit gegen Abstreifen als Vorteil des Regelgewindes aufführt – auf derselben Seite, auf der das Feingewinde „fester auf Zug und Scherung“ ist.
Welches davon das Feingewinde tatsächlich gewinnt, hängt davon ab, wo die Scherfuge liegt, und die Regelwerke sind sich über die Fläche nicht einig. Eurocode 3 verwendet den Spannungsquerschnitt, wenn die Fuge durch das Gewinde geht – etwa 7% zugunsten des Feingewindes –, und den Bruttoquerschnitt, wenn sie durch den Schaft geht – kein Vorteil. AISC rechnet mit der nominellen Fläche des gewindefreien Schafts und berücksichtigt das Gewinde stattdessen über die zulässige Spannung, sodass die Steigung auch dort nichts bringt. VDI 2230 wählt den Durchmesser passend zur Fuge. Also: Bei der Abscherung des Bolzens hat das Feingewinde in manchen Fällen einen Vorteil und in anderen keinen, und beim Abstreifen ist die geometrische Fläche im Grundprofil für jede Steigung gleich.
Das ist das Ergebnis für das Grundprofil. Eine vollständige Berechnung verwendet Grenzmaße statt Grundmaße, wodurch über die Toleranzklassen wieder ein steigungsabhängiger Term hinzukommt; die tatsächliche Abstreiffestigkeit hängt außerdem vom Festigkeitsverhältnis der beiden Werkstoffe, von der Aufweitung der Mutter und von der ungleichen Lastverteilung ab, die den Großteil der Kraft auf den ersten tragenden Gang legt. Nichts davon stellt eine einfache Regel „feiner ist fester“ wieder her. Wie die Länge gewählt wird, steht in Gewindeeingriff; die Rolle des übrigen Schraubenteils erklärt Länge und Klemmlänge; und welche Seite tatsächlich versagt, zeigt Ausgerissene Gewinde.
Was also bestimmt die Steigung?
Wenn die Festigkeit auf der einen Seite ein paar Prozent ausmacht und auf der anderen nichts, wird die Steigung durch Fertigungs- und Einsatzbedingungen entschieden, und die weisen tatsächlich in beide Richtungen.
| Regelgewinde gewinnt eher, wenn | Feingewinde gewinnt eher, wenn |
|---|---|
| Gewinde Stöße abbekommen. Bei einer Delle bestimmter Tiefe verliert ein tieferes Gewinde einen kleineren Anteil seiner Höhe | Wand oder Mutter niedrig sind. In die vorhandene axiale Tiefe passen mehr Gänge |
| Späne, Lack oder Korrosionsprodukte vorhanden sind. Eine tiefere Rille hat mehr Spielraum, bevor sie klemmt | Das Gewinde eine Verstellung ist. Der Weg pro Umdrehung ist die Steigung, weshalb Spurstangen und Mikrometer Feingewinde verwenden |
| Die Montage schnell oder blind erfolgt. Weniger Umdrehungen je Weg, und Verkanten lässt sich schwerer einleiten | Der Grundwerkstoff hart oder die Wand sehr dünn ist. Das Handbuch für Verbindungselemente der NASA führt extrafeine Gewinde ausdrücklich für Gewindebohrungen in harten Werkstoffen und dünnen Wänden auf; den Mechanismus nennt es nicht |
| Die Fertigungstoleranz großzügig ist. Ein Regelgewinde hat absolut breitere Toleranzen, also mehr Platz, um darin eine Beschichtungszugabe unterzubringen | Die Bedingungen sauber und kontrolliert sind. Montage bearbeiteter Stahlteile statt eines Gussteils an einer Linie |
Ein Stück Werkstattfolklore, das man aufgeben sollte. Von Gewindebohrern für Regelgewinde heißt es oft, sie brächen seltener, weil sie einen dickeren Kern hätten. Die Grundgeometrie verläuft andersherum: Der Kerndurchmesser von M8×1 beträgt 6,77 mm gegenüber 6,47 mm bei M8×1,25, also hat das Feingewinde die größere Hüllkontur ohne Spannuten. Das ist nicht dasselbe wie der Kern des Gewindebohrers: Die Spannuten schneiden hinein, und der schwächste Querschnitt hängt von Nutenzahl, Nutentiefe und der Konstruktion des Herstellers ab. Der Kernquerschnitt zählt durchaus: Zusammen mit Werkstoff und Länge bestimmt er die Torsionssteifigkeit und gehört damit zur Festigkeitsseite. Was er nicht bestimmt, ist die Last — Spanvolumen, Drehmoment je Zahn, Lochtiefe, Schmierung und Synchronisation bestimmen das Drehmoment, das der Gewindebohrer aushalten muss, und wir haben keine Daten gefunden, die Regel- und Feingewinde bei konstant gehaltenen Größen vergleichen.
Das Beschichtungsargument, richtig formuliert
Platz für eine Beschichtung ist kein festes Spiel, das sich alle Steigungen teilen. Er wird durch die Toleranzlage bestimmt — den Buchstaben in 6g —, die das Toleranzfeld bewusst unter das Nennmaß legt, und durch den Toleranzgrad, der seine Breite festlegt. Das beschichtete Gewinde muss trotzdem innerhalb der Maximum-Material-Grenze bleiben.
Die Steigung wirkt indirekt: Toleranzen im ISO-System skalieren mit der Steigung, daher sind die Felder eines Regelgewindes absolut breiter, und es gibt absolut mehr Spielraum. Das ist ein echter Vorteil und ein anderer Mechanismus als der üblicherweise genannte. Siehe Was die Toleranzklasse bedeutet und was passiert, wenn die Zugabe aufgebraucht ist.
Die Vibrationsbehauptung, mit den Zahlen dazu
Feingewinden wird verbreitet nachgesagt, sie widerstünden der Lockerung, weil der Steigungswinkel flacher ist. Die Winkel betragen 3,17° für M8×1,25 und 2,48° für M8×1. Ob das als Selbsthemmung gilt, hängt von der Reibung ab, die die Behauptung meist weglässt: Der Ersatzreibungswinkel für ein 60°-Gewinde ist arctan(μ/cos 30°) und ergibt 2,6° bei μ = 0,04 und 3,3° bei μ = 0,05.
Bei gut geschmierter Reibung ist das Regelgewinde keineswegs sicher selbsthemmend — 3,17° gegenüber 3,3° ist keine Reserve. Nimmt man μ = 0,12 als trockenes Beispiel, ergeben sich 7,9°, und beide Steigungen liegen deutlich darunter — doch μ schwankt mit Werkstoff, Oberfläche, Beschichtung, Schmierstoff und der Zahl der bisherigen Anzugsvorgänge, sodass kein einzelner Wert für „trocken“ steht.
Wichtiger: Der statische Vergleich ist nicht das, was im Betrieb die Lockerung verursacht. Querverschiebung lässt Flanken und Auflagefläche Zyklus für Zyklus gleiten und baut Vorspannkraft ab, während die statische Selbsthemmungsbedingung weiterhin erfüllt ist. Ein flacherer Steigungswinkel hilft am Rand; diesen Mechanismus adressiert er nicht. Siehe Warum sich Schrauben lösen.
Wo das in der Entscheidungsreihenfolge steht
Die Steigung gehört in Schritt zwei, weil sie aus der Innengewindeseite folgt, die in Schritt eins festgelegt wurde. Ein Gussteil oder ein Kunststoffdom, der allein kein Gewinde halten kann, spricht wegen Gewindeformung und Beschädigung meist für Regelgewinde — meist, nicht immer, denn ein harter Grundwerkstoff oder eine niedrige Wand spricht für das Gegenteil, und beides kommt auch zusammen vor.
Was allein nicht entscheiden sollte, sind die Last oder die Zahl der Gänge. Feingewinde bringt einstellige Prozentwerte auf der einen Seite der Verbindung und im Grundprofil nichts auf der anderen, reicht also selten allein aus, um eine knappe Konstruktion zu retten. Durchmesser, Festigkeitsklasse und Einschraubtiefe sind die Hebel, die etwas bewegen. Siehe Was die Zahlen der Festigkeitsklasse bedeuten und die vollständige Entscheidungsreihenfolge (englisch).
Eine Ebene höher gilt dieselbe Art von Antwort für die Zahl der Gewindegänge — und warum es fast immer einer ist.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Ist ein Feingewinde fester als ein Regelgewinde?
An der Schraube ja, bei gängigen Größen um etwa 6 bis 9 Prozent Spannungsquerschnitt. Auf der Mutterseite kürzt sich die Steigung aus der grundlegenden Abstreifgeometrie heraus, in diesem Modell gibt es dort also keinen Gewinn; mit Grenzmaßen kommt ein kleiner toleranzabhängiger Unterschied zurück, der in beide Richtungen gehen kann. Für die Festigkeit ist das kein lohnender Hebel.
Bringt eine feinere Steigung mehr abscherbares Metall ins Loch?
Sie bringt mehr Gänge hinein, aber jeder Gang ist im selben Verhältnis dünner, und beide Effekte heben sich im Grundprofil genau auf. Die geometrische Scherfläche beträgt unabhängig von der Steigung 0,875 mal Pi mal Einschraubtiefe mal Durchmesser.
Brechen Gewindebohrer für Regelgewinde seltener, weil sie einen dickeren Kern haben?
Nicht aus diesem Grund. Der Grund-Kerndurchmesser von M8x1 beträgt 6,77 mm gegenüber 6,47 mm bei M8x1,25, das Feingewinde hat also die größere Hüllkontur ohne Spannuten – die allerdings nicht der Kern des Gewindebohrers ist, sobald die Nuten eingeschnitten sind. Der Kernquerschnitt beeinflusst die Torsionssteifigkeit, doch Spanvolumen, Drehmoment je Zahn, Lochtiefe und Schmierung tun das ebenfalls, und wir haben keinen Vergleich gefunden, der diese Größen konstant hält.
Widersteht ein Feingewinde dem Lösen durch Vibration?
Nur am Rand. Die Steigungswinkel betragen 3,17 und 2,48 Grad, und der Ersatzreibungswinkel liegt bei einer Reibungszahl von 0,04 bei etwa 2,6 Grad; bei niedriger Reibung hat das Regelgewinde also kaum Selbsthemmungsreserve. Die Lockerung im Betrieb wird durch Quergleiten verursacht, das Vorspannkraft abbaut, und das adressiert ein flacherer Steigungswinkel nicht.
Wann sollte ich Feingewinde vorschreiben?
Wenn Wand- oder Muttertiefe für genügend Regelgewindegänge zu gering ist, wenn der Weg pro Umdrehung zum Verstellen genutzt wird, wenn die NASA-Empfehlung zu extrafeinen Gewinden für harte Werkstoffe oder dünne Wände zutrifft, oder bei sauberen, bearbeiteten Baugruppen. Ansonsten ist das Regelgewinde die sicherere Standardwahl.
Anfrage
Unsicher, ob eine Zeichnung, die ein Feingewinde verlangt, es tatsächlich braucht? Senden Sie die Gewindeangabe, den Grundwerkstoff und die Wand- oder Muttertiefe. Wir sagen Ihnen, ob die Feinreihe für diese Verbindung etwas leistet — und falls nicht, was die Regelgewinde-Entsprechung kostet und welche Lieferzeit sie hat.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com