 TIGERFASTENERS
Vorbohrung: Der Schraubendurchmesser legt sie nicht fest
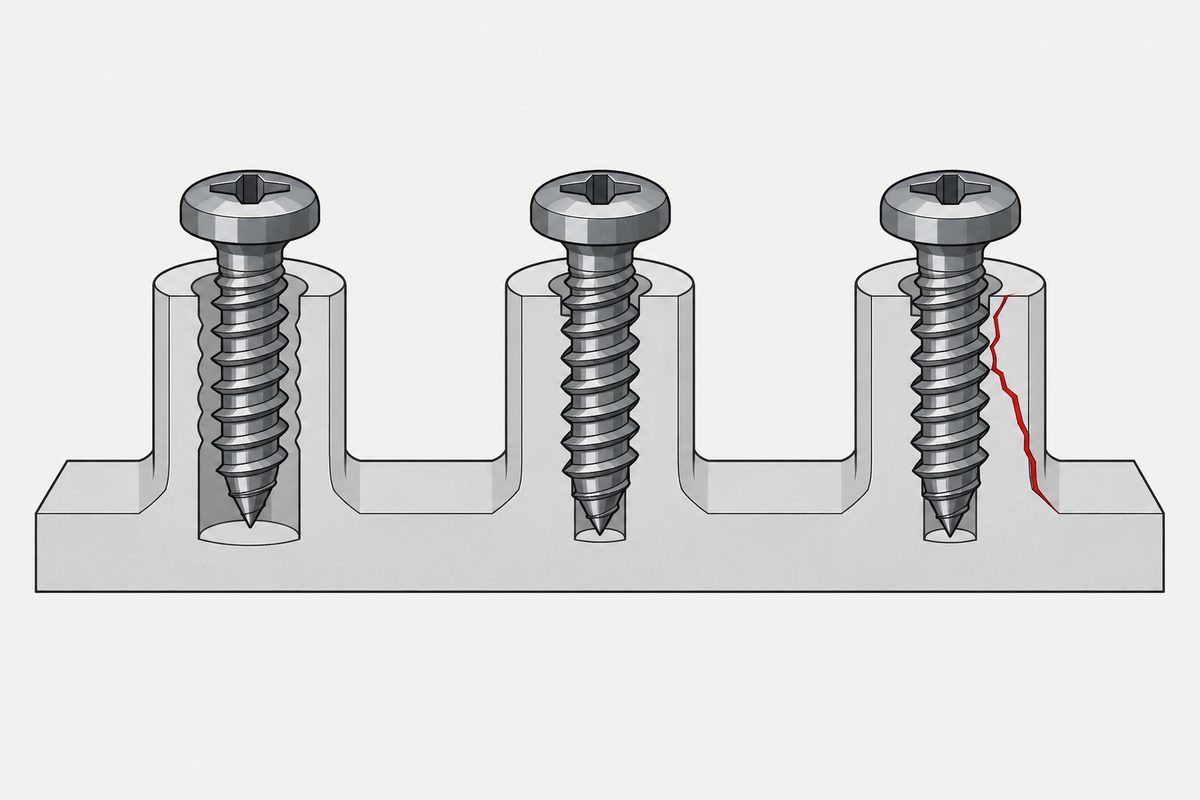
Kurz gesagt: Es gibt keine einzig richtige Vorbohrung, es gibt ein Fenster. Ist das Loch zu groß, reicht der Gewindeeingriff nicht, und das Gewinde reißt aus, bevor die Schraube fest ist. Ist es zu klein, steigt das Eindrehmoment, bis etwas nachgibt — ein abgerissener Kopf, ein gespaltener Dom, ein gerissenes Gussteil. Sinnvoll ist nicht, einen Durchmesser nachzuschlagen, sondern Eindreh- und Überdrehmoment zu messen und zu sehen, wie weit sie auseinanderliegen — dieser Abstand ist Ihre Prozessreserve. Diese Seite zeigt, was das Fenster verschiebt und was Sie vom Schraubenlieferanten verlangen sollten.
Jeder erwartet eine Zahl, und das ist verständlich
Jedes andere Maß auf der Zeichnung ist eine Zahl mit Toleranz. Wer fragt, welches Loch eine Schraube braucht, erwartet dieselbe Form als Antwort: einen Wert, vielleicht mit Plus und Minus.
Tabellen bestärken das. In jeder Kernlochtabelle steht pro Größe ein Wert, gedruckt mit nicht mehr Zögern als eine Gewindesteigung. Antwortet ein Lieferant dann „kommt darauf an“, klingt das, als weiche er der Frage aus.
Also die Lochgröße nachschlagen — und es gibt keine einzig richtige
Beide Enden versagen, und zwar unterschiedlich:
| Richtung | Unmittelbare Folge | Was die Linie sieht |
|---|---|---|
| Loch zu groß | Zu wenig Gewindeeingriff, die axiale Tragfähigkeit sinkt | Schraube dreht auf halbem Weg durch; das Drehmoment baut sich nie auf |
| Loch zu klein | Das Eindrehmoment steigt in Richtung der Torsionsgrenze der Schraube | Abgerissene Köpfe; gespaltene Dome; längere Taktzeit |
Beides wird als „schlechte Schrauben“ verbucht. Durchdrehen sieht nach einem schlecht geformten Gewinde aus, Abreißen nach falschem Werkstoff — und beides kann ein reines Lochproblem sein; dann ändert ein Lieferantenwechsel nichts.
Was das Fenster verschiebt
- Wie das Gewinde entsteht. Schneidende und formende Schrauben brauchen unterschiedliche Löcher, und das Fenster für formende Schrauben ist deutlich enger
- Grundwerkstoff. Stahl, Aluminium, Guss und jeder Kunststoff fließen und geben unterschiedlich nach; Zahlen lassen sich nicht übertragen
- Dicke (oder Domwand). Dasselbe Loch ergibt in dünnem und dickem Material eine unterschiedliche Zahl tragender Gewindegänge
- Wie das Loch entsteht. Gestanzte, gebohrte und gegossene Löcher unterscheiden sich im Zustand der Wand und in der Streuung der Istdurchmesser
- Beschichtung. Beschichtung im Loch verringert den wirksamen Durchmesser; Beschichtung auf der Schraube verändert die Reibung (das Zugabeproblem bei kleinen Größen)
Holz ist der einzige Grundwerkstoff, für den eine veröffentlichte Regel den Werkstoff tatsächlich nennt, und es lohnt sich, genau hinzusehen, weil sie sich auf einen Durchmesser bezieht, den die meisten Tabellen nicht verwenden. Das Wood Handbook setzt die Vorbohrung in Nadelholz bei etwa 70 Prozent des Kerndurchmessers an, in Laubholz bei etwa 90 Prozent, und nennt für Sechskant-Holzschrauben einen anderen Satz Prozentwerte, bezogen auf den Schaft. Auf welchen Durchmesser sich der Prozentsatz bezieht, verschiebt das Loch stärker als der Prozentsatz selbst.
Drehmoment messen, nicht Durchmesser
Das Loch ist nur das Mittel. Tatsächlich gesteuert werden zwei Drehmomente:
- Eindrehmoment — was nötig ist, um die Schraube zur Anlage zu bringen
- Überdrehmoment — bei dem das Innengewinde versagt
Der Abstand zwischen beiden ist das Prozessfenster. Ein großer Abstand bedeutet, dass die Drehmomenteinstellung an der Linie Abweichungen verträgt; ein kleiner bedeutet, dass eine geringe Verschiebung der Lochgröße oder der Schraubergenauigkeit Sie durch den Boden oder die Decke schickt.
Die Frage an den Lieferanten lautet also nicht „welches Loch soll ich bohren“, sondern „wie hoch sind Eindreh- und Überdrehmoment in meinem Werkstoff, bei meiner Dicke“. Ein Lieferant, der diese beiden Zahlen liefern kann, hat es unter Ihren Bedingungen tatsächlich ausprobiert.
Warum kleine Größen schwerer zu halten sind
Werden die Teile kleiner, schrumpft die absolute Toleranz des Lochs nicht mit — Abweichungen beim Stanzen und Bohren bleiben im selben Bereich, während das nutzbare Fenster schmaler wird. Gleichzeitig fällt die Torsionsfestigkeit der Schraube mit dem Durchmesser steil ab, sodass die Decke näher am Eindrehmoment liegt.
Aus demselben Grund gibt es in diesem Größenbereich immer weniger Normtext zum Übernehmen: Vorrichtung, Verfahren und Abnahme müssen meist zwischen den Parteien vereinbart werden.
Vier Punkte, die vor der Freigabe zu klären sind
- Das empfohlene Loch und seine Toleranz, und in welchem Werkstoff es ermittelt wurde
- Eindreh- und Überdrehmoment für diesen Werkstoff bei dieser Dicke
- Wie das Loch hergestellt wird, und die tatsächliche Verteilung der Durchmesser — nicht das Nennmaß auf der Zeichnung
- Ob die Beschichtung im Loch oder auf der Schraube liegt, und wie dick sie ist
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Anfrage
Sie legen gerade eine Vorbohrung fest oder sehen bereits durchdrehende Schrauben und abgerissene Köpfe? Senden Sie uns Grundwerkstoff, Dicke und das Loch, das Sie derzeit verwenden. Wir sagen Ihnen, ob es am Loch oder an der Schraube liegt, und was geprüft werden müsste, um sicher zu sein.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com