 TIGERFASTENERS
Kleinschrauben-Größen: die Tabelle M1–M5 und was sie nicht verrät
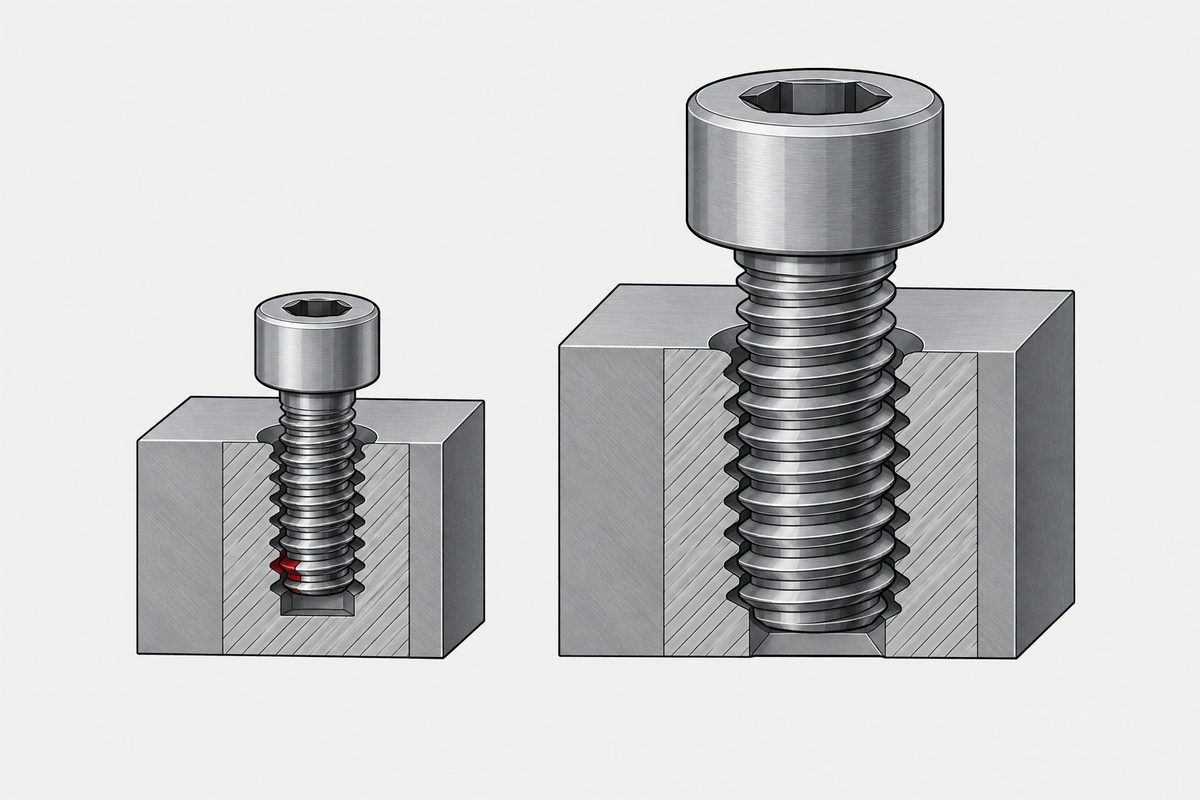
Die Tabelle folgt gleich – Regelsteigung, Gewindegänge und Kernlochbohrung für geschnittenes Gewinde bei den ISO-Größen erster und zweiter Wahl zwischen M1 und M5. Lesenswert ist, was darunter steht. Die Steigung wächst nicht mit dem Durchmesser: Von M1 bis M5 verfünffacht sich der Durchmesser, die Steigung verdreifacht sich nur knapp. Dieselbe Regel „Vielfaches des Durchmessers“ ergibt daher am kleinen Ende weniger ganze Gewindegänge. Das verändert, was ein einzelner beschädigter oder unvollständiger Gang kostet, nicht aber die Abstreiffestigkeit, die sogar leicht zugunsten der kleinen Schraube ausfällt. Diese Unterscheidung, nicht die Zahlen selbst, lässt kleine Schrauben anders reagieren.
Was als „Mikroschraube“ gilt
Formal nichts. „Mikro“, „Miniatur“, „klein“ und „Präzision“ sind Handelsbegriffe, keine Spezifikationen – je nach Sprecher landen sie irgendwo zwischen M0,6 und M2. Eine Uhrenfabrik und ein Blechbaubetrieb werden sich nicht einigen, wo klein beginnt.
Und es gibt einen dritten Fall, den die Tabelle gar nicht zeigt. M1,7 ist eine JIS-Größe – Lieferanten führen sie unter JCIS mit 0,35 mm Steigung –, und M2,2 erscheint in Händlerkatalogen, ohne in der ISO- oder der JIS-Auswahlliste zu stehen. Ein Einkäufer findet beide auf Lager, was vernünftigerweise nahelegt, dass es gewöhnliche Größen sind. Das ist Händlerbestand, kein im Werk bevorrateter Draht. Wir halten keine der beiden vor, und wenn die Menge vom Regal zur Serienbestellung wechselt, müssen Draht und Werkzeuge genauso eingeplant werden wie bei einer ISO-Größe zweiter Wahl.
Die Überraschung kommt also spät: Die Muster kamen in drei Tagen aus dem Regal, die erste Serie wird mit sechs Wochen angeboten. Dass eine Größe auf Lager ist, sagt etwas über den Vertriebsweg, nicht über die Lieferkette dahinter.
Ein Teil wird durch Gewindebezeichnung und Kopfnorm gemeinsam bestimmt: M1,6 × 0,35 mit Linsenkopf nach ISO 7045 ist ein Teil; „eine Mikroschraube“ ist eine Kategorie. Mit dem Adjektiv suchen, mit der Bezeichnung bestellen.
Unter M1 ändert sich die Lieferkette, nicht nur die Größe. Kleinere Gewinde gibt es, und sie werden hergestellt, aber weniger Werke ziehen den Draht, weniger Betriebe halten die Werkzeuge vor, und die Prüfung wechselt zu optischen Verfahren. M1,0 ist die praktische Untergrenze für Serienfertigung; bei M1,6 und M2 werden Kosten, Verfügbarkeit und Lieferzeit zugleich unproblematisch.
M1 bis M5: Steigung, Gänge und Kernloch
| Größe | Regelsteigung | Auswahl nach ISO 261 | Gänge bei 1×D Einschraubtiefe | Kernloch (geschnittenes Gewinde, ≈ D − P) |
|---|---|---|---|---|
| M1 | 0,25 | Erste | 4,0 | 0,75 |
| M1,2 | 0,25 | Erste | 4,8 | 0,95 |
| M1,4 | 0,3 | Zweite | 4,7 | 1,10 |
| M1,6 | 0,35 | Erste | 4,6 | 1,25 |
| M1,8 | 0,35 | Zweite | 5,1 | 1,45 |
| M2 | 0,4 | Erste | 5,0 | 1,60 |
| M2,5 | 0,45 | Erste | 5,6 | 2,05 |
| M3 | 0,5 | Erste | 6,0 | 2,50 |
| M3,5 | 0,6 | Zweite | 5,8 | 2,90 |
| M4 | 0,7 | Erste | 5,7 | 3,30 |
| M5 | 0,8 | Erste | 6,25 | 4,20 |
Alle Maße in Millimetern. Die Kernlochspalte ist die Näherung D − P für ein geschnittenes Gewinde in Stahl – ein Ausgangspunkt, keine Spezifikation. Eine gewindeformende Schraube braucht ein ganz anderes Loch, und Kunststoffe und Gussteile verschieben es erneut; das ist eher eine Drehmoment- als eine Durchmesserfrage und wird unter Vorbohrungen bemessen durchgearbeitet.
Warum die Spalte der Gänge die interessante ist
Liest man diese Spalte von oben nach unten, ist das Muster eindeutig: 4,0 Gänge bei M1, 6,25 bei M5, für dieselbe 1×D-Regel. Die Regel hat sich nicht geändert. Geändert hat sich, dass die Steigung langsamer wuchs als der Durchmesser – ×3,2 gegenüber ×5 –, sodass sich dieselbe nominelle Einschraubtiefe am kleinen Ende auf weniger Gänge verteilt.
Weniger Gänge bedeuten nicht weniger Festigkeit, und es lohnt sich, genau zu sagen, warum. Die geometrische Scherfläche eines Innengewindes ist 0,875 π·d·Le – die Steigung kürzt sich heraus, weil mehr Gänge jeweils proportional weniger Breite tragen. Bei 1×D ergibt das 0,875 πd², während der Spannungsquerschnitt der Schraube etwas schneller als d² wächst. Teilt man das eine durch das andere, beträgt das Verhältnis 5,97 bei M1 gegenüber 4,85 bei M5 – nach dieser Geometrie ist 1×D am kleinen Ende eher konservativer, nicht weniger. Dieser Vergleich hält die Werkstoffe konstant: Über das Abstreifen entscheidet tatsächlich Scherfläche mal Scherfestigkeit des Grundwerkstoffs gegenüber Spannungsquerschnitt mal Zugfestigkeit der Schraube. Er besagt also, dass M1 bei gleicher Paarung nicht schlechter ist als M5 – nicht, dass 1×D in Aluminium oder Kunststoff genügt, wo es oft nicht genügt.
Tatsächlich schlechter wird jede in ganzen Gängen gezählte Größe: Ein unvollständiger Einlaufgang, eine Fase, die einen Gang kostet, oder ein stark beschädigter Gang kostet bei M1 ein Viertel der Einschraubtiefe, bei M5 ein Sechstel. Auch Schichtdicken und Formfehler schrumpfen nicht mit. Das sind die echten Probleme kleiner Größen – und keines davon folgt daraus, dass die Gangzahl ein Maß für die Festigkeit wäre, denn das ist sie nicht.
Faustregeln wandern nach unten, ohne neu hergeleitet zu werden. Der Wert 1×D stammt von Stahl in Stahl bei Baumarktgrößen. Bei M1,4 angewandt, liefert er etwa ein Fünftel weniger ganze Gänge als bei M3 – weniger einzelne Gänge, die verloren gehen können, nicht weniger Scherfläche –, und niemand in der Kette bemerkt es, weil die Regel eingehalten wurde. Gewindeeingriff zeigt, was stattdessen zu verwenden ist.
Die zweite Folge zeigt sich bei der Beschichtung. Auch die Schichtdicke skaliert nicht mit dem Teil, daher sind dieselben wenigen Mikrometer bei M1,6 ein weit größerer Anteil des Gewindespiels als bei M5 – so wird aus einer von einem größeren Teil kopierten Beschichtungsvorgabe ein Teil, das sich nicht montieren lässt. Dieses Versagen hat eine eigene Seite: Beschichtung und Gewindetoleranz.
Dann erweist sich die Größentabelle als gar kein Konstruktionsdokument
ISO 261 legt die metrischen Gewindereihen für allgemeine Anwendung fest und teilt ihre Größen in erste und zweite Wahl; ISO 262 wählt daraus die engere Liste der Größen für handelsübliche Schrauben und Muttern aus. Die Unterscheidung lohnt sich bei der Angebotserstellung:
- Erste Wahl – M1; M1,2; M1,6; M2; M2,5; M3; M4; M5. Draht, Matrizen, Lehren und Galvanikgestelle sind standardmäßig darauf eingerichtet
- Zweite Wahl – in diesem Bereich M1,4; M1,8; M3,5. Vollständig genormt, vollständig legitim, und wir fertigen sie – aber Werkzeuge und Draht werden bestellt statt bevorratet
Bei gleicher Menge zeigt sich der Unterschied in Lieferzeit und Preis, nicht in der Qualität. Ist eine Konstruktion nicht eingefroren und wurde die Größe zweiter Wahl ohne triftigen Grund gewählt, ist der Wechsel zur benachbarten Größe erster Wahl meist die billigste Änderung, die dem Projekt zur Verfügung steht. Gibt es einen Grund – und den gibt es oft, weil M1,4 passt, wo M1,6 nicht passt –, ist es einfach eine Lieferzeit, die einzuplanen ist. Schief geht es, wenn man die Unterscheidung erst nach Freigabe der Zeichnung entdeckt.
Was die Tabelle nicht festlegt
Eine Gewindebezeichnung legt das Gewinde fest. Sonst nichts:
| Nicht durch die Größe festgelegt | Woher es tatsächlich kommt |
|---|---|
| Kopfdurchmesser und Kopfhöhe | Die Kopfnorm – ISO 7045 Linsenkopf, ISO 7046 Senkkopf, DIN 84 Zylinderkopf mit Schlitz |
| Antriebsart und Antriebstiefe | Die Antriebsangabe; bei diesen Größen entscheidet sich hier das Herausrutschen des Werkzeugs |
| Toleranzklasse des Gewindes | 6g, 4h usw. – und was die Beschichtungszugabe daraus macht |
| Werkstoff und Oberfläche | Völlig getrennte Spezifikationen |
Zwei Teile können dieselbe Gewindebezeichnung haben und in Ihrer Baugruppe trotzdem nicht austauschbar sein. Wie man die ganze Angabe statt nur des Durchmessers liest, steht unter Schraubenspezifikationen lesen; warum der Antrieb bei kleinen Größen wichtiger ist als erwartet, unter Antriebsaussparung und Herausrutschen.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Was ist die kleinste metrische Schraubengröße?
In der genormten metrischen ISO-Reihe ist die kleinste allgemein erhältliche Größe M1 mit 0,25 mm Regelsteigung. Kleinere Gewinde gibt es – Uhrmacherei und Optik verwenden sie –, doch sie verlassen die gewöhnliche Lieferkette: Weniger Werke walzen den Draht, weniger Betriebe haben die Werkzeuge, und die Prüfmittel sind andere. Für die Serienfertigung ist M1,0 die praktische Untergrenze; bei M1,6 oder M2 werden Kosten, Lieferzeit und Verfügbarkeit zugleich unproblematisch. Wir fertigen M1,0 bis M5,0 in Serie und Sondergrößen nach Zeichnung.
Wie heißen kleine Schrauben?
Es gibt keinen einheitlichen genormten Begriff. „Mikroschraube“, „Miniaturschraube“, „Kleinschraube“ und „Präzisionsschraube“ werden alle für etwa M0,6 bis M2 verwendet, und keiner davon ist eine Spezifikation. Das Teil bestimmen Gewindebezeichnung und Kopfnorm gemeinsam – zum Beispiel M1,6 × 0,35 mit Linsenkopf nach ISO 7045 –, nicht das vorangestellte Adjektiv. Beim Beschaffen die Bezeichnung angeben; beim Suchen tut es jedes dieser Wörter.
Wächst die Gewindesteigung mit dem Schraubendurchmesser?
Nein, und das ist das Nützlichste, was man über kleine Größen wissen kann. Von M1 auf M5 multipliziert sich der Durchmesser mit 5, die Regelsteigung geht aber nur von 0,25 mm auf 0,8 mm – Faktor 3,2. Weil Einschraubregeln meist als Vielfaches des Durchmessers formuliert sind, ergibt dieselbe 1×D-Regel bei M1 etwa 4 Gewindegänge und bei M5 6,25. Die Regel bleibt gleich; die Zahl der ganzen Gänge, die sie liefert, nicht. Das bedeutet keine geringere Abstreiffestigkeit – die Steigung kürzt sich aus der Scherfläche heraus, und das Verhältnis von Gewindescherfläche zu Spannungsquerschnitt ist bei M1 sogar höher als bei M5. Es bedeutet, dass alles, was in ganzen Gängen gemessen wird, etwa ein unvollständiger Einlaufgang oder ein stark beschädigter Gang, bei M1 ein Viertel der Einschraubtiefe kostet, bei M5 ein Sechstel.
Warum werden Größen erster Wahl günstiger angeboten als Größen zweiter Wahl?
ISO 261 teilt die Größen in erste und zweite Wahl. Die erste Wahl – M1; M1,2; M1,6; M2; M2,5; M3; M4; M5 – ist das, worauf Drahtwerke, Werkzeuglieferanten und Galvaniklinien standardmäßig eingerichtet sind. Größen zweiter Wahl wie M1,4, M1,8 und M3,5 sind vollständig legitim, und wir fertigen sie, aber Draht, Matrizen und Lehren werden bestellt statt bevorratet; das zeigt sich bei gleicher Menge als längere Lieferzeit und höherer Preis. Ist eine Konstruktion noch nicht eingefroren und wurde die Größe zweiter Wahl ohne triftigen Grund gewählt, ist der Wechsel zur benachbarten Größe erster Wahl meist die billigste verfügbare Änderung.
Enthält eine Größentabelle auch die Kopfmaße?
Nein. Eine Gewindebezeichnung wie M2 × 0,4 legt das Gewinde fest und sonst nichts. Kopfdurchmesser, Kopfhöhe, Antriebsart und Antriebstiefe stammen aus der Kopfnorm – ISO 7045 Linsenkopf, ISO 7046 Senkkopf, DIN 84 Zylinderkopf mit Schlitz usw. –, und dasselbe M2-Gewinde erscheint unter allen mit unterschiedlichen Köpfen. Zwei Teile können dieselbe Gewindebezeichnung haben und in Ihrer Baugruppe trotzdem nicht austauschbar sein.
Anfrage
Arbeiten Sie unterhalb von M6? Genau für diesen Bereich fertigen wir. Senden Sie die Zeichnung oder nur Gewindebezeichnung, Kopfnorm und Jahresmenge. Wir melden uns mit dem, was erste Wahl ist und was eine Werkzeuglieferzeit mit sich bringt, und sagen offen, wenn eine benachbarte Größe Sie ohne konstruktive Änderung weniger kosten würde.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com