 虎牌螺絲
用電動起子組合櫃會不會崩牙:一種塑合板上,螺絲貼平到崩牙之間是 2.5 到 4.2 倍
2017 年 11 月,Yahoo!知恵袋有人要買附門的カラーボックス(組合收納櫃),手上沒有電動起子,問一般起子組不組得起來。回答說手動就夠,其中兩則提醒電動的風險:一則說力大、不好調,常把東西弄壞;另一則說扭矩高的電動起子可能把螺絲頭或木材側的牙弄壞。沒有人說多大算太大。Tor 等 2019 年在 18 mm 塑合板上量了兩個扭矩:螺絲頭貼平板面的那一刻,和再鎖下去牙被刮掉的那一刻。前者平均 0.87 到 1.70 N·m,後者 2.71 到 5.21 N·m,同一組條件下相差 2.5 到 4.2 倍。下面把這個窗口怎麼量、什麼會讓它變寬或變窄、論文沒量到什麼攤開。閱讀約 11 分鐘。
提問:沒有電動起子,手動的組得起來嗎
提問在 Yahoo!知恵袋「収納」分類,頁面時間 2017-11-25 晚上,閱覽 1,193 次。 發問者收納空間不夠,打算買照片裡那種附門的カラーボックス,問沒有電動起子,用「ごく普通のドライバー」能不能組。
五則回答都說可以。最佳解答說一般起子就夠,百元店買的也行。另一則說用電動的,力量強、不好調整,常常把東西弄壞,這種東西該用手轉。 還有一則說,日常木工用的電動起子是為了讓手轉輕鬆、或往沒有孔的地方打螺絲;扭矩高的電動起子可能把螺絲頭弄花,或把木材那一側的牙弄壞。
「電動的會鎖壞」是有經驗的人的直覺。缺的是尺度:螺絲貼平要多少扭矩,多出多少就壞,那段距離有多寬。 這一頁回答的就是這段距離。拆了再組、換長或換粗的問題,另一篇 組合櫃拆了重裝螺絲咬不住已經處理過,這裡不重複。
一支螺絲鎖進塑合板,扭矩走過三段
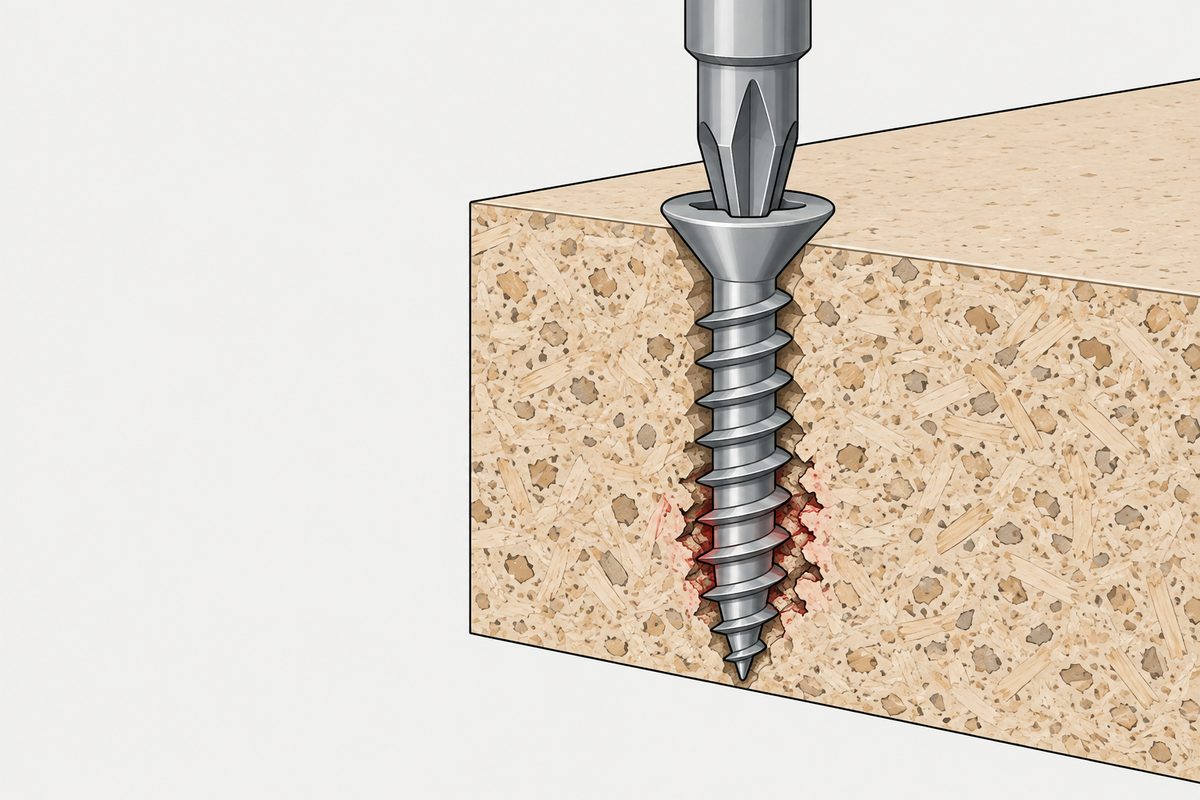
Tor 等把鎖入過程的扭矩對時間畫成曲線,分成三段。第一段,螺絲一邊在板裡切出牙、一邊克服摩擦,扭矩緩慢上升,直到螺絲頭完全碰到表面, 這一點的扭矩叫入座扭矩(seating torque,SET)。第二段是鎖緊,扭矩從 SET 急升。第三段,扭矩越過最大值後驟降, 那個峰值叫崩牙扭矩(stripping torque,STT);驟降的原因是剛成形的牙被螺絲刮掉。
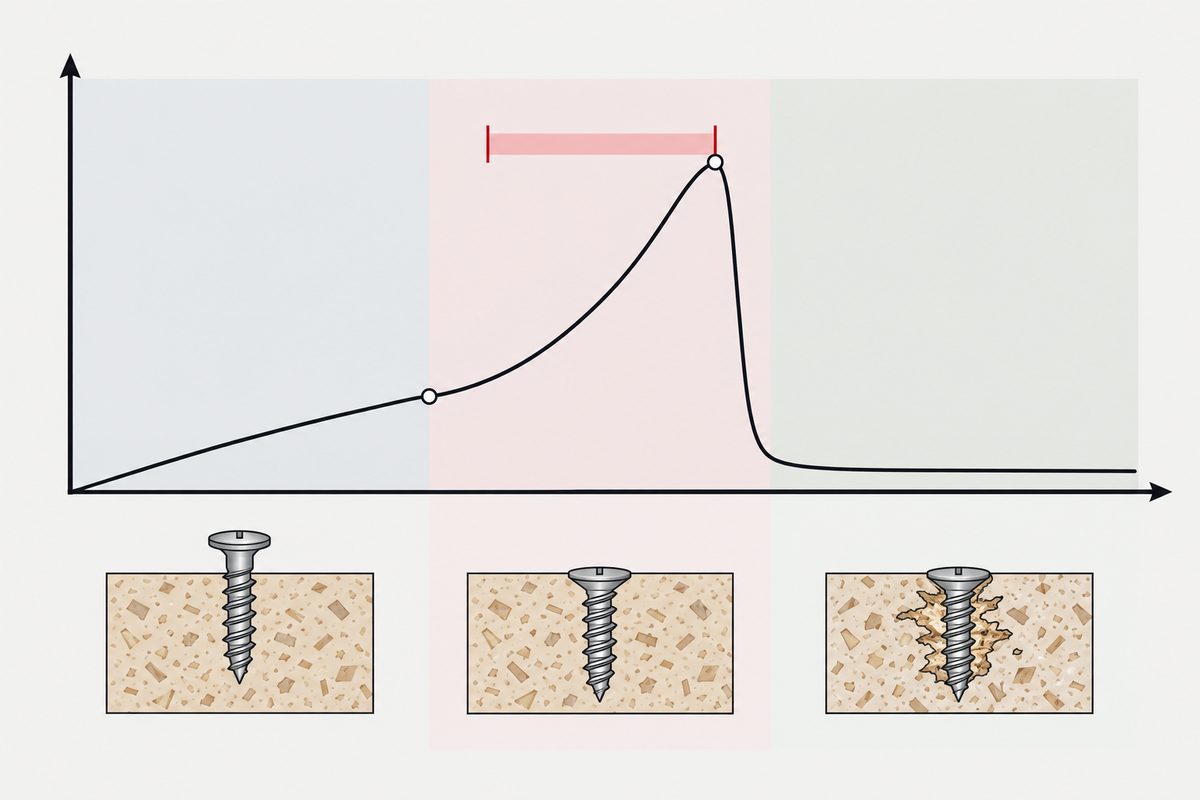
所以組家具時要的扭矩落在 SET 和 STT 之間:低於 SET,螺絲頭還沒貼平;超過 STT,板裡的牙已經沒了。 兩者的比值(STT/SET)就是這個窗口的寬度。比值大,手感或工具有容錯;比值小,稍微多轉就過頭。
論文在前言轉引 Carroll 1970 年的量測:用手動扭力扳手、約 8 秒轉一圈,在螺絲完全接觸之後再轉一整圈,木螺絲就滑牙。 這是二手引用,原句還混用了木螺絲和方頭螺絲兩種用語,本站沒讀到 Carroll 原文,不知道那是哪種板、哪種螺絲,所以不把「一圈」當成可以套用的界線。
兩篇論文量的條件
| 項目 | Tor 等 2019(塑合板) | Tor 等 2020(合板) |
|---|---|---|
| 板材 | 18.26 mm 塑合板(美國建材賣場購入);密度表層 0.85、芯層 0.46 g/cm³ | 歐洲山楊(aspen)合板 11 mm 7 層、14 mm 9 層 |
| 螺絲 | No.10、38.1 mm 皿頭鍍鋅十字木螺絲,實測外徑 4.6、牙底徑 3.4 mm | 皿頭木螺絲(ANSI/ASME B18.6.1),實測長 25.1、徑 3.52 mm |
| 鎖的位置 | 都是板面,螺絲頭壓在板上方的鋁板 | |
| 工具 | 氣動起子,兩種氣壓(代表兩種轉速),轉矩感測器每秒記 50 點 | 可調式扭力起子三支,手動加扭 |
| 變因 | 導孔(無/3.2 mm)、鎖入深度 12.7/19.1 mm、下壓力、氣壓;24 組 × 10 支 | 層數、導孔徑、導孔深(板厚的 60/80%)、鋁板厚;16 組 × 10 支 |
兩篇都只量板面,沒有量端面(板的切邊)。カラーボックス的側板和棚板如果是螺絲鎖進端面,條件就不同,這一點放在最後一節。
塑合板的窗口:貼平約 1 N·m,崩牙約 3 到 5 N·m
論文 Table 3 列了 24 組條件的平均值。本站把它按「有沒有導孔」和「鎖入深度」分成四群:
| 導孔 | 鎖入深度 | SET 平均(N·m) | STT 平均(N·m) | STT/SET(表印) |
|---|---|---|---|---|
| 無 | 12.7 mm | 1.14–1.24 | 2.95–3.89 | 2.5–3.2 |
| 無 | 19.1 mm | 1.49–1.70 | 4.39–5.21 | 2.8–3.2 |
| 3.2 mm | 12.7 mm | 0.87–0.93 | 2.71–3.13 | 3.1–3.5 |
| 3.2 mm | 19.1 mm | 0.99–1.14 | 3.70–4.63 | 3.4–4.2 |
全部 24 組裡,比值 3 以上的 18 組,另外 6 組介於 2 和 3 之間。本站對照之後發現,那 6 組全部是不鑽導孔的: 不鑽導孔的 12 組有一半低於 3,鑽了 3.2 mm 導孔的 12 組最低是 3.1。
論文的變異數分析是在有導孔、無導孔兩組裡各自做的,每組三個因子(下壓力、氣壓、深度)。兩組各自的 SET 與 STT 共四個資料集裡, 深度的 F 值分別是 506、249、111、343,遠高於下壓力與氣壓;12 組比較裡,19.1 mm 的 SET 和 STT 都顯著高於 12.7 mm。 鎖得深,兩端一起往上移。比值的變化照表看:無導孔時 12.7 mm 是 2.5–3.2、19.1 mm 是 2.8–3.2,差不多;有導孔時從 3.1–3.5 到 3.4–4.2,深的比較高。
查核時有兩處對不上。論文本文寫 SET 平均範圍是 0.87 到 1.65 N·m,但 Table 3 裡 0.45 MPa、無導孔、19.1 mm、78 N 那一組是 1.70, Table 5、6 也印 1.7;上表照 Table 3。另外,表印比值不一定等於兩個平均值相除:0.62 MPa、無導孔、12.7 mm、67 N 那組表印 2.6, 用 3.10 除以 1.14 是 2.7。論文沒說比值怎麼算,可能是逐支比值再平均;上表照表印。 選題時拿到的摘要寫「12 組、六組 3 以上」,原文是 24 組、18 組。
有導孔的組比值較大:入座扭矩低,崩牙扭矩降得少
把上表的導孔組和無導孔組並排看,3.2 mm 導孔組的 SET 是 0.87–1.14 N·m,無導孔組是 1.14–1.70;STT 分別是 2.71–4.63 和 2.95–5.21 N·m,差得比較少。 所以表列比值是導孔組較大。這是本站從 Table 3 讀出來的描述性對照:論文沒有把兩組直接相比做檢定,而且兩個實驗的下壓力水準不完全一樣 (無導孔 67、78、89 N,有導孔 44、67、89 N),兩組範圍的差別不能全算在導孔頭上。
3.2 mm 對這支外徑 4.6 mm 的螺絲是 0.70 倍。本站另一篇引用的藤元、森 1983 在塑合板端面建議導孔取公稱直徑的 0.6 到 0.7 倍, 這裡的導孔落在那個範圍的上緣;兩篇的板、螺絲、鎖的位置都不同,只能說方向不衝突。
下壓力的影響也跟導孔有關。不鑽導孔時,用力往下壓會讓扭矩上升:0.45 MPa、12.7 mm 這組,下壓力從 67、78 到 89 N, STT 從 2.95、3.40 升到 3.89 N·m,三者兩兩顯著不同。鑽了導孔,下壓力對 SET 與 STT 都不再顯著(p 值 0.17 與 0.29)。 換句話說,有導孔時手壓多重不太改變窗口;沒導孔時,壓的力道本身也是變因。
轉速(氣壓)的結果沒有那麼單純。不鑽導孔時,0.45 和 0.62 MPa 沒有顯著差別;鑽了導孔、鎖 19.1 mm 時, 0.62 MPa 的 STT 是 4.22–4.63,0.45 MPa 是 3.70–3.90 N·m,高的那邊顯著較高。論文沒有解釋原因。 這是氣動起子的結果,不能直接當成電池起子轉速檔的結論。
「3 倍」這條線是從塑膠件借來的
兩篇論文都用比值 3 當分界:大於 3 適合用動力工具,小於 3 需要操作者更有技術。兩篇都把這句話歸給 Robert, 查參考文獻,那是一本塑膠射出件設計的入門書(2019 年那篇寫 2012 年版第 381–384 頁,2020 年那篇寫 2010 年第 2 版)。 本站沒有讀到這本書,所以不知道它原本的條件,只知道這條線不是為塑合板量出來的。
本站在金屬攻牙那一篇也查過類似的「至少 3:1」,結論是找不到標準出處,只在特定薄鋼板的廠商測試資料裡看到 2.0:1 到 3.4:1,見 攻牙成形螺絲進金屬:關鍵在孔。 攻牙螺絲的鎖緊扭矩規格從哪裡來,另見攻牙螺絲的扭矩規格從哪裡來。 在這兩篇木質板材論文裡,3 也只是拿來分群的參考線,不是驗證過的門檻。
合板:表中最窄的一組,窗口不到兩倍
Tor 等 2020 年換成歐洲山楊(aspen)合板,用手動扭力起子量同樣兩個扭矩。SET 平均 0.31 到 0.69 N·m,STT 0.50 到 4.7 N·m; 論文寫的比值是 7 層 2 到 5、9 層 4 到 7。四個主效應對 SET 與 STT 都顯著(p<0.0001), STT 受層數(板厚)和鋁板厚度影響最大,F 值 2177 與 2166。
| 層數(板厚) | 導孔徑 | 導孔深 | 鋁板 | SET(N·m) | STT(N·m) | 表印比值 |
|---|---|---|---|---|---|---|
| 9 層(14 mm) | 3.0 mm | 60% | 10 mm | 0.690 | 4.700 | 7 |
| 9 層(14 mm) | 3.0 mm | 80% | 10 mm | 0.420 | 1.610 | 4 |
| 7 層(11 mm) | 3.0 mm | 60% | 7.5 mm | 0.360 | 1.440 | 4 |
| 7 層(11 mm) | 3.5 mm | 80% | 7.5 mm | 0.305 | 0.495 | 2 |
第一列和第二列只差導孔深度:60% 的 STT 是 80% 的約 3 倍(4.70 對 1.61 N·m),論文在 Table 7 也指出這一點。 最後一列是全表最窄的窗口:11 mm 7 層、3.5 mm 導孔、深 80%、7.5 mm 鋁板,貼平 0.305、崩牙 0.495 N·m,表印比值 2,用兩個平均值相除是 1.6。 這一組貼平之後再多不到 0.2 N·m 就崩。它同時是較薄的板、較粗較深的導孔和較薄的鋁板,論文沒有單獨證明哪一項造成這麼窄的窗口。
這篇的內部矛盾比較多。導孔徑在摘要與試驗設計寫 3.0/3.5 mm,試片準備一節卻寫 3.0/3.2 mm,上表照摘要與表格; 導孔深的討論先說 80% 比 60% 低,下一句又寫從 60% 到 80% 顯著增加,表格與結論都是 80% 較低,本站照表; Table 7 有一格 STT 印 1.56,同條件在 Table 2、4、6 都是 1.16;論文寫的鎖入深度 17.5/15 mm 比試片厚度 11/14 mm 還大,本站不引用鎖入深度。 比值欄是整數,和平均值相除不完全一致(例如 1.530/0.350 是 4.4,表印 5)。摘要寫 SET 最低 0.31 N·m,Table 2 有一組是 0.300。
實際怎麼做
以下第 1 到 4 步是給在家組櫃子的人,第 5、6 步是給工廠組裝線。除了標明出自論文的數字,做法都是本站依兩篇結果整理的建議,論文沒有驗證這些步驟。
- 自己在沒有預鑽孔的位置補鎖螺絲時,可以先鑽導孔。Tor 等 2019 那一種塑合板的 24 組裡,比值低於 3 的 6 組全是不鑽導孔的;其他板材與螺絲沒有驗證。
- 手轉到螺絲頭貼平板面就停,最後只補一點。論文的曲線顯示越過 SET 之後扭矩上升得快,但論文沒有驗證人手能不能準確感覺到 SET;Carroll「多轉一圈就滑牙」是轉引,不能當成通用的界線。
- 用電動起子時,離合器的數字不是扭矩值,同一個刻度在不同接頭上給出的扭矩不同,見本站刻度不是扭矩。本站的建議是電動鎖到螺絲頭離板面還有一點距離就停,最後一段用手轉到貼平;這種兩段做法兩篇論文都沒有比較過。
- 衝擊起子(インパクトドライバー)兩篇都沒測,這一頁的資料不能拿來推論它;它的檔位與出力的關係,本站另一篇整理過,見衝擊扳手的強檔與弱檔。組塑合板家具,本站不建議用它鎖最後一段。
- 組裝線用扭力控制的工具時,先在自家的板、自家的螺絲、自家的導孔上量出 SET 和 STT 的分布(Tor 等 2020 用的是可調式扭力起子),設定值放在兩者之間。要量幾支、離兩端留多少,依製程變異與量測不確定度決定;兩篇論文每組都是 10 次重複,但沒有證明 10 支足以訂量產界限。論文的數字是別人的板,只能當量級。
- 量出來比值低於 3 的組合,導孔與鎖入深度是可以檢討的兩個參數:在 Tor 等 2019 的板上,有導孔的組比值都在 3.1 以上,加深則讓兩端一起上移。先調哪一個比較有效,論文沒有試。
如果已經崩了,判斷是螺絲的牙還是板的牙壞了,見螺絲滑牙:到底是哪一邊壞了; 崩掉的孔塞東西有沒有用,見螺栓空轉的那個洞,塞什麼進去有用?; 要換長還是換粗的螺絲補救,見組合櫃拆了重裝螺絲咬不住; 導孔大小怎麼抓,見引孔要開多大。
這一頁不能下的結論
兩篇都只量板面,カラーボックス常見的「側板鎖進棚板端面」沒有 SET 與 STT 的資料,端面的窗口可能更窄也可能更寬,這一頁不推論; 端面鎖螺絲的握釘力與接頭破壞,見MDF 板邊能鎖螺絲嗎。 數字來自一種 18 mm 美國市售塑合板和一種 No.10 木螺絲,以及一種歐洲山楊合板;カラーボックス實際用的板材與螺絲,本站沒有讀到規格。 Tor 等 2019 用的是氣動起子,2020 用的是手動扭力起子,都不是市售電池起子或衝擊起子;本站不給任何離合器刻度建議。 兩篇都沒有量崩牙之後螺絲還剩多少拉拔力,也沒有量鎖在 SET 與 STT 之間不同位置的拉拔力差別。 「比值 3」是兩篇轉引一本塑膠射出件設計書的分界,不是木質板材驗證過的門檻;導孔組比值較大是本站對 Table 3 的分群對照,論文沒有直接檢定,兩個實驗的下壓力水準也不完全相同。 Tor 等 2019 寫的轉矩感測器操作範圍是 1.13 到 11.3 N·m,但表中有幾組 SET 低於 1.13 N·m(最低 0.87),論文沒有說明;2020 年的扭力起子標示精度是 ±6%。 Carroll 1970 的「多轉一圈就滑牙」是轉引,本站沒讀到原文。
這一篇不屬於六步中的任何一步。它橫跨各步,或者發生在組裝之後。導致它的那些決定是在哪裡做的,見指定一顆螺絲,那篇寫的是順序,以及為什麼順序做反了是重工。
常見問題
組カラーボックス或組合櫃,一定要用電動起子嗎?
不用。Yahoo!知恵袋那則提問的五則回答都說手動起子就夠。從扭矩看,Tor 等 2019 在 18 mm 塑合板板面量到,螺絲頭貼平只要平均 0.87 到 1.70 N·m,崩牙是 2.71 到 5.21 N·m,同條件下相差 2.5 到 4.2 倍。論文沒有比較手轉與電動起子的崩牙率。
塑合板上的螺絲鎖多緊會崩牙?
Tor 等 2019 在 18.26 mm 塑合板板面、No.10 木螺絲的 24 組條件中,崩牙扭矩平均 2.71 到 5.21 N·m,鎖得越深越高(19.1 mm 比 12.7 mm 顯著高)。這是那一種板和螺絲的數字,端面鎖入沒有量,換了板材要自己量。
鑽導孔對崩牙有什麼影響?
在 Tor 等 2019 的資料裡,3.2 mm 導孔組的入座扭矩是 0.87–1.14 N·m,無導孔組是 1.14–1.70;崩牙扭矩差得少,所以鑽導孔的 12 組比值都在 3.1 以上,不鑽導孔的 12 組有 6 組低於 3。這是本站從論文 Table 3 分群讀出的描述性對照,論文沒有直接檢定,兩組的下壓力水準也不完全相同。
合板比塑合板更容易崩牙嗎?
不能直接比,兩篇的螺絲和板厚都不同。Tor 等 2020 的歐洲山楊(aspen)合板中,14 mm 9 層、3.0 mm 導孔深 60%、10 mm 鋁板時崩牙 4.70 N·m;11 mm 7 層、3.5 mm 導孔深 80%、7.5 mm 鋁板時只有 0.495 N·m,貼平是 0.305 N·m,是表中最窄的窗口。
參考資料
- Tor, O., Yu, X., Demirel, S., Hu, L., Zhang, J.(2019)—— Factors Affecting Critical Screw-Driving Torques in Particleboard,BioResources 14(3):6645–6656(開放取用)
- Tor, O., Birinci, E., Hu, L., Chen, C.(2020)—— Effects of Pilot Hole Diameter and Depth on Screw Driving Torques in Plywood,BioResources 15(4):8121–8132(開放取用)
- Yahoo!知恵袋(2017-11-25)—— カラーボックスの組み立て方について教えてください(提問與 5 則回答)
- Carroll, M. N.(1970)—— Relationship between driving torque and screw-holding strength in particleboard and plywood,Forest Products Journal 20(3):24–29(經 Tor 等轉引,本站未讀原文)
- Robert, A. M. —— Plastic Part Design for Injection Molding: An Introduction,Hanser(比值 3 的出處,經 Tor 等轉引,本站未讀原書)
- 組合櫃拆了重裝螺絲咬不住:塑合板試驗裡,換粗螺絲拉拔力增加少,換長的比較有效
- 刻度不是扭矩
- 衝擊扳手的強檔與弱檔
- 攻牙成形螺絲進金屬:關鍵在孔
- 攻牙螺絲的扭矩規格從哪裡來
- 螺絲滑牙:到底是哪一邊壞了
- 螺栓空轉的那個洞,塞什麼進去有用?
- 引孔要開多大:決定它的不是螺絲外徑
- MDF 板邊能鎖螺絲嗎:一篇試驗裡 18 mm MDF 板邊握釘力 2,774 N、是同厚塑合板的 2.4 倍,但接頭壞的時候裂得比塑合板開
兩篇論文的全文 PDF 都逐頁讀過,Table 2、3、4(2019)與 Table 2、3、5、7(2020)的數字照原文;兩篇各自的內部矛盾在文中標出。按導孔與深度分群、比值低於 3 的組別歸屬、合板窄窗口的 1.6 倍為本站從表格計算。知恵袋頁面由本站讀取原文,引用處為轉述或短引。
詢價
詢價家具用木螺絲時,請寫上板材種類與厚度、鎖在板面還是端面、有沒有預鑽孔與孔徑、現場用手動還是電動工具;我們會依那些條件回覆尺寸選項。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com