 TIGERFASTENERS
전조인가 절삭인가: 소재는 완성된 나사보다 가늘다
요약하면, 전조 나사산은 재료를 깎아 만드는 것이 아니라 재료에서 밀어내 만드는 것입니다. 소재는 대략 유효 지름에서 시작하며 — 완성품의 바깥지름보다 작습니다 — 다이가 금속을 바깥쪽으로 밀어 산마루를 만듭니다. 제거되는 것이 없으므로 칩도 없고 끊어진 섬유 조직도 없습니다. 이 한 가지 기하학적 사실이 피로 차이, 비용 차이, 그리고 부품이 멀쩡해 보이는 불량 유형을 설명합니다.
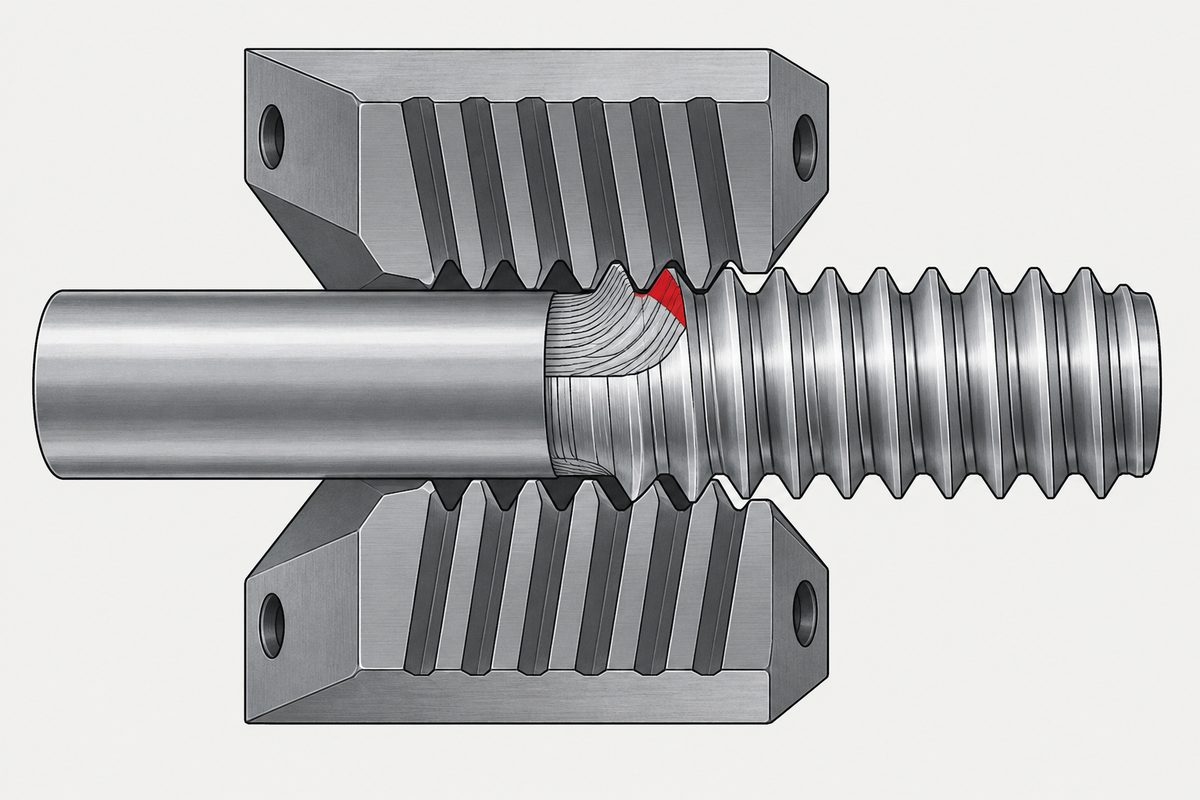
두 공정을 나란히 놓고 보기
| 전조(냉간 성형) | 절삭(단인 공구, 다이스, 탭) | |
|---|---|---|
| 시작 소재 | 완성된 나사산보다 작음, 유효 지름 부근 | 완성품의 바깥지름과 같음 |
| 재료 | 밀려남 — 칩 없음 | 제거됨 — 칩이 생기고, 그 칩은 어딘가로 빠져나가야 함 |
| 골 부위의 섬유 조직 | 나사산 윤곽을 따라 끊김 없이 이어짐 | 끊어짐 — 섬유가 골을 지나 곧게 뻗음 |
| 골 부위의 잔류 응력 | 압축 — 균열 발생을 늦춤 | 잘해야 중립, 나쁘면 인장 |
| 플랭크 표면 | 버니싱되고 가공 경화됨 | 절삭한 그대로이며 나사산을 가로지르는 공구 자국이 남음 |
첫 행을 다시 읽어 보십시오. 사람들이 가장 많이 오해하는 부분입니다. 전조한 M3 나사는 3 mm 봉에서 재료를 깎아 내어 만드는 것이 아닙니다. 더 작게 시작해서 커집니다. 선재와 완성된 나사를 쟀더니 선재가 더 가늘다면 잘못된 것이 아닙니다 — 공정이 제대로 작동하고 있다는 뜻입니다.
왜 골이 논점의 전부인가
나사 체결 부품의 피로 균열은 나사산 골에서 시작합니다. 그곳의 단면이 가장 작고 응력 집중이 가장 크기 때문입니다. 두 공정을 가르는 모든 요소가 이 한 지점으로 모입니다.
- 절삭은 바로 그 자리에서 섬유 조직을 끊어 부품에서 응력이 가장 높은 지점에 섬유 끝을 드러냅니다
- 전조는 반대로 섬유를 골 둘레로 휘게 하여 윤곽을 따라 연속적으로 이어지게 합니다
- 전조는 또한 골에 압축 응력을 남깁니다. 가해진 인장 하중은 그 압축을 먼저 상쇄해야 균열을 벌리기 시작할 수 있습니다
공개된 비교 자료는 대개 피로 수명에서 전조 나사산이 절삭 나사산보다 크게 앞선다고 봅니다. 수치는 재료, 열처리, 시험 방법에 따라 다릅니다. 메커니즘은 신뢰할 수 있는 부분으로, 수치는 참고치로 받아들이십시오 — 방향은 자료마다 일관되지만 크기는 그렇지 않습니다.
M6 미만에서는 고민할 것이 거의 없습니다
- 이점은 골이 가장 작은 곳에서 가장 큽니다. M2의 가는 피치에서는 골 반지름이 밀리미터의 몇 분의 일에 불과하며, 그곳에서 끊어진 섬유는 하중 경로에서 훨씬 큰 비중을 차지합니다
- 작은 소재에 나사산을 절삭하는 일은 느리고 까다롭습니다. 깨끗한 나사산을 절삭할 만큼 M1.6 소재를 단단히 고정하는 것은 전조에는 없는 고정구 문제입니다
- 생산량이 결정합니다. 전조는 분당 생산 개수로 따지는 성형 공정이고, 절삭은 개당 몇 초로 따집니다
그래서 “전조인가 절삭인가”는 소형 나사 공급업체에 던질 올바른 질문인 경우가 드뭅니다 — M6 미만이라면 답은 거의 언제나 전조입니다. 공급업체를 가르는 질문은 그다음 단계입니다. 다이를 어떻게 관리하는가입니다.
아무도 보지 못하는 불량 유형
전조 다이는 마모됩니다. 부품에 드러날 정도로 이가 빠지거나 깨지지는 않고 — 서서히 마모되며, 그 결과 유효 지름이 조금씩 이동합니다.
- 부품은 멀쩡해 보입니다. 산마루, 플랭크, 표면 모두 육안 검사와 투영기 윤곽에서 정상으로 보입니다
- 통과/정지 링 게이지에서 불합격이 나기 시작합니다 — 더 나쁘면 공급업체에서는 통과하고 코팅 두께가 더해진 뒤 고객 라인에서 걸립니다
- 변화가 서서히 오므로 최종 검사의 고정 샘플로는 늦게 잡힙니다. 일찍 잡아내는 것은 마지막에 한계를 좁히는 것이 아니라 생산 중의 게이지 검사 빈도입니다
그래서 코팅 이야기와 다이 이야기는 같은 이야기입니다. 공차 상한 쪽으로 이동하는 유효 지름에 공차가 애초에 여유를 남겨 두지 않은 코팅이 더해지면, 도금 전에는 게이지를 통과하고 도금 후에는 걸리는 부품이 나옵니다 — 어느 단계에서도 누구 하나 실수하지 않았는데도 말입니다.
전조로 해결할 수 없는 것
- 불량 선재. 개재물, 심 결함, 탈탄된 표면은 다른 모든 것과 함께 나사산 안으로 전조되며, 골은 그것들이 있어서는 안 되는 바로 그 자리입니다 — 재료 시험 성적서가 필요한 이유입니다
- 흐르지 않는 재료. 전조에는 연성이 필요합니다. 냉간 성형에 저항하는 재료나 경도는 산마루를 만들지 못하고 산마루에서 균열이 생깁니다 — 머리 성형을 제한하는 것과 같은 제약입니다
- 나중에 들어온 수소. 전조 나사산은 피로에 더 강하지만 도금이 경화된 부품에 수소를 넣으면 지연 파괴로 부러집니다
절삭이 올바른 답인 경우
- 극소량 생산으로 다이 비용을 회수할 수 없을 때
- 전조할 수 없는 형상의 나사산 — 하우징의 암나사, 단속 나사산, 나사 끝 여유 없이 턱에 바로 붙은 나사산
- 냉간 성형이 가능한 수준을 넘어 이미 경화된 재료
- 비표준 나사산 형상으로 다이가 없고 주문 한 건으로는 다이 제작을 정당화할 수 없을 때
이 중 어느 것도 품질 문제가 아니라는 점에 주목하십시오. 형상, 경도, 수량의 문제입니다. 대량 생산하는 수나사에 전조 대신 절삭을 택하는 것은 아무런 보상 없이 더 약한 골을 택하는 것입니다 — 견적이 예상보다 싸게 왔다면 확인해 볼 만한 부분입니다.
물어볼 만한 세 가지 질문
전조로 정해지고 나면 훨씬 덜 반가운 답이 기다리는 두 번째 질문이 있습니다. 귀사의 초기 체결력에서 열처리 후 전조에 비용을 들일 가치가 있는지입니다.
- 나사산 게이지 검사를 생산 중에 얼마나 자주 하는가, 끝난 뒤가 아니라?
- 유효 지름을 기록하는가, 합격/불합격만 남기는가? 기록된 값은 이동을 보여 주지만, 합격/불합격은 통과하지 못하게 된 순간만 보여 줍니다
- 게이지 검사를 코팅 전에 하는가, 후에 하는가? 코팅 전에만 한다면 출하 상태에서의 끼워 맞춤은 한 번도 확인하지 않았다는 뜻입니다
이 글은 2단계: 나사산를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
전조 나사산이 절삭 나사산보다 강합니까?
피로에서는 그렇습니다. 이유는 나사산 골에 있습니다. 절삭은 단면이 가장 작고 응력 집중이 가장 큰 바로 그 자리에서 섬유 조직을 끊어, 피로 균열이 시작되는 지점에 섬유 끝을 드러냅니다. 전조는 섬유를 골 둘레로 휘게 하여 윤곽을 따라 연속적으로 이어지게 하고 골에 압축 응력을 남깁니다. 그래서 가해진 인장 하중은 그 압축을 먼저 상쇄해야 균열을 벌릴 수 있습니다. 공개된 피로 비교 자료는 재료와 시험 방법에 따라 차이의 크기가 다르지만 일관되게 전조 나사산이 유리하다고 봅니다.
왜 소재가 완성된 나사의 지름보다 작습니까?
전조 나사산은 제거가 아니라 밀어내기로 만들어지기 때문입니다. 소재는 대략 유효 지름, 즉 완성품의 바깥지름보다 작은 크기에서 시작하며 다이가 금속을 바깥쪽으로 밀어 산마루를 만듭니다. 깎아 내는 재료가 없으므로 칩도 없습니다. 입고된 선재와 완성된 나사를 쟀을 때 선재가 더 가늘다면 공정이 제대로 작동하는 것이며 오류가 아닙니다.
소형 나사는 전조합니까, 절삭합니까?
대략 M6 미만이라면 거의 언제나 전조합니다. 피로상의 이점은 골이 가장 작은 곳에서 가장 크고, 아주 작은 소재를 깨끗한 나사산을 절삭할 만큼 단단히 고정하는 것은 전조에서는 생기지 않는 고정구 문제이며, 전조는 개당 몇 초가 아니라 분당 생산 개수로 따지는 성형 공정입니다. 답이 거의 언제나 같으므로, 소형 나사 공급업체에 더 쓸모 있는 질문은 전조 다이를 어떻게 관리하느냐입니다.
전조 다이의 마모는 부품에 어떻게 나타납니까?
눈에 보이는 결함이 아니라 유효 지름의 이동으로 나타납니다. 다이는 이가 빠지기보다 서서히 마모되므로, 유효 지름이 움직이는 동안에도 산마루, 플랭크, 표면은 육안 검사와 투영기 윤곽에서 정상으로 보입니다. 부품은 통과/정지 링 게이지에서 불합격이 나기 시작하거나, 공급업체에서는 통과했다가 코팅 두께가 더해진 뒤 고객 라인에서 걸립니다. 변화가 서서히 오므로 생산 중의 게이지 검사 빈도가 이를 잡아내며, 최종 검사의 고정 샘플은 늦게 잡아냅니다.
언제 나사산을 전조하지 않고 절삭해야 합니까?
다이 비용을 회수할 수 없는 극소량 생산, 암나사처럼 전조할 수 없는 형상, 냉간 성형이 가능한 수준을 넘어 이미 경화된 재료, 다이가 없는 비표준 나사산 형상입니다. 이 중 어느 것도 품질 문제가 아니라 형상, 경도, 수량의 문제입니다. 대량 생산하는 수나사에 전조 대신 절삭을 택하면 아무런 보상 없이 더 약한 골을 받아들이는 셈입니다.
참고 자료
- Thread rolling — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ISO 898-1 — Mechanical properties of fasteners made of carbon steel and alloy steel
- ASTM F2281 — Standard Specification for Stainless Steel and Nickel Alloy Bolts, Hex Cap Screws, and Studs, for Heat Resistance and High Temperature Applications(열처리 후 나사산 성형)
문의
견적을 비교하는데 한 곳이 예상보다 싸게 나왔습니까? 나사산을 전조하는지 절삭하는지, 생산 중에 게이지 검사를 얼마나 자주 하는지, 그 검사를 코팅 전에 하는지 후에 하는지 물어보십시오. 이 세 가지 답은 단가보다 훨씬 확실하게 공급업체를 구분해 줍니다 — 공정을 제대로 관리하는 공급업체라면 바로 답할 수 있는 질문입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com